Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
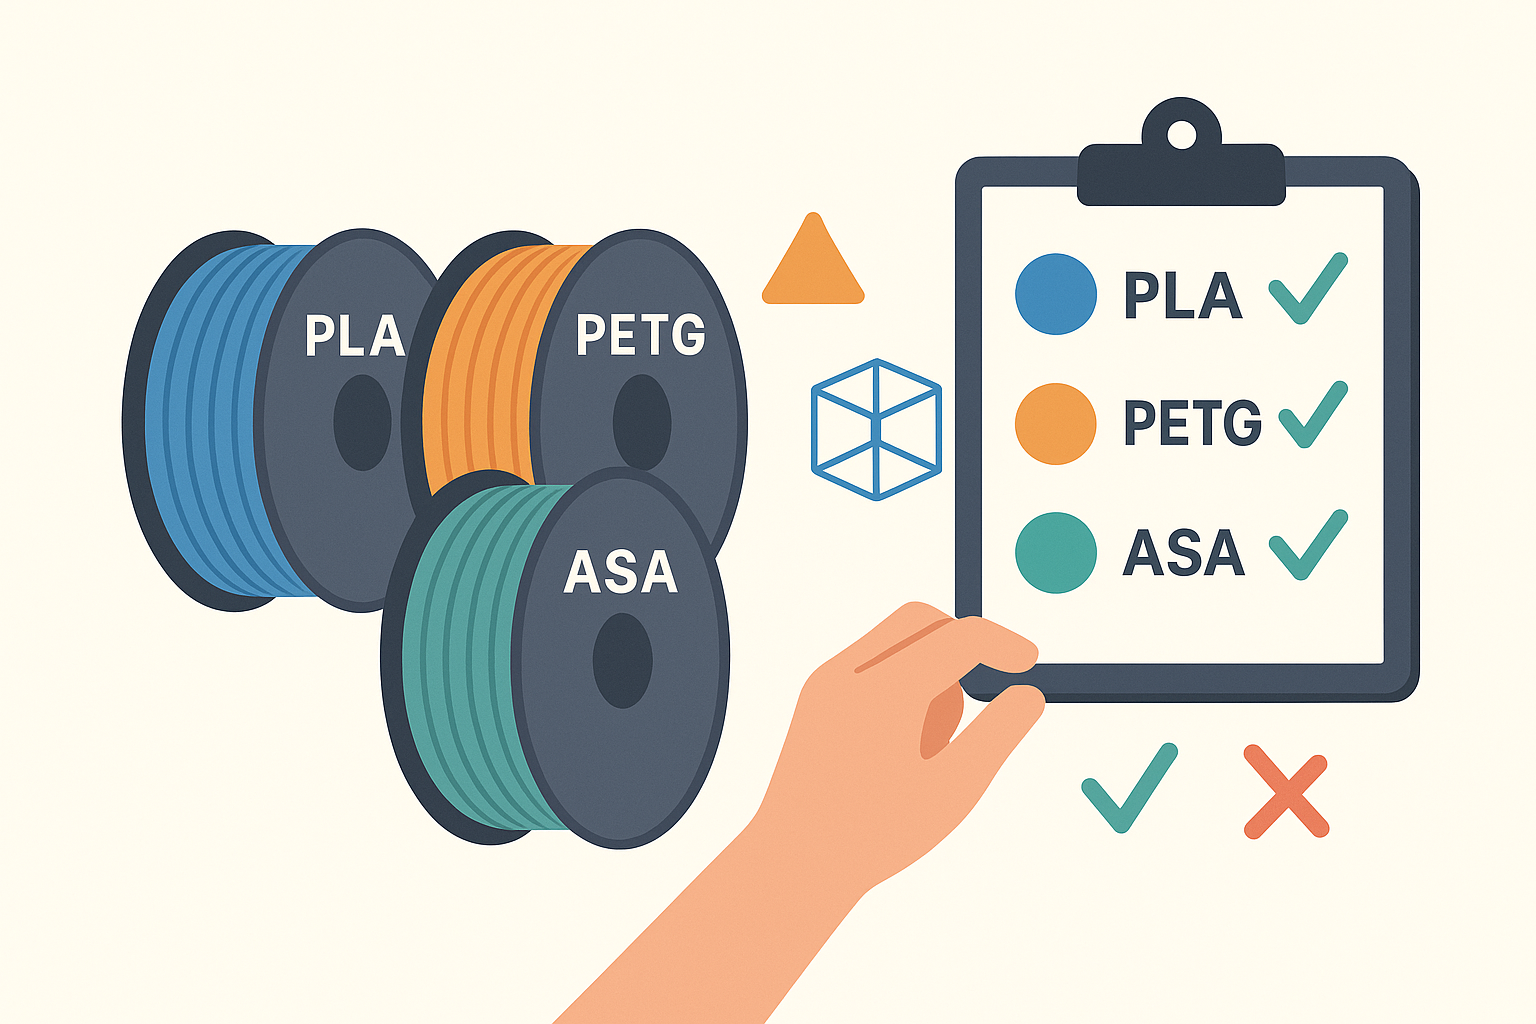
A filament kiválasztása nem csak a szín és az ár kérdése. Ugyanaz a modell PLA-ból, PETG-ből és ASA-ból teljesen eltérően viselkedhet: az egyik gyönyörűen éles lesz, a másik túléli, ha leesik az asztalról, a harmadik pedig a nyarat is kibírja az erkélyen. A leggyorsabb szabály így hangzik: PLA-t válasszon az egyszerű és szép nyomtatáshoz, PETG-t a szokásos funkcionális alkatrészekhez, ASA-t pedig kültéri vagy hőterhelésnek kitett alkatrészekhez.
Az alábbiakban praktikus összehasonlítást talál felesleges elmélet nélkül. Az értékeket tekintse tájékoztató jellegűnek, mert a konkrét márka, az adalékanyagok, a filament színe és a nyomtató beállításai módosíthatják az eredményt. Ennek ellenére segítenek kiválasztani az anyagot még azelőtt, hogy több órát veszítene egy rossz alkatrész nyomtatásával.
| Szükséglet | Legjobb választás | Miért |
|---|---|---|
| Első nyomatok, dekorációk, figurák, prototípusok | PLA | A legegyszerűbben nyomtatható, megtartja az alakját és minimálisan deformálódik. |
| Tartók, burkolatok, műhelyalkatrészek, ütésnek kitett alkatrészek | PETG | Szívósabb a PLA-nál, jobban tapadnak egymáshoz a rétegei és magasabb hőmérsékletet bír. |
| Kültéri tartók, szélsőséges hőmérsékletnek nem kitett autóalkatrészek, napfény elleni burkolatok | ASA | Nagy ellenállást biztosít az UV-sugárzással, az időjárással és a hővel szemben. |
| Finom részletek és éles élek | PLA | Általában kevésbé folyik és kevésbé szálaz, mint a PETG. |
| Nagy műszaki alkatrész zárt nyomtató nélkül | PETG | Az ASA nagyobb alkatrészeknél kamra nélkül hajlamos vetemedni. |
| Közvetlen nyári napfénynek kitett alkatrész | ASA | A PLA túl hamar meglágyul, a PETG jobb, de az ASA biztosabb választás. |
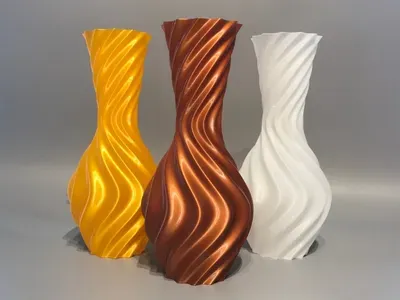
A PLA az az anyag, amelyet minden kezdőnek első tekercsként ajánlanék. Alacsonyabb hőmérsékleten nyomtatható, csekély a zsugorodása, és megfelelően előkészített tárgyasztalon általában gond nélkül megtapad. Ezért jól használható dekorációkhoz, figurákhoz, vázákhoz, sablonokhoz, prototípusokhoz, rendszereződobozokhoz, asztali tartókhoz vagy olyan alkatrészekhez, amelyeknél a megjelenés fontosabb a hosszú távú mechanikai ellenállásnál.
A tipikus beállítás nagyjából 190-230 °C a fúvókánál és 50-60 °C a tárgyasztalnál. Modern nyomtatóknál gyakran elegendő a szeletelőprogram profilja és az első réteg alapvető ellenőrzése. A PLA méretek gyors ellenőrzésére is kiváló: kinyomtatja a prototípust, kipróbálja az összeszerelést, módosítja a modellt, és csak a végleges darabot nyomtatja ki tartósabb anyagból.
A PLA gyenge pontja a hő és a törékenység. Az autóban, ablak mögött vagy fekete, napfénynek kitett felületen az alkatrész már olyan hőmérsékleten deformálódni kezdhet, amely az ember számára egyáltalán nem szélsőséges. A PLA gyakran inkább tisztán eltörik, mintsem meghajlik. Ez nem probléma egy dekorációnál, viszont gondot jelenthet egy retesznél, zsanérnál vagy ütésnek kitett tartónál.
Gyakorlati példa: egy beltéri elektronikai fedél, számítógép melletti kábeltartó vagy figurához készült dizájnos állvány kiváló PLA-projekt. Kerékpárra való kameratartó, autós klipsz vagy kültéri konzol viszont már nem megfelelő hozzá.
A PETG jó kompromisszum az egyszerű nyomtathatóság és az ellenálló képesség között. A PLA-hoz képest általában szívósabb, kevésbé törékeny és jobban bírja az ütéseket. A mindennapi környezetben a nedvességgel és a vegyszerekkel szemben is ellenállóbb. Ezért népszerű tartókhoz, burkolatokhoz, dobozokhoz, műhelyben használható segédeszközökhöz, távtartókhoz, szenzortartókhoz, szerelősablonokhoz vagy otthoni műanyag pótalkatrészekhez.
A tipikus beállítás gyakran körülbelül 220-250 °C a fúvókánál és 70-90 °C a tárgyasztalnál. Egyes márkák és gyors profilok magasabb hőmérsékletet igényelhetnek. A PETG tiszta és megfelelően kiválasztott nyomtatási felületet igényel. Sima PEI esetén túl erősen is megtapadhat, ezért gyakran a tárgyasztal gyártójának ajánlása szerinti leválasztóréteget használnak. Texturált lapoknál kellemesebb lehet a munka, de továbbra is az első réteg a döntő.
A PETG hajlamos a szálazásra. Ha finom szálak jelennek meg a modell részei között, elsősorban a filament szárítását, a fúvóka hőmérsékletét, a visszahúzást és az áthaladási sebességet ellenőrizze. A nedves PETG-t nyomtatás közbeni pattogó hangokról, gyengébb felületről, buborékokról és nagyobb mennyiségű szálról ismerheti fel. Érdemes a tekercset tasakban vagy szilikagélt tartalmazó dobozban tárolni, a nehezebb alkatrészek nyomtatása előtt pedig kiszárítani.
A PLA-val ellentétben a PETG alkalmasabb olyan alkatrészekhez, amelyek kissé meghajolnak. Ez a mérsékelt rugalmasság előny a bepattintható burkolatoknál és tartóknál. Nagyon finom, éles részletekhez azonban nem ideális, mert a felülete fényesebb lehet, az élek pedig kevésbé ropogósan élesek, mint PLA esetén.
Gyakorlati példa: műhelyben használható szerszámtartó, akvárium melletti szenzorburkolat, távtartó betét, elektronikai doboz vagy erősebb szerelősablon tipikus PETG-projekt. Ha az alkatrésznek hosszú hónapokig napfénynek kitett kültéren kell maradnia, inkább az ASA-t fontolja meg.
Az ASA az ABS-hez hasonló műszaki anyag, de jobban ellenáll az UV-sugárzásnak. Olyan helyeken van értelme használni, ahol a PLA meglágyulna, a PETG pedig idővel megsínylené a napfényt. Alkalmas kültéri tartókhoz, burkolatokhoz, kerti alkatrészekhez, fotovoltaikus rendszerek részeihez, tetőre való fedelekhez, kültéren használt modellek alkatrészeihez vagy olyan műszaki elemekhez, amelyeknek jobban kell bírniuk a hőt.
A tipikus beállítás körülbelül 250-270 °C a fúvókánál és 90-110 °C a tárgyasztalnál. ASA esetén alapvető fontosságú a stabil, meleg környezet. A kis alkatrészek néha nyitott nyomtatón is sikerülnek, de a nagyobb darabok kamra nélkül gyakran megrepednek, a sarkuk leválik vagy vetemednek. A zárt nyomtató, a brim, a megfelelő nyomtatási felület és a lassabb hűtés jelentősen növeli a siker esélyét.
Az ASA nyomtatás közben gőzöket bocsát ki, ezért nem való kis, rosszul szellőző helyiségbe. Ideális a szűréssel ellátott zárt nyomtató, vagy a nyomtatás befejezése utáni alapos szellőztetés. Ugyanakkor ne érje közvetlen légáram a modellt, mert ez növeli a deformáció kockázatát. Ez gyakori különbség a PLA-hoz képest: ASA esetén nemcsak a fúvóka hőmérsékletét kell figyelembe venni, hanem a nyomat körüli teljes hőmérsékleti rendszert.
Az ASA előnye a felület utólagos megmunkálhatósága is. Csiszolható, ragasztható és acetonnal simítható, ha tudja, mit csinál, és biztonságosan dolgozik. Egy átlagos webáruházi választásnál azonban a legfontosabb kérdés egyszerű: hosszú távon kültéren vagy hőforrás közelében lesz az alkatrész? Ha igen, az ASA gyakran a megfelelő válasz.
Gyakorlati példa: homlokzatra szerelt szenzortartót, kültéri kameraburkolatot, kerti géphez való adaptert vagy napos helyre kerülő fedelet jobb ASA-ból nyomtatni, mint PLA-ból. Nagy, sík burkolat esetén azonban számoljon kamrával és tapadási teszttel.
A PLA a legegyszerűbb. A PETG továbbra is jól kezelhető, de az első réteg, a nedvesség és a szálazás jobb ellenőrzését igényli. Az ASA a legnehezebb, főként a zsugorodás, a vetemedés és a stabil hőmérséklet szükségessége miatt.
Kezdőknek ajánlott sorrend: PLA, PETG, ASA.
A PLA a leggyengébb. Meleg beltéri környezetben még használható, de autóban vagy napfényben deformációt kockáztat. A PETG egyértelműen jobb, és sok praktikus alkatrészhez elegendő. Az ASA még magasabb hőmérsékletet bír, és jobban megtartja az alakját olyan környezetben, ahol a PLA már meglágyulna.
Hőállósági sorrend: ASA, PETG, PLA.
Rövid ideig kültéren a PETG is működhet, de tartós napfénynek kitéve az ASA jobb választás. PLA-t kültéren csak olyan tárgyaknál használjon, amelyeknél nem probléma a gyorsabb öregedés, a deformáció vagy az alkatrész cseréje.
Kültéri használatra ajánlott sorrend: ASA, PETG, PLA.
A PLA merev és méretpontos, de törékenyebb. A PETG szívósabb, és gyakran jobb olyan alkatrészekhez, amelyeknek kissé meg kell hajolniuk vagy el kell nyelniük az ütéseket. Az ASA jó választás műszaki alkatrészekhez, főleg ha a mechanikai terheléshez hő vagy kültéri környezet is társul.
Tisztán mechanikai terhelésnél azonban ne feledkezzen meg a rétegek orientációjáról, a periméterek számáról, a kitöltésről és a modell kialakításáról. Egy rosszul megtervezett ASA-alkatrész hamarabb eltörhet, mint egy jól megtervezett PETG-alkatrész.
Válassza a PLA-t. Időt takarít meg, a nyomtatás nyugodtabb lesz, a felület pedig általában szebb. Ha erősebb változatot szeretne, fontolja meg a PLA+ vagy a szívós PLA használatát, de magas hőmérsékletnek kitett anyagként továbbra se használja.
Kezdje PETG-vel. Praktikusabb a PLA-nál, ha az alkatrész időnként ütést kap, terhet visel vagy nedvességgel érintkezik. A PLA csak akkor ésszerű választás, ha a lehető legegyszerűbb nyomtatást szeretné, és tudja, hogy az alkatrészt nem éri terhelés.
Legyen óvatos. Az autó belseje napfényben nagyon magas hőmérsékletre melegedhet. A PLA nem megfelelő. A PETG elegendő lehet a közvetlen hőtől távol eső, kevésbé kritikus alkatrészekhez, de nagyobb hőtartalékhoz válassza az ASA-t. Biztonságot befolyásoló alkatrészeknél inkább ne használjon 3D-nyomtatást szakértői tervezés és tesztelés nélkül.
Válassza az ASA-t, ha olyan nyomtatóval rendelkezik, amely képes megbízhatóan ASA-t nyomtatni. Ha nem, a PETG ideiglenes vagy kevésbé igényes választás lehet, de számoljon a napfénnyel és az UV-sugárzással szembeni kisebb tartalékkal.
A PETG általában jobb kiindulópont a PLA-nál, mert nehezebben törik el. ASA esetén a forma, a rétegek iránya és a használati környezet a döntő. Ha valódi rugalmasságra van szüksége, inkább TPU-t keressen, ne PLA-t, PETG-t vagy ASA-t.
Az első hiba, hogy mindent PLA-ból nyomtatunk csak azért, mert szépen nyomtatható. Az asztalon a PLA kiváló, kültéren és autóban azonban gyorsan eléri a korlátait.
A második hiba, hogy előkészített nyomtató nélkül rögtön ASA-ra váltunk. Az ASA nem csupán egy erősebb PLA. Hőt, tapadást, szellőztetést és türelmet igényel. Ha nyitott nyomtatója van, és nagy, sík alkatrészt nyomtat, a PETG reálisabb választás lehet.
A harmadik hiba a nedvesség figyelmen kívül hagyása. A PETG és az ASA is képes nedvességet felvenni, amitől rosszabbul nyomtathatók. Ha egy új profil hirtelen buborékokat, szálakat és érdes felületet eredményez, ne csak a szeletelőprogramban keresse a problémát.
A negyedik hiba az anyagra hagyatkozni a tervezés helyett. Egy erős alkatrésznél gyakran segít több periméter, a sarkok lekerekítése, nagyobb felfekvő felület, a rétegek megfelelő orientációja és a helyi megerősítés. Az anyag csak az eredmény egyik része.
Kezdje azzal a kérdéssel, hol fog használatba kerülni az alkatrész. Beltéri használat és megjelenés esetén PLA. Általános funkció, nedvesség és ütések esetén PETG. Napfény, kültér és magasabb hőmérséklet esetén ASA.
Ezután nyomtasson egy kis tesztet. Műszaki alkatrészeknél érdemes csak a kritikus részt kinyomtatni: a klipszet, a furatot, a menetet, a reteszt vagy egy nagy burkolat sarkát. Néhány tíz perc alatt ellenőrizheti a méreteket és az anyag viselkedését, nem pedig egy nyolcórás nyomtatás után.
Végül finomhangolja a profilt az anyagnak megfelelően. PLA esetén ügyeljen a hűtésre és az első rétegre. PETG esetén foglalkozzon a nedvességgel, a szálazással és a tárgyasztaltól való leválasztással. ASA esetén fontos a kamra, a brim, a minimális légáram és a biztonságos szellőztetés.
A PLA a legjobb választás, ha egyszerű nyomtatást, szép felületet és gyors eredményt szeretne. A PETG univerzális anyag funkcionális alkatrészekhez, amelyeknek többet kell kibírniuk egy dekorációnál. Az ASA-t akkor válassza, ha az alkatrészt kültéri környezet, UV-sugárzás vagy magasabb hőmérséklet várja.
Ha bizonytalan, válassza a PLA-t a prototípushoz, a PETG-t az első funkcionális változathoz, az ASA-t pedig a végleges kültéri alkatrészhez. Ezzel csökkenti a sikertelen nyomtatás kockázatát, és nem használ feleslegesen igényesebb anyagot olyan helyen, ahol nincs szükség az előnyeire.


