Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
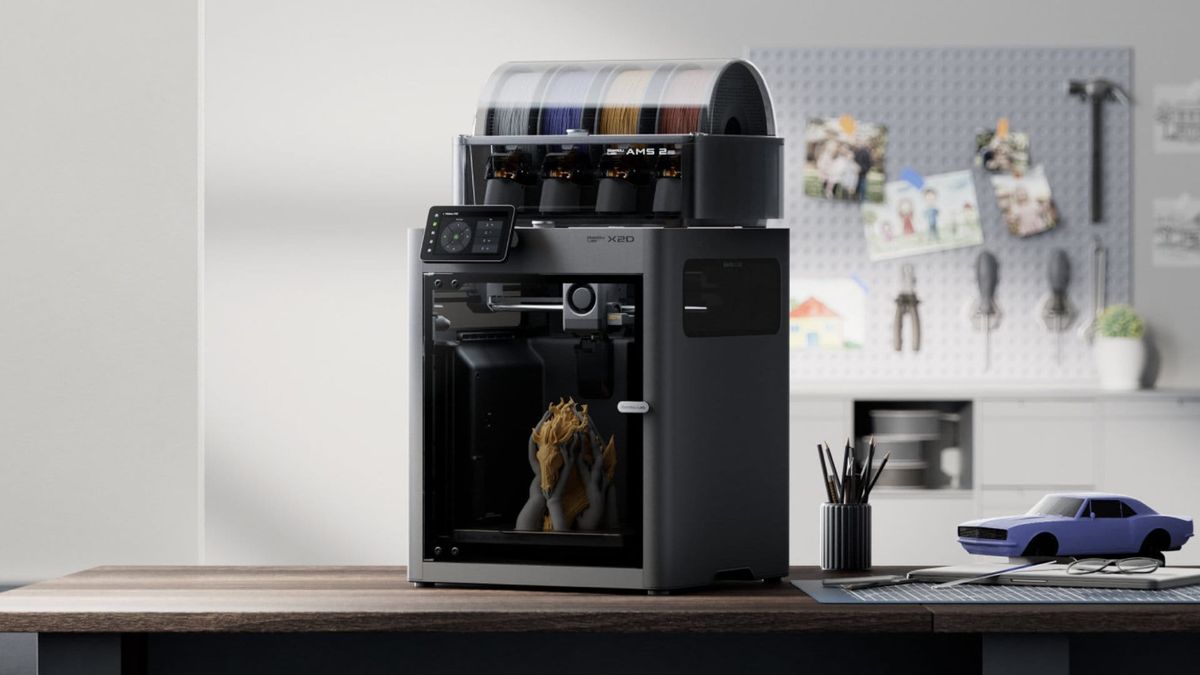
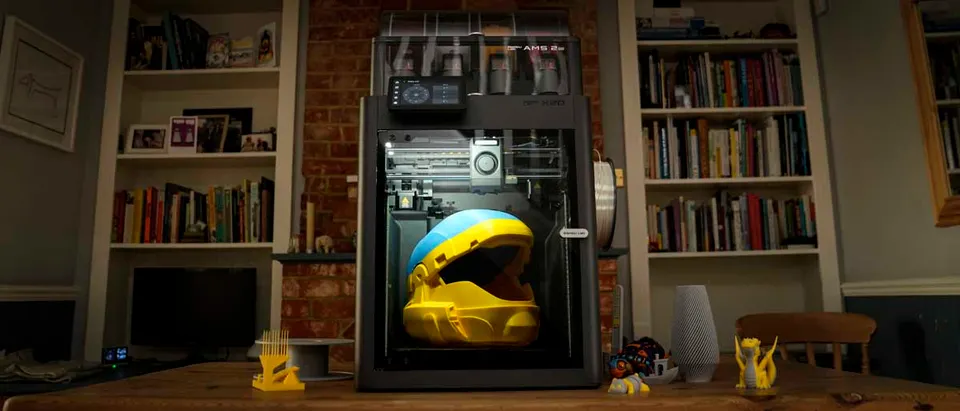
Sokáig úgy tartották, hogy a kétfúvókás FDM nyomtatás főként a drágább munkaállomások sajátja. Az átlagos otthoni vagy vállalati felhasználó többnyire egyetlen fúvókát választott, hozzá pedig filamentváltó rendszert. Ez jól működik a színek esetében, a támaszoknál azonban van egy fontos hátránya: a modell és a támasz ugyanazon a fúvókán halad át. Minden anyagváltáskor meg kell tisztítani a hotendet, purge-tornyot kell készíteni, vagy az anyagot hulladékként ki kell dobni.
Az olyan új gépek, mint a Bambu Lab X2D és a nagyobb Bambu Lab H2D, közelebb hozzák a kétfúvókás nyomtatást azokhoz, akik főként jobb eredményeket szeretnének laboratóriumi szintű beállítások nélkül. Ez nem csupán marketingfogás. A második fúvóka elsősorban ott hasznos, ahol túlnyúlásokat, műszaki alkatrészeket, zárt üregeket vagy látható alsó felületeket nyomtatnak.
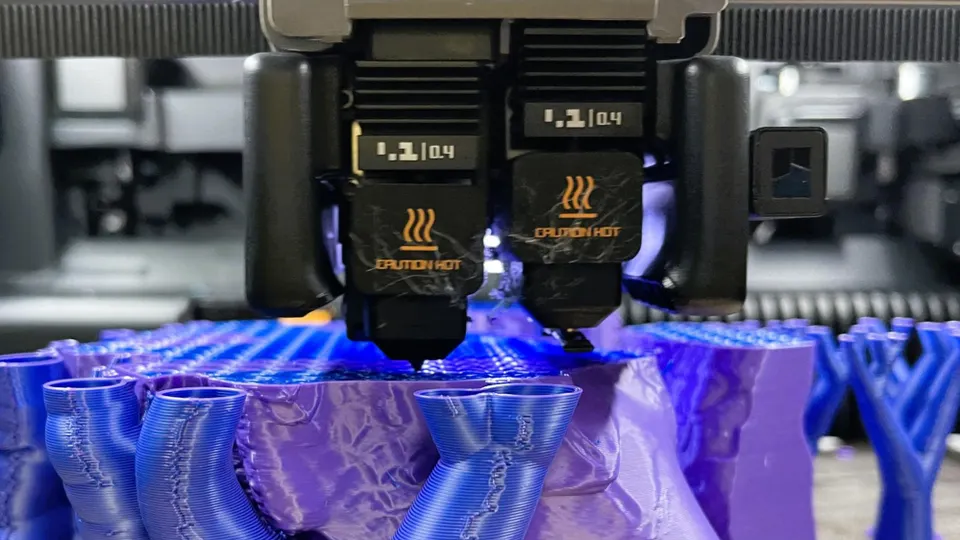
Egyetlen fúvóka használatakor általában a támasz és a modell közötti távolság jelenti a legnagyobb kompromisszumot. Ha nagyobb rést hagy, a támasz könnyen letörhető, az alsó felület azonban durvább lesz. Ha csökkenti a rést, az alsó felület szebb lesz, a támasz viszont olyan erősen hozzátapadhat, hogy fogóval, késsel vagy csiszolással kell eltávolítania.
A két fúvóka lehetővé teszi a modell anyagának és a támaszanyag elválasztását. A modell például PLA-ból, a támaszok érintkezési rétege pedig PETG-ből vagy speciális támaszfilamentből készülhet. Mivel ezek az anyagok nem tapadnak olyan erősen az adott modellműanyaghoz, a szeletelőben kisebb vagy akár nulla távolságot is beállíthat a támasz és a modell határfelületén. Az eredmény lényegesen tisztább alsó felület és kevesebb kézi utómunka.
Gyakorlati példa: egy olyan tartót nyomtat, amelyben vízszintes, anyához kialakított zseb található. Egyetlen fúvóka esetén a zseb felső része gyakran szőrös lesz, és utómunkát igényel. Külön támasz-interfész használatával a felület simább lehet, a zseb mérete pontosabbá válik, és az anya csiszolás nélkül is a helyére illeszkedik.
Általános használatra a PLA és a PETG kombinációja a legérdekesebb. Ha a modellt PLA-ból nyomtatja, a PETG a támaszok érintkezési rétegeként használható. Ha PETG-ből nyomtat, hasonló módon PLA is alkalmazható. Az ok egyszerű: megfelelő beállítás mellett ez a két anyag nem tapad olyan könnyen egymáshoz, mint az azonos műanyagból készült két réteg.
Ez nem jelenti azt, hogy a teljes támaszt drágább vagy lassabban nyomtatható anyagból kell készítenie. Gyakran elegendő a második anyagot csak a támasz-interfészhez használni – vagyis ahhoz a néhány felső réteghez, amely érintkezik a modellel. A támasz többi része készülhet ugyanabból az anyagból, mint a modell. Filamentet takarít meg, lerövidíti a nyomtatási időt, és közben tisztább érintkezést kap.
Ennél a módszernél figyelni kell a hőmérsékletekre. A PLA nem szereti a hosszú tartózkodást a forró kamrában, a PETG pedig nem megfelelő hűtés esetén szálakat húzhat. Kezdjen a konkrét nyomtatóhoz és filamenthez készült kész profillal, ne változtasson meg egyszerre tíz dolgot, és az első tesztet egy kis alkatrészen végezze, amelyen egyetlen túlnyúlás található.
A PVA támaszok azért vonzóak, mert vízben feloldhatók. Leginkább olyan geometriáknál hasznosak, ahol a nyomtatás után fizikailag nem fér hozzá a támaszokhoz: belső csatornáknál, összetett üregeknél, organikus formáknál vagy finom részleteket tartalmazó modelleknél, amelyek feszítés hatására könnyen megsérülnének.
Ugyanakkor fontos kimondani, hogy a PVA nem univerzális csodaszer. Drágább, érzékeny a nedvességre, és gondos tárolást igényel. Ha nedvességet szív magába, buborékosodhat, eltömítheti a fúvókát, vagy egyenetlenül nyomtathat. Egy tartón található egyszerű túlnyúlásnál általában olcsóbb és gyorsabb PLA-hoz PETG-interfészt használni. A PVA-t olyan alkatrészekhez tartogassa, amelyeknél a támaszok mechanikus eltávolítása valóban kockázatos lenne.
Az AMS-hez és MMU-hoz hasonló rendszerek főként több filament automatikus adagolását oldják meg egyetlen fúvókába. Kiválóan alkalmasak színes modellekhez, feliratokhoz, logókhoz vagy egyszerű, többanyagú nyomtatásokhoz. Gyengeségük a nem kompatibilis anyagok gyakori váltásakor mutatkozik meg: az egyetlen fúvókát minden váltás után meg kell tisztítani, különben az anyagok összekeverednek.
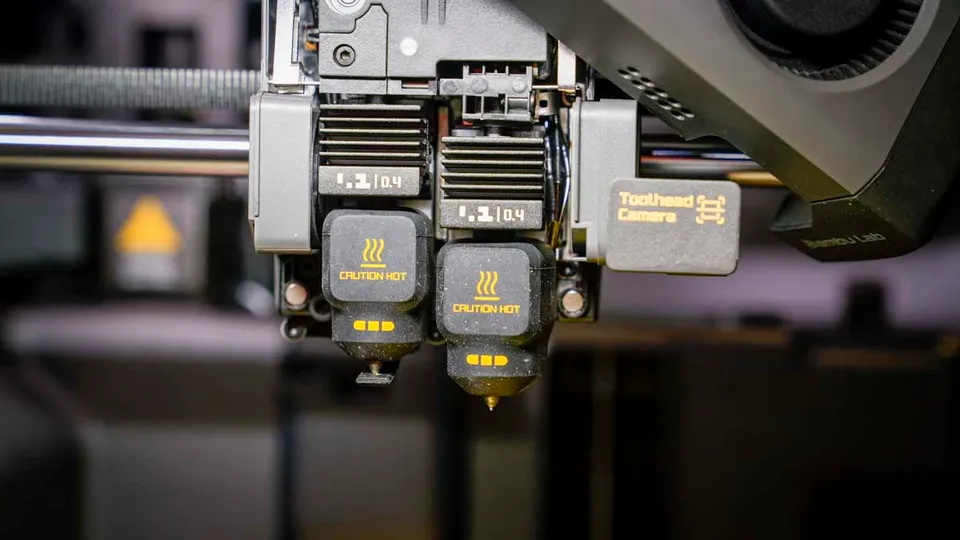
A kétfúvókás nyomtató természetes előnyt kínál a támaszok nyomtatásánál. Minden anyagnak saját hotendje vagy saját kimenete van, így csökken a váltások közötti tisztítás szükségessége. A kevesebb purge-ciklus kevesebb hulladékot és rövidebb szüneteket jelent. A támaszok nyomtatásakor ráadásul nem kell minden rétegnél kiöblíteni a modellanyag maradványait egy közös fúvókából.
Ez azonban nem jelenti azt, hogy a két fúvóka mindig kiváltja az AMS-t. Ha négy PLA-színnel szeretne modellt nyomtatni, a filamenttároló továbbra is nagyon kényelmes megoldás. Az ideális kombináció gyakran mindkettő: az AMS a színek kiválasztásához, a két fúvóka pedig a modell és a támaszanyag elválasztásához.
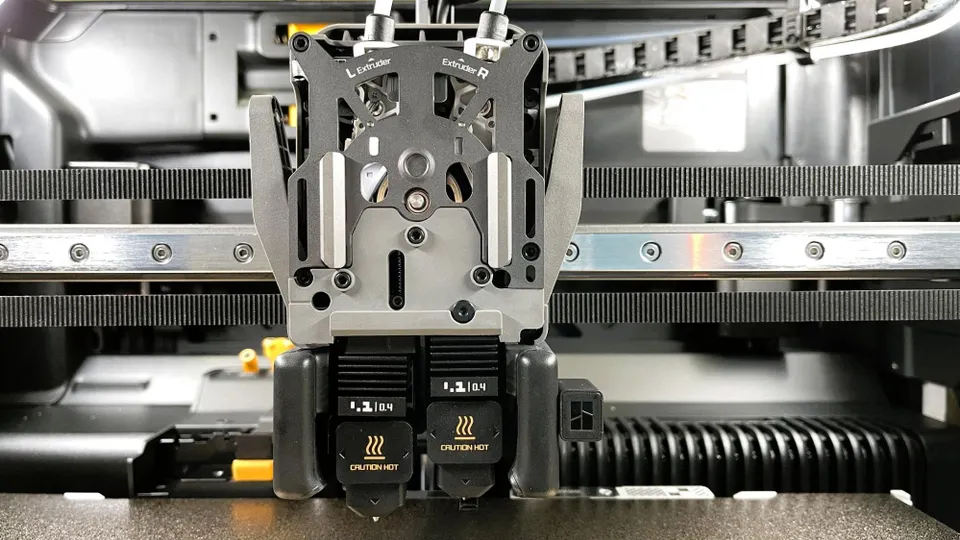
A Bambu Lab X2D azoknak a felhasználóknak készült, akik kompaktabb, zárt, kétfúvókás nyomtatást kínáló nyomtatót és alacsonyabb induló költséget szeretnének. A fő, bal oldali fúvóka direkt hajtást használ, a kiegészítő jobb oldali fúvóka pedig Bowden-adagolással működik. Ez csökkenti a nyomtatófej tömegét, a kiegészítő fúvóka azonban lassabb. A támasz-interfész esetében ez általában nem jelent problémát, mivel a támasz nem teszi ki a modell fő térfogatát.
A H2D nagyobb és nagyobb teljesítményű platform. Nagyobb nyomtatási teret, magasabb hotend-hőmérsékletet és műszaki anyagokhoz fűtött kamrát kínál. Olyan helyzetekben érdemes választani, ahol nagyobb alkatrészeket, sorozatban készülő megrendeléseket, kompozitokat, ASA-t, ABS-t vagy nylont nyomtatnak. Ha azonban főként PLA-t, PETG-t és kisebb funkcionális alkatrészeket nyomtat, az X2D a két fúvóka legfontosabb előnyét feleslegesen nagy gép nélkül is biztosíthatja.
A döntés tehát nem csupán arról szól, melyik modell a jobb. Fontos, hogy milyen gyakran fogja valóban használni a második fúvókát. Egy olyan vállalat számára, amely naponta támaszokkal ellátott szerelvényeket nyomtat, és csökkenteni szeretné a kézi munkát, egy kétfúvókás gép gyorsan megtérülhet. Annak a felhasználónak viszont, aki támasz nélküli dekorációkat nyomtat, kisebb lesz az előny.
A szeletelőben elsősorban a támasz-interfész anyagára összpontosítson. Nem kell azonnal megváltoztatnia az összes támasz sűrűségét, és a teljes támaszt sem szükséges második anyagból nyomtatni. Kezdje azzal, hogy második anyagként csak a támasz-interfészt választja ki. Időt és filamentet takarít meg, és könnyebben megállapíthatja, hogy működik-e a kombináció.
A második fontos beállítás a támasz és a modell közötti távolság. Különálló támaszanyag használatakor közelebb mehet, mint azonos anyag esetén. Itt keletkezik a tisztább alsó felület. Ha a támasz továbbra is nehezen válik le, kis lépésekben növelje a távolságot. Ha az alsó felület durva, ezzel ellentétben próbálja csökkenteni.
A filamentek szárítására is ügyeljen. A PETG, a PVA, a nylon és egyes támaszanyagok nedvesen jelentősen rontják a felület minőségét. PVA esetén a száraz tárolódoboz szinte kötelező felszerelésnek számít. PETG-nél érdemes a filamentet egy fontos nyomtatás előtt kiszárítani, még akkor is, ha első pillantásra rendben lévőnek tűnik.
A két fúvóka olyan alkatrészeknél a leghasznosabb, ahol a támaszok meghatározzák a minőséget vagy a munkaráfordítást. Jellemzően ilyenek a funkcionális burkolatok, tartók, szerelvények, sík és látható alsó felülettel rendelkező modellek, összetett műszaki prototípusok, valamint a merev és rugalmas anyagokat kombináló alkatrészek.
Kevésbé hasznosak egyszerű, túlnyúlások nélküli modelleknél, gyors prototípusoknál, ahol nem számít az alsó felület megjelenése, vagy a sokszínű, kizárólag PLA-ból készült nyomatoknál. Ilyenkor praktikusabb lehet egy jól beállított, filamenttárolóval rendelkező egyfúvókás gép.
A legjobb teszt egyszerű: vegyen egy olyan modellt, amelynél általában tíz percet tölt a támaszok eltávolításával, és nyomtassa ki különálló támasz-interfésszel. Ha a támasz kézzel lepattintható, és az alsó felülethez nincs szükség késre vagy csiszolópapírra, akkor a második fúvóka nem luxus az Ön számára. Olyan eszköz, amely minden nyomtatás után időt takarít meg.
A kétfúvókás FDM nyomtatók nem szüntetnek meg minden kompromisszumot, de jelentősen megkönnyítik a támaszok kezelését. A legnagyobb előny nem pusztán az, hogy a nyomtató papíron két anyaggal is képes dolgozni. A valódi előnyt a tisztább támasz-interfész, a kevesebb hulladék, a gyorsabb anyagváltás és az jelenti, hogy kisebb az elkészült alkatrész sérülésének kockázata a támaszok letörésekor.
Ha főként egyszerű PLA-modelleket nyomtat, egy fúvóka továbbra is elegendő lesz. Ha azonban gyakran foglalkozik támaszokkal, alsó felületekkel, műszaki formákkal, illetve PLA, PETG és oldható anyagok kombinációjával, a kétfúvókás nyomtatás az egyik legpraktikusabb innováció, amely most elérhetőbbé válik az FDM nyomtatókban.


