Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
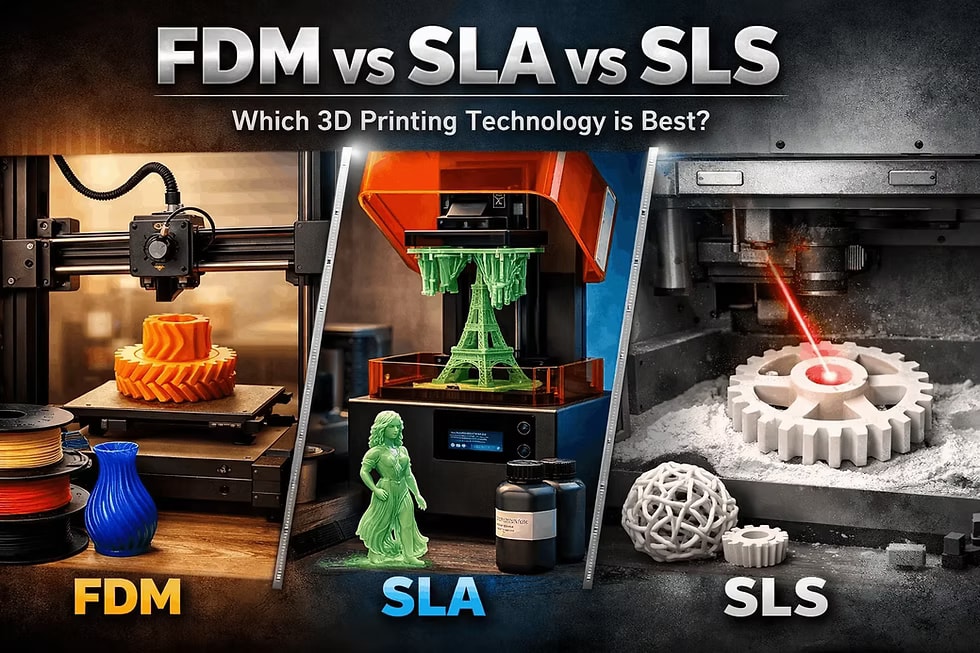
A 3D nyomtatási technológia kiválasztása nagyobb hatással van az eredményre, mint maga az anyagválasztás. Ugyanaz a modell olcsón és gyorsan elkészíthető FDM nyomtatóval, gyönyörűen sima lehet SLA gyantából, vagy erős és formailag szabadabban kialakítható SLS nejlonból. A legjobb választás ezért nem abból a kérdésből indul ki, hogy „melyik technológia a legjobb”, hanem abból, hogy mire kell szolgálnia az alkatrésznek.
Ha olcsó prototípusra, tartóra, burkolatra vagy méretellenőrzéshez szükséges alkatrészre van szüksége, gyakran az FDM bizonyul a legjobbnak. Ha a finom részletek, a sima felület vagy a látványos modell a döntő, az SLA a megfelelő választás. Ha összetett geometriájú, kapcsokkal, zsanérokkal, rácsokkal rendelkező funkcionális műanyag alkatrészt vagy támasztékok nélküli kis sorozatot szeretne, általában az SLS a legerősebb jelölt.
| Alkatrészigény | Leggyakrabban megfelelő technológia | Miért |
|---|---|---|
| Olcsó méretprototípus | FDM | Alacsony ár, gyors iteráció, filamentek széles választéka |
| Nagyobb burkolat vagy szerelési segédeszköz | FDM | Jó elérhetőség, megfelelő szilárdság, PETG, ASA vagy műszaki filamentek használatának lehetősége |
| Miniatűr, ékszer, figura, részletes modell | SLA | Nagyon finom részletek és sima felület |
| Átlátszó vagy prémium megjelenésű prototípus | SLA | Az FDM-nél jobb felület, kevésbé látható rétegek |
| Funkcionális nejlonalkatrész | SLS | Erős PA12 vagy PA11, jó szívósság, nincs szükség támasztékokra |
| Összetett geometria és belső csatornák | SLS | A por a nyomtatás során megtámasztja az alkatrészt, így nincs szükség hagyományos támasztószerkezetre |
| Azonos alkatrészek kis sorozata | SLS | A kamra jó helykihasználása és a funkcionális műanyag alkatrészek megismételhetősége |
Az FDM nyomtatás olvasztott műanyagszálból építi fel az alkatrészt. A fúvóka fokozatosan helyezi egymásra az anyagrétegeket, leggyakrabban PLA, PETG, ABS, ASA, TPU vagy műszaki keverékek formájában. Előnye az alacsony ár, az anyagok széles választéka és a beállítások gyors módosíthatósága. Hátránya a látható rétegezés, a gyengébb részletesség és az, hogy a szilárdság a rétegek orientációjától függ.
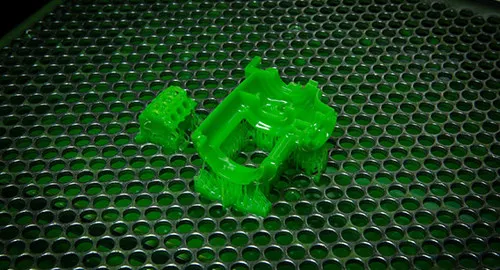
Az SLA fény segítségével keményíti meg a folyékony fotopolimer gyantát. Az alkatrészek felülete nagyon finom, és olyan apró részletek is megjeleníthetők rajtuk, amelyek egy hagyományos FDM nyomtatáson elvesznének. Nyomtatás után azonban le kell mosni, utó kell keményíteni és el kell távolítani a támasztékokat. A gyanták lehetnek erősek, rugalmasak, hőállóbbak vagy kiönthetők, de általában magasabb költséggel és érzékenyebb munkafolyamattal kell számolni.
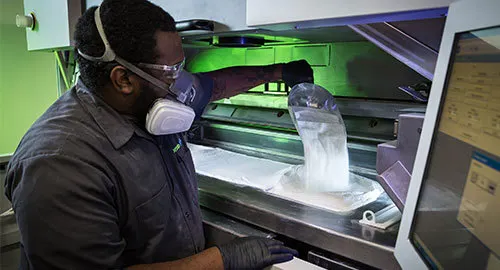
Az SLS lézerrel szinterezi a műanyagport. Leggyakrabban PA12 nejlont, esetleg PA11-et vagy töltött keverékeket használnak. A ki nem nyomtatott por a gyártás során megtámasztja a környező geometriát, ezért az SLS-nek nincs szüksége az FDM-hez vagy az SLA-hoz hasonló támasztékokra. Ennek köszönhetően összetett formákhoz, mozgó szerkezetekhez, rácsokhoz és kis sorozatokhoz is alkalmas. A felület általában matt és enyhén szemcsés, mechanikailag azonban nagyon praktikus technológia.
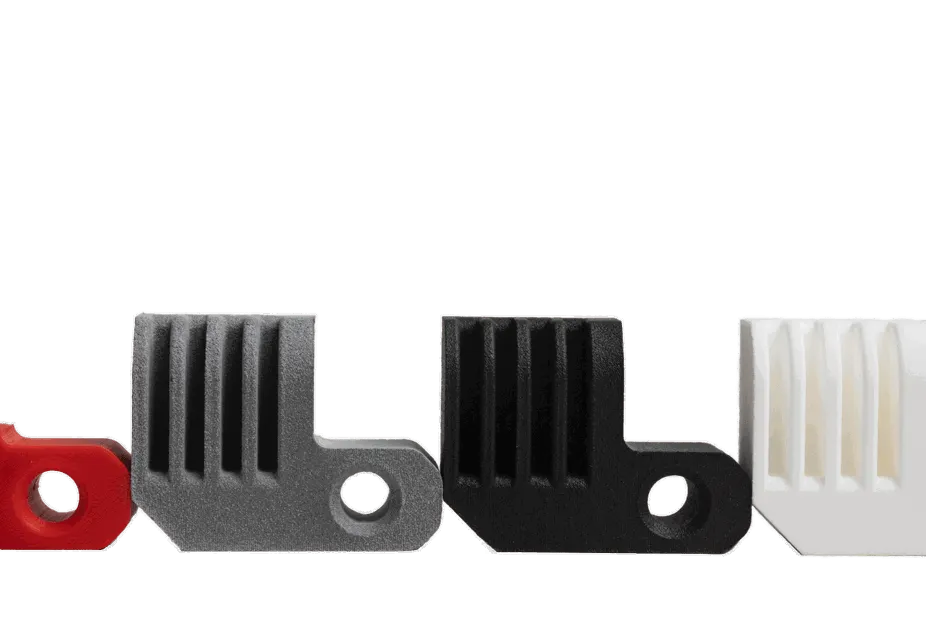
Az FDM a legjobb első választás, ha felesleges költségek nélkül szeretné ellenőrizni a formát, a méretet és a működést. Tipikus példák a szenzortartók, szerelési segédeszközök, elektronikai burkolatok, termékprototípusok, műhelyben használható sablonok vagy nagyobb dekoratív modellek.
A szokásos beltéri alkatrészekhez elegendő a PLA vagy a PETG. Autóban, kültéren vagy hőforrás közelében használt alkatrészekhez jobb az ASA, az ABS vagy más, nagyobb hőállóságú anyag. Puha kupakokhoz, ütközőkhöz vagy rugalmas betétekhez TPU-t használnak. Funkcionális alkatrészeknél fontos figyelembe venni a nyomtatási orientációt: az alkatrész általában a rétegek között a leggyengébb, ezért a húzóerők nem választhatják szét könnyen a rétegeket.
Az FDM nem megfelelő, ha tökéletesen sima felületre, nagyon finom szövegekre, éles miniatűr részletekre vagy támasztéknyomok nélküli összetett túlnyúlásokra van szüksége. Csiszolható, glettelhető és festhető, de ez a munka növeli a költséget és az elkészítési időt.
Az SLA-t akkor válassza, ha az alkatrésznek elsősorban jól kell kinéznie vagy finom részleteket kell hordoznia. Alkalmas figurákhoz, termékmakettekhez, kis dizájnalkatrészekhez, fogászati és ékszerészeti modellekhez, öntőformákhoz, átlátszó prototípusokhoz és precíz apró alkatrészekhez.
Az SLA legnagyobb előnye a felület. A rétegek lényegesen kevésbé feltűnőek, mint az FDM esetében, a kis részletek élei pedig nagyon tiszták lehetnek. Egy gomb, kezelőszerv vagy kis burkolat látványprototípusa így az SLA-val gyakran közelebb áll a végtermékhez.
Gyengesége a munkafolyamat és az anyag tartóssága. A nyomtatás után az alkatrészt le kell mosni, utó kell keményíteni és el kell távolítani a támasztékokat. Egyes gyanták törékenyebbek a hőre lágyuló műanyagoknál, és a hosszú távú UV-sugárzás vagy a hő sem feltétlenül tesz jót nekik. Léteznek tough, durable, high temp vagy ible jelölésű műszaki gyanták, de még ezeknél is érdemes ellenőrizni a konkrét anyagot, és nem szabad automatikusan a nejlon vagy a PETG azonos szívósságát feltételezni.
Az SLS erős választás azokhoz az alkatrészekhez, amelyeknek a gyakorlatban kell működniük, nem csupán a formát kell megmutatniuk. Alkalmas rápattintható burkolatokhoz, tartókhoz, zsanérokhoz, kapcsokhoz, könnyített szerkezetekhez, rácsokhoz, robotikai alkatrészekhez, csőadapterekhez, ergonomikus fogantyúkhoz vagy végfelhasználású alkatrészek kis sorozataihoz.
A legfontosabb előny a szilárdság és a geometriai szabadság kombinációja. Mivel az alkatrész a nyomtatás során porban fekszik, nincs szüksége hagyományos támasztékokra. Olyan formákat is tervezhet, amelyek FDM esetén sok támasztékot igényelnének, SLA esetén pedig nyomokat hagynának maguk után. Az SLS nagyobb számú kisebb alkatrész egyetlen gyártási tételben történő elkészítésénél is jól működik.
Számoljon azonban szemcsésebb felülettel, valamint azzal, hogy a zárt üregeknek lehetővé kell tenniük a por kiszórását. Üreges alkatrész tervezésekor biztosítson elegendő ürítőnyílást. Mozgó szerkezeteknél és rápattintható elemeknél ügyeljen a hézagokra, különben az alkatrészek a nyomtatás után összekapcsolódhatnak vagy akadozhatnak.
Általában az FDM a legolcsóbb, főleg nagyobb prototípusok és egyszerű formák esetében. Az SLA drágább a gyanta és az utómunka miatt. Az SLS egyetlen kis alkatrésznél drágább lehet, de összetett alkatrészek kis sorozatánál a különbség gyorsan csökken, mivel nincs szükség támasztékok gyártására, és egyetlen tételbe több darab is belefér.
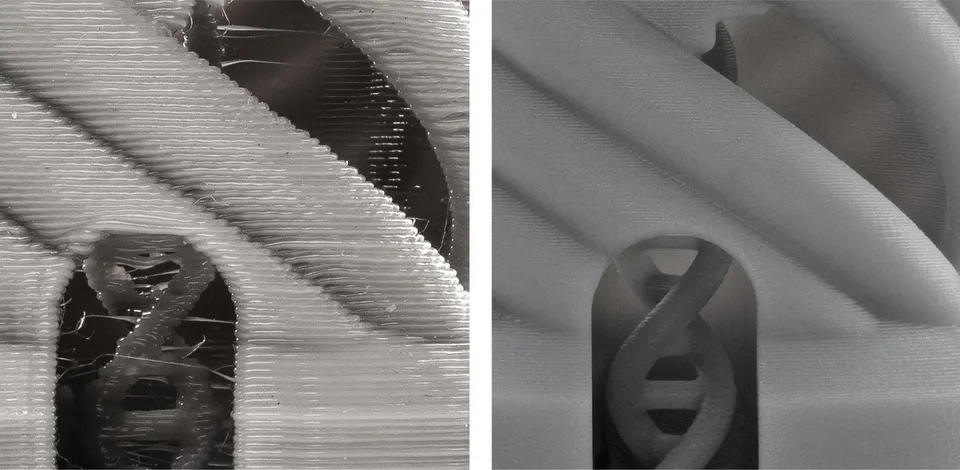
Általában az SLA biztosítja a legsimább eredményt. Az SLS finoman szemcsés, matt felületet ad. Az FDM mutatja leginkább a rétegeket, de megfelelően beállított nyomtatás esetén műszaki célokra teljesen elegendő lehet. Ha az alkatrésznek a termék végleges megjelenését kell képviselnie, az SLA vagy az utómunkázott SLS gyakran professzionálisabb hatást kelt.
Egyszerű mechanikai alkatrészekhez az FDM nagyon jó, ha megfelelően választják ki az anyagot, a kitöltést, a periméterek számát és az orientációt. Az SLS nejlon kiváló szívós funkcionális alkatrészekhez, kapcsokhoz és kis sorozatokhoz. Az SLA nyomás alatt pontos és erős lehet, de ütés, hajlítás és hosszú távú terhelés esetén megfelelő műszaki gyantát kell választani.
Az SLA általában nagyon finom részletek elkészítésére képes. Az SLS funkcionális műanyag alkatrészeknél pontos, de a poralapú folyamat és az utólagos tisztítás hatással van a kis furatokra és hézagokra. Az FDM leginkább a fúvókától, a rétegmagasságtól, az anyagtól és a kalibrálástól függ. Szerelvényeknél mindig tervezzen hézagokat: FDM esetén inkább nagyobbat, SLA esetén kisebbet, SLS esetén pedig az alkatrész mérete és a kívánt mozgás alapján.
A nagyobb, olcsó alkatrészeket gyakran érdemes FDM-mel nyomtatni. Az SLA kiváló a kisebb, pontos modellekhez, de a nagy gyantaalkatrészek drágák lehetnek és hajlamosabbak lehetnek a deformációra. Az SLS-t a kamra mérete korlátozza, de sok közepes méretű funkcionális alkatrészhez nagyon hatékony.
Műhelybe való kameratartóra van szüksége. Ha egyszerű és nem lesz napfénynek kitéve, válasszon PETG-t FDM-hez. Ha kültéren használja, fontolja meg az ASA-t. Ha a tartónak vékony, rugalmas bepattanó elemei és összetett formája van, az SLS PA12-ből biztosabb választás.
Részletes figuramodellre vagy termékminiatűrre van szüksége. Válassza az SLA-t, mert jobban rögzíti a textúrákat, a finom éleket és az apró elemeket, mint az FDM. Ha a modellnek durvább bánásmódot is el kell viselnie, válasszon tartósabb gyantát, és igazítsa hozzá a falvastagságokat.
Elektronikai burkolatot tervez az alak ellenőrzéséhez. Az első változatot nyomtassa PLA-ból vagy PETG-ből FDM-mel, mert így gyorsan feltárhatja a furatokkal, csatlakozókkal és a szereléssel kapcsolatos hibákat. A véglegesebb kis sorozatot áthelyezheti SLS-re, ha jobb kapcsokra, vékonyabb bordákra és professzionálisabb funkcionális alkatrészre van szüksége.
LED-modul átlátszó burkolatára van szüksége. Az átlátszó gyantával készült SLA megfelelőbb lesz az FDM-nél, de számoljon csiszolással, polírozással vagy lakkozással, ha valóban optikailag tiszta eredményt szeretne.
FDM esetén számoljon azzal, hogy a körülbelül 45 foknál nagyobb túlnyúlásokhoz gyakran támasztékokra van szükség, még akkor is, ha a modern nyomtatók bizonyos esetekben ennél többre is képesek. A funkcionális alkatrészek falait inkább 1,2–2 mm körüli vastagságúra tervezze, az éles belső sarkokat pedig helyettesítse lekerekítésekkel.
SLA esetén a támasztékokat kevésbé látható felületekre helyezze, az üreges alkatrészeket lássa el lefolyónyílásokkal, és az utókeményítés után ellenőrizze a méreteket. Vékony falaknál és apró részleteknél kövesse az adott gyanta ajánlásait, mivel az anyagok közötti különbségek jelentősek.
SLS esetén tervezzen ürítőnyílásokat a por számára, a mozgó alkatrészeknél hagyjon megfelelő hézagot, és a terhelt részeken ne takarékoskodjon a lekerekítésekkel. A nagyon vékony falak rugalmasak lehetnek, de teherhordó alkatrészeknél biztonságosabb ott hozzáadni az anyagot, ahol erők hatnak.
Az FDM a legjobb az olcsó, gyors és méretellenőrző prototípusokhoz, a nagyobb alkatrészekhez és a szokásos filamentekből készült számos praktikus alkatrészhez. Válassza az SLA-t a részletekhez, a sima felülethez és a látványmodellekhez, ahol fontos a megjelenés. Az SLS funkcionális nejlonalkatrészekhez, összetett formákhoz és támasztékok nélküli kis sorozatokhoz ideális.
Ha bizonytalan, ne a technológiával kezdje. Kezdje a követelményekkel: méret, szilárdság, felület, hőmérséklet, pontosság, darabszám és költségkeret. A megfelelő technológia az, amely a lehető legkevesebb kompromisszummal teljesíti az alkatrész funkcióját.


