Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
Mindenki, aki FDM 3D-nyomtatón nyomtat, előbb-utóbb ugyanabba a helyzetbe kerül: a modell tökéletesen néz ki a szeletelőben, a nyomtató ellenkezés nélkül elindul, de a végeredménynek felhajlanak a sarkai, szálak jelennek meg az alkatrészek között, elcsúsznak a rétegek, vagy törékenyek a falak. A jó hír az, hogy a legtöbb 3D-nyomtatási hibának meglehetősen egyértelmű oka van, és módszeresen javítható.
A legfontosabb szabály: ne változtasson meg egyszerre öt dolgot. Módosítson egy értéket, nyomtasson egy rövid tesztet, és jegyezze fel az eredményt. Ellenkező esetben nem fogja tudni, mi segített valójában.
Mielőtt elkezdi finomhangolni a profilt, válaszoljon három kérdésre:
Ha a hiba az első rétegnél kezdődik, először a tárgyasztalt, a Z-kalibrációt és a tapadást ellenőrizze. Ha csak hosszabb idő után jelentkezik, gyanús lehet a hőmérséklet, a légáramlás, a mechanika, a fúvóka eltömődése vagy a filament minősége.
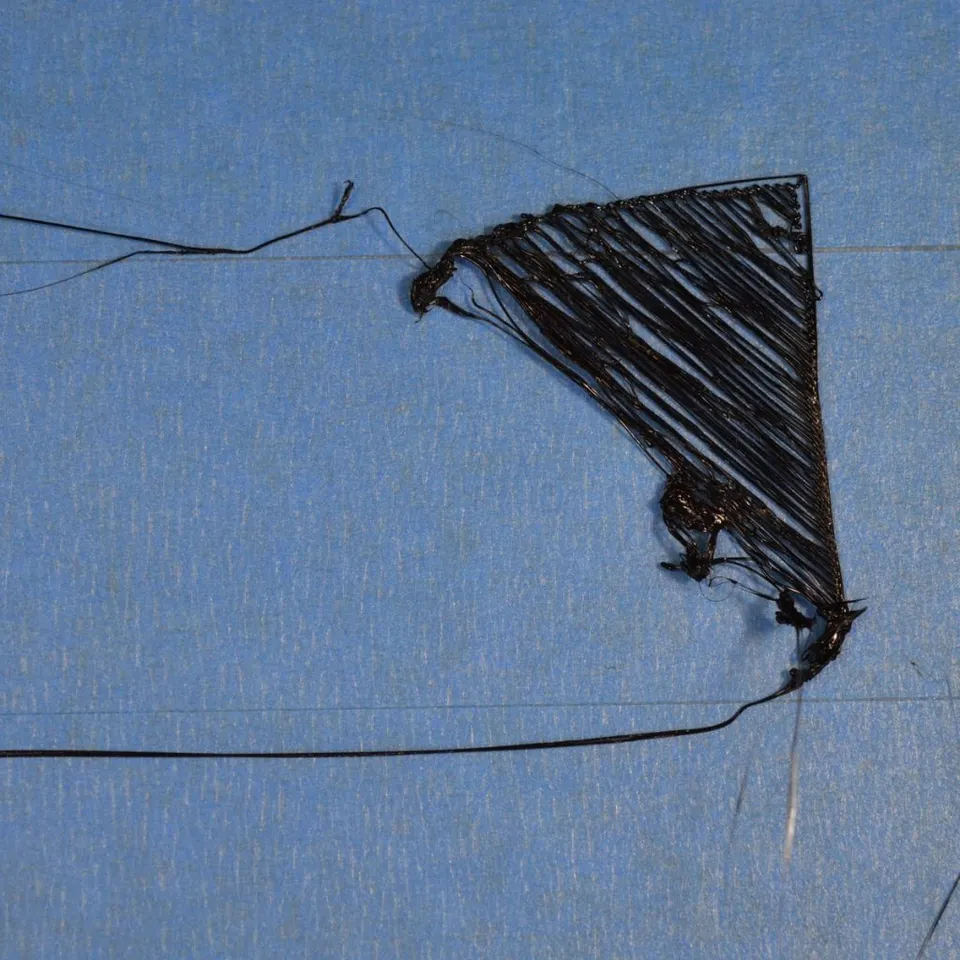
A rossz első réteg a sikertelen nyomtatás leggyakoribb oka. Jellemzője, hogy a vonalak nem tapadnak a tárgyasztalhoz, a fúvóka mögött húzódnak, rések keletkeznek, vagy a nyomat néhány perc után leválik.
Először tisztítsa meg a nyomtatófelületet. Az ujjakról származó zsiradék önmagában elég ahhoz, hogy a PLA vagy a PETG sokkal rosszabbul tapadjon. A szokásos PEI-lapoknál segít a meleg víz egy csepp mosogatószerrel, az alapos öblítés és a tiszta törlőkendővel való szárítás. Izopropil-alkoholt a felület típusától és a gyártó ajánlásától függően használjon. Ne használjon vaktában agresszív vegyszereket, mert egyes speciális felületek megsérülhetnek.
Ezután ellenőrizze az első réteg magasságát. Ha a fúvóka túl magasan van, a vonalak kerekek lesznek, és rések maradnak közöttük. Ha túl alacsonyan van, az anyag oldalra gyűrődik, a felület érdes lesz, és az extruder kattoghat. A megfelelő első réteg enyhén összenyomódik, az egyes vonalak összeérnek, de a fúvóka nem túrja fel őket.
Az első réteg lassítása is segíthet. Problémás alkatrészeknél állítsa az első réteg sebességét körülbelül 15–30 mm/s értékre, adjon hozzá brimet, és ellenőrizze az adott anyaghoz megfelelő tárgyasztal-hőmérsékletet.
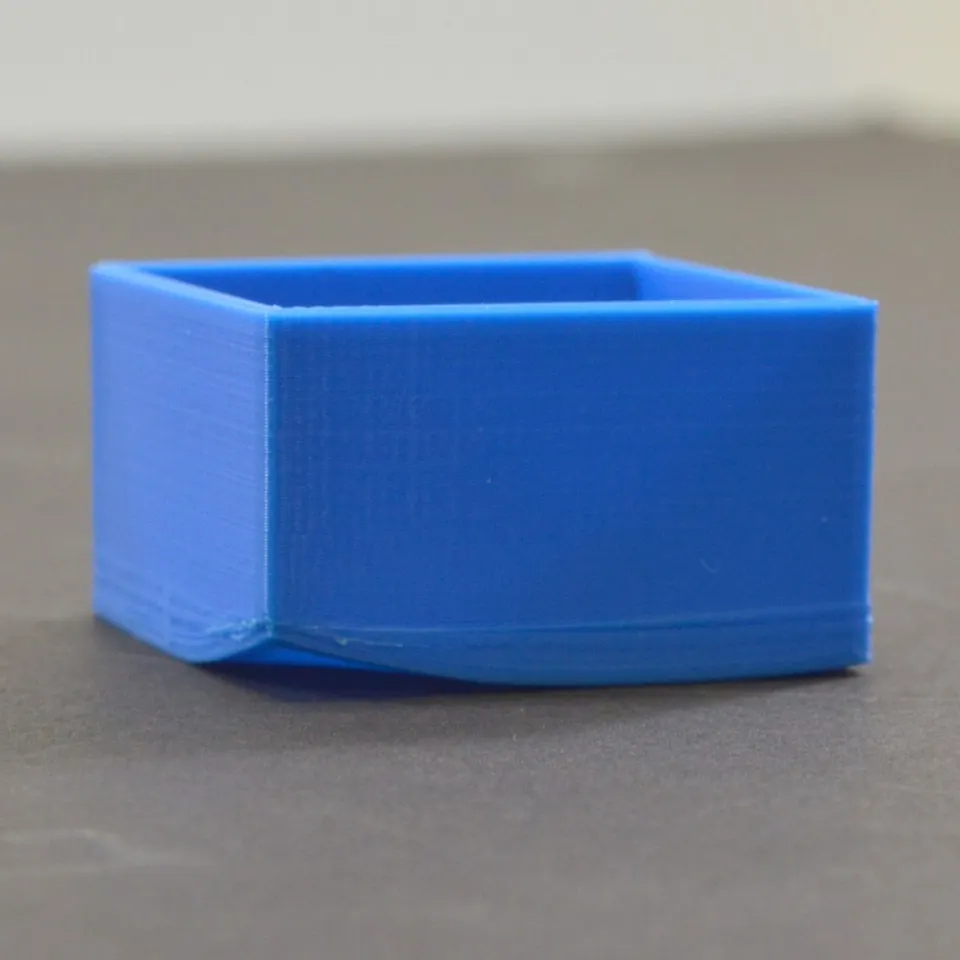
A warping azért alakul ki, mert az anyag hűlés közben összehúzódik. Jellemzően nagy felületek sarkai hajlanak fel, az alkatrész deformálódik, rosszabb esetben pedig az egész leválik. Leggyakrabban ABS, ASA, nylon és nagyobb PETG-alkatrészeknél fordul elő, de PLA esetén is megjelenhet, ha a tárgyasztal szennyezett, vagy a modell csak kis felületen tapad.
Kezdje a tapadással: tiszta tárgyasztal, megfelelő első réteg, megfelelő tárgyasztal-hőmérséklet és brim. Nagy alkatrészeknél segít az 5–10 mm szélesebb brim. Ha zsugorodásra érzékeny anyagot nyomtat, csökkentse a huzatot és az erős hűtést. A nyitott ablak, a légkondicionáló vagy a nyomtató melletti ventilátor még egyébként jól beállított nyomtatást is tönkretehet.
ABS és ASA esetén gyakran zárt térre van szükség, magasabb és stabil környezeti hőmérséklettel. PLA-nál viszont a túl meleg zárt tér az extruderben a filament meglágyulását okozhatja, ezért meg kell különböztetni az anyagokat. Ha az alkatrész ismételten deformálódik, próbálja megváltoztatni a modell orientációját, kisebb részekre osztani, vagy kisebb zsugorodású anyagot választani.
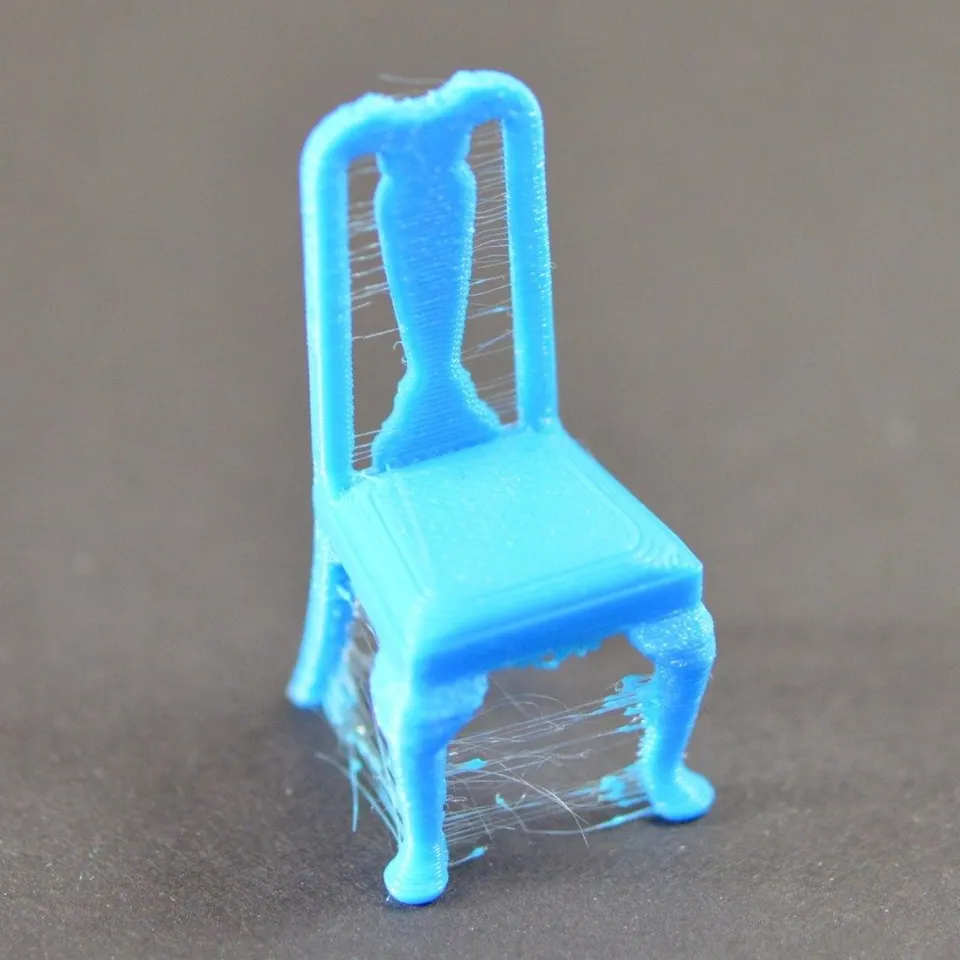
A stringing finom szálak formájában jelenik meg a tornyok, élek vagy a nyomat különálló részei között. Akkor keletkezik, amikor az anyag a fúvókából az áthelyezések közben tovább folyik.
Először kis lépésekben csökkentse a hőmérsékletet, például 5 °C-kal. A túl magas hőmérséklet javítja az anyag áramlását, ugyanakkor fokozza a fúvókából való kifolyást. Ezután finomhangolja a visszahúzást. Közvetlen extrudernél általában rövidebb, Bowden-vezetésnél hosszabb értékekre van szükség. Ne vigye túlzásba: a túl hosszú vagy túl gyors visszahúzás a filament koptatását, eltömődést vagy szabálytalan extrudálást okozhat.
A nedves filamentnek is nagy hatása van. A PETG, a TPU és a nylon gyorsabban képes nedvességet felvenni, mint gondolná. Ha a nyomtatás repedezik, a filament serceg, a felület érdes, és közben erős a stringing, szárítsa meg a filamentet. A szilikagélt tartalmazó zárt dobozban való tárolás olcsó megelőzés.
A szeletelőben az is segít, ha úgy állítja be az áthelyezéseket, hogy a fúvóka szükségtelenül ne haladjon át a látható körvonalakon, bekapcsolja a törlést visszahúzáskor, és ellenőrzi, hogy a fúvóka külsejét nem borítja-e régi anyag.
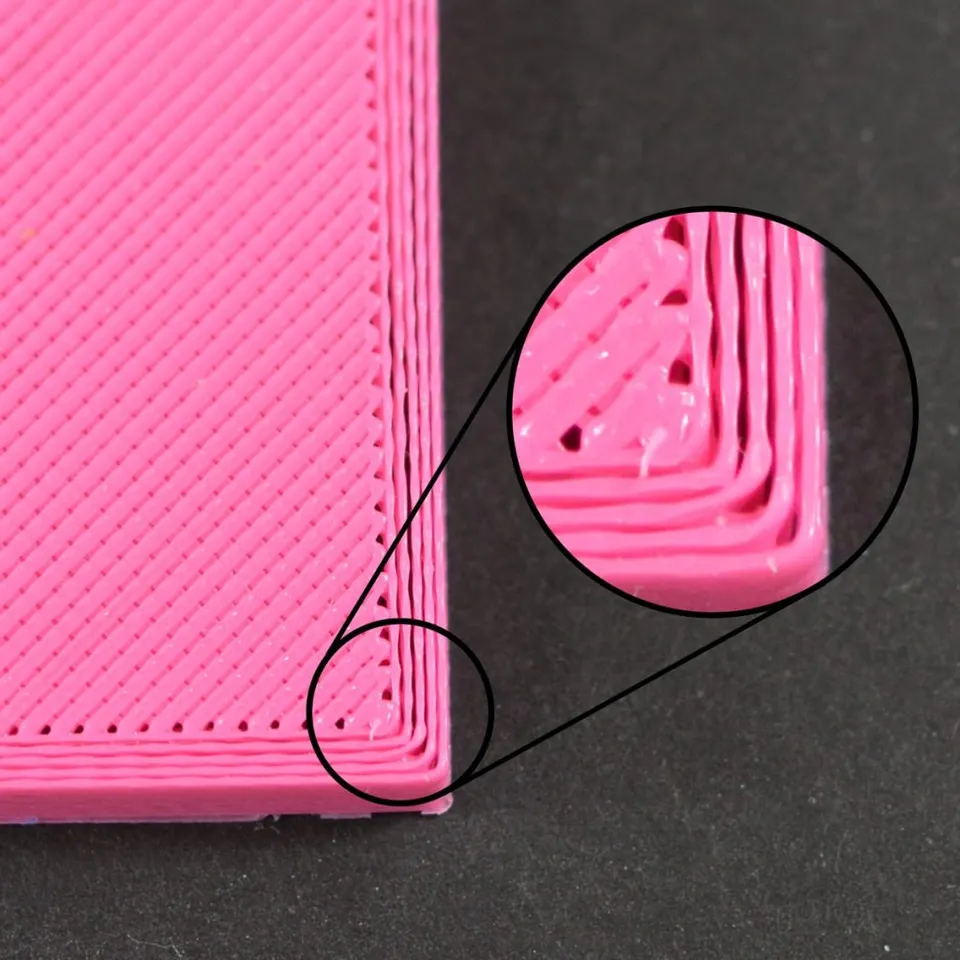
Az alulextrudálás azt jelenti, hogy a nyomtató a szükségesnél kevesebb műanyagot présel ki. A periméterek közötti résekről, a ritka felső rétegről, a megszakadó vonalakról, a törékeny falakról vagy az extruder kattogásáról ismerhető fel.
Az egyszerűtől haladjon a bonyolult felé. Ellenőrizze, hogy a tekercs szabadon letekeredik-e, és a filament nem keresztezi-e önmagát. Nézze meg, hogy az extruder adagolókereke nem szennyeződött-e filamentporral. Győződjön meg arról, hogy a filament ellenállás nélkül halad át a vezetésen, és a PTFE-cső nem sérült-e.
A következő gyanús alkatrész a fúvóka. A részlegesen eltömődött fúvóka egy ideig normálisan nyomtathat, majd vékony vagy megszakadó vonalakat produkálhat. Segíthet a tisztítás, a cold pull vagy a fúvóka cseréje. Ha abrazív anyagokat, például szénszálas vagy glow effektusú filamenteket nyomtat, a hagyományos sárgaréz fúvóka gyorsan elkophat.
Ellenőrizze a szeletelőt is. A túl alacsony hőmérséklet, a túl nagy sebesség, a túl nagy rétegmagasság vagy az adott hotendhez irreális áramlás miatt a nyomtató nem tudja elég gyorsan megolvasztani az anyagot. Hagyományos, 0,4 mm-es fúvókánál tartsa az extrudálási szélességet és a rétegmagasságot ésszerű határok között. Ha gyorsabban szeretne nyomtatni, óvatosan emelje a hőmérsékletet, és figyelje a felület minőségét.
A túllextrudálás az ellenkező probléma: túl sok az anyag. A felület érdes, a sarkok megduzzadnak, a felső rétegeken barázdák jelennek meg, és az első réteg oldalirányban kiszélesedhet. Tipikus megjelenési formája az elefántláb, vagyis a modell kiszélesedett alsó éle.
Először ellenőrizze, hogy az első réteg nincs-e túlságosan összenyomva. Sokan csökkentik a Z-t, hogy a nyomat jobban tapadjon, ezzel azonban deformálják az alsó méreteket. Ezután ellenőrizze az áramlást a szeletelőben. Új filamentnél érdemes egyszerű áramlástesztet nyomtatni, és kis lépésekben módosítani a flow multipliert.
Az elefántláb mérsékelhető a tárgyasztal hőmérsékletének csökkentésével az első rétegek után, megfelelő hűtéssel és a szeletelőben beállított elefántláb-kompenzációval. Az egymásba illeszkedő műszaki alkatrészeknél ne feledkezzen meg a hézagok megtervezéséről. Az FDM-nyomtatás nem forgácsolás, és a túl szoros modell még jól beállított nyomtatón is szorulni fog.
A rétegelcsúszás drámai látványt nyújt: a modell egy bizonyos magasságtól oldalirányban nyomtatódik tovább. Az ok általában mechanikai probléma, a fúvóka ütközése a nyomattal, túl nagy sebesség vagy a szíjak helytelen feszessége.
Először állapítsa meg, melyik tengelyen történt az elcsúszás. Ha a modell balra vagy jobbra mozdult el, az X tengelyen keresse a problémát. Ha előre vagy hátra, az Y tengelyt ellenőrizze. Vizsgálja meg a szíjakat, a tengelyeken lévő szíjtárcsák meghúzását, a tengely szabad mozgását és a kábelek esetleges súrlódását. A nyomtatófejnek és a tárgyasztalnak a teljes pályán egyenletesen kell mozognia.
Gyakori ok a fúvóka és a nyomat ütközése is. Ha a modell sarkai felhajlanak, vagy a támaszok deformálódnak, a fúvóka áthelyezés közben beléjük ütközik, és a motor lépéseket hagy ki. Ilyenkor nem elég megfeszíteni a szíjakat, a warpinget, a hűtést, a Z-hopot vagy a támaszokat is kezelni kell.
Ha nagyon gyorsan nyomtat, csökkentse a gyorsulásokat és a problémás anyaghoz tartozó sebességeket. A nyomtató egy egyszerű teszten még megbirkózhat a nagy sebességgel, de az éles irányváltásokkal teli összetett modell nagyobb kihívást jelent.
Ha a rétegek rosszul kapcsolódnak, a modell törékeny lesz, és vízszintes vonalak mentén megreped. Leggyakrabban a fúvóka hőmérséklete túl alacsony, a hűtés túl erős, vagy huzat van a nyomtató körül.
Kis lépésekben emelje a fúvóka hőmérsékletét, és figyelje, javul-e a szilárdság. ABS, ASA vagy nylon esetén korlátozza a ventilátort, és használjon zárt teret. PLA-nál viszont szükség van hűtésre, de nem mindig 100%-on. A kis alkatrészeknek és a túlnyúlásoknak több hűtésre van szükségük, míg a nagy műszaki alkatrészek szilárdságának gyakran kedvez a kissé magasabb hőmérséklet és a kisebb légáramlás.
A modell orientációja szintén fontos. Az FDM-nyomat általában a rétegek között a leggyengébb. Ha az alkatrésznek terhelést kell viselnie, úgy forgassa el, hogy a terhelés ne közvetlenül a rétegek kapcsolódásai ellen hasson.
A felületen megjelenő kis dudorok a periméter kezdeténél és végénél, nedves filament, rossz visszahúzás, magas hőmérséklet vagy instabil áramlás miatt keletkezhetnek. A látható varrat nem feltétlenül hiba, de jobban elrejthető.
A szeletelőben állítsa a varrat pozícióját sarokra vagy a modell hátoldalára. Kerek modelleknél próbálja ki a véletlenszerű varratot, ha jobb a kis nyomok eloszlatása, mint egyetlen feltűnő vonal létrehozása. A megfelelően beállított visszahúzás, a pressure advance vagy a linear advance is segíthet, ha a nyomtató támogatja ezeket.
Ha a dudorokat repedezés és matt foltok kísérik, foglalkozzon a nedves filamenttel. Ha főleg hosszabb áthelyezések után jelennek meg, ellenőrizze a visszahúzást és a hőmérsékletet. Ha az anyag a fúvóka menete vagy a heatbreak körül szivárog, állítsa le a nyomtatást, és ellenőrizze a hotendet, mert a műanyag szivárgása az egész nyomtatófejet károsíthatja.
A hidak akkor lógnak be, ha az anyagnak nincs elegendő alátámasztása, túl forró, vagy nem hűl le elég gyorsan. A túlnyúlások pedig akkor deformálódnak, ha a szög az adott anyaghoz és hűtéshez túl meredek.
Próbálja csökkenteni a hőmérsékletet, növelni a hűtést és lassítani a hidakat. Hosszú hidaknál segíthet a modell orientációjának megváltoztatása vagy támaszok hozzáadása. Túlnyúlásoknál gyakran jobb már a szeletelőben elforgatni a modellt, mint beállításokkal megpróbálni megmenteni a lehetetlen geometriát.
A támaszok használata nem szégyen. Fontos, hogy ésszerű távolságot állítson be a támasz és a modell között. A túl kis rés miatt a támaszokat nem lehet majd eltávolítani. A túl nagy rés rontja a modell alsó felületét.
Ha a nyomtató tovább működik, de a fúvókából nem jön anyag, eltömődés, adagolási probléma vagy heat creep állhat a háttérben. A heat creep akkor jelentkezik, amikor a hő túl magasra jut a hotend hideg részében, és a filament a kelleténél korábban meglágyul.
Ellenőrizze a hotend ventilátorát, a hőmérsékletet, a visszahúzást és a filament útját. Kis részleteknél a túl sok visszahúzás ismételten felmelegítheti és deformálhatja az anyagot. PLA esetén a túl meleg zárt tér tovább súlyosbítja a problémát.
Eltömődés esetén ne próbálja erővel áttolni a hideg filamentet. Melegítse fel a hotendet a megfelelő hőmérsékletre, próbálkozzon kézi extrudálással, tisztítsa meg a fúvókát megfelelő átmérőjű tűvel, vagy végezzen cold pullt. Ha a probléma visszatér, cserélje ki a fúvókát, és ellenőrizze, hogy nem használ-e nem megfelelő hőmérsékletet vagy túl rossz minőségű filamentet.
Ha nem tudja, hol kezdje, kövesse ezt a sorrendet:
Minden filamenthez mentsen el egy profilt. Jegyezze fel a márkát, az anyagot, a színt, a fúvókát, a hőmérsékletet, a tárgyasztalt, a hűtést és azt, mi működött. Két gyártó azonos PETG-je eltérően viselkedhet, és a fekete filament jobban nyomtatható lehet, mint az átlátszó.
Hosszabb nyomtatás előtt érdemes rövid ellenőrzést végezni:
A 3D-nyomtatás legtöbb problémája nem véletlen. A tapadás, a hőmérséklet, az áramlás, a hűtés, a mechanika és a filament együttes hatásáról van szó. Ha a véletlenszerű beállításmódosítások helyett egyenként halad végig az egyes okokon, anyagot, időt és idegeskedést takarít meg.


