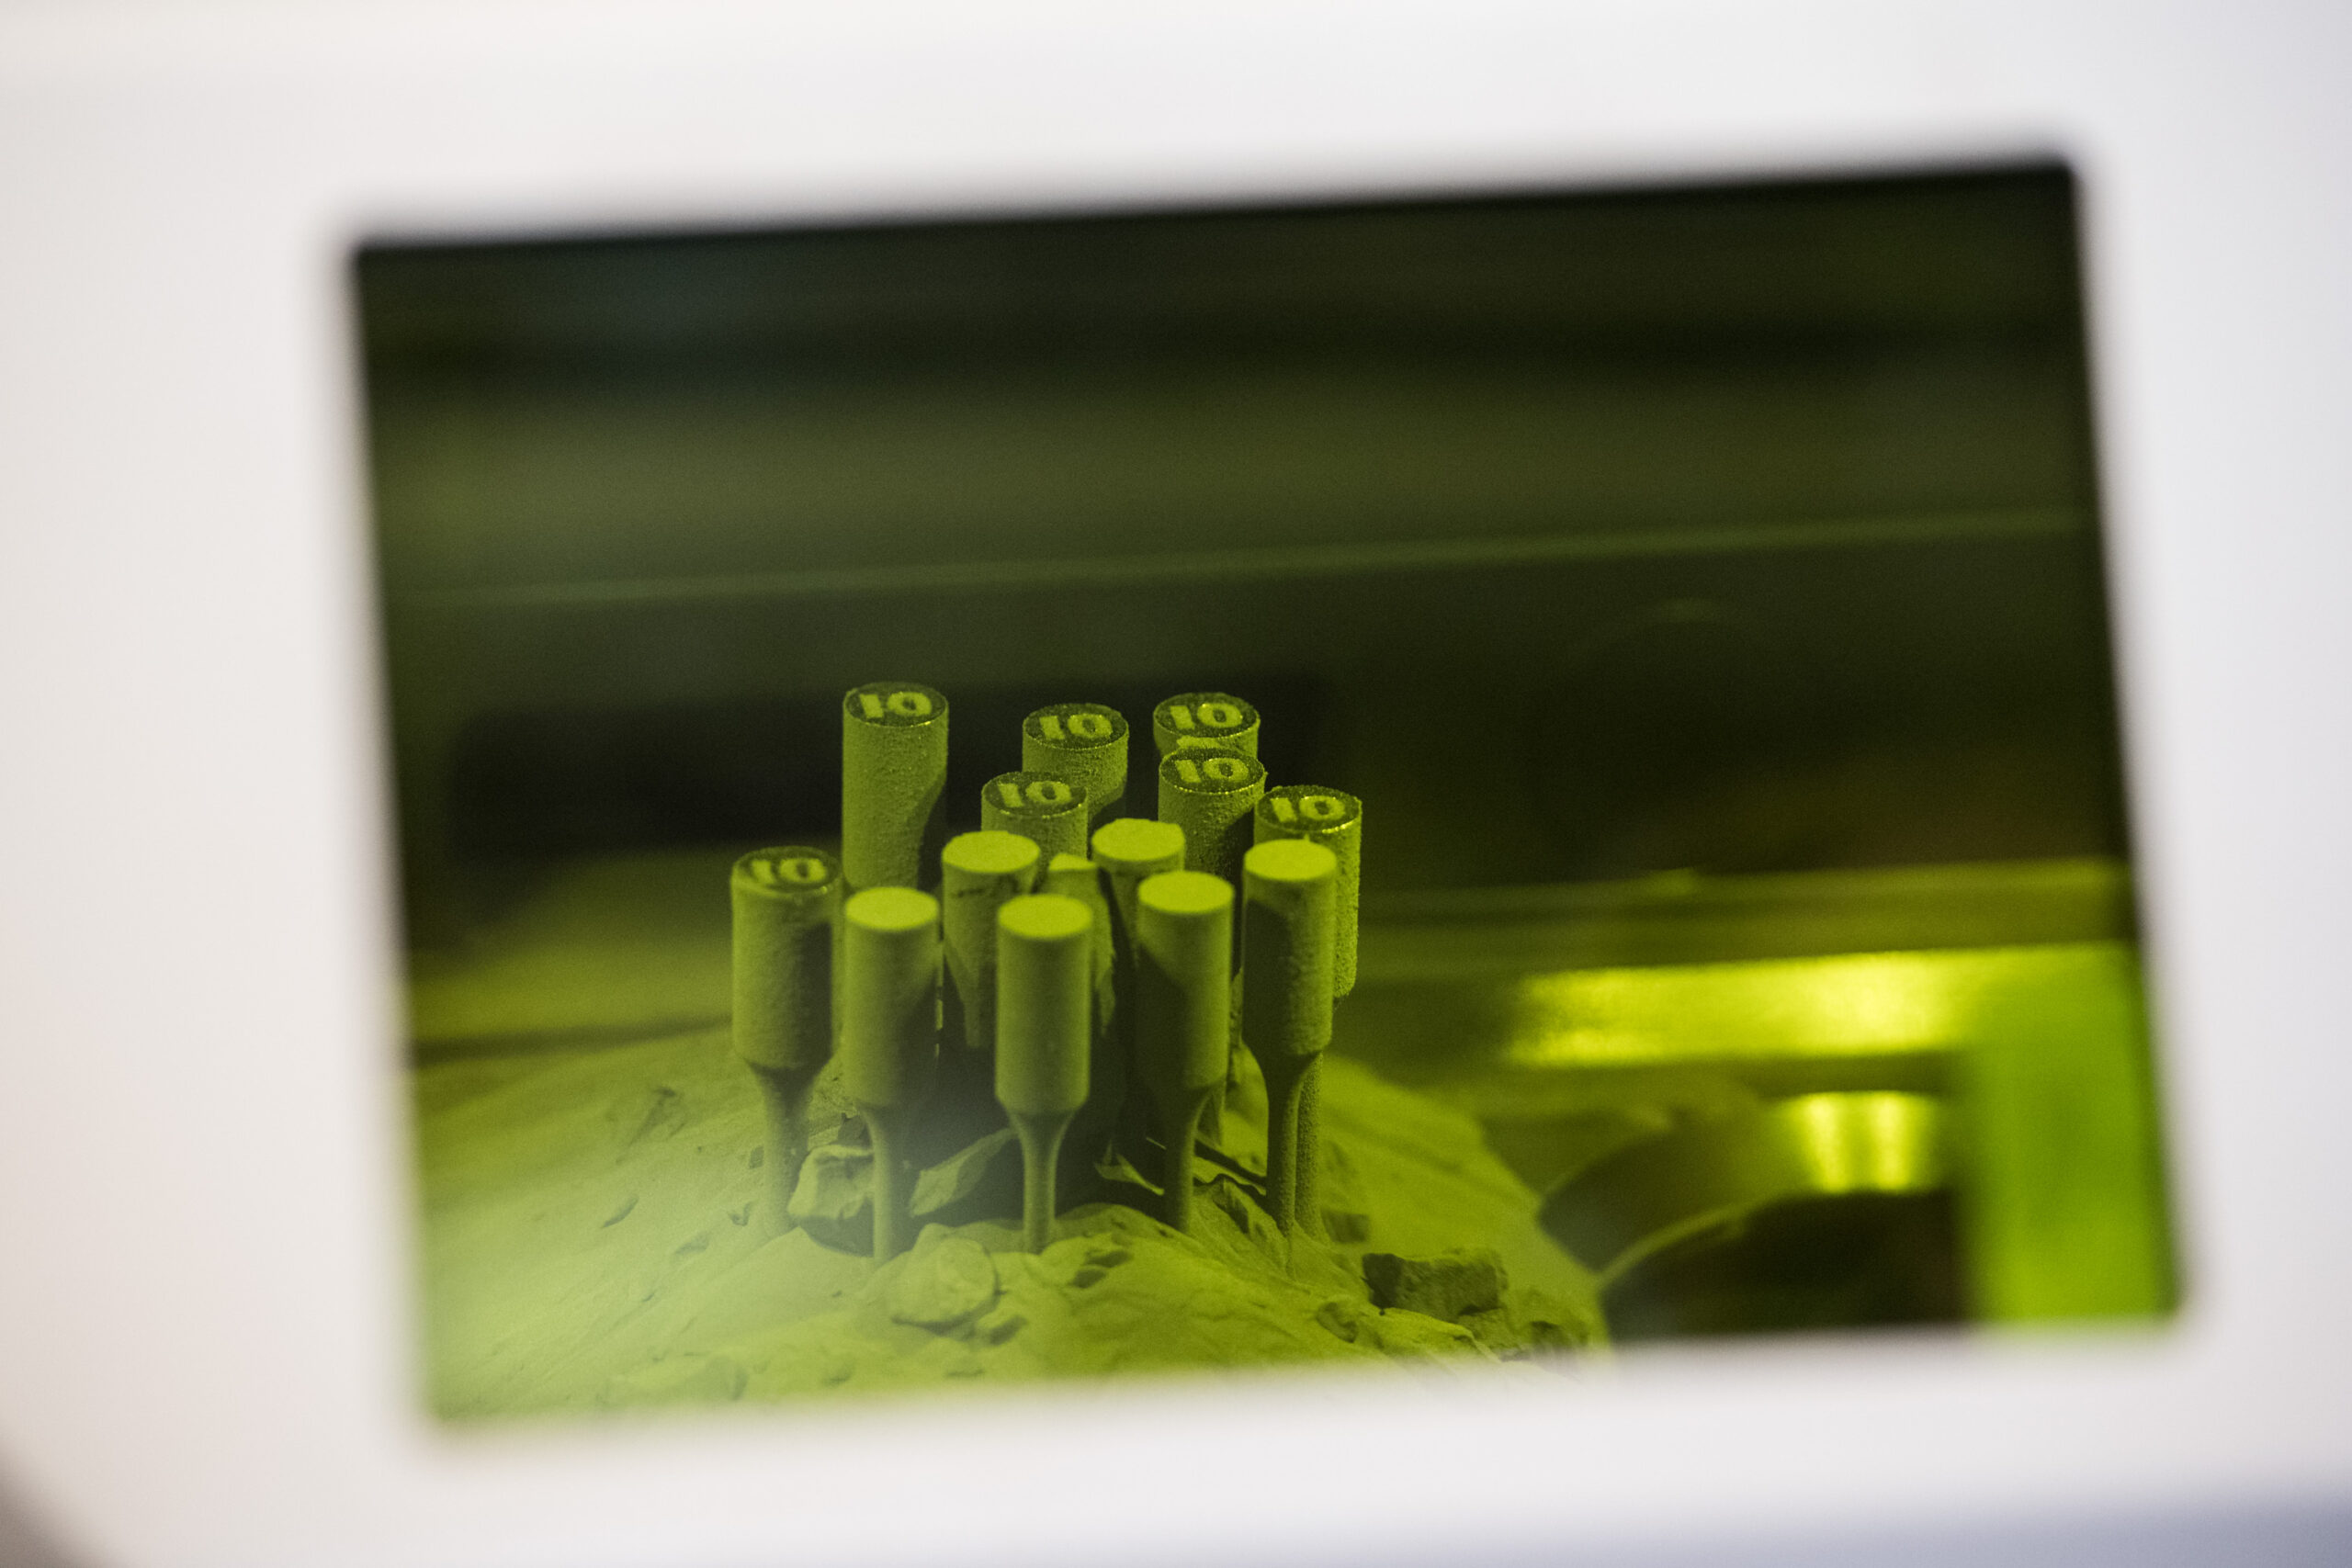
Qu’est-ce que la méthode d’impression 3D DLMS / DMLS ?
Dans la littérature spécialisée comme dans la pratique, vous rencontrerez les abréviations DMLS, SLM ou le terme générique PBF (Powder Bed Fusion). En tchèque, on écrit parfois à tort DLMS, mais le nom correct de la technologie est :
- DMLS – Direct Metal Laser Sintering – frittage laser direct de poudre métallique
Le DMLS est une méthode d’impression 3D de métaux en poudre au moyen d’un laser. Un laser puissant vise une fine couche de poudre métallique dans une chambre fermée et fait fondre (ou plutôt fritter) sélectivement la poudre selon les données du modèle 3D. Couche après couche, on obtient ainsi une pièce métallique pleinement fonctionnelle présentant une densité et une résistance mécanique élevées.
Selon la classification ASTM, le DMLS appartient à la famille de la fusion sur lit de poudre (PBF) – une technologie qui comprend également le Selective Laser Melting (SLM) et l’Electron Beam Melting (EBM). En pratique, le DMLS et le SLM sont très proches : ils se distinguent surtout pour des raisons historiques et selon les fabricants des machines.(en.wikipedia.org)
Comment fonctionne le DMLS étape par étape
Le processus DMLS commence par la numérisation et se termine par une pièce entièrement métallique prête à être usinée ou assemblée.
1. Préparation du modèle 3D
- Conception de la pièce en CAO (SolidWorks, Fusion 360, Inventor, etc.).
- Exportation au format STL / 3MF.
- Importation dans le logiciel de l’imprimante, réglage de l’orientation, des supports et des paramètres du processus.
- Découpage du modèle en fines couches (généralement de 20–60 μm).(en.wikipedia.org)
2. Préparation de la machine et de la poudre
- De la poudre métallique (acier inoxydable, titane, aluminium, Inconel, cobalt-chrome, etc.) est versée dans le réservoir.(us.arrk.com)
- La chambre de fabrication est remplie d’un gaz inerte (argon ou azote) et la teneur en oxygène est réduite à un niveau très faible afin d’éviter l’oxydation de la poudre à haute température.(sinterit.com)
3. Dépôt de la couche de poudre
- Le recoater (lame ou rouleau) étale uniformément sur la plateforme de fabrication une fine couche de poudre (de l’ordre de quelques dizaines de micromètres).
- La plateforme est réglée avec précision en hauteur sur l’axe Z.
4. Frittage / fusion au laser
- Un laser à fibre puissant balaie la surface de la couche selon la forme de la section donnée de la pièce.
- Au point d’impact du laser, les particules de poudre fondent et se lient pour former un métal compact.
- Les zones non exposées restent sous forme de poudre libre, qui servira ensuite de matériau de support et pourra être recyclée.(element.com)
5. Répétition des couches
- Une fois une couche terminée, la plateforme descend de l’épaisseur de la couche (par exemple 40 μm).
- Une nouvelle couche de poudre est déposée et le processus de frittage laser se répète.
- De cette manière, la pièce est « construite » de bas en haut, jusqu’à l’achèvement du modèle entier.
6. Refroidissement et retrait de la pièce
- Après l’impression, on laisse la chambre refroidir afin de réduire les contraintes internes.
- La poudre excédentaire est aspirée et filtrée pour être réutilisée.
- La pièce reste fixée à la plateforme de fabrication et comporte généralement des supports.
7. Post-traitement
Une série d’étapes suit, qui constituent une partie standard du processus DMLS :
- Traitement thermique / « stress relief » – réduction des contraintes internes.
- Retrait des supports (découpe, fraisage, ponçage).
- Éventuellement, HIP (Hot Isostatic Pressing) pour atteindre une densité proche de 100 % et éliminer les microdéfauts.
- Usinage final : usinage CNC, ponçage, polissage, traitements de surface.
Quels matériaux peut-on imprimer en DMLS ?
L’un des principaux avantages du DMLS est sa large gamme de matériaux métalliques utilisables. Il s’agit généralement de :
- Aciers inoxydables – par exemple le 316L pour les secteurs chimique, alimentaire et industriel général.
- Alliages de titane (Ti6Al4V) – aéronautique, implants, équipements sportifs.
- Alliages d’aluminium (par ex. AlSi10Mg) – structures légères dans l’automobile et l’aéronautique.
- Superalliages à base de nickel (Inconel) – pièces résistantes aux hautes températures et à la corrosion dans l’énergie, les turbines et l’aéronautique.
- Cobalt-chrome – odontologie, implants médicaux.
- Aciers spéciaux pour les ateliers d’outillage (refroidissement conforme des moules, outils d’emboutissage).(us.arrk.com)
Grâce à des matériaux souvent identiques aux alliages utilisés en production de série, les pièces DMLS peuvent être pleinement utilisées en conditions réelles, et pas seulement comme prototypes.
Avantages du DMLS par rapport à l’usinage classique
1. Liberté géométrique et optimisation topologique
Grâce à l’impression par couches, il est possible de concevoir des formes très complexes qui seraient, par fraisage, tournage ou moulage :
- extrêmement coûteuses,
- ou totalement irréalisables.
Cela comprend :
- canaux internes (par ex. le refroidissement conforme des moules),
- structures lattices pour réduire le poids,
- formes organiques obtenues par optimisation topologique.
2. Consolidation des pièces et réduction du poids
Le DMLS permet de réunir plusieurs pièces en un seul ensemble, ce qui :
- réduit le temps d’assemblage,
- diminue le nombre de joints et de points de défaillance potentiels,
- réduit considérablement le poids – par exemple, souvent de 20–25 % pour les pièces aéronautiques.(businessresearchinsights.com)
3. Délais de livraison plus courts et stocks réduits
Pour la production à l’unité et en petites séries, le DMLS peut être nettement plus rapide que la mise en place de l’outillage, des moules et de la fabrication classique. Cela convient notamment aux :
- prototypes et à la validation fonctionnelle,
- pièces de rechange à la demande,
- composants personnalisés (par ex. implants spécifiques au patient).
4. Densité élevée et propriétés mécaniques
Les systèmes DMLS modernes peuvent atteindre une très haute densité des pièces imprimées ; avec des paramètres appropriés et un HIP ultérieur, les résultats se rapprochent ou égalent ceux de pièces fabriquées à partir de demi-produits classiques. Cela est essentiel pour les secteurs aéronautique et médical.(sinterit.com)
Limites et inconvénients du DMLS
Le DMLS ne constitue toutefois pas un remplacement universel de toutes les technologies. Il présente plusieurs limites importantes :
1. Coûts d’acquisition et d’exploitation élevés
- Les imprimantes DMLS sont nettement plus coûteuses que les machines FDM/FFF ou à résine – souvent de l’ordre de centaines de milliers d’euros.
- Les poudres métalliques sont coûteuses et nécessitent un stockage et une manipulation soigneux.
- L’exploitation exige du personnel formé et des règles de sécurité strictes (poussières, gaz inertes, températures élevées).
C’est pourquoi le DMLS est encore principalement utilisé lorsque la valeur ajoutée l’emporte sur les coûts – notamment dans l’aéronautique, la santé, l’énergie et l’industrie haut de gamme.
2. Nécessité de supports et d’une orientation adaptée
- La plupart des surplombs inférieurs à environ 45° nécessitent des supports qui maintiennent le métal fondu en place et évacuent la chaleur.
- Une mauvaise orientation de la pièce peut entraîner des déformations, des fissures ou une mauvaise qualité de surface.
- Les supports doivent être retirés après l’impression, souvent par usinage.
En DMLS, les connaissances en conception pour la fabrication additive (DfAM) sont donc essentielles.(en.wikipedia.org)
3. Surface plus rugueuse et post-traitement nécessaire
- La surface des pièces imprimées est généralement plus rugueuse que celle des pièces usinées (en raison de la taille de la poudre de 50–100 μm et de l’épaisseur des couches).(en.wikipedia.org)
- Pour les surfaces d’appui et fonctionnelles de précision, un usinage CNC est nécessaire.
4. Volume de fabrication limité
- La plupart des imprimantes DMLS disposent d’une chambre de fabrication de l’ordre de quelques centaines de millimètres (par ex. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Les pièces plus grandes doivent être segmentées puis assemblées – par soudage, vissage ou collage.
DMLS vs. SLM – quelle est la différence ?
Les termes DMLS et SLM (Selective Laser Melting) sont souvent utilisés presque indifféremment.
- Historiquement, DMLS est une marque commerciale de la société EOS, qui mettait à l’origine l’accent sur le frittage des poudres métalliques (notamment des alliages).
- SLM désigne la fusion complète de la poudre métallique pour obtenir une structure homogène.
En pratique, la plupart des équipements industriels désignés comme DMLS atteignent aujourd’hui la refusion complète de la poudre, de sorte que la différence réside surtout dans les détails :
- DMLS est plus souvent utilisé pour les alliages, où le « frittage » contrôlé aide à gérer les différentes températures de fusion.
- SLM est souvent utilisé pour les métaux purs (par ex. titane, aluminium), pour lesquels une fusion complète avec la densité la plus élevée possible est souhaitable.
Pour le concepteur et l’utilisateur, il est plus important de considérer la machine concrète, le réglage des processus et le traitement thermique ultérieur, plutôt que la différence terminologique entre ces abréviations.(sinterit.com)
Applications typiques du DMLS en pratique
1. Industrie aéronautique et spatiale
Le DMLS est aujourd’hui l’une des technologies clés pour l’aéronautique et l’astronautique :
- Nervures structurelles, supports et consoles légers et résistants.Pièces pour
- moteurs-fusées et systèmes d’alimentation en carburant.Composants de turbines
- et pièces de moteurs haute température.
Les études de marché montrent que le secteur aérospatial et de la défense représente environ 35–40 % du marché des services DMLS, principalement en raison de la demande de réduction du poids et de hautes performances.(businessresearchinsights.com)
2. Santé et odontologie
En médecine, le DMLS permet de produire :
- des implants spécifiques au patient (hanches, implants rachidiens, implants crâniens),
- des prothèses et bridges dentaires en cobalt-chrome,
- des structures légères en titane favorisant l’ostéointégration (structures lattices).
Grâce à la combinaison de la biocompatibilité, d’une résistance élevée et de la personnalisation, l’impression 3D métallique devient un élément standard de l’orthopédie et de l’odontologie modernes.(thebusinessresearchcompany.com)
3. Automobile et sport automobile
Dans l’automobile, le DMLS est encore principalement utilisé dans les programmes de développement et de compétition :
- supports et consoles allégés, éléments de châssis,
- composants complexes de moteurs et d’échappements, optimisés pour l’écoulement,
- outils et moules d’injection à refroidissement conforme, réduisant les cycles de production.
Dans la production de série, le prix reste un facteur déterminant, mais la baisse progressive du coût des technologies métalliques devrait favoriser leur adoption dans les modèles courants.
Le DMLS permet de fabriquer des moules d’injection et des outils comportant des canaux internes suivant la géométrie de la pièce moulée. Le résultat est :
- un refroidissement plus rapide et plus uniforme,
- un cycle de fabrication plus court pour les pièces en plastique,
- une meilleure qualité de surface.
Cette application est typique notamment pour la fabrication de moules destinés à l’automobile, à l’électronique grand public ou aux emballages.
Tendances et avenir du DMLS (2025+)
Croissance du marché de l’impression 3D métallique
Le marché de l’impression 3D métallique, y compris le DMLS, connaît une croissance très rapide :
- Les estimations prévoient une croissance du marché mondial du metal additive manufacturing de quelques milliards de dollars en 2024 à plus de 30–40 milliards USD vers 2034–2035.(thebusinessresearchcompany.com)
- Selon certaines analyses, les services DMLS eux-mêmes devraient croître à un rythme de plus de 20 % par an.
Les principaux moteurs sont l’aérospatiale, la santé, l’industrie automobile et l’énergie.
Systèmes multilaser et machines de plus grande taille
Les nouvelles générations de machines DMLS utilisent plusieurs lasers dans une même chambre, ce qui accélère considérablement l’impression. La part des systèmes grand format dont le volume de fabrication dépasse 300 mm sur chaque axe augmente également, permettant d’imprimer des pièces plus grandes en une seule étape.(businessresearchinsights.com)
De meilleurs outils logiciels et systèmes de surveillance
Les outils suivants se développent :
- optimisation topologique (réduction du poids tout en conservant la résistance),
- simulation des déformations et des contraintes pendant l’impression,
- surveillance en ligne du bain de fusion et de la couche, qui aide à détecter les défauts dès la fabrication.
Le DMLS devient ainsi un processus de fabrication répétable et contrôlé, adapté à la production de série et pas uniquement au prototypage.
Durabilité et recyclage des poudres
Dans le processus DMLS, les poudres sont en grande partie recyclées – le matériau excédentaire peut être réutilisé après tamisage et contrôle. Une attention croissante est également accordée à :
- la consommation énergétique des machines,
- l’utilisation de métaux recyclés sous forme de poudre,
- la traçabilité du matériau tout au long de son cycle de vie.
Principes fondamentaux de conception pour le DMLS
Si vous envisagez de fabriquer une pièce par DMLS, il est utile de connaître quelques règles pratiques de conception :
- Tenez compte de l’orientation de la pièce – essayez de minimiser les grandes surfaces présentant un angle < 45° par rapport au lit de poudre, car elles nécessiteraient des supports importants.
- Prévoyez des surépaisseurs pour l’usinage – pour les surfaces d’appui de précision, les zones filetées ou les logements de roulements, prévoyez une surépaisseur de 0,1–0,5 mm pour l’usinage CNC ultérieur.(en.wikipedia.org)
- Évitez les cavités fermées remplies de poudre – lorsque la poudre excédentaire ne pourrait pas être vidée ou aspirée ; prévoyez le cas échéant des orifices de service.
- Optimisez l’épaisseur des parois – des parois trop fines peuvent être sujettes aux déformations, tandis que des volumes trop massifs entraînent une accumulation de contraintes.
- Utilisez les structures lattices – là où un matériau plein n’est pas nécessaire, elles réduisent le poids et économisent la poudre ainsi que le temps d’impression.
Pour les premiers projets, il est utile de consulter un fournisseur de services DMLS – ils disposent souvent de leurs propres recommandations et directives de conception selon les machines et les matériaux utilisés.
Résumé : quand le DMLS est-il pertinent ?
Le DMLS (DLMS) est une méthode de pointe d’impression 3D métallique qui permet de créer des pièces métalliques légères, résistantes et très complexes directement à partir de poudre, sans avoir besoin de moules ni d’un usinage important.
Le DMLS est particulièrement pertinent si :
- vous avez besoin de performances maximales (aéronautique, sport automobile, énergie),
- vous développez des pièces personnalisées ou spécifiques au patient (implants, odontologie),
- vous souhaitez exploiter l’optimisation topologique et le refroidissement conforme,
- vous fabriquez de petites séries ou des prototypes à forte valeur ajoutée.
En revanche, pour les grandes séries de pièces simples en aciers ou en aluminium courants, il sera toujours plus économique d’opter pour l’usinage classique, le moulage ou l’emboutissage.
Pour les utilisateurs de l’impression 3D, le DMLS constitue une étape importante : il montre que la fabrication additive ne se limite plus depuis longtemps aux modèles en plastique, mais concerne de plus en plus de composants métalliques réels soumis à des charges, qui entrent dans la production de série.