Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
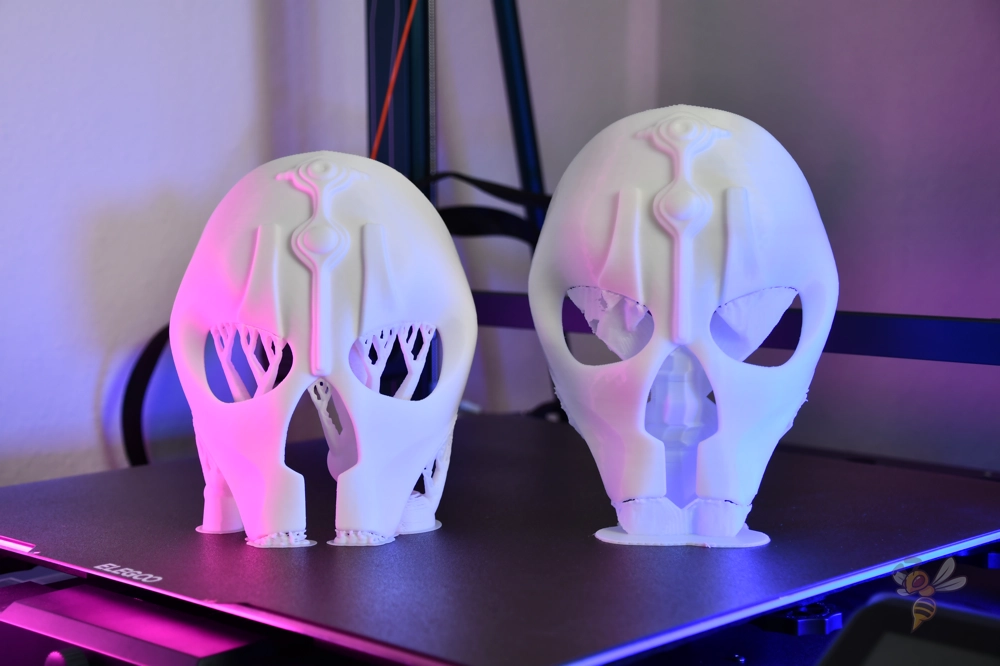
Les supports sont des structures temporaires qui maintiennent les parties du modèle sous lesquelles il n’y aurait autrement aucun matériau pendant l’impression. Sans eux, certains surplombs se déformeraient, les filaments tomberaient dans le vide et les détails finiraient en amas de plastique. En même temps, chaque support prolonge l’impression, consomme du filament et peut laisser une marque sur la surface après son retrait.
L’objectif n’est donc pas d’activer les supports systématiquement. Il faut en utiliser uniquement la quantité réellement nécessaire et les régler de manière à maintenir la forme pendant l’impression, tout en pouvant les retirer proprement une fois le modèle refroidi.
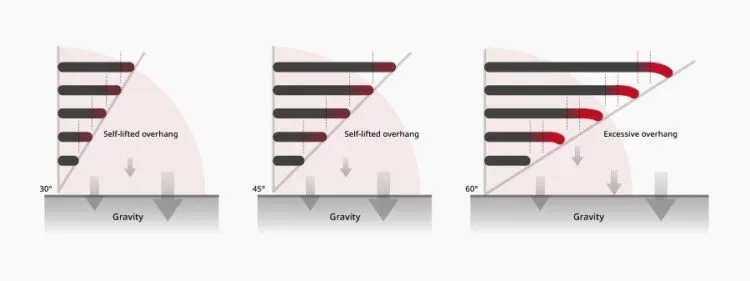
Une imprimante FDM dépose le matériau couche par couche. La nouvelle couche doit s’appuyer au moins partiellement sur celle qui se trouve dessous. Dès que le modèle comporte une partie qui commence dans le vide, un long surplomb ou un détail avec une petite surface de contact, le slicer propose un support.
Situations typiques où les supports sont utiles :
La valeur de 45 degrés constitue un point de départ sûr. Une imprimante bien réglée avec du PLA, une couche plus basse et un refroidissement puissant peut souvent atteindre 55 ou 60 degrés. Le PETG, l’ABS, l’ASA et les matériaux ibles sont généralement plus exigeants et nécessitent souvent des réglages plus prudents.
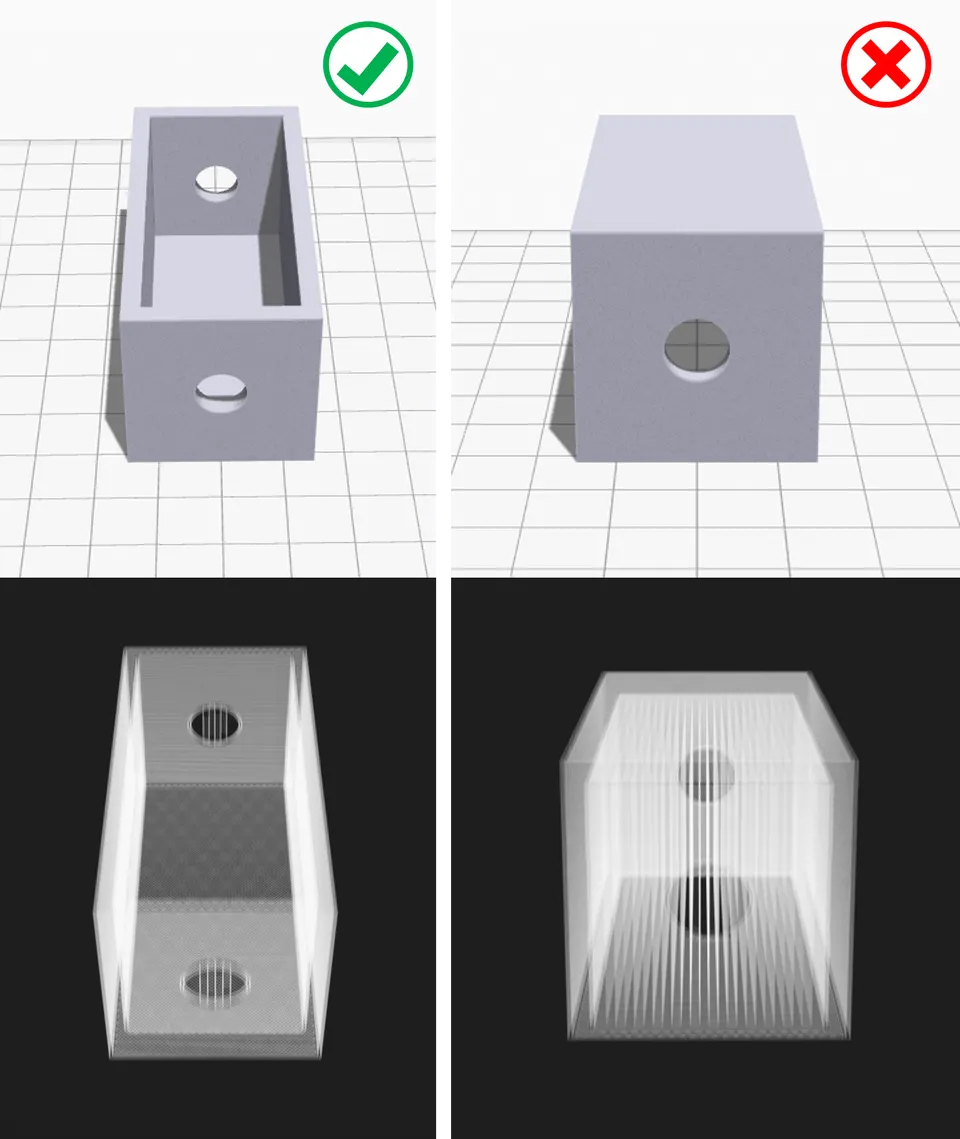
Le meilleur support est celui que vous n’avez pas besoin d’imprimer. Avant le tranchage, examinez le modèle et essayez de trouver une orientation dans laquelle les surfaces importantes et visibles se trouvent en haut ou sur le côté, et où les surplombs problématiques sont réduits.
Procédure pratique :
Cette étape peut faire économiser des dizaines de minutes d’impression et beaucoup de ponçage ultérieur.
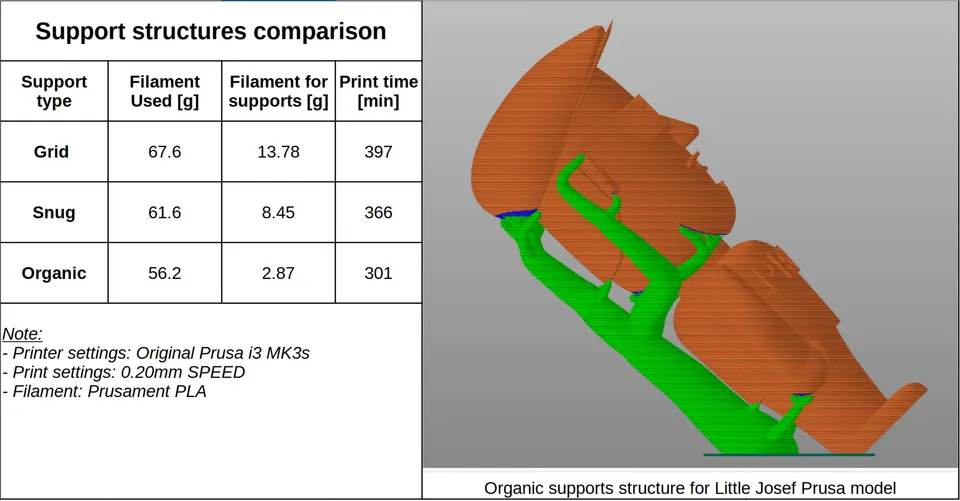
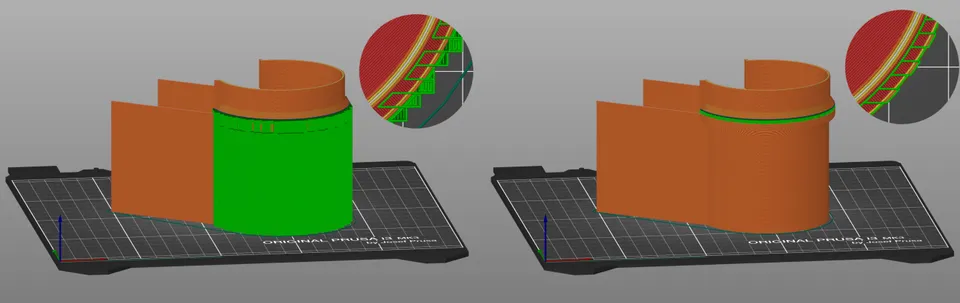
Les slicers proposent plusieurs styles de supports. Les noms varient, mais le principe reste similaire.
Supports classiques forment une grille régulière ou des colonnes sous le surplomb. Ils sont stables et conviennent aux grandes surfaces planes, aux pièces techniques et aux situations où le support doit porter un poids important. Leur inconvénient est un contact plus important avec le modèle et des marques plus fréquentes après le retrait.
Supports arborescents ou organiques poussent comme des branches et ne touchent le modèle qu’aux endroits nécessaires. Ils conviennent particulièrement bien aux figurines, statues, décorations et formes organiques. Ils consomment généralement moins de matériau et sont plus faciles à retirer, mais il faut vérifier leur stabilité sous les surplombs très lourds.
Supports uniquement depuis le plateau commencent uniquement sur la surface d’impression. Cette option ménage le modèle, car les supports ne commencent pas sur une partie déjà imprimée. Ils n’atteignent toutefois pas toujours tous les surplombs.
Supports partout peuvent également se développer depuis le modèle déjà imprimé. Ils permettent de gérer les géométries complexes, mais laissent davantage de marques et sont plus difficiles à nettoyer.
Supports peints manuellement, bloqueurs et forceurs constituent le meilleur choix lorsque l’automatisation ajoute inutilement trop de matériau. Vous pouvez forcer un support uniquement sous la zone critique ou, au contraire, l’interdire là où il serait difficile à retirer.
Chaque imprimante, buse et marque de filament se comporte un peu différemment. Considérez les valeurs suivantes comme un point de départ pratique pour une buse de 0,4 mm, une hauteur de couche de 0,2 mm et du PLA standard.
| Réglage | Départ recommandé | Que modifier si le résultat n’est pas bon |
|---|---|---|
| Angle de surplomb | 50 degrés | Réduisez à 45 degrés par sécurité, augmentez à 55 à 60 degrés pour utiliser moins de supports |
| Positionnement des supports | Depuis le plateau, si cela suffit | Passez à partout uniquement pour une géométrie réellement complexe |
| Densité des supports | 10 à 15 % | Augmentez-la pour les surplombs lourds, réduisez-la pour faciliter le retrait |
| Interface de support | Activée, 2 à 4 couches | Davantage de couches améliore la surface inférieure, mais peut compliquer le retrait |
| Écart supérieur Z | Environ 1 hauteur de couche | Augmentez-le si le support fusionne avec le modèle, réduisez-le si le surplomb s’affaisse |
| Écart XY | 0,35 à 0,6 mm | Augmentez-le en cas d’adhérence aux parois, réduisez-le pour les petits détails |
| Motif du support | Rectilinear, zig-zag ou style arborescent | Les motifs plus solides maintiennent mieux, mais se cassent généralement moins facilement |
Les valeurs les plus importantes sont l’écart Z, l’interface de support et la densité. Si le support se retire difficilement, ne commencez pas par modifier toutes les options au hasard. Augmentez d’abord l’écart supérieur Z ou l’écart XY, réduisez ensuite la densité, puis seulement après changez le type de support.
PLA est le matériau le plus facile à utiliser. Il refroidit bien, supporte des surplombs corrects et les supports se cassent généralement proprement. Avec le PLA, un écart Z initial d’environ une couche fonctionne souvent bien.
PETG est tenace et a tendance à coller aux supports. Utilisez un écart plus important, une densité de supports plus faible et, si le modèle le permet, privilégiez les supports organiques ou arborescents. Une interface trop dense peut se comporter comme une surface soudée au PETG.
ABS et ASA nécessitent une température stable et un refroidissement moins agressif. Les supports doivent être suffisamment solides pour ne pas se décoller lors du retrait. Attendez-vous à ce que la surface au-dessus du support soit plus rugueuse qu’avec du PLA.
TPU et autres matériaux ibles sont difficiles à utiliser avec des supports. Les supports se plient au lieu de se casser et le nettoyage est lent. Pour les pièces ibles, il est préférable de réorienter le modèle ou de modifier sa conception afin de réduire les supports au minimum.
Matériaux solubles ou séparateurs sont utiles pour l’impression multimatière. L’interface de support peut être réalisée dans un matériau qui ne se lie pas au modèle principal ou qui se dissout. Le résultat est plus propre, mais l’impression dure plus longtemps, nécessite davantage de changements de matériau et produit plus de déchets lors du nettoyage de la buse.
Après le tranchage, ne regardez pas uniquement l’estimation du temps. Ouvrez l’aperçu des couches et parcourez lentement les zones critiques.
Vérifiez principalement :
Pour un modèle complexe, il est utile d’imprimer une petite section ou une version d’essai réduite. Vous économiserez du filament et vous éviterez bien des tracas.
Ne vous précipitez pas pour les retirer. Laissez l’impression refroidir. Le plastique chaud est plus mou, se déforme plus facilement et les petits détails peuvent se plier.
Procédure recommandée :
Lorsque vous travaillez avec un couteau, coupez toujours en vous éloignant de votre main et du détail que vous souhaitez préserver. Les morceaux de support peuvent être projetés lorsqu’ils se cassent ; des lunettes de protection sont donc recommandées avec les matériaux durs et cassants.
Les supports sont soudés au modèle. Augmentez l’écart supérieur Z, augmentez l’écart XY, réduisez la densité des supports ou diminuez le nombre de couches d’interface. Vérifiez également la température d’impression et le débit, car l’extrusion excessive du matériau du support aggrave le problème.
La face inférieure du surplomb est disgracieuse et affaissée. Réduisez l’écart Z, activez ou renforcez l’interface de support, diminuez la hauteur de couche et améliorez le refroidissement. Pour les longs ponts, une vitesse plus faible et un bridge flow correctement réglé peuvent aider.
Les supports se cassent pendant l’impression. Augmentez la densité, ajoutez un brim, utilisez un motif plus solide ou passez aux supports classiques. Avec les supports arborescents, réduisez les angles agressifs des branches et vérifiez qu’elles disposent d’un contact suffisant avec le plateau.
Les supports laissent des marques sur la surface visible. Réorientez le modèle, utilisez des supports uniquement depuis le plateau ou interdisez manuellement le contact sur les zones visibles. Pour les modèles décoratifs, le style organique est souvent utile.
Le slicer génère beaucoup trop de supports. Augmentez l’angle de surplomb, activez les supports uniquement depuis le plateau, utilisez des bloqueurs ou peignez manuellement les supports uniquement dans les zones critiques.
Figurine avec menton, bras et cheveux. Commencez avec des supports organiques depuis le plateau. Ajoutez manuellement un support sous le menton et sous le bout des mains. Gardez la partie visible du visage sans contact avec les supports si la géométrie le permet.
Support technique avec bras horizontal. Si la solidité est plus importante que l’apparence, utilisez des supports classiques avec interface. Réglez la densité autour de 15 à 20 % et prévoyez un léger nettoyage de la surface inférieure après l’impression.
Boîte avec trous et épaulement intérieur. Commencez par modifier l’orientation. Les supports à l’intérieur d’une petite boîte sont souvent difficiles à retirer. S’ils sont nécessaires, utilisez des bloqueurs dans les zones auxquelles vous ne pourrez pas accéder avec un outil après l’impression.
Long pont entre deux parois. Un pont court est souvent réalisable sans support. Pour un pont plus long, ajoutez plutôt un support étroit au centre afin de transformer un long pont en deux ponts plus courts.
Les supports ne sont pas le signe d’un mauvais modèle. Ce sont des outils qui permettent d’imprimer des formes qu’une imprimante FDM ne pourrait autrement pas réaliser. Les meilleurs résultats reposent toutefois sur la combinaison d’une bonne orientation du modèle, d’une quantité raisonnable de supports, d’un écart correctement réglé et de la vérification de l’aperçu des couches.
Commencez par une règle simple : utilisez des supports uniquement là où le plastique n’a rien sous lui pour s’appuyer, et réfléchissez toujours à la manière dont vous les retirerez après l’impression. Plus le réglage est bien pensé dans le slicer, moins vous aurez de travail sur l’impression terminée.


