Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
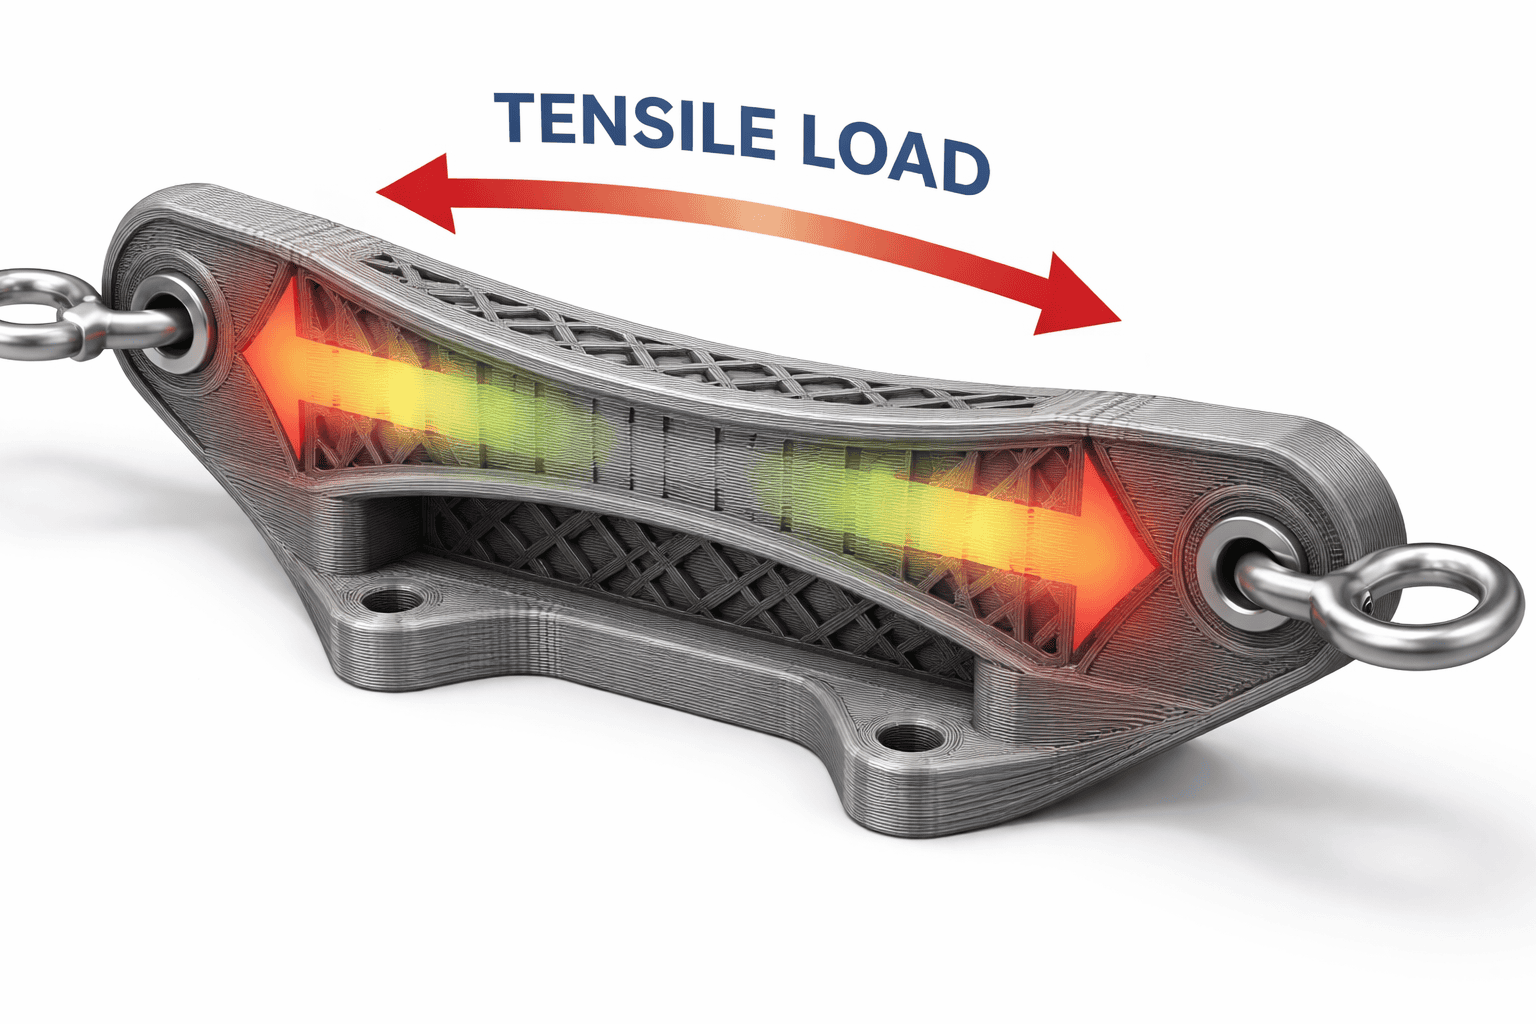
La solidité d’une pièce imprimée en FDM ne repose pas sur un seul réglage magique du slicer. Elle résulte de l’interaction entre le matériau, la direction de la charge, l’orientation du modèle, le nombre de parois, le remplissage, la hauteur de couche et la qualité de la liaison entre les couches. C’est pourquoi deux pièces fabriquées avec le même filament peuvent se comporter très différemment : l’une supportera une utilisation quotidienne, tandis que l’autre se fissurera dès le premier serrage d’une vis.
En impression FDM, il est essentiel de comprendre que la pièce imprimée n’est pas aussi solide dans toutes les directions. Dans le plan des couches, la buse dépose une trace continue de plastique, tandis que dans la direction Z, la pièce dépend principalement de l’adhérence entre les différentes couches. Lorsque la pièce est sollicitée de manière à séparer les couches, elle cède généralement beaucoup plus tôt que lorsque la charge s’exerce dans le sens des couches.
Vous trouverez ci-dessous une procédure pratique pour régler des pièces FDM solides destinées à des supports, boîtiers, poignées, pièces de rechange, dispositifs d’atelier et prototypes.
Si vous souhaitez commencer sans effectuer de longues séries de tests, utilisez ce profil de départ pour une pièce fonctionnelle courante en PETG ou en PLA de qualité :
| Réglage | Recommandation |
|---|---|
| Matériau | PETG pour la ténacité, PLA pour la rigidité et la précision, ASA/ABS pour une température plus élevée |
| Orientation | Orientez les principales forces de traction et de ion dans le sens des couches, et non à travers les couches |
| Parois | 3-5 périmètres avec une buse de 0,4 mm |
| Couches supérieures et inférieures | 5-7 couches selon la hauteur de couche et la taille de la pièce |
| Remplissage | 20-35 % pour la plupart des pièces fonctionnelles, 40-60 % pour les pièces fortement sollicitées |
| Motif de remplissage | Gyroid pour une charge universelle, grid ou triangles pour des pièces techniques plus rigides |
| Hauteur de couche | 0,16-0,24 mm avec une buse de 0,4 mm |
| Température | Plutôt dans la partie supérieure de la plage recommandée pour le filament, après vérification de l’absence de bavures |
| Refroidissement | Moins de ventilation pour le PETG, l’ASA, l’ABS et le nylon ; compromis raisonnable pour le PLA |
Considérez ces valeurs comme un point de départ, et non comme un dogme. Pour une pièce critique, imprimez un petit test dans la même orientation et essayez de le casser à la main, de le charger avec une vis ou de mesurer sa ion. Un petit test permet souvent d’économiser des heures d’impression et d’éviter de détruire la pièce finale.
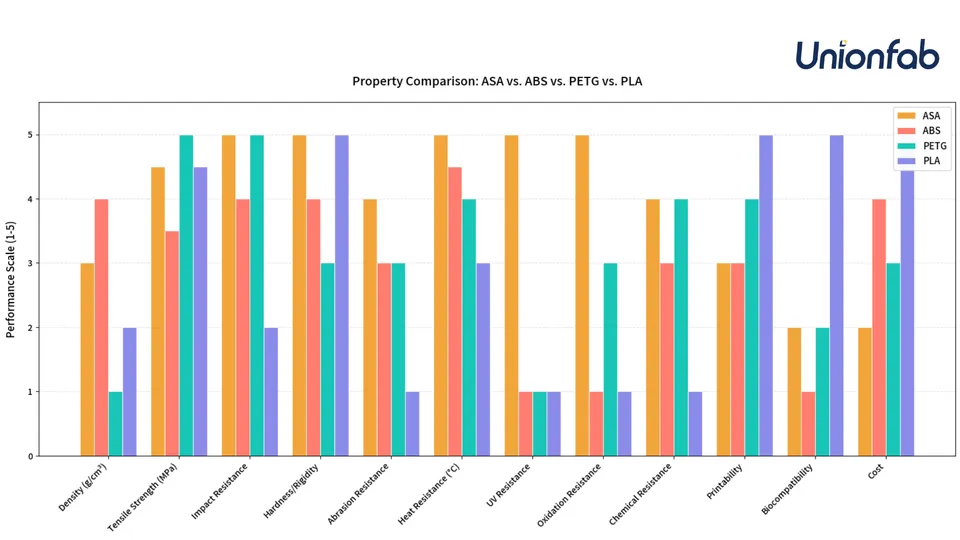
Le PLA présente une rigidité élevée et souvent une très bonne résistance à la traction. Il est excellent pour les pièces de précision, les gabarits, les supports à température ambiante et les prototypes. Ses points faibles sont sa fragilité et sa faible résistance à la température. Un support dans une voiture, un boîtier près d’un moteur ou une pièce exposée au soleil peut se déformer en PLA, même s’il était très solide à température ambiante.
Le PETG est généralement un meilleur choix pour les pièces pratiques qui doivent supporter des chocs, des sollicitations ibles ou un environnement extérieur. Il est moins rigide que le PLA, mais se casse moins facilement de manière fragile et offre généralement une bonne liaison entre les couches. Les exemples typiques sont une poignée, un clip, un carter de machine, une entretoise ou une pièce qui tombe occasionnellement au sol.
L’ABS et l’ASA sont pertinents lorsque la résistance à une température plus élevée et la ténacité sont déterminantes. L’ASA convient en outre mieux à l’extérieur grâce à sa meilleure résistance aux rayons UV. Prévoyez toutefois une imprimante plus fermée, une température de chambre adaptée ou au moins une réduction des courants d’air. Une pièce en ABS mal imprimée, présentant des fissures entre les couches, ne sera pas plus solide simplement parce que le matériau semble meilleur dans un tableau.
Le nylon, le polycarbonate et les filaments composites peuvent être très résistants, mais ils sont plus exigeants. Le nylon doit être sec, sinon il perd en qualité de surface et en propriétés mécaniques. Les matériaux renforcés de fibres de carbone sont généralement rigides et stables dimensionnellement, mais ils ne sont pas automatiquement plus tenaces dans toutes les directions. Avec les filaments abrasifs, utilisez une buse trempée.
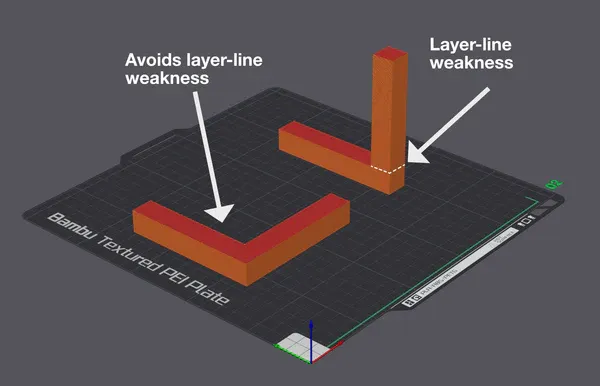
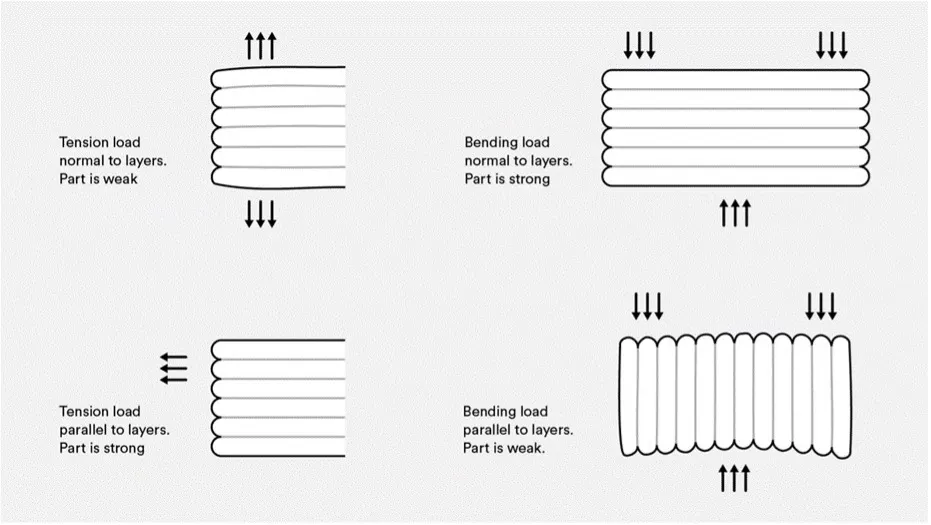
L’orientation est souvent plus importante que le remplissage. Avant le tranchage, posez-vous une question simple : où la pièce va-t-elle tenter de se fissurer ?
Imaginez un crochet destiné à suspendre un câble. Si vous l’imprimez debout, les couches seront disposées comme des tranches horizontales à travers le col du crochet. La charge tire alors les couches les unes par rapport aux autres et le crochet peut se casser proprement au niveau d’une couche. Si vous couchez le même crochet de manière à ce que la direction de la traction suive les lignes extrudées, vous exploitez la résistance de la trace continue de plastique.
Pour une console en forme de L, le problème est similaire au niveau de l’angle. Si l’angle s’ouvre entre les couches sous l’effet de la charge, le risque de délamination augmente. Il peut être utile de retourner la pièce, d’augmenter le rayon de l’angle, d’ajouter des nervures, d’utiliser davantage de parois ou de diviser le modèle en deux parties qui seront vissées ensemble après l’impression dans une orientation plus favorable.
Pour les trous de vis, vérifiez si la vis ne risque pas d’écarter les couches. Pour des vissages répétés, les inserts filetés thermofixés, une paroi plus épaisse autour du trou et une quantité suffisante de matière entre le trou et le bord de la pièce sont recommandés.
Les débutants augmentent souvent le remplissage de 20 % à 80 % et s’attendent à obtenir une pièce beaucoup plus solide. En réalité, pour de nombreuses formes, une grande partie de la ion et des chocs est supportée par la coque extérieure. Ajouter des périmètres est donc souvent plus efficace qu’utiliser un remplissage extrême.
Avec une buse de 0,4 mm, 2 parois représentent environ 0,8 mm de plastique sur le pourtour. Trois parois donnent déjà environ 1,2 mm, quatre environ 1,6 mm et cinq environ 2,0 mm. Pour un support qui se plie, vous ressentirez souvent davantage la différence entre 2 et 4 parois que celle entre 20 % et 40 % de remplissage.
Règle pratique :
N’oubliez pas les couches supérieures et inférieures. Une surface supérieure mince au-dessus d’un remplissage peu dense peut s’affaisser, se fissurer ou sembler souple. Avec une hauteur de couche de 0,2 mm, 5-7 couches supérieures constituent une bonne base pour les pièces fonctionnelles.
Le remplissage soutient les couches supérieures, relie les parois et aide à répartir la charge à l’intérieur de la pièce. Il n’est toutefois pas toujours efficace d’imprimer un bloc de plastique presque plein. Un remplissage plus élevé augmente le poids, la durée d’impression, la consommation de matériau et, pour certains matériaux, les contraintes internes.
À titre indicatif :
| Utilisation | Remplissage |
|---|---|
| Modèles visuels, capuchons, pièces légères | 5-15 % |
| Supports courants, boîtiers, dispositifs | 15-30 % |
| Pièces fonctionnelles sollicitées | 30-45 % |
| Pièces fortement chargées localement | 45-60 % ou renforcement local |
| Cas particuliers | 80-100 %, uniquement si vous savez pourquoi |
Un remplissage complet n’est pas automatiquement la meilleure solution. Sur une grande pièce, il peut entraîner des contraintes, une déformation et une impression longue. Il est souvent préférable d’ajouter des parois, de modifier l’orientation, d’augmenter la section critique ou d’utiliser un modificateur de remplissage local uniquement autour d’une vis, d’un axe ou d’une zone d’impact.
Le gyroid est un excellent choix universel. Il répartit les charges dans plusieurs directions, ne présente pas de croisements rigides de lignes sur une même couche et fonctionne bien pour les pièces dont vous ne savez pas exactement d’où viendra la force. Il convient aux boîtiers, supports, pièces ergonomiques et impressions fonctionnelles générales.
Les motifs grid et triangles offrent une structure interne plus rigide et peuvent être efficaces en ion pour les pièces techniques. Leur inconvénient peut être l’accumulation de matière aux intersections et un risque accru de frottement de la buse si l’imprimante ou le filament ne sont pas correctement réglés.
Les motifs cubic et adaptive cubic conviennent aux pièces volumineuses pour lesquelles vous souhaitez une structure de soutien solide sans consommation superflue. Adaptive cubic permet d’économiser du matériau à l’intérieur des grands modèles et de densifier la structure à proximité des parois.
Rectilinear est rapide et simple. Il suffit pour les prototypes et les pièces courantes, mais pour les composants sollicités, on choisira généralement gyroid, grid, triangles ou une structure renforcée localement.
La hauteur de couche influence les détails, la durée d’impression et la liaison entre les couches. Une couche plus basse offre une surface plus fine et souvent un meilleur contact entre les traces, mais l’impression prend plus de temps et le gain de solidité n’est pas illimité. Une couche trop haute peut réduire l’écrasement de la matière dans la couche précédente et diminuer la cohésion.
Avec une buse de 0,4 mm, il est pratique de rester environ dans la plage 0,16-0,24 mm. Pour des pièces fonctionnelles précises et esthétiques, essayez 0,16 ou 0,20 mm. Pour de grands supports où une surface plus grossière ne pose pas problème, 0,24 mm peut être un compromis raisonnable. Si vous allez jusqu’à 0,28 mm ou plus, vérifiez la solidité sur un test et surveillez la qualité des couches.
La largeur d’extrusion est souvent sous-estimée. Une ligne légèrement plus large que le diamètre de la buse peut améliorer la liaison entre les traces voisines. Avec une buse de 0,4 mm, une largeur de 0,42-0,48 mm est courante ; pour les pièces solides, vous pouvez essayer un peu plus après calibration. Pour les grandes pièces solides, une buse plus grande, par exemple 0,6 mm, peut être encore plus efficace. Des traces plus épaisses créent des parois plus robustes en moins de temps.
La solidité entre les couches dépend de la qualité de la liaison entre la nouvelle trace de plastique et la précédente. Une température trop basse, une vitesse trop élevée ou un refroidissement trop important peuvent faire en sorte que les couches semblent correctes, mais se séparent sous la charge.
Pour les pièces fonctionnelles, imprimez généralement plutôt dans la partie supérieure de la plage de température recommandée pour le filament. Cela ne signifie pas imprimer le plus chaud possible à tout prix. L’objectif est d’obtenir une meilleure liaison entre les couches sans excès de stringing, de déformations, de bavures ni perte de détails.
Réglez le refroidissement en fonction du matériau. Le PLA nécessite un ventilateur, mais pour les pièces résistantes, il n’est pas toujours nécessaire de refroidir au maximum. Le PETG supporte souvent moins de ventilation, tandis que l’ASA et l’ABS demandent généralement un refroidissement limité et un environnement chaud et stable. Le nylon, le PC et les autres matériaux techniques exigent encore davantage un filament sec et des conditions stables.
Vous reconnaîtrez un filament humide aux crépitements, aux bulles, à la surface duveteuse, aux couches plus faibles et à une extrusion instable. Pour le PETG et le nylon, le séchage avant impression est l’un des meilleurs investissements pour améliorer la solidité.
Une pièce solide commence dès la conception CAO. Les angles intérieurs vifs concentrent les contraintes et se fissurent plus tôt. Ajoutez des rayons, des nervures, des sections plus importantes au niveau du col et suffisamment de matière autour des trous. Si la pièce doit supporter une vis, ne placez pas le trou trop près du bord. Si la pièce doit fléchir, concevez la partie ible comme une section plus longue et plus progressive, plutôt que comme une fine languette aux arêtes vives.
Pour les grands supports, il est souvent préférable d’ajouter des nervures plutôt que d’augmenter le volume total du remplissage. Une nervure placée précisément là où la ion se produit apporte une résistance ciblée sans poids superflu. Pour les pièces soumises à des sollicitations répétées, il est également utile d’augmenter les rayons et de supprimer les entailles où une fissure pourrait commencer.
Pour les filetages, utilisez des inserts filetés, des vis traversantes avec écrou ou un filetage plastique plus grand selon la charge. Une petite vis autotaraudeuse dans une paroi fine peut convenir à un boîtier, mais pas à une pièce qui doit être démontée fréquemment.
Choisissez du PETG, 4 parois, 25-35 % de gyroid, une hauteur de couche de 0,2 mm et une orientation telle que la ion ne sépare pas les couches. Entourez les trous de vis d’une paroi suffisante et ajoutez un congé à la transition entre le bras et la base.
Utilisez du PLA, du PETG ou de l’ASA selon la température ambiante. 2-3 parois et 10-20 % de remplissage suffisent, car le boîtier ne supporte généralement pas de charge importante. La solidité sera surtout améliorée par les bossages pour les vis, les rayons et une épaisseur suffisante autour des filetages.
Commencez avec du PETG, de l’ASA, du nylon ou du PC selon la température et les produits chimiques présents dans l’environnement. Utilisez 5-6 parois, 35-50 % de remplissage et une buse plus grande si un niveau de détail plus grossier ne pose pas problème. Renforcez par la géométrie les zones critiques autour des axes, des vis et des arêtes, plutôt qu’uniquement avec le remplissage.
Le PLA sera précis, mais peut casser de manière fragile. Le PETG ou le nylon supporte généralement mieux la ion. Orientez la pièce de manière que les couches ne se trouvent pas à travers la zone la plus fine comme les pages d’un livre. Ajoutez un rayon à la base du levier et évitez les entailles vives.
Pour obtenir une impression FDM solide, ne cherchez pas un pourcentage de remplissage universel. Commencez par l’orientation et la direction des couches, puis intéressez-vous au matériau, aux parois et à la géométrie. Le remplissage est important, mais pour de nombreuses pièces, il n’est pas le principal élément porteur. Une base raisonnable pour une pièce fonctionnelle est de 3-5 parois, 20-40 % de remplissage adapté, une bonne orientation, une bonne adhérence entre les couches et un matériau choisi en fonction de l’utilisation réelle.
Lorsqu’une pièce doit vraiment résister, considérez l’impression FDM comme un processus de conception, et non comme un simple remplissage du modèle avec du plastique. L’impression la plus solide est celle où la forme, le matériau et la direction des couches travaillent ensemble.


