Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
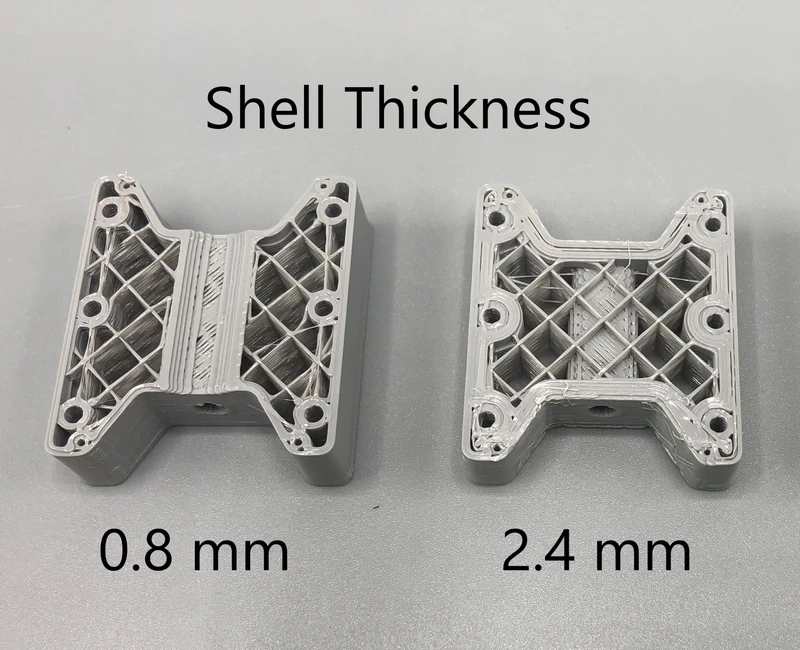
Le périmètre est l’une des valeurs les plus importantes du slicer lorsque vous souhaitez obtenir une impression 3D plus résistante. Pourtant, les débutants le négligent souvent et commencent par augmenter le remplissage. Or, dans les impressions FDM courantes, la résistance dépend largement des parois du modèle. Les périmètres forment la coque extérieure, maintiennent la forme de la pièce, protègent le remplissage et supportent une grande partie de la charge lors d’une ion ou d’un impact.
La bonne nouvelle, c’est que le réglage des périmètres n’est pas compliqué. Il suffit de comprendre ce que vous modifiez exactement dans le slicer, quel est le lien avec la buse et quand il est préférable d’ajouter une paroi plutôt que d’augmenter le pourcentage de remplissage.
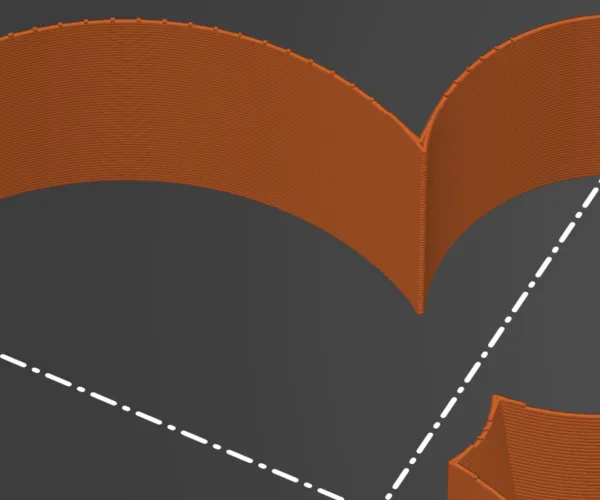
Un périmètre est une trajectoire d’extrusion fermée qui suit le contour de la couche. Lorsque le slicer découpe le modèle en couches, il crée d’abord les lignes de contour extérieures et intérieures. Ces lignes sont placées les unes à côté des autres et forment ensemble la paroi du modèle.
Dans les différents slicers, vous pouvez rencontrer plusieurs appellations :
Le principe est le même. Si vous réglez 2 périmètres, le slicer imprime deux lignes de matériau adjacentes autour du contour. Si vous réglez 4 périmètres, la paroi sera nettement plus épaisse et il restera moins d’espace à l’intérieur pour le remplissage.
Avec une buse courante de 0,4 mm, la largeur d’extrusion est généralement d’environ 0,4 à 0,45 mm. Trois périmètres créent donc une paroi d’environ 1,2 à 1,35 mm. La valeur exacte dépend du profil de l’imprimante, du matériau et du réglage de la largeur de ligne.
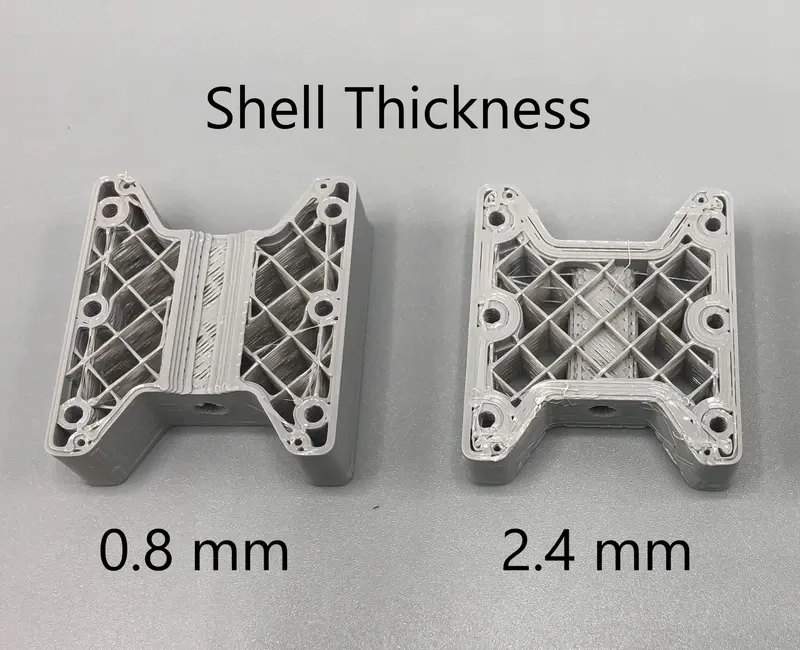
Imaginez un tube creux. Même s’il n’est pas plein, il peut être très résistant, car le matériau est éloigné du centre et résiste bien à la ion. De nombreuses pièces imprimées en 3D fonctionnent de la même manière. Lors d’une ion, d’une torsion ou d’un impact, ce sont principalement les couches extérieures du modèle qui travaillent. Le remplissage intérieur aide, mais un remplissage dense à lui seul n’apporte souvent pas une différence aussi importante qu’une paroi plus résistante.
Ainsi, une pièce avec 4 périmètres et 25 % de remplissage peut être plus pratique qu’une pièce avec 2 périmètres et 60 % de remplissage. Elle aura des bords plus résistants, de meilleurs filetages, des angles plus robustes et souvent un temps d’impression plus raisonnable. Cela permet également de moins gaspiller de matériau à l’intérieur du modèle, là où ajouter du plastique n’apporterait pas forcément d’amélioration proportionnelle.
Les périmètres sont particulièrement utiles lorsqu’une pièce :
Le remplissage est la structure interne du modèle. Il soutient les couches supérieures, réduit les déformations et augmente la résistance à la compression. Les périmètres constituent au contraire une coque continue autour du contour. Les deux réglages fonctionnent ensemble, mais ne répondent pas au même problème.
Lorsque l’impression casse dans un angle ou près d’un trou de vis, il ne suffit souvent pas d’augmenter le remplissage de 20 à 50 %. Il est généralement préférable d’ajouter un périmètre, d’augmenter le rayon dans le modèle, de réorienter la pièce sur le plateau afin que les couches ne soient pas sollicitées en délaminage, puis seulement d’ajuster le remplissage.
À l’inverse, pour une grande pièce massive qui s’écrase ou supporte une pression sur toute sa surface, la densité du remplissage peut jouer un rôle plus important. Le réglage optimal dépend donc toujours de la direction de la charge.
Il n’existe pas de valeur universelle, mais avec une buse courante de 0,4 mm, vous pouvez commencer ainsi :
| Utilisation du modèle | Début recommandé | Remarque |
|---|---|---|
| Décorations, figurines, prototype d’apparence | 2 périmètres | Impression rapide, faible consommation, la résistance n’est pas l’objectif principal. |
| Pièces pratiques courantes | 3 périmètres | Une bonne base pour les supports, boîtiers, capots et pièces destinées à la maison. |
| Supports sollicités, pièces de montage, filetages | 4 à 5 périmètres | De meilleurs bords, des trous plus résistants et une meilleure résistance à la ion. |
| Pièces destinées aux vis, inserts et utilisations répétées | 5 à 6 périmètres aux endroits critiques | Si le slicer le permet, utilisez un renforcement local uniquement là où c’est nécessaire. |
| Vases et décorations à paroi fine | 1 périmètre ou mode vase | Adapté à l’esthétique, pas aux contraintes mécaniques. |
Pour un support mural en PETG, je commencerais généralement avec 4 périmètres, 25 à 35 % de remplissage et des angles davantage arrondis. Pour un boîtier électronique en PLA, 3 périmètres et 15 à 20 % de remplissage suffisent souvent. Pour une petite figurine ou un test dimensionnel, 2 périmètres sont généralement suffisants.
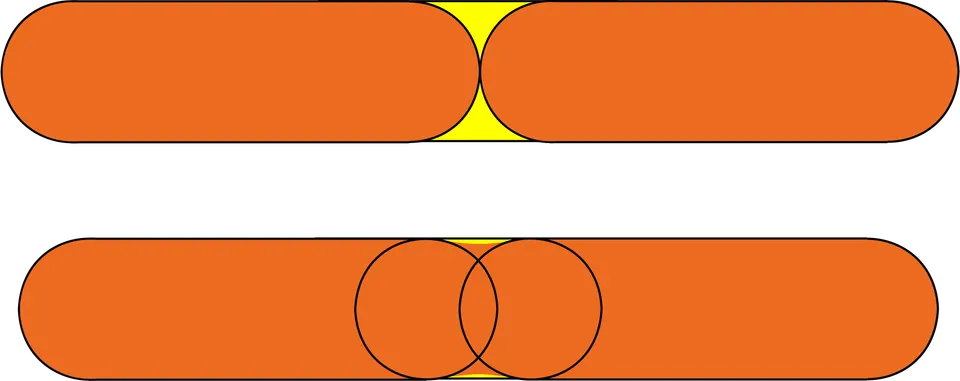
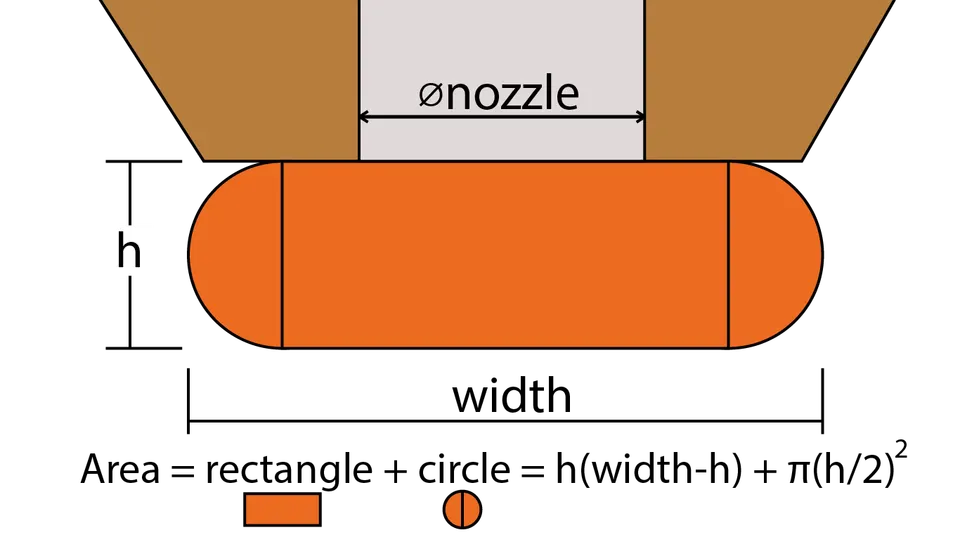
Le nombre de périmètres ne suffit pas à lui seul. La largeur d’extrusion est également importante. Une buse de 0,4 mm et 3 périmètres produisent une paroi différente d’une buse de 0,6 mm et 3 périmètres. Avec une buse plus grande, le même nombre de périmètres peut être nettement plus résistant, car chaque ligne est plus large.
Le calcul approximatif est simple :
épaisseur de paroi = nombre de périmètres × largeur de ligne
Si vous imprimez avec une largeur de ligne de 0,45 mm et réglez 4 périmètres, la paroi aura environ 1,8 mm d’épaisseur. Si le modèle comporte une paroi de seulement 1 mm, quatre périmètres ne pourront pas y tenir physiquement. Le slicer utilisera alors moins de lignes, ajustera la largeur d’extrusion ou trouvera un compromis selon son algorithme.
Pour les pièces fonctionnelles, il est donc préférable de penser aux périmètres dès la conception du modèle. Si vous souhaitez obtenir 4 lignes d’une largeur de 0,45 mm, prévoyez une paroi d’au moins environ 1,8 mm. Pour 5 lignes, comptez environ 2,25 mm.
Ajouter un périmètre est judicieux lorsque les bords, les trous, les crochets, les parois fines ou les angles se fissurent. Cela aide également lorsque le motif du remplissage est visible à la surface, lorsque la pièce se déforme près d’un trou de vis ou lorsque vous avez besoin d’une meilleure étanchéité à l’eau.
Augmenter le remplissage est judicieux lorsque la pièce s’enfonce, que les surfaces supérieures s’affaissent, que le modèle est grand et creux ou que vous avez besoin d’une meilleure résistance à la compression. Pour la plupart des pièces courantes, il est raisonnable de commencer par régler 3 à 4 périmètres, puis d’augmenter le remplissage uniquement si nécessaire.
Une erreur fréquente consiste à tout imprimer avec 100 % de remplissage. Une telle impression est longue, coûteuse, peut davantage se déformer et n’est pas automatiquement la plus fiable. Une pièce pleine tolère en outre moins bien les surchauffes, un refroidissement insuffisant ou les tensions internes du matériau.
Les périmètres ne font pas de miracle si la pièce est mal orientée. Une impression FDM est généralement plus faible entre les couches, car celles-ci adhèrent les unes aux autres sans être constituées d’un seul bloc de matériau. Si vous imprimez un support de manière à ce que la charge écarte les couches, il peut se fissurer même avec un nombre élevé de périmètres.
Pour un crochet, une console ou un levier, demandez-vous toujours : la force va-t-elle tirer les couches l’une de l’autre ou s’exercera-t-elle principalement le long des lignes ? Lorsque c’est possible, orientez le modèle de façon à ce que la traction et la ion principales suivent au maximum les filaments continus du matériau. Ajoutez des arrondis aux angles vifs, car c’est souvent là que les fissures commencent.
Commencez par déterminer les zones qui seront sollicitées. Sur un support, il s’agit généralement des endroits situés près des vis et de la transition entre la base et le bras. Sur un boîtier, ce sont les charnières, les clips et les angles. Sur une roue dentée ou un levier, les zones critiques se trouvent autour de l’axe et des dents.
Réglez ensuite le slicer comme suit :
Le renforcement local est souvent la meilleure solution. Plutôt que d’imprimer toute la pièce avec 6 périmètres, vous pouvez ajouter du matériau uniquement autour des trous, des pieds et des crochets. Certains slicers prennent en charge des modificateurs permettant de définir un nombre différent de parois ou de remplissage uniquement dans une zone sélectionnée.
Le périmètre est une ligne périphérique qui forme la paroi d’une impression 3D. Un plus grand nombre de périmètres signifie une coque plus épaisse, des bords plus résistants et souvent un meilleur compromis entre résistance, poids et durée d’impression. Pour les pièces courantes, commencez avec 3 périmètres ; pour les pièces fonctionnelles et sollicitées, utilisez 4 à 5 périmètres et n’augmentez le remplissage qu’en fonction de la charge réelle.
Le meilleur résultat ne dépend toutefois pas d’un seul chiffre dans le slicer. La résistance du modèle dépend de la combinaison des périmètres, du remplissage, du matériau, de la température, de la stratification, de l’orientation sur le plateau et de la conception même de la pièce. Si vous voulez une impression plus résistante, ne remplissez pas le modèle de plastique au hasard. Renforcez d’abord les parois et les zones critiques, puis ajustez le reste.


