Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
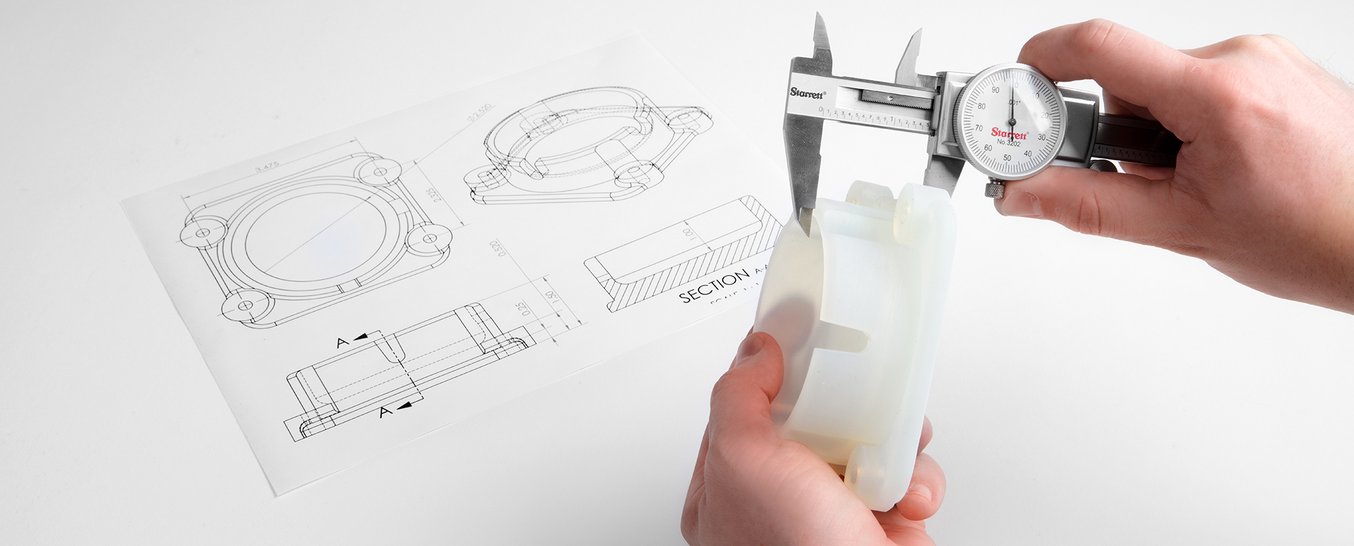
Un modèle 3D bien préparé permet d’économiser du temps, du matériau et de l’argent. Pour une décoration, il suffit souvent que le fichier puisse être ouvert dans le slicer. Pour une pièce fonctionnelle, l’échelle, le bon format, l’épaisseur des parois, le jeu entre les pièces et l’imprimabilité réelle du modèle sont déterminants.
Ce guide résume les points à vérifier avant d’envoyer les fichiers pour une impression 3D ou avant de réaliser soi-même le tranchage. Il convient aux pièces techniques, capuchons, supports, pièces de rechange, prototypes et petites séries.
Avant l’exportation ou la commande, vérifiez principalement les points suivants :
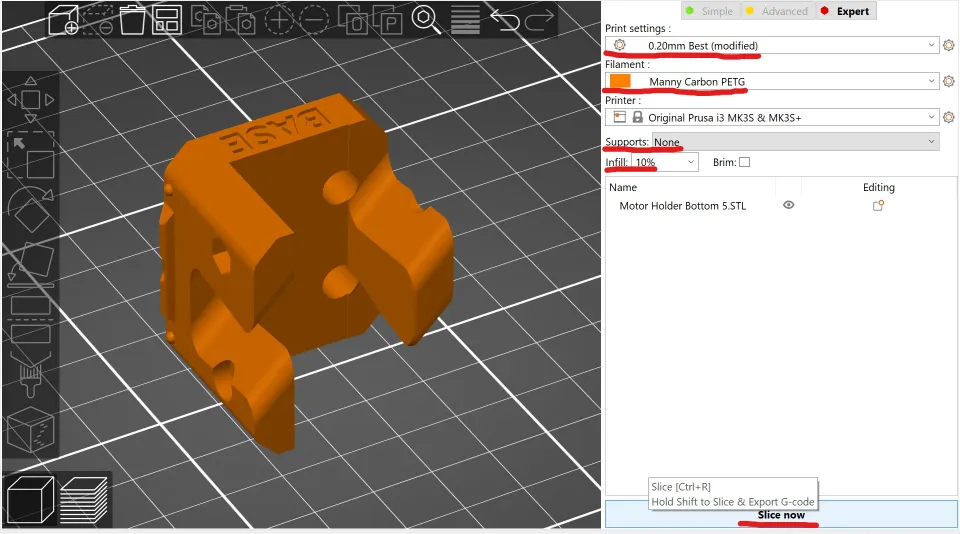
Le STL est le format le plus courant pour l’impression 3D. Il décrit la surface du modèle sous forme de maillage triangulaire. Il est simple, pris en charge par pratiquement tous les slicers et suffit largement pour de nombreuses commandes.
Il présente toutefois certaines limites. Le STL n’enregistre ni les unités, ni les couleurs, ni le matériau, ni l’historique du modèle. Si le modèle est exporté en pouces et que le slicer le charge en millimètres, la pièce peut être 25,4 fois plus petite. Il est donc important de vérifier au moins une dimension connue après l’importation.
Le STL convient lorsque :
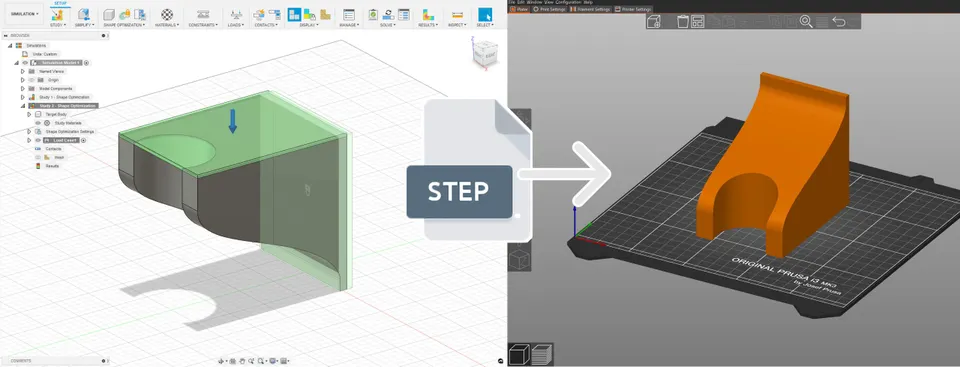
Le STEP est un format CAO destiné à l’échange précis de modèles techniques. Il ne s’agit pas d’un maillage triangulaire, mais d’une description de la géométrie volumique. Il est ainsi plus facile à modifier, mesurer et contrôler.
Pour les composants fonctionnels, le STEP est souvent plus précieux que le STL seul. S’il faut modifier un trou, changer l’épaisseur d’une paroi, ajouter un chanfrein ou vérifier un assemblage, il est nettement plus facile de travailler à partir d’un fichier STEP. Les slicers modernes savent souvent ouvrir directement les fichiers STEP, mais lors de la préparation de l’impression, ceux-ci sont tout de même convertis en maillage imprimable.
Envoyez surtout un fichier STEP lorsque :
La meilleure pratique pour l’impression sur mesure est simple : envoyez le STEP comme modèle technique source et le STL comme aperçu de la manière dont vous imaginiez l’export destiné à l’impression.
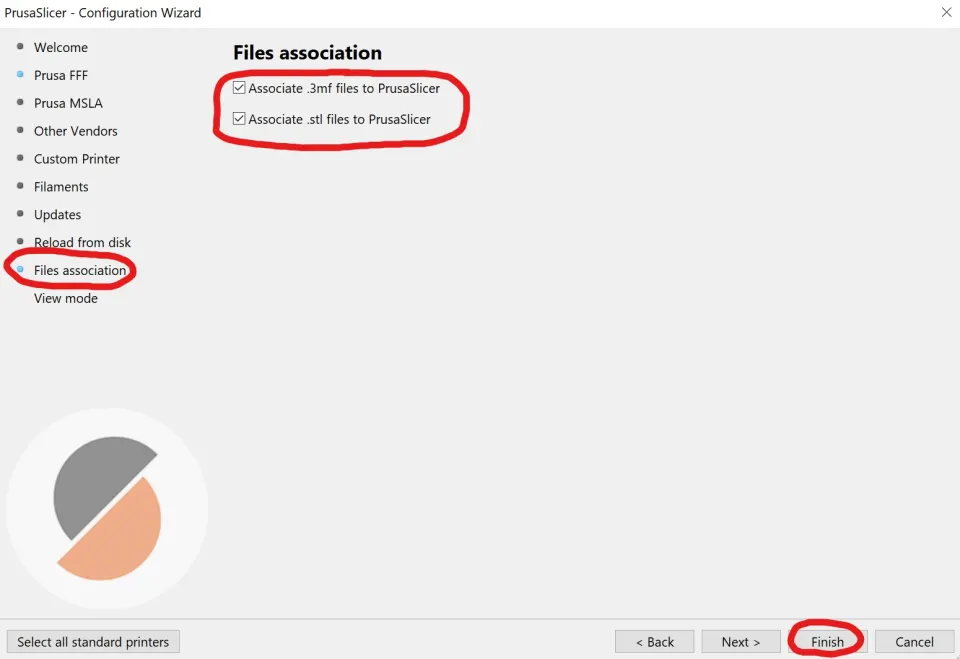
Le 3MF est utile lorsque vous souhaitez transmettre plus que la forme elle-même. Il peut contenir des informations sur plusieurs objets, leur position, leurs couleurs, leurs matériaux et parfois même les paramètres du slicer. Il est pratique pour l’impression multimatériaux, les projets préconfigurés et les modèles comportant plusieurs parties sur le même plateau.
Pour une commande courante de pièce technique, il ne remplace toutefois pas le STEP. Si quelqu’un doit contrôler ou modifier la pièce dans un logiciel de CAO, envoyez toujours également le STEP.
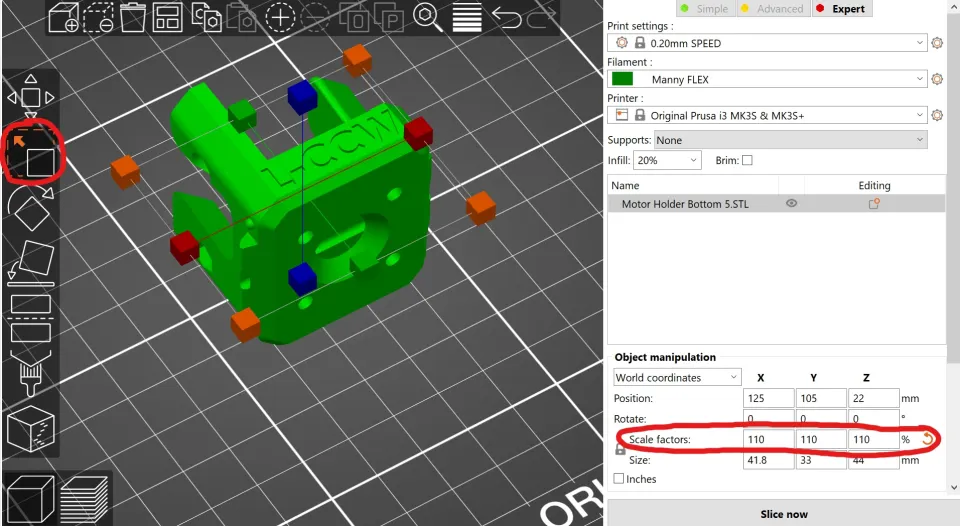
En pratique, l’impression 3D se prépare en millimètres. Même si vous modélisez en centimètres ou en pouces, configurez l’exportation pour l’impression en millimètres et vérifiez la dimension après l’importation.
Procédure pratique :
Si le modèle n’a pas la bonne taille, ne corrigez pas une pièce fonctionnelle en estimant un pourcentage dans le slicer. Retournez dans le logiciel de CAO, définissez correctement les unités et exportez à nouveau. La mise à l’échelle dans le slicer est utile pour les décorations, figurines ou maquettes. Pour les pièces comportant des trous, des filetages et des surfaces d’appui, elle peut modifier les jeux et rendre la pièce inutilisable.
La tolérance indique l’écart par rapport à la dimension conçue qui reste acceptable. Le jeu est un espace intentionnel entre deux pièces afin qu’elles s’emboîtent, coulissent ou pivotent.
Exemple : si vous concevez un axe de 10,00 mm et un trou de 10,00 mm, ce n’est pas une bonne conception pour une impression 3D courante. Même si l’impression est très précise, la surface ne sera pas parfaitement lisse et le trou est souvent légèrement plus petit. Pour insérer l’axe, il faut agrandir le trou ou réduire l’axe.
Valeurs de départ indicatives pour les pièces en plastique :
| Utilisation | Jeu recommandé pour commencer |
|---|---|
| Ajustement serré après mise au point | 0,1 à 0,2 mm |
| Insertion courante en impression FDM | 0,3 à 0,5 mm |
| Coulissement plus libre ou charnière en FDM | 0,5 à 0,8 mm |
| Impression résine plus fine | 0,1 à 0,3 mm |
| Pièces plus grandes ou surfaces plus longues | ajoutez une marge selon la longueur de contact |
Considérez-les comme un point de départ, et non comme une norme universelle. Le matériau, l’orientation d’impression, l’étalonnage de l’imprimante, la taille de la pièce et le post-traitement peuvent modifier le résultat. Pour une série ou une pièce plus coûteuse, il est intéressant d’imprimer d’abord un petit échantillon de test avec plusieurs jeux.
Si le couvercle doit s’emboîter sur une boîte imprimée en FDM, ne commencez pas avec un jeu nul. Pour un emboîtement simple, essayez par exemple 0,3 mm de chaque côté. Pour un petit couvercle, cela peut convenir ; pour un grand capot, il faudra peut-être davantage en raison de la déformation des coins.
Pour un axe de 10 mm de diamètre, concevez le trou en fonction du comportement souhaité. Pour une insertion manuelle plus serrée, un trou de 10,2 à 10,3 mm peut être pertinent. Pour une rotation libre, 10,5 mm ou davantage peut être préférable. Pour les trous imprimés en FDM, tenez compte du fait que le diamètre intérieur peut être inférieur à celui du modèle.
Pour une vis autotaraudeuse, n’imprimez pas un filetage métrique final sans réion. Il est souvent préférable de concevoir un trou pilote, de tester le diamètre sur un échantillon et d’utiliser éventuellement un insert fileté. Pour des vissages répétés, les inserts en laiton thermofixés sont plus fiables qu’un filetage en plastique.
Pour les loquets ibles, pensez à la direction des couches. La pièce est plus faible entre les couches que dans le plan d’une couche ; une languette fine mal orientée peut donc se casser. Ajoutez un rayon à la base du loquet, évitez les angles intérieurs vifs et prévoyez un prototype.
Le modèle doit avoir un volume. Une surface sans épaisseur, comme une coque provenant d’un logiciel de visualisation, ne constitue pas à elle seule une pièce imprimable. Chaque paroi doit être suffisamment épaisse pour que l’imprimante puisse la créer.
Pour une impression FDM courante avec une buse de 0,4 mm, il est raisonnable de concevoir les parois comme des multiples de la largeur d’extrusion. Au lieu d’une paroi de 0,55 mm, il est plus pratique d’utiliser 0,8 mm, 1,2 mm ou 1,6 mm. Pour des supports solides, il est souvent préférable de commencer autour de 2 à 3 mm selon la charge et la géométrie.
Pour les inscriptions fines, rainures et reliefs, gardez à l’esprit que le slicer ne peut pas imprimer un détail plus petit que ce que permettent la buse, le matériau et la hauteur de couche. Ce qui paraît parfait à l’écran peut disparaître ou fusionner sur la pièce imprimée.
Le slicer doit pouvoir déterminer ce qui se trouve à l’intérieur et à l’extérieur. Le modèle doit donc être fermé, volumique et exempt d’erreurs de maillage.
Vérifiez principalement :
Pour les modèles CAO, il est préférable de corriger le problème dans la source plutôt que dans le STL. La réparation automatique du maillage peut aider, mais sur une pièce technique elle peut aussi modifier les dimensions ou supprimer un détail fonctionnel.
Lors de l’exportation STL, vous définissez généralement la finesse du maillage triangulaire. Les différents logiciels utilisent des appellations différentes, comme chord height, deviation, angle tolerance, refinement ou resolution.
Une exportation trop grossière transforme un cylindre en polygone visible. Une exportation trop fine crée un fichier énorme qui s’ouvre lentement, sans forcément améliorer l’impression, car la buse et la technologie imposent déjà une limite.
Procédure recommandée :
Comme point de départ pratique, les exportations CAO courantes peuvent utiliser une déviation d’environ 0,01 à 0,05 mm pour les pièces petites et moyennes. Pour les grandes pièces décoratives, un réglage plus grossier peut suffire. Pour les formes précises de petite taille ou les courbes lisses visibles, choisissez une exportation plus fine et vérifiez le résultat dans l’aperçu.
Le modèle n’est pas terminé simplement parce qu’il a la bonne forme. En impression 3D, la manière dont il sera posé sur le plateau est également importante.
L’orientation influence :
Lorsque vous concevez un support qui doit résister à une traction ou à une ion, réfléchissez à la direction des couches. Pour un capot esthétique, déterminez quelle face doit être la plus belle et où les marques de supports peuvent apparaître. Si vous avez des doutes, joignez à la commande une note indiquant quelle surface est fonctionnelle et laquelle est visible.
Le fichier seul ne suffit souvent pas. Pour une pièce fonctionnelle, rédigez un court cahier des charges :
Si vous avez un plan, joignez-le. Il ne doit pas nécessairement s’agir d’une documentation technique complexe. Une image avec quelques dimensions, l’identification des surfaces fonctionnelles et une note du type « ce trou doit s’adapter à une vis M4 » ou « cette surface reposera sur un profilé en aluminium » suffit souvent.
Pour un modèle décoratif, un STL ou 3MF de qualité, une vérification de l’échelle et un aperçu dans le slicer suffisent. Pour une pièce technique, procédez plus soigneusement :
De bons fichiers ne sont pas seulement un « fichier à télécharger ». Ce sont des informations qui permettent de fabriquer une pièce adaptée, durable et qui ne devra pas être réimprimée. La plupart des problèmes se résolvent déjà dans le logiciel de CAO : unités correctes, jeux raisonnables, géométrie propre et cahier des charges clair.


