Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
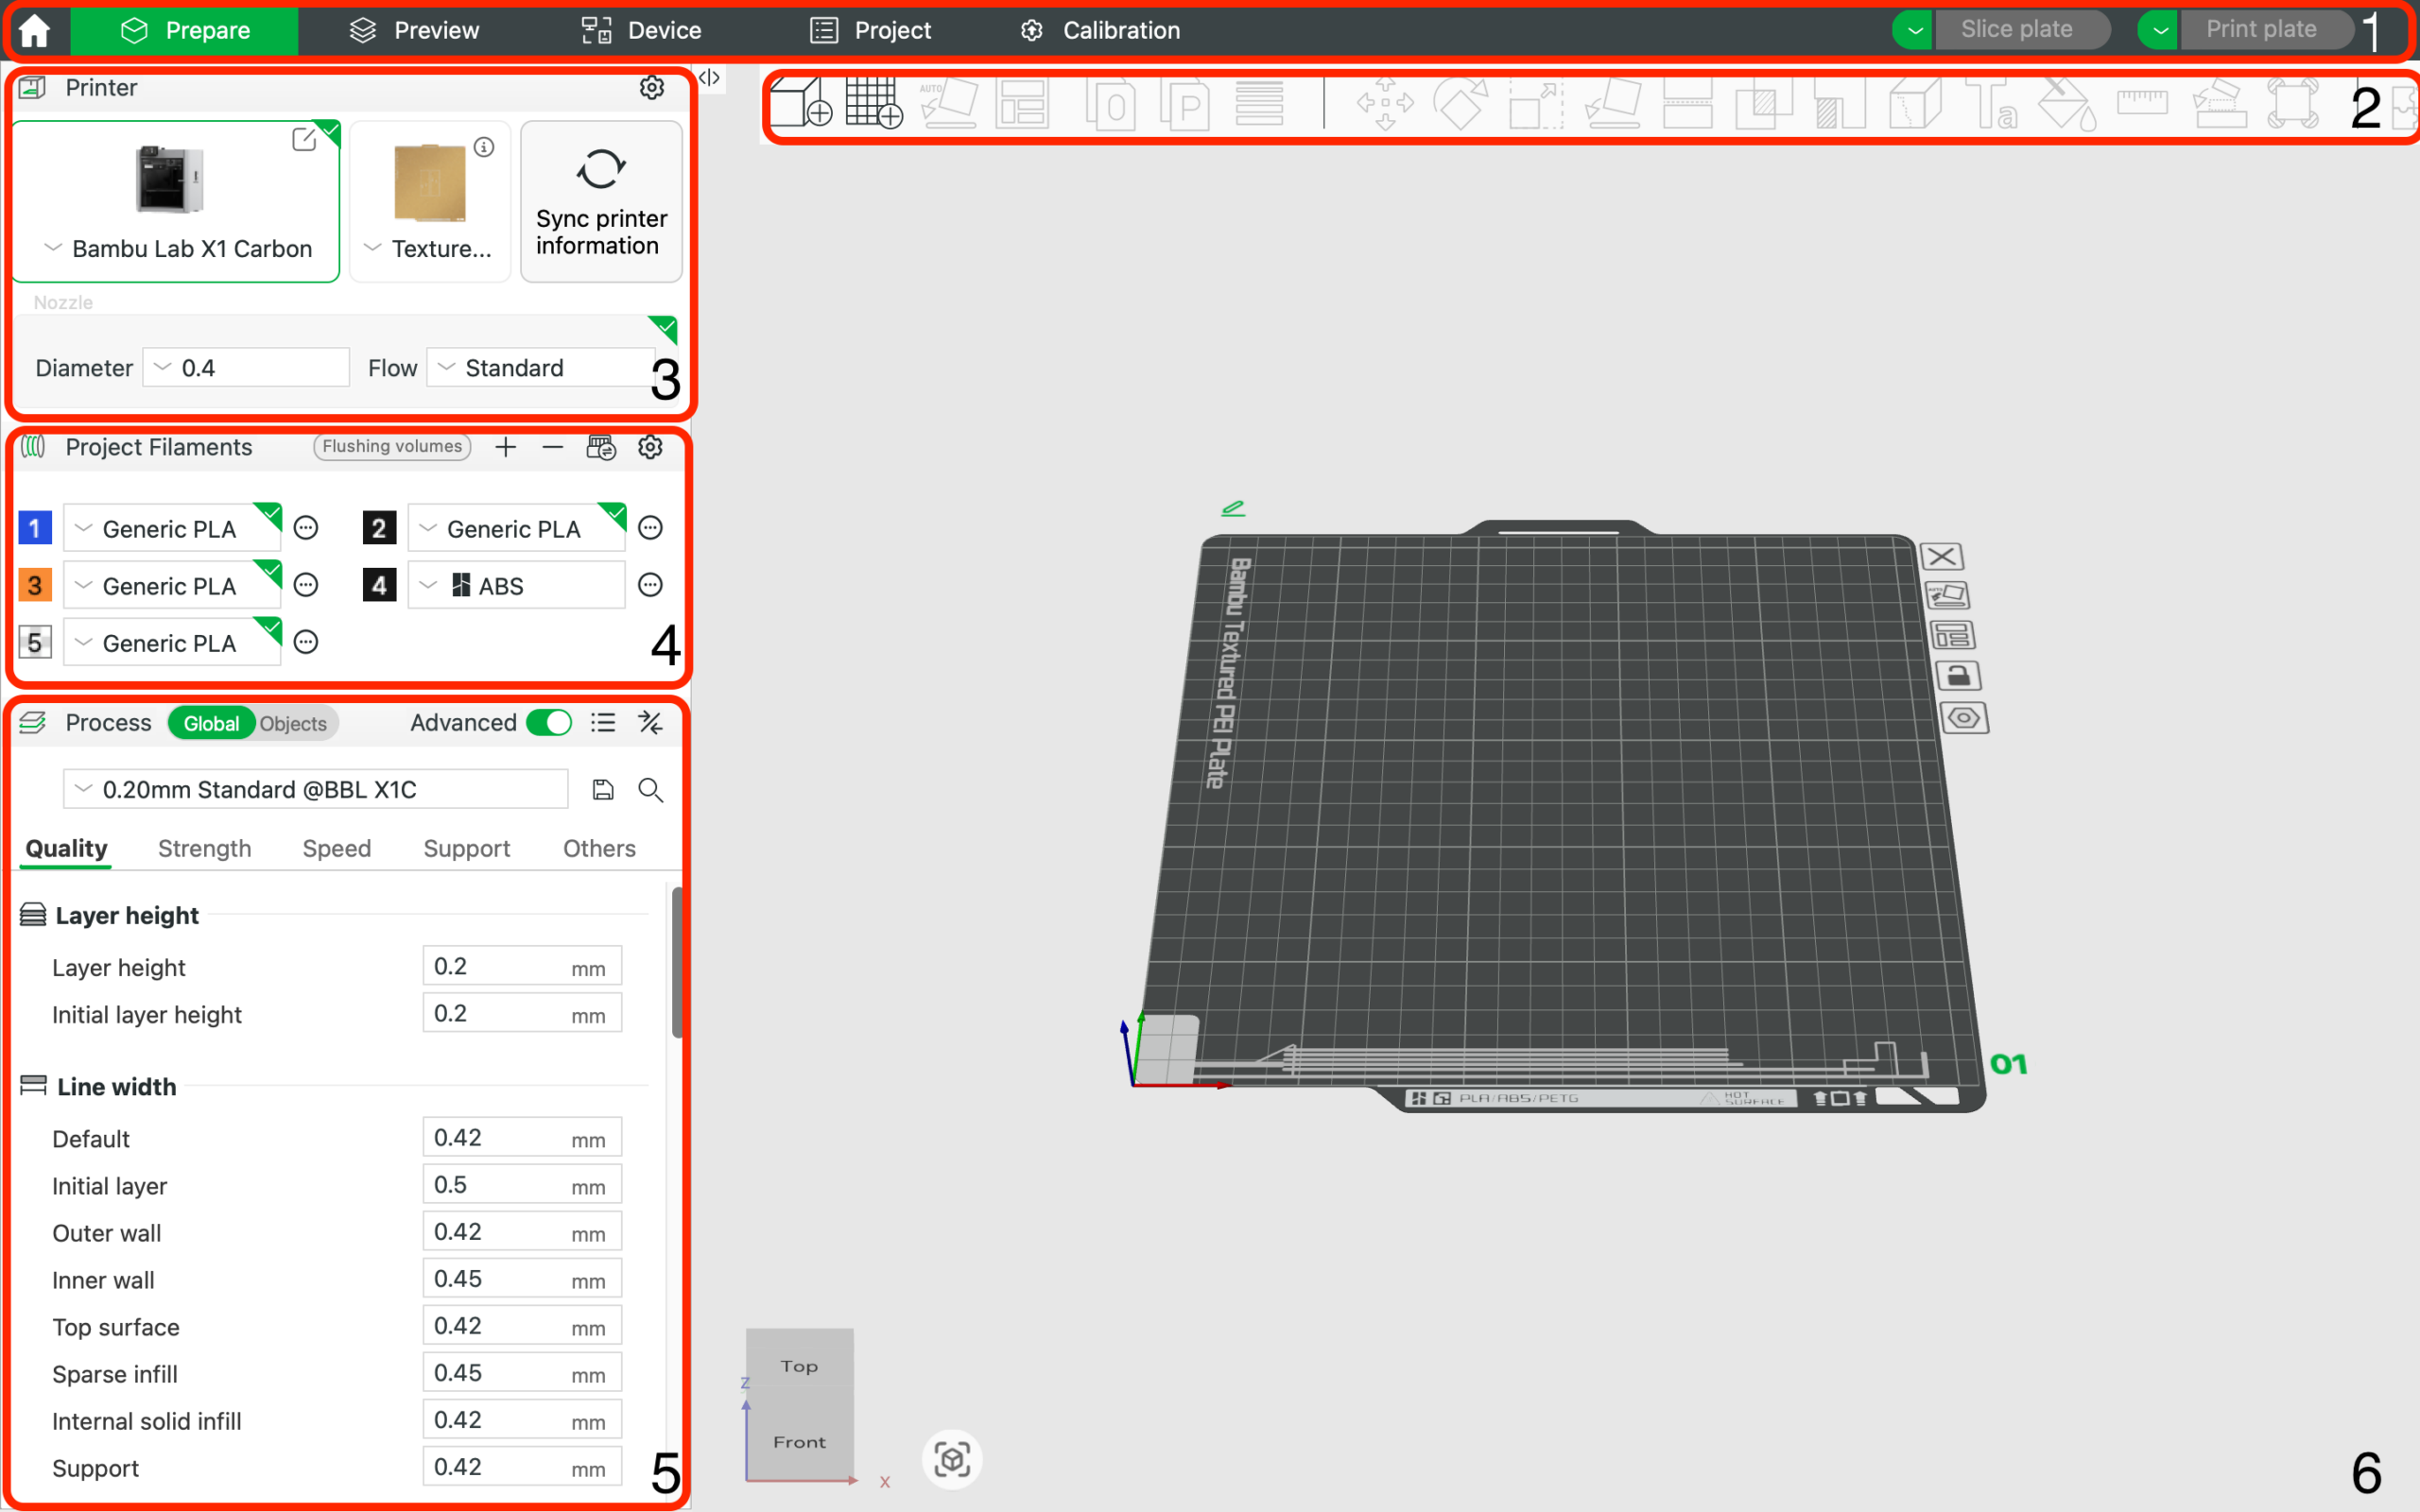
Bambu Studio est un slicer dans lequel se décide la plupart des éléments que vous verrez ensuite sur la pièce imprimée : couches, vitesse, températures, refroidissement, supports, débit du filament, jointure, remplissage et impression multicolore. Les imprimantes Bambu Lab automatisent beaucoup de choses, mais un bon résultat ne dépend toujours pas uniquement du bouton « Slice ».
La plus grande différence vient généralement du choix correct du profil de l’imprimante, du plateau et du filament, puis de la calibration du débit et d’une gestion raisonnable de la vitesse. Lorsque vous apprenez ce qu’il faut modifier dans Bambu Studio et ce qu’il vaut mieux laisser tel quel, vous obtenez des parois plus propres, des dimensions plus précises, moins de stringing et une première couche plus fiable.
Ce guide propose une procédure pratique destinée aux utilisateurs courants d’imprimantes Bambu Lab. Il convient aux séries A, P et X, et la plupart des principes s’appliquent également aux autres imprimantes prises en charge dans Bambu Studio.
Avant de procéder aux réglages, vérifiez trois éléments :
Si vous imprimez avec une buse de 0,4 mm, mais que votre slicer utilise un profil pour 0,2 mm ou 0,6 mm, la calibration ne vous aidera pas. De même, un profil PLA ne sera pas idéal pour le PETG, l’ASA ou le TPU. Bambu Studio utilise une combinaison de profils d’imprimante, de processus et de filament. Chacun influence un aspect différent :
Une bonne pratique consiste à commencer avec le profil par défaut et à enregistrer sa propre copie uniquement lorsque vous savez pourquoi vous modifiez une valeur donnée. Ne modifiez pas les profils par défaut de manière désordonnée. Il vaut mieux avoir par exemple « PLA 3D tisk CZ – lesklé » ou « PETG černé – pevnost » et comprendre dans le nom à quoi sert le profil.
Lorsque vous ouvrez une nouvelle bobine, procédez simplement :
Vous éviterez ainsi de nombreux essais aléatoires. Si vous commencez à modifier simultanément la température, la vitesse, le débit et les rétractions, vous ne saurez pas quel changement a réellement été utile.
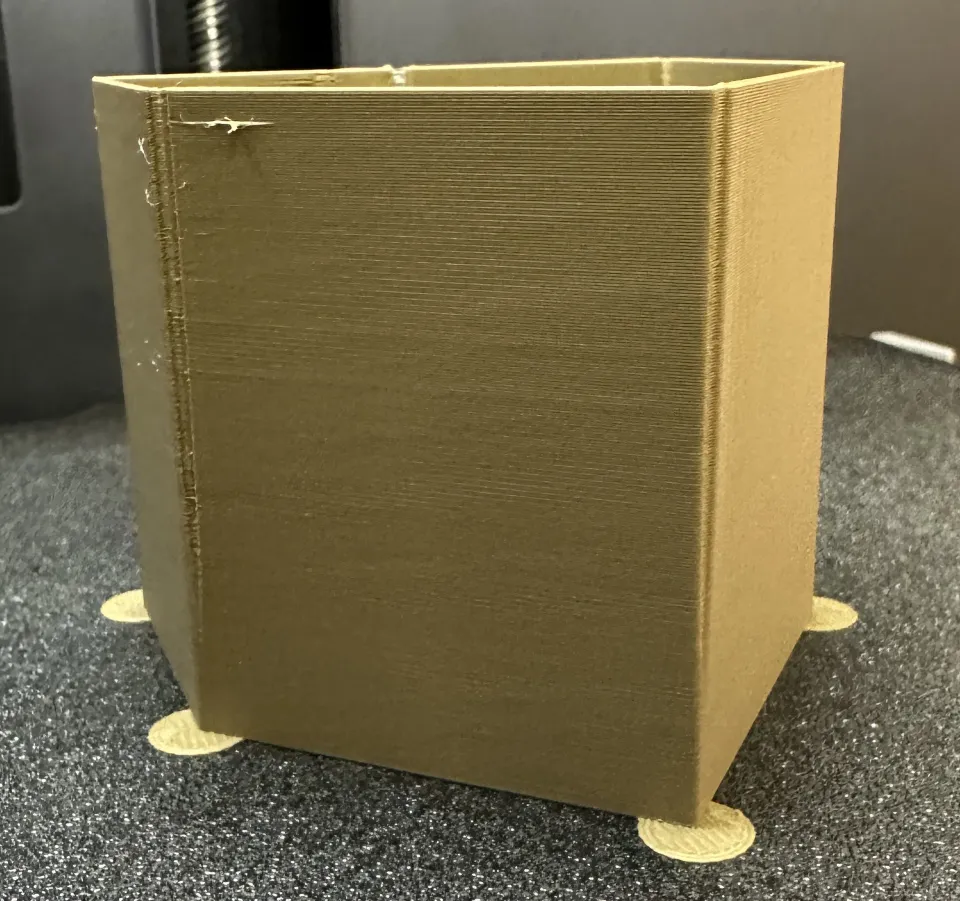
Flow Dynamics est une calibration qui règle la manière dont le slicer compense la pression du filament fondu dans la buse. On parle souvent de pressure advance ou de facteur K. En pratique, elle sert principalement à éviter que l’imprimante ne pousse trop de matériau dans les angles tout en empêchant les débuts de lignes d’être sous-extrudés.
Signes typiques d’un mauvais réglage de Flow Dynamics :
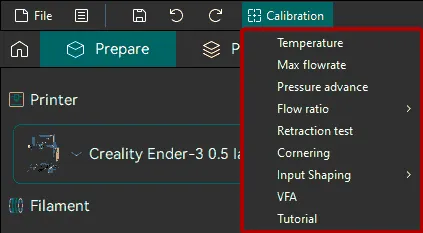
Lancez la calibration dans Bambu Studio via les outils de calibration. Selon l’imprimante et la combinaison de firmwares, une variante automatique et une variante manuelle peuvent être disponibles. Si l’imprimante prend en charge la calibration automatique, c’est un bon point de départ pratique. La calibration manuelle est utile si vous souhaitez enregistrer le résultat dans le profil du filament et le réutiliser.
Flow Dynamics est surtout utile lors d’un changement de filament, de marque, de couleur, de buse, de température d’impression ou de débit volumique maximal. Pour une même bobine, il n’est pas nécessaire de la répéter avant chaque impression si les résultats restent stables.
Exemple pratique : vous imprimez du PLA avec un profil rapide et les angles de petites pièces techniques sont légèrement gonflés. Ne commencez pas par réduire la vitesse de moitié. Vérifiez d’abord Flow Dynamics, car le problème peut venir de la compensation de pression et non de la mécanique de l’imprimante.
Flow Rate traite un aspect différent de Flow Dynamics. Alors que Flow Dynamics règle le comportement lors de l’accélération et du ralentissement de l’extrusion, Flow Rate détermine la quantité totale de matériau extrudé. Dans le profil du filament, il se traduit par un rapport de débit.
Vous reconnaîtrez un mauvais Flow Rate aux signes suivants :
Pour un nouveau filament, je recommande d’effectuer d’abord Flow Dynamics, puis Flow Rate. La raison est simple : si l’imprimante se comporte mal lors des variations de pression dans la buse, cela peut également fausser l’évaluation visuelle du débit.
Lors de l’évaluation manuelle de Flow Rate, ne regardez pas uniquement le centre le plus esthétique du cube. Examinez la surface supérieure sous une lumière latérale. Le réglage idéal présente des lignes jointives, mais non débordantes. Si la surface ressemble à un champ labouré, le débit est trop élevé. Si vous voyez de petits espaces entre les lignes, il est trop faible.
La température de la buse influence la brillance, la solidité des couches, le stringing, les surplombs et la vitesse maximale. Le profil par défaut constitue généralement un bon point de départ, mais les marques de filament présentent des différences. Même deux couleurs d’un même PLA peuvent se comporter légèrement différemment.
Utilisez de petits paliers, généralement de 5 °C. Si le PLA produit du stringing, essayez de diminuer la température. Si les couches sont fragiles ou si les périmètres s’assemblent mal, essayez de l’augmenter. Avec le PETG, il est souvent important de trouver un compromis entre solidité et formation de fils. Avec l’ASA et l’ABS, veillez surtout à la stabilité de l’environnement, à la chambre et à la limitation des courants d’air.
Indications pour les matériaux courants :
| Matériau | À régler en premier | Problème typique |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, refroidissement | stringing, bavures brillantes, surplombs plus faibles |
| PETG | température, débit, refroidissement | fils, supports collés, surface supérieure rugueuse |
| TPU | vitesse, débit, séchage | extrusion irrégulière, stringing |
| ASA/ABS | température, chambre, refroidissement | déformation des angles, fissuration des couches |
| PA/nylon | séchage, température, débit | bulles, couches faibles, surface instable |
N’oubliez pas qu’un filament humide peut donner l’impression que les réglages du slicer sont incorrects. Si vous entendez des craquements, voyez des bulles ou si la surface est mate et poreuse, séchez d’abord le filament.
Les imprimantes Bambu sont rapides, mais chaque filament possède une limite de quantité de matériau pouvant être fondue et extrudée à temps. Dans Bambu Studio, cela se règle avec la valeur du débit volumique maximal. Lorsque cette limite est trop élevée, le slicer autorise des vitesses que le hotend ou le filament concerné ne peut pas supporter.
Signes d’un débit volumique trop élevé :
Si vous cherchez la solidité, ne regardez pas uniquement la durée d’impression. Une impression rapide peut avoir belle apparence, mais la pièce sera plus faible car les couches s’interconnecteront moins bien. Pour les pièces techniques, il est souvent utile de réduire le débit volumique maximal ou d’utiliser un profil de processus plus conservateur.
Exemple pratique : un support en PETG présente une belle surface, mais se fissure à l’endroit sollicité. Au lieu d’augmenter le remplissage de 25 % à 60 %, essayez d’abord de réduire les vitesses, d’augmenter la température de 5 à 10 °C et de vérifier que le filament n’est pas humide.
La première couche détermine si l’impression arrivera à son terme. Bambu Studio permet de sélectionner le type de plateau et ajuste en conséquence les températures ainsi que le comportement de la première couche. Vérifiez toujours que le plateau sélectionné dans le projet correspond à celui qui se trouve physiquement dans l’imprimante.
Lorsque la première couche n’adhère pas :
Lorsque la première couche est trop écrasée, le bord inférieur de la pièce est généralement plus large. Pour les composants techniques précis, une compensation de la première couche ou une légère modification de la conception du modèle peut aider. Ne tentez pas de résoudre le problème en arrachant excessivement le modèle du plateau, car vous pourriez endommager la surface du plateau.
La combinaison la plus courante est une buse de 0,4 mm et une hauteur de couche de 0,2 mm. Elle est rapide et polyvalente. Pour des modèles plus détaillés, vous pouvez utiliser 0,16 mm ou 0,12 mm. Pour les grandes pièces fonctionnelles, 0,24 mm ou 0,28 mm peuvent au contraire être pertinents, si le profil et la géométrie le permettent.
Une couche plus basse ne signifie pas automatiquement une meilleure pièce. Vous obtenez une surface plus fine dans la direction Z, mais l’impression dure plus longtemps et certains défauts peuvent être accentués, comme la surchauffe des petits détails. Une couche plus haute raccourcit l’impression, mais nécessite un débit de matériau plus important et peut détériorer les surplombs.
Pour décider en pratique :
Bambu Studio propose plusieurs types de supports, notamment les supports arborescents. Avant d’activer les supports pour l’ensemble du modèle, essayez de l’orienter différemment. Il suffit souvent de modifier l’orientation de 45 ou 90 degrés pour faire presque disparaître les supports.
Avec les supports, surveillez principalement :
Si vous disposez d’un AMS, il est très tentant d’utiliser du PETG comme couche de séparation pour le PLA, ou inversement. Cela fonctionne bien, car les matériaux adhèrent moins l’un à l’autre. Prévoyez toutefois une impression plus longue et une consommation supérieure en raison de la purge. Pour un seul petit point de contact avec un support, cela n’a souvent pas de sens. Pour un modèle complexe avec une grande surface de contact, en revanche, c’est pertinent.
Si le support est difficile à retirer, n’augmentez pas immédiatement l’écart de manière importante. Un écart trop grand détériorera la surface inférieure du modèle. Modifiez les valeurs progressivement et imprimez une petite section de la partie problématique.
Une jointure visible est une caractéristique courante de l’impression FDM. Bambu Studio permet d’influencer son emplacement. Pour les modèles décoratifs, cachez-la à l’arrière ou dans un angle. Pour les pièces cylindriques, une répartition aléatoire peut être préférable, mais uniquement si de petits points répartis sur le pourtour ne vous dérangent pas.
Pour obtenir des parois plus propres, les éléments suivants sont utiles :
La surface supérieure se règle principalement avec le débit, le nombre de couches supérieures et le motif de remplissage. Si elle est trouée, ajoutez des couches supérieures ou augmentez la densité du remplissage située dessous. Si elle est rugueuse et déborde, vérifiez Flow Rate.
Les pièces fonctionnelles nécessitent généralement davantage de parois, et non simplement davantage de remplissage. Au lieu de 2 parois et 50 % de remplissage, essayez 4 parois et 25 à 35 % de remplissage. Vous obtiendrez souvent une pièce plus solide et plus propre sans durée supplémentaire inutile.
Avec l’AMS, le plus important est d’attribuer correctement les filaments et de ne pas sous-estimer la purge. Bambu Studio rend l’impression multimatériau très pratique, mais il est impossible de contourner les lois de la physique. Lors d’un passage du noir au blanc, il faut nettement plus de purge qu’entre des couleurs similaires.
Conseils pratiques :
Les versions récentes de Bambu Studio ajoutent également des fonctions de mélange et de contrôle des transitions de couleurs. Considérez-les comme des outils avancés. Pour une commande importante, imprimez toujours d’abord un petit échantillon, car l’aperçu des couleurs peut ne pas correspondre exactement au résultat obtenu avec un filament et une géométrie donnés.
Séchez d’abord le filament, surtout le PETG, le TPU et le nylon. Diminuez ensuite la température par paliers de 5 °C et vérifiez que le débit n’est pas inutilement élevé. Avec les filaments très brillants, une impression légèrement plus lente peut aider.
Lancez la calibration Flow Dynamics. Si le problème persiste, réduisez la vitesse de la paroi extérieure ou l’accélération. Pour les petites pièces techniques, un angle propre est plus important qu’un temps d’impression record.
Vérifiez Flow Rate. Une surface supérieure qui déborde signifie qu’il y a trop de matériau ; les espaces indiquent qu’il n’y en a pas assez ou qu’il n’y a pas suffisamment de couches supérieures. Une vitesse de couche supérieure plus faible peut également aider.
Augmentez la température, réduisez la vitesse, vérifiez le débit volumique et séchez le filament. Pour les pièces destinées à être solides, utilisez davantage de parois et une orientation correcte du modèle.
Nettoyez la plaque, vérifiez la sélection de la plaque dans Bambu Studio et lancez la mise à niveau. Si les coins se décollent, ajoutez un brim et limitez les courants d’air.
Après plusieurs semaines d’utilisation, vous pouvez avoir de nombreux profils personnalisés dans Bambu Studio. Si vous ne les nommez pas intelligemment, vous perdrez rapidement la vue d’ensemble. Je recommande un format simple :
Materiál - značka/barva - účel - tryska
Par exemple :
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Lorsque vous ne modifiez que le processus, nommez-le selon le résultat : 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, que personne ne comprendra dans un mois.
Pour une impression courante en PLA avec une buse de 0,4 mm, commencez ainsi :
Avec le PETG, accordez davantage d’importance au séchage, utilisez un refroidissement plus prudent et veillez à garder une plaque propre. Avec l’ASA et l’ABS, occupez-vous de l’environnement autour de l’imprimante, pas seulement du slicer. Avec le TPU, ralentissez et n’essayez pas d’imprimer à la vitesse du PLA.
Bambu Studio sait automatiser beaucoup de choses, mais les meilleurs résultats apparaissent lorsque vous savez quel réglage permet de résoudre quel problème. Pour un nouveau filament, créez un rituel simple : le bon profil, la première couche, Flow Dynamics, Flow Rate, puis la température et la vitesse.
Si l’impression échoue, ne modifiez pas dix valeurs à la fois. Identifiez le symptôme, ajustez une seule chose et imprimez un petit test. C’est précisément cette approche calme qui fait la différence entre des réglages effectués au hasard et une impression reproductible.


