Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
Les polyamides chargés en carbone font partie des matériaux auxquels on recourt lorsque le PLA, le PETG et l’ASA ne suffisent plus. Ils offrent une rigidité élevée, une meilleure stabilité dimensionnelle que le nylon pur, une bonne résistance à la chaleur et une surface mate d’aspect professionnel. Ils ne constituent toutefois pas une solution universelle. Ils exigent un filament sec, une buse résistante à l’abrasion, une surface d’impression adaptée et, pour les pièces volumineuses, souvent une chambre chauffée ou au moins fermée.
Vous rencontrerez le plus souvent trois abréviations : PA6-CF, PAHT-CF et PPA-CF. Elles désignent toutes un polyamide contenant des fibres de carbone coupées, mais chacune vise un usage légèrement différent. Le PA6-CF est un nylon technique solide et rigide, le PAHT-CF est une variante plus pratique pour les pièces exposées à la chaleur et à l’humidité, tandis que le PPA-CF est le choix le plus performant pour les pièces structurelles exigeantes.
CF signifie carbon fiber, c’est-à-dire fibre de carbone. Dans les filaments, il ne s’agit pas d’une fibre continue et longue comme dans les composites aéronautiques, mais de fibres finement coupées et dispersées dans le plastique. Leur rôle est de renforcer le matériau, d’augmenter sa rigidité et de limiter le retrait pendant l’impression.
Les fibres de carbone offrent généralement les avantages suivants :
Elles présentent cependant aussi des inconvénients. Les fibres de carbone sont abrasives et usent donc rapidement les buses en laiton. Elles réduisent également la ductilité du matériau. Les pièces sont rigides et solides, mais en cas de conception ou d’orientation des couches inadéquate, elles peuvent se fissurer plus tôt qu’un nylon non chargé plus ible.
Le PA6-CF est un nylon 6 renforcé de fibres de carbone. Il est apprécié pour les supports, les consoles, les gabarits, les capots, les pièces de machines et les prototypes fonctionnels, lorsque la solidité et la rigidité sont importantes. À l’état sec, il présente souvent de très bonnes caractéristiques mécaniques et une résistance thermique élevée.
Utilisations typiques :
Le principal point faible du PA6-CF est l’humidité. Le PA6 fait partie des polyamides qui absorbent l’eau très facilement. Un filament humide crépite pendant l’impression, produit des bulles, donne une surface duveteuse et réduit la solidité de la pièce. Pour les pièces de précision, l’humidité absorbée peut en outre modifier les dimensions après l’impression.
Pour obtenir un bon résultat avec du PA6-CF, considérez le séchage comme une étape obligatoire. Le fait que le filament soit neuf et emballé sous vide ne suffit pas. Avec les nylons techniques, il est courant de sécher également une bobine neuve, d’imprimer directement depuis une boîte sèche et de refermer le matériau avec du gel de silice après l’impression.
PAHT-CF signifie high temperature polyamide avec fibre de carbone. En pratique, il s’agit souvent d’un mélange de polyamides conçu pour supporter des températures plus élevées, offrir une bonne stabilité dimensionnelle et être moins sensible à l’eau qu’un PA6 classique.
Le PAHT-CF est un bon choix lorsque vous avez besoin d’une pièce destinée à fonctionner dans des conditions réelles, sans vouloir vous tourner vers les matériaux PPA les plus coûteux et les plus exigeants. Il convient aux gabarits d’atelier, aux pièces situées autour des moteurs et de l’électronique, aux supports, aux capots, aux brides ou aux petites séries de composants fonctionnels.
Par rapport au PA6-CF, le PAHT-CF est généralement plus facile à utiliser dans les situations suivantes :
Le PAHT-CF exige toujours un séchage, une buse résistante et un réglage précis de la première couche. Ce n’est pas un matériau destiné à une imprimante bon marché ouverte et non modifiée. Comparé au PA6-CF, il peut toutefois être plus tolérant dans un usage courant et, avec certains mélanges, conserver mieux ses propriétés même après avoir absorbé de l’humidité.
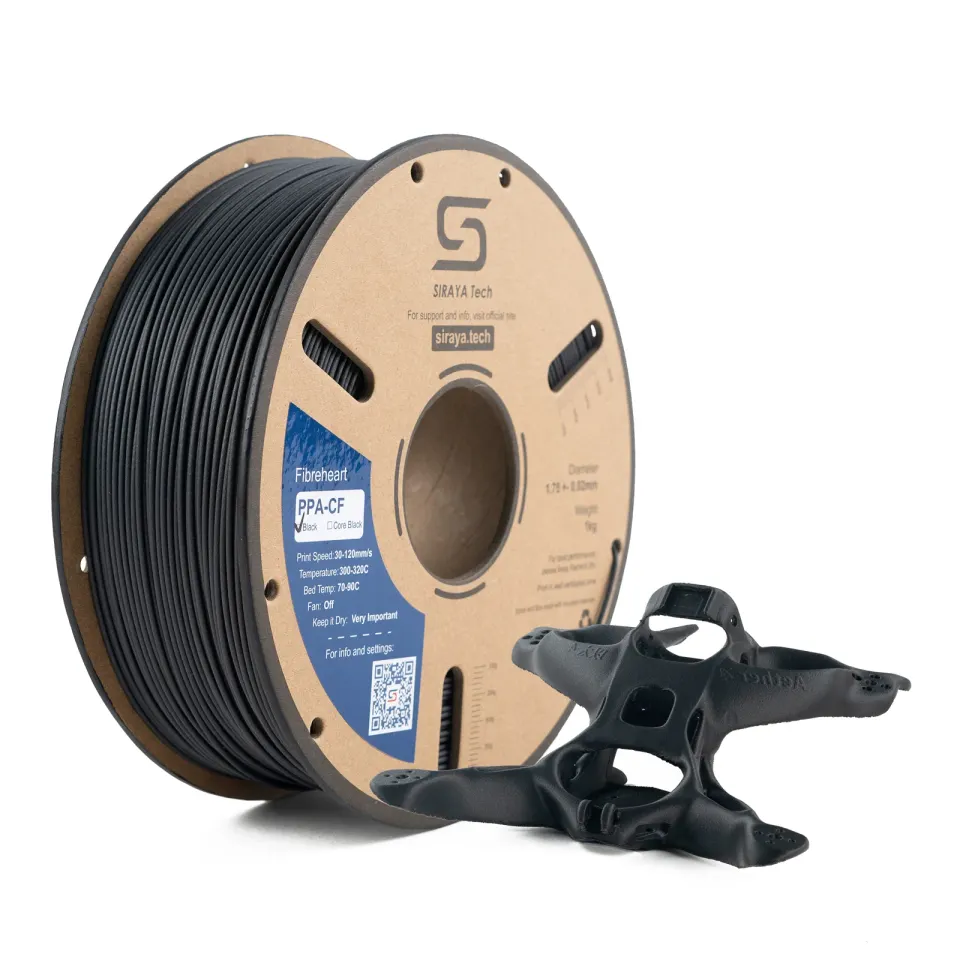
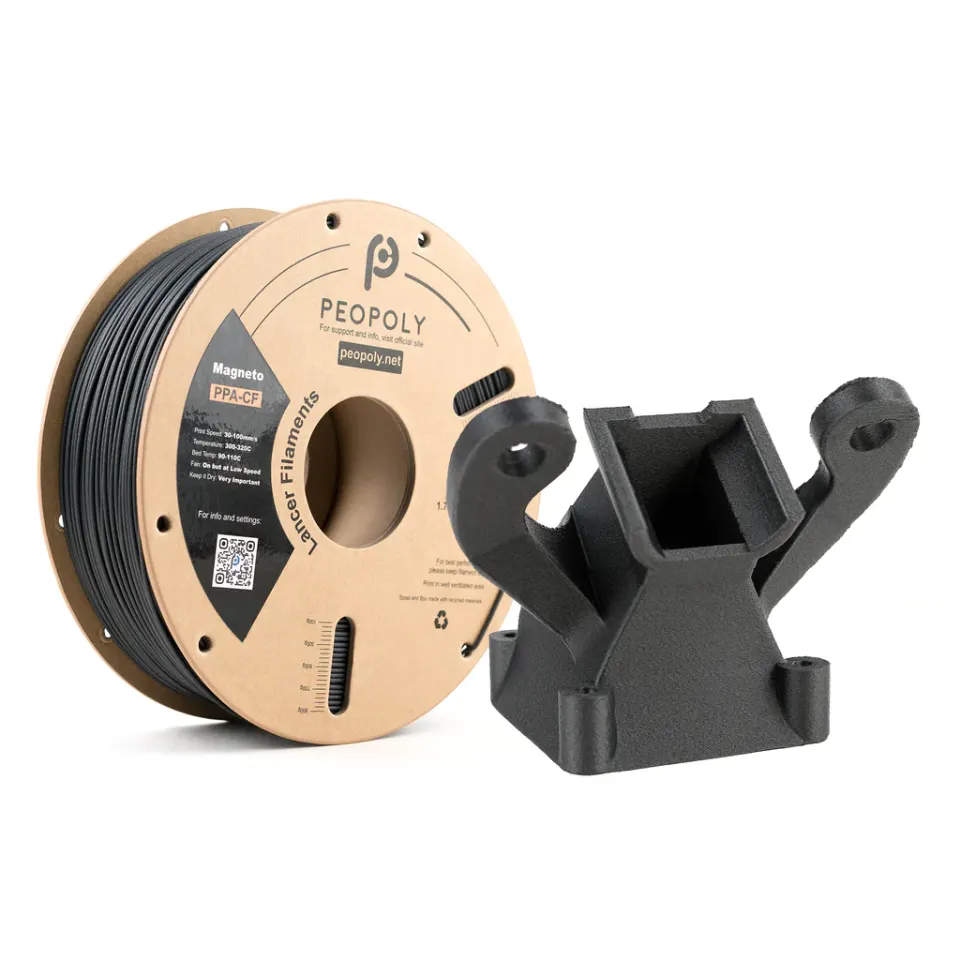
Le PPA-CF est un polyphthalamide renforcé de carbone. Le PPA fait partie des polyamides les plus performants et s’utilise lorsqu’une résistance mécanique, une rigidité, une résistance chimique et une stabilité thermique supérieures sont nécessaires. En pratique, il s’agit d’un matériau destiné aux pièces censées se rapprocher d’un usage industriel.
Le PPA-CF est pertinent pour :
Par rapport au PA6-CF et au PAHT-CF, le PPA-CF peut offrir une résistance à la traction, un module d’élasticité et une marge thermique supérieurs. Il est toutefois plus exigeant envers l’imprimante. Il nécessite une température de buse élevée, une température de plateau élevée, une chambre stable et un séchage soigneux. Pour les grandes pièces, il est conseillé de prévoir des impressions de test, car la géométrie, l’orientation et le recuit influencent fortement le résultat.
| Matériau | Point fort | Point faible | Quand le choisir |
|---|---|---|---|
| PA6-CF | Très bonne rigidité et solidité | Forte sensibilité à l’humidité | Pièces soumises à des contraintes mécaniques, gabarits, consoles |
| PAHT-CF | Meilleure stabilité à la chaleur et à l’humidité | Nécessite toujours un séchage et une impression en enceinte fermée | Pièces fonctionnelles destinées à l’usage, capots, brides, petites séries |
| PPA-CF | Performances maximales et grande marge thermique | Prix plus élevé et exigences accrues envers l’imprimante | Pièces structurelles, automobile, applications industrielles |
Si vous choisissez votre premier nylon chargé en carbone, le PAHT-CF est souvent le choix d’entrée le plus raisonnable. Choisissez le PA6-CF si vous recherchez une grande solidité et maîtrisez le séchage. Optez pour le PPA-CF uniquement lorsque vous avez réellement besoin de ses performances supérieures et que votre imprimante est capable d’assurer une impression stable à haute température.
Les trois matériaux présentent plusieurs exigences communes.
Utilisez une buse en acier trempé, en acier inoxydable, en rubis, en tungstène ou dans un autre matériau résistant à l’abrasion. Une buse en laiton s’use très rapidement lors de l’impression de filaments chargés en carbone. Cela entraîne une moins bonne précision, un cordon plus large, un suintement du matériau et, finalement, des dimensions imprévisibles.
Pour les pièces techniques, une buse de 0,6 mm est souvent avantageuse. Elle laisse mieux passer le matériau chargé, réduit le risque de bouchage et permet de réaliser des périmètres plus solides. Une buse de 0,4 mm convient également, mais elle doit être de bonne qualité et propre.
Prévoyez des températures d’environ 260-310 °C selon le filament utilisé. Le PAHT-CF s’imprime souvent entre environ 260-290 °C, le PA6-CF autour de 280-300 °C et le PPA-CF approximativement entre 280-310 °C. Suivez toujours le profil de la marque concernée, car les mélanges diffèrent.
Les polyamides ont généralement des exigences spécifiques en matière d’adhérence. Les surfaces spéciales pour nylon, le garolite, un plateau technique adapté ou le PEI avec une couche intermédiaire, selon les recommandations du fabricant, donnent de bons résultats. La colle ne sert pas uniquement à améliorer l’adhérence : elle agit souvent aussi comme couche de séparation afin d’éviter d’endommager la surface lors du retrait de la pièce.
Une chambre fermée augmente nettement les chances d’obtenir une pièce plane, sans fissures ni déformation. Pour les petites pièces, il est parfois possible de réussir sans chauffage actif, mais une température ambiante stable est essentielle pour les composants techniques volumineux. Pour le PPA-CF et les grandes pièces en PA, une chambre est pratiquement indispensable.
Une boîte sèche n’est pas un accessoire de confort, mais une partie intégrante du processus. Séchez le matériau avant l’impression, imprimez directement depuis la boîte et stockez-le fermé après l’impression. L’objectif est de maintenir une faible humidité relative autour du filament, idéalement sous 20 %.
Ajustez toujours le profil en fonction de la marque du filament et de l’imprimante, mais pour un premier test, vous pouvez suivre ces principes :
Pour les pièces techniques, 4-6 périmètres et 30-50% de remplissage sont souvent plus pertinents que 2 périmètres et 100% de remplissage. La solidité en conditions réelles dépend généralement de l’orientation des couches, des périmètres et de la géométrie, et pas uniquement du pourcentage de remplissage.
Avec les polyamides chargés en carbone, la différence entre la solidité dans le plan des couches et la solidité entre les couches est très importante. Les pièces sont généralement les plus solides dans le sens des fibres et des périmètres. Si vous concevez un support, un crochet ou un levier, orientez le modèle de manière à ce que la principale contrainte de traction ne s’exerce pas à travers les couches.
Exemple pratique : une console soumise à la ion ne devrait pas être orientée de manière à ce que la force tente de décoller les couches les unes des autres. Il vaut mieux l’orienter de façon à ce que les périmètres continus supportent la traction principale. Si la géométrie ne le permet pas, ajoutez des congés, des nervures, une section plus importante ou une liaison mécanique par vis.
Un filament chargé en carbone ne compense pas une mauvaise conception. Un matériau solide aide, mais les angles internes vifs, les sections étroites et les contraintes de traction à travers les couches resteront des points faibles.
Le recuit peut augmenter la stabilité thermique et parfois aussi les propriétés mécaniques. Pour le PA6-CF, on utilise souvent des températures d’environ 80-100 °C, pour le PAHT-CF environ 80-130 °C et, pour le PPA-CF, des plages encore plus élevées selon les recommandations du fabricant. La durée se compte en général en plusieurs heures.
Le recuit peut toutefois modifier les dimensions, provoquer une déformation ou accentuer les contraintes internes. Il est donc déconseillé de commencer directement par la pièce finale. Imprimez d’abord un échantillon de test d’épaisseur et de forme similaires, mesurez-le avant et après le recuit, puis définissez les compensations.
L’erreur la plus fréquente consiste à imprimer un filament humide. Vous le reconnaîtrez aux crépitements dans la buse, aux bulles, à l’extrusion irrégulière, à la surface duveteuse et à la fragilité des couches. La solution est simple : sécher le filament et imprimer depuis une boîte sèche.
La deuxième erreur fréquente est l’utilisation d’une buse en laiton. Pour quelques grammes de matériau, rien de grave ne se produira forcément, mais lors d’une impression prolongée, l’orifice s’agrandit et le profil ne correspond plus. Pour les filaments chargés en carbone, utilisez dès le départ une buse résistante à l’abrasion.
La troisième erreur est un refroidissement trop important. Le ventilateur aide pour les porte-à-faux, mais avec les nylons, il peut détériorer la liaison entre les couches et accentuer les déformations. Commencez avec un refroidissement faible ou désactivé et n’ajoutez que ce qu’exige la géométrie.
La quatrième erreur est une mauvaise orientation du modèle. Le matériau peut présenter d’excellentes valeurs dans les tableaux, mais si la pièce est sollicitée à travers les couches, le résultat sera décevant. Pour les pièces structurelles, planifiez l’orientation dès la modélisation.
Choisissez le PA6-CF si vous voulez une pièce très rigide et solide, si vous disposez d’un séchoir et d’une boîte sèche et si vous êtes capable de contrôler l’humidité. Il convient aux gabarits, aux supports techniques et aux pièces mécaniques qui ne fonctionneront pas durablement dans un environnement humide sans vérification de leur stabilité dimensionnelle.
Choisissez le PAHT-CF si vous avez besoin d’une pièce fiable en fonctionnement, offrant une bonne résistance thermique et un comportement plus pratique face à l’humidité. Pour la plupart des utilisateurs avancés, il s’agit de la variante la plus polyvalente de ce trio.
Choisissez le PPA-CF si vous avez besoin de performances maximales, d’une rigidité élevée et d’une marge chimique et thermique importante, et si vous êtes prêt à réaliser une impression plus exigeante. Il est pertinent pour les pièces dont le prix du matériau n’est pas le facteur principal et pour lesquelles il vaut la peine d’optimiser le processus.
Le PPA-CF, le PA6-CF et le PAHT-CF sont des matériaux destinés à une impression 3D réellement fonctionnelle. Ils permettent de fabriquer des supports solides, des gabarits, des capots et des pièces structurelles utilisées ailleurs que dans une vitrine ou sur un banc d’essai. La réussite ne dépend toutefois pas uniquement de l’achat d’une bobine coûteuse. Le séchage, la buse adaptée, une température stable, une surface d’impression appropriée et une conception de la pièce en fonction du sens des contraintes sont essentiels.
Si vous débutez, choisissez le PAHT-CF comme matériau équilibré. Si vous recherchez la résistance maximale d’un nylon et que vous maîtrisez l’humidité, optez pour le PA6-CF. Si vous visez une utilisation industrielle réellement exigeante, le PPA-CF offre la plus grande marge de performance, mais il pardonne également le moins les imperfections du processus d’impression.


