Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
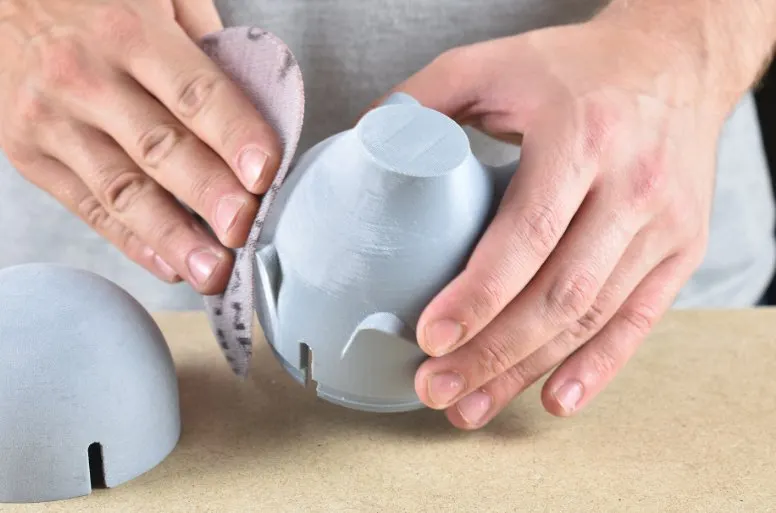
Une pièce imprimée n’est pas forcément un produit fini après son retrait du plateau. Pour un support fonctionnel, il suffit souvent de retirer les supports et d’ébavurer les bords, mais pour les décorations, accessoires de cosplay, boîtiers électroniques ou modèles cadeaux, c’est précisément le post-traitement qui fait la différence. Il permet de faire disparaître les couches visibles, les jonctions entre les pièces et les petits défauts d’impression. Le résultat peut alors ressembler à un plastique injecté, un prototype peint ou un modèle fabriqué à la main.
La bonne nouvelle, c’est que vous n’avez pas besoin d’un atelier de peinture professionnel. Vous devez savoir quel matériau vous travaillez, à quel point vous voulez lisser la surface et dans quel ordre effectuer les différentes étapes. L’erreur la plus fréquente consiste à commencer avec un papier abrasif trop fin, à appliquer trop de mastic, à se précipiter avec la peinture ou à utiliser un solvant sur un matériau qui ne le supporte pas.
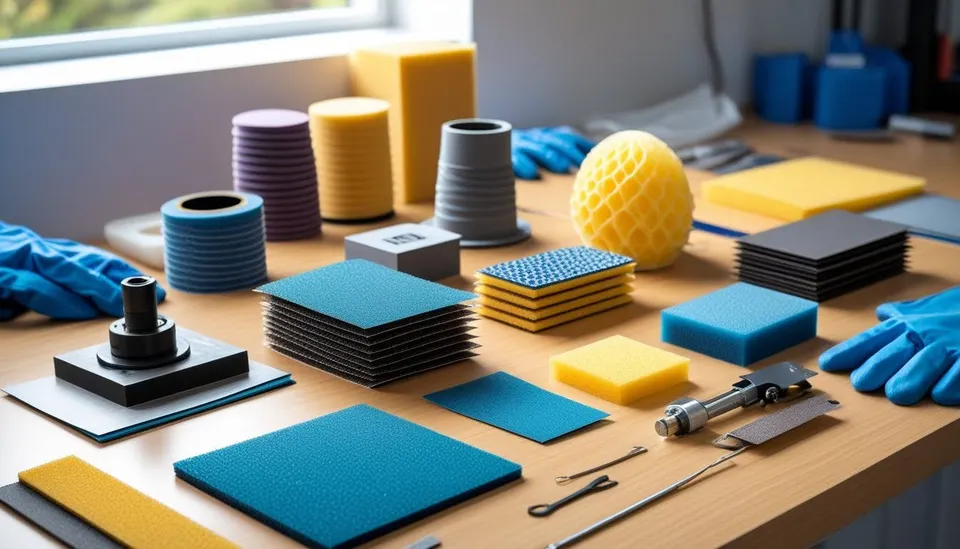
L’équipement de base pour la plupart des impressions FDM est simple : un cutter à lame sécable bien aiguisé ou un scalpel, des limes aiguilles, des papiers abrasifs d’environ 120, 180, 240, 400, 600 et 1000, une éponge abrasive, de la colle cyanoacrylate, de l’époxy bicomposant, de l’apprêt en spray, du mastic fin pour modélisme, de la peinture d’apprêt, de la peinture de finition et éventuellement un vernis transparent. Un respirateur, des gants, des lunettes de protection et une bonne ventilation sont également recommandés.
Pour les modèles plus grands, un bloc de ponçage est utile. Les doigts suivent les irrégularités et créent facilement des ondulations, tandis qu’un bloc plat maintient la surface plane. Pour les surfaces courbes, il vaut mieux utiliser une éponge abrasive souple. Pour les petits détails, utilisez une lime, un coton-tige avec un morceau d’abrasif collé dessus ou une bande de papier abrasif pliée autour d’un cure-dent.
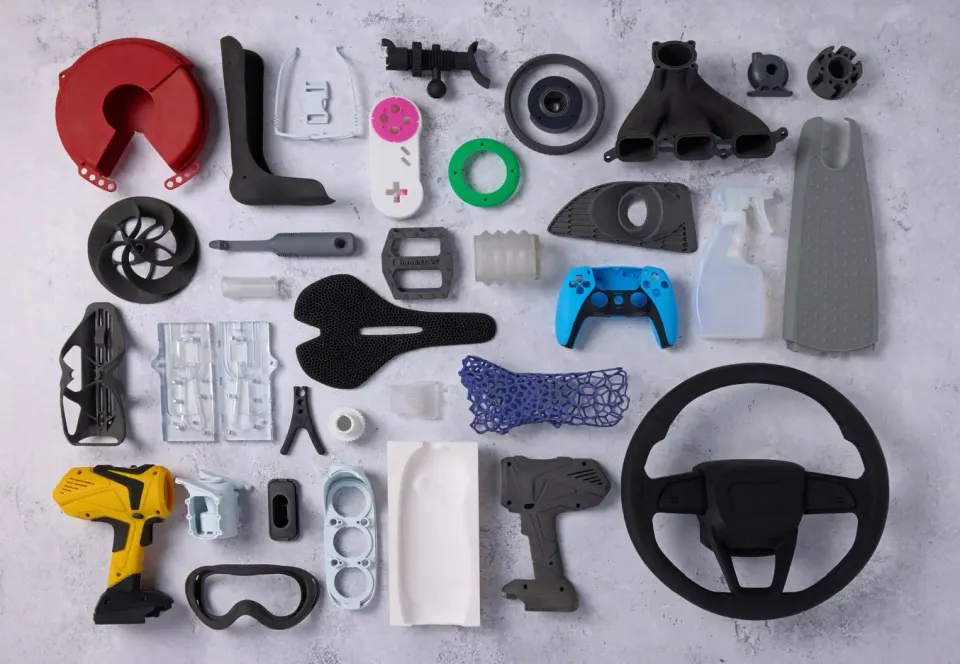
Vous ne choisirez pas la même méthode pour une figurine destinée à une étagère et pour un support soumis à des contraintes dans une voiture. Un modèle décoratif peut avoir ses couches masquées par du mastic, de l’apprêt et du vernis. Une pièce fonctionnelle ne doit cependant perdre ni sa précision, ni sa souplesse, ni sa solidité. Chaque couche de mastic et de peinture ajoute de la matière. Protégez donc les dimensions des trous, filetages, clips et surfaces d’ajustement avec du ruban de masquage, ou reprenez-les délicatement après la finition.
Pour les pièces qui seront exposées à l’extérieur ou au soleil, pensez également au matériau. Le PLA ramollit à la chaleur et le post-traitement ne le transformera pas en plastique résistant aux températures élevées. Le PETG est plus tenace, mais il est plus difficile à poncer et certaines peintures y adhèrent moins bien sans apprêt adapté. L’ASA et l’ABS peuvent être magnifiquement lissés chimiquement, mais le travail avec des solvants exige des mesures de sécurité nettement plus strictes.
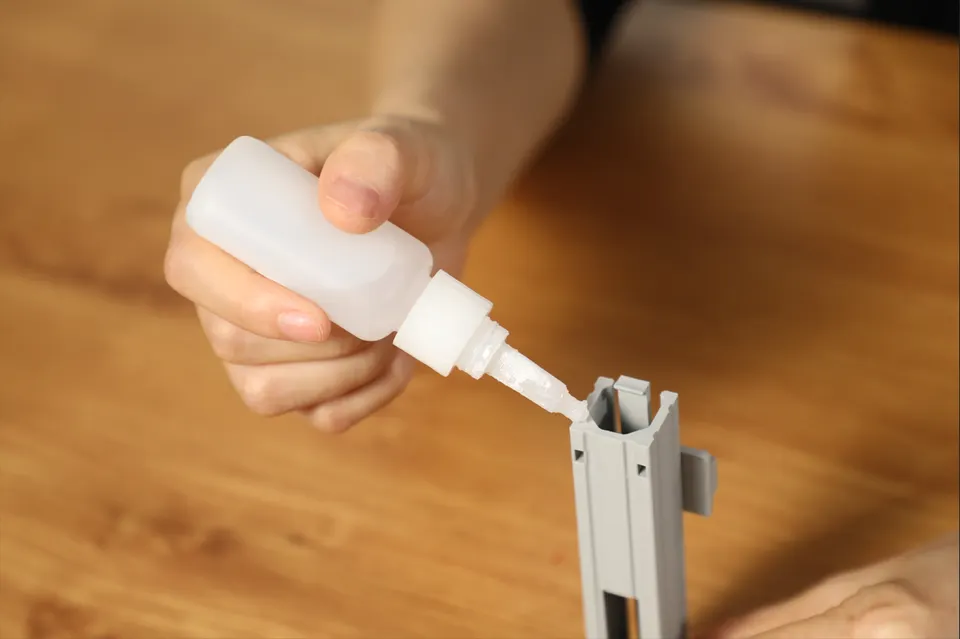
Avant d’ouvrir la colle, assemblez les pièces à sec. Retirez les restes de supports, les fils, le pied d’éléphant et les bosses au niveau du joint. Rendez légèrement rugueux les bords avec un papier abrasif d’environ 180 à 240, afin que la colle puisse y accrocher mécaniquement. Pour les joints longs, préparez des serre-joints, des élastiques ou du ruban de masquage. Pour les modèles complexes, faites de petites marques à l’intérieur afin que les pièces ne pivotent pas pendant le collage.
Pour le PLA, la colle cyanoacrylate est le choix le plus rapide. La colle liquide s’infiltre dans les joints précis, tandis que la colle en gel comble mieux les petits interstices et coule moins. Un accélérateur accélère le durcissement, mais peut laisser un voile blanchâtre ; utilisez-le donc avec parcimonie et de préférence loin des surfaces visibles.
Le PETG est généralement plus difficile à coller. Pour les joints décoratifs légers, la colle cyanoacrylate peut convenir ; pour les assemblages plus solides, préférez une époxy bicomposant ou une colle destinée aux plastiques. Dégraissez et rendez le joint rugueux au préalable. Si le joint est soumis à des contraintes, ne comptez pas uniquement sur la colle. Ajoutez des goupilles, des verrous, des vis, des fils métalliques insérés ou des tenons imprimés.
L’ABS et l’ASA peuvent également être collés avec un solvant, car leur surface peut être partiellement attaquée et le joint se comporte davantage comme un plastique soudé après l’évaporation du solvant. Cette méthode est solide, mais pardonne moins les erreurs et nécessite une ventilation, des gants et de la prudence. Pour les grandes pièces, l’époxy est plus pratique, car elle laisse le temps de positionner précisément les éléments.
Avec les matériaux souples, comme le TPU, gardez à l’esprit qu’un joint rigide et cassant peut se décoller lors d’une ion. Recherchez une colle de contact souple ou une colle polyuréthane et testez toujours sur une chute.
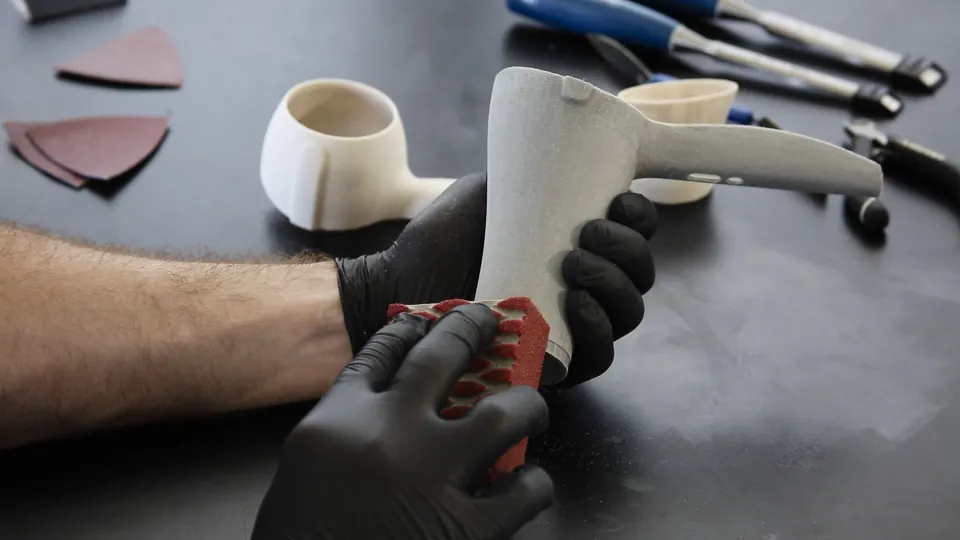
Poncer ne signifie pas prendre le papier le plus fin et attendre longtemps. Commencez avec la granulométrie nécessaire, mais pas plus grossière. Pour égaliser les couches, les restes de supports ou la transition entre deux pièces collées, commencez avec une granulométrie d’environ 120 à 180. Lorsque la forme est correcte, passez à 240, puis 400 et, pour une surface peinte, à 600 à 1000. Sauter des granulométries ne fait gagner du temps qu’en apparence. Le papier fin ne peut ensuite pas éliminer rapidement les rayures laissées par un ponçage grossier.
Poncez plutôt le PLA avec une pression légère. Lors d’un ponçage à sec prolongé, le plastique chauffe, ramollit et commence à s’étaler. Effectuez de courts mouvements, nettoyez fréquemment le papier et, pour les étapes plus fines, utilisez le ponçage à l’eau. Le PETG peut également s’étaler et s’accrocher pendant le ponçage ; préférez donc un papier abrasif bien affûté, une pression moindre et davantage de patience. L’ABS et l’ASA se poncent plus agréablement, mais il ne faut respirer la poussière de ponçage d’aucun matériau.
Nettoyez la pièce après chaque étape. La poussière présente dans les rayures trompe l’œil et apparaîtra sous forme de taches sales après l’application de l’apprêt. Pour un nettoyage à sec, une brosse douce suffit ; pour finir, utilisez de l’eau avec une goutte de liquide vaisselle ou un dégraissant adapté au matériau. Avant de peindre, la pièce doit être complètement sèche.
Utilisez le mastic sur les défauts, pas comme un enduit sur tout le modèle. Pour les petits joints, rayures et marques de supports, un mastic de modélisme ou acrylique suffit. Appliquez-le avec une spatule ou une vieille carte, enfoncez-le dans l’interstice et retirez immédiatement l’excédent. Moins il reste de mastic en dehors du défaut, moins vous aurez à poncer.
Pour les joints plus importants et les interstices profonds, un mastic polyester ou époxy bicomposant convient. Il adhère mieux et se rétracte moins, mais durcit rapidement et dégage une odeur forte ; travaillez donc par petites quantités. Pour les modèles collés, la meilleure méthode est généralement la suivante : coller, renforcer le joint par l’intérieur, mastiquer l’interstice, poncer, appliquer l’apprêt garnissant, contrôler, puis mastiquer de nouveau localement.
L’apprêt garnissant en spray est idéal pour les fines couches après une impression FDM. Ne pulvérisez pas une seule couche épaisse. Il vaut mieux appliquer deux ou trois couches fines en laissant le temps de ventiler entre elles. Après durcissement, poncez la surface avec un grain de 400 à 600. L’apprêt met les défauts en évidence ; ne vous inquiétez donc pas si la première pulvérisation révèle plus de défauts que le plastique nu. C’est précisément son rôle.
Pour les impressions décoratives très lisses, vous pouvez également utiliser une fine couche d’époxy. Elle comble les couches et crée une surface solide, mais peut recouvrir les détails, arrondir les arêtes vives et ajouter du poids. Elle convient davantage au cosplay, aux accessoires et aux grandes formes organiques qu’aux pièces mécaniques précises.
La peinture de finition ne masquera jamais une mauvaise préparation. Si des rayures sont visibles après l’apprêt, elles se verront également après la peinture, mais encore davantage. Après le ponçage, lavez et dégraissez la pièce, puis laissez-la sécher. Retirez la poussière avec un pinceau fin ou de l’air. Sur les zones qui doivent conserver leurs dimensions, utilisez du ruban de masquage.
Commencez par appliquer une peinture d’apprêt ou un apprêt garnissant. Sur le PLA et le PETG, il est conseillé d’utiliser un apprêt adapté aux plastiques. Pulvérisez à la distance recommandée par le fabricant du spray et commencez à côté de la pièce, afin que les premières gouttes ne forment pas de tache. Effectuez des mouvements réguliers et ajoutez plutôt une autre couche fine qu’une seule couche mouillée susceptible de couler.
Après l’apprêt vient le ponçage de contrôle. La surface mate révèle parfaitement les creux brillants qui ne sont pas encore égalisés. Lorsque l’apprêt est uniforme, vous pouvez appliquer la couleur. Pour les modèles et les prototypes, les sprays acryliques, l’aérographe et le pinceau fonctionnent bien. Le spray est rapide sur les grandes surfaces, l’aérographe offre le meilleur contrôle sur les petits modèles et le pinceau convient aux détails.
Choisissez le vernis transparent selon l’utilisation. Le vernis mat dissimule les petites imperfections et donne un aspect réaliste aux figurines. Le vernis brillant accentue la forme, mais révèle également chaque ondulation. Le satiné est un bon compromis pour les boîtiers, supports et modèles techniques. Pour les pièces soumises à des contraintes, laissez le vernis durcir plus longtemps que le simple séchage au toucher. La surface peut être sèche en une heure, mais ne devenir résistante mécaniquement que plus tard.
Le lissage chimique est séduisant, car il permet d’adoucir les couches sans long ponçage. Il n’est cependant pas universel. Le plus connu est le lissage de l’ABS et de l’ASA à l’acétone. Les vapeurs attaquent la surface, les couches fusionnent et la pièce obtient un aspect lisse, voire brillant. Une exposition trop longue fait toutefois disparaître les détails fins, arrondit les arêtes et peut modifier les dimensions.
L’acétone est inflammable et ses vapeurs ne conviennent pas à une pièce fermée sans ventilation. N’utilisez pas de flamme nue, ne chauffez pas le solvant de manière improvisée et ne travaillez pas près de sources d’étincelles. Après le lissage, laissez longuement la pièce s’aérer, car la surface ramollie est sensible aux empreintes et aux déformations.
Le PLA et le PETG ne se lissent généralement pas de manière fiable à l’acétone. Pour ces matériaux, le ponçage mécanique, l’apprêt garnissant, le mastic ou le revêtement époxy sont plus sûrs. Le PVB est conçu pour être lissé à l’alcool, mais si vous imprimez du PLA, du PETG, de l’ABS ou de l’ASA standard, suivez toujours les recommandations concernant le filament concerné et testez d’abord un morceau d’impression.
| Matériau | Joints collés | Ponçage | Lissage | Remarque |
|---|---|---|---|---|
| PLA | Colle cyanoacrylate, époxy | Facile, attention à la chauffe | Plutôt mastic, apprêt garnissant, époxy | Bon pour les décorations et les prototypes, moins adapté à la chaleur |
| PETG | Époxy, colles pour plastiques, joint rendu rugueux | Tenace, s’étale parfois | Plutôt mécaniquement et avec un apprêt garnissant | Excellent pour les pièces fonctionnelles, nécessite un bon apprêt sous la peinture |
| ABS | Époxy, collage au solvant | Se ponce bien | Lissage à l’acétone | Nécessite une ventilation et de la prudence avec les solvants |
| ASA | Époxy, collage au solvant | Se ponce bien | Lissage à l’acétone | Adapté à l’extérieur, bon choix pour les boîtiers techniques lisses |
| TPU | Colles souples | Plus difficile | Ne convient pas au lissage chimique courant | Testez la souplesse du joint sur une chute |
| Résine | Colle cyanoacrylate, époxy | Ponçage très fin | Polissage, vernis | Utilisez une protection contre la poussière pendant le ponçage |
Pour une pièce fonctionnelle rapide, retirez les supports, cassez les arêtes vives avec une lime, poncez les surfaces de contact avec un grain de 240 à 400 et laissez la pièce sans peinture. Pour les trous, utilisez une perceuse manuellement ou à faible vitesse afin de ne pas surchauffer le plastique.
Pour un boîtier électronique lisse, collez les pièces avec de l’époxy ou de la colle cyanoacrylate et des tenons, mastiquez les joints, poncez de 240 à 400, appliquez un apprêt garnissant, poncez au grain 600, puis appliquez l’apprêt, la peinture et un vernis satiné. Masquez les surfaces de montage et les filetages.
Pour un casque ou un accessoire de cosplay, assemblez d’abord les segments par l’intérieur, renforcez-les avec une bande de plastique, de la fibre de verre ou de l’époxy, puis mastiquez les joints à l’extérieur. Répétez les étapes d’apprêt et de ponçage jusqu’à disparition des couches. Ce n’est qu’ensuite que vous pourrez commencer la peinture, la patine et le vernissage.
Pour une figurine ou une décoration, il est intéressant d’imprimer dès le départ avec une hauteur de couche réduite. Le post-traitement n’aura alors pas à lutter contre des marches profondes. Utilisez des limes fines, du mastic local, de l’apprêt en couches fines et appliquez la peinture progressivement afin de ne pas recouvrir les détails délicats.
La première erreur est de suivre un mauvais ordre. Si vous vernissez la pièce avant d’égaliser les joints, vous devrez réparer le vernis au lieu du modèle. L’ordre correct est généralement : nettoyer, coller, renforcer, mastiquer, poncer, appliquer l’apprêt garnissant, poncer de nouveau, appliquer la couche d’apprêt, peindre et vernir.
La deuxième erreur est d’exercer une pression excessive lors du ponçage. La pression n’accélère pas le travail autant qu’une granulométrie adaptée. Elle chauffe plutôt le plastique, encrasse l’abrasif et crée des irrégularités. Laissez l’abrasif travailler et changez-le fréquemment.
La troisième erreur est de ne pas tester la compatibilité. Certains sprays réagissent avec le support, certaines colles deviennent cassantes et certains solvants endommagent les détails. Une chute, une impression ratée ou la face intérieure de la pièce vous éviteront de détruire le modèle.
La quatrième erreur est de se précipiter sur le durcissement. Sec au toucher ne signifie pas prêt à être poncé, masqué ou assemblé. Le mastic, l’apprêt garnissant, la peinture et le vernis ont tous besoin de temps. Si le papier abrasif colle ou si la surface forme des grumeaux, attendez plus longtemps.
Le post-traitement est un véritable savoir-faire. Après la première impression, toutes les couches n’auront peut-être pas disparu, mais vous découvrirez très vite quelles étapes ont le plus d’impact. Pour la plupart des modèles courants, une règle simple s’applique : un bon assemblage, un ponçage patient, de fines couches de mastic et d’apprêt garnissant, un apprêt de qualité, et seulement ensuite la peinture. En procédant dans cet ordre, même une impression FDM ordinaire peut avoir l’apparence d’un produit fini.


