Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
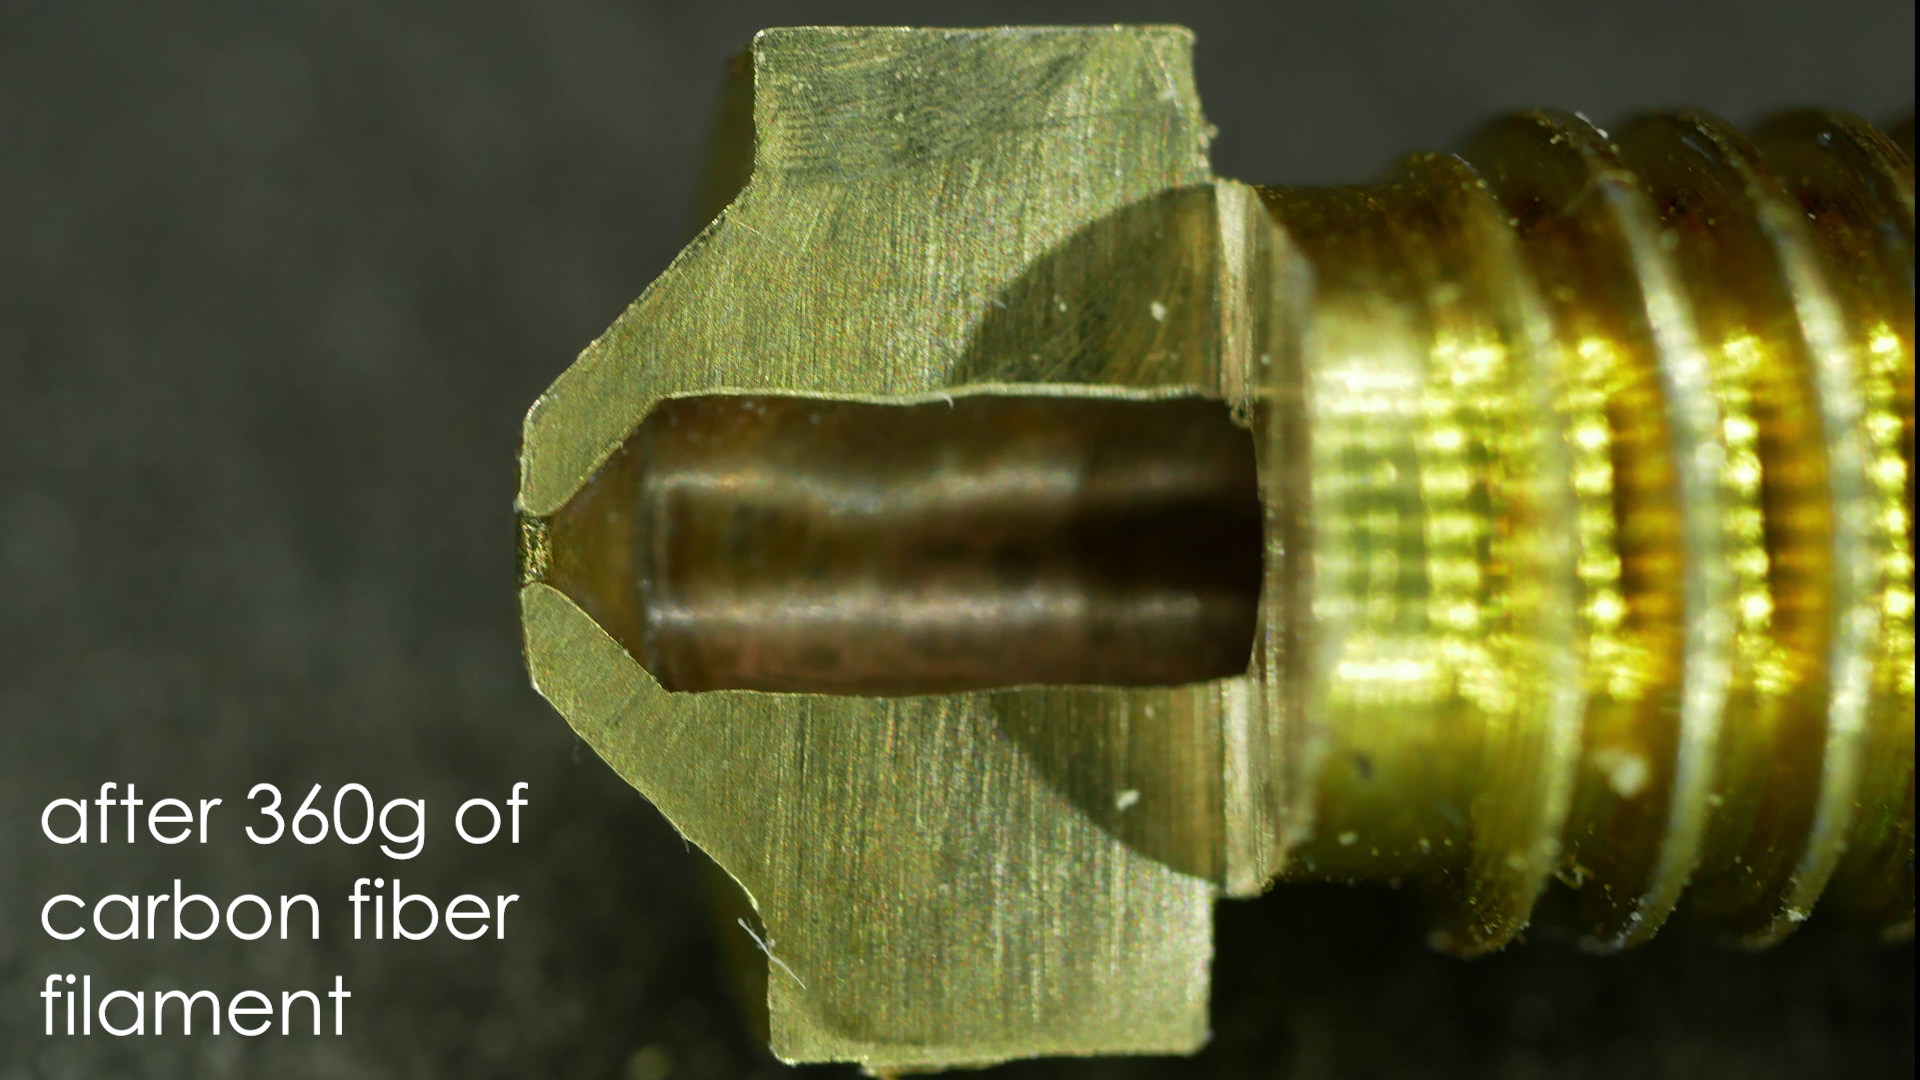
Les filaments en carbone sont séduisants : surface technique mate, pièces plus rigides, moins de déformation et l’impression que l’imprimante est soudain capable de produire de véritables pièces fonctionnelles. Pourtant, les PLA-CF, PETG-CF, PA-CF ainsi que les filaments phosphorescents ou en bois ne sont pas de simples matériaux d’une autre couleur. Ils contiennent des particules ou des fibres dures qui usent la buse lors de leur passage dans le hotend.
Avec du PLA standard, une buse en laiton dure longtemps. Avec les filaments abrasifs, cependant, l’orifice de la buse peut commencer à s’agrandir après seulement quelques centaines de grammes de matériau. Le résultat est souvent discret : les pièces deviennent imprécises dimensionnellement, les couches supérieures sont plus rugueuses, l’imprimante extrude trop de matériau et un profil qui fonctionnait la semaine dernière ne donne soudain plus de résultats cohérents.
Cet article explique quand le laiton suffit encore, quand il vaut mieux choisir une buse trempée, pourquoi une buse de 0,6 mm est souvent recommandée et comment régler le slicer pour imprimer le filament carbone de manière fiable.
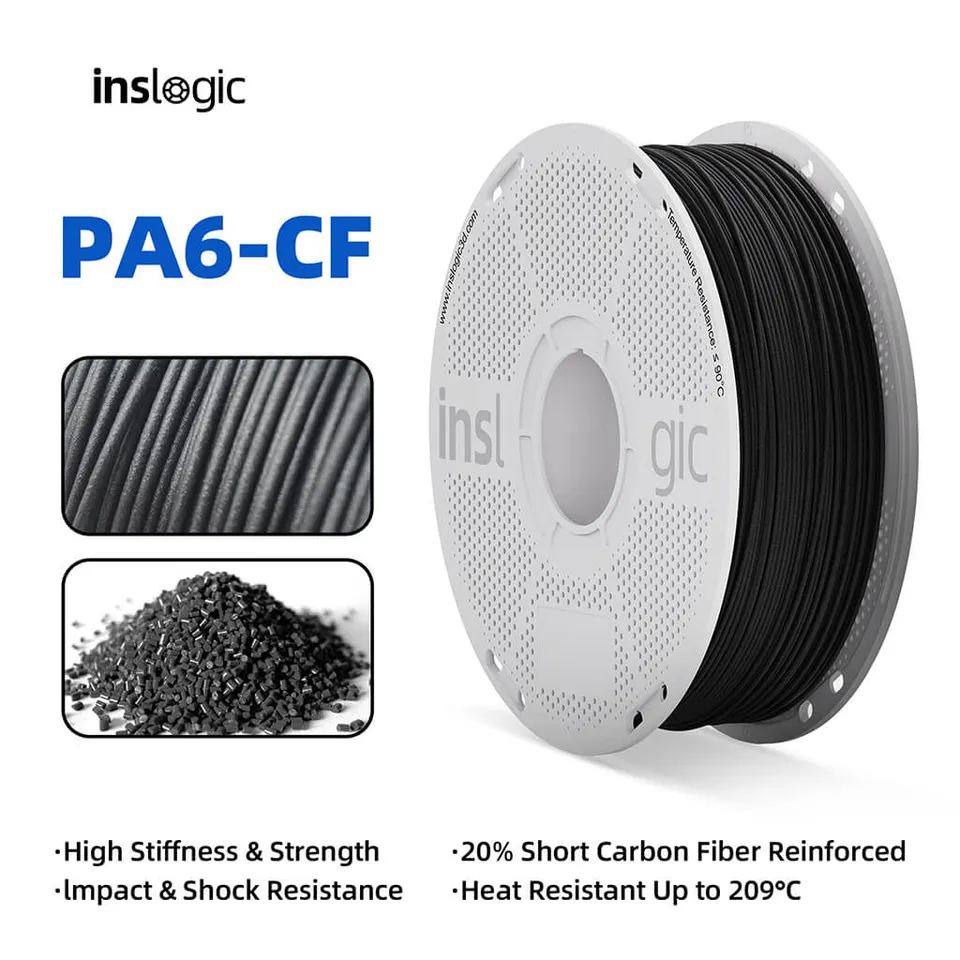
Un filament abrasif est un matériau contenant un additif capable d’user mécaniquement la buse ou certaines parties du système d’entraînement. Il ne s’agit pas uniquement du carbone.
Les matériaux abrasifs typiques comprennent :
Le plastique de base reste important. Le PLA-CF s’imprime et se comporte différemment du PA-CF. L’ajout de carbone augmente généralement la rigidité, améliore la stabilité dimensionnelle et crée une belle surface mate, mais il ne transforme pas le PLA en nylon ni le PETG en stratifié industriel. Choisissez toujours le matériau en fonction du polymère de base, puis de la charge.
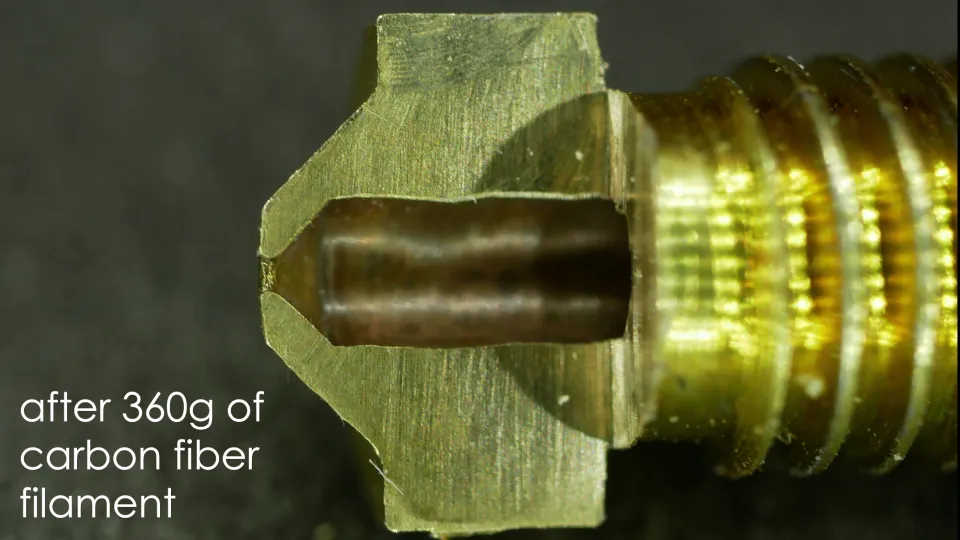
Le laiton est populaire sur les imprimantes FDM pour de bonnes raisons. Il conduit bien la chaleur, coûte peu cher, est facile à fabriquer et fonctionne parfaitement avec le PLA, le PETG, l’ABS ou l’ASA. Le problème réside dans sa dureté. Les fibres de carbone ou de verre ainsi que les pigments durs se comportent comme un abrasif très fin lors de l’extrusion.
La buse ne s’use pas au point de cesser soudainement d’imprimer. L’orifice s’agrandit généralement peu à peu. Une buse de 0,4 mm peut ainsi atteindre 0,45 mm, 0,5 mm ou davantage avec le temps. Le slicer continue toutefois de calculer les trajectoires à partir du diamètre d’origine. L’imprimante extrude donc plus de matériau que prévu par le profil.
Signes typiques d’une buse en laiton usée :
Si vous imprimez une petite pièce en PLA-CF avec une buse en laiton, l’imprimante ne sera probablement pas immédiatement endommagée. En revanche, si vous prévoyez d’imprimer toute une bobine de matériau carbone ou phosphorescent, le laiton est une fausse économie. Le prix d’une nouvelle buse en laiton est faible, mais les pièces imprécises, le temps perdu et les réglages répétés du profil coûtent davantage.
Utilisez le laiton pour les matériaux standard non chargés :
Le laiton peut également être pertinent si vous imprimez uniquement des modèles très détaillés en PLA standard et que vous recherchez la meilleure conductivité thermique possible. Pour les petits diamètres, comme 0,25 mm ou 0,2 mm, le laiton reste un choix pratique pour les matériaux non abrasifs.
Dès que le filament contient du carbone, du verre, un pigment phosphorescent, de la poudre métallique, du bois ou de la pierre, considérez le laiton comme une solution d’urgence consommable. Pour une impression régulière, il vaut mieux passer à une buse plus résistante.
Une buse en acier trempé est la mise à niveau la plus courante pour les filaments abrasifs. En pratique, elle offre surtout un orifice plus résistant, qui s’use moins rapidement avec le carbone ou les pigments glow qu’une buse en laiton.
Avantages de l’acier trempé :
Inconvénients de l’acier trempé :
Après avoir remplacé une buse en laiton par une buse trempée, ne vous attendez pas à ce que l’ancien profil soit toujours parfait. Il suffit souvent d’augmenter la température de 5 à 15 °C, de réduire le débit volumique maximal et de recalibrer le débit. Sur les imprimantes rapides, la limite de débit est plus importante que la vitesse elle-même en mm/s.
La buse de 0,4 mm est un standard polyvalent, mais elle n’est pas toujours le meilleur choix avec les filaments chargés. Un orifice plus large réduit le risque de bouchage et laisse mieux passer les fibres courtes ou les particules dures. C’est pourquoi une buse de 0,6 mm est souvent recommandée pour les filaments carbone et chargés en fibres de verre.
Une buse de 0,6 mm convient lorsque :
Par rapport à une buse de 0,4 mm, vous perdez une partie des détails, mais cela importe souvent peu pour les pièces techniques. En contrepartie, vous obtenez des lignes plus épaisses, une impression plus rapide des pièces volumineuses et un passage du matériau plus fluide. Pour de nombreuses pièces de maintenance et fonctionnelles, une buse trempée de 0,6 mm est plus pratique que d’essayer de faire passer chaque composite dans une buse de 0,4 mm.
Une buse de 0,8 mm est surtout pertinente pour les grandes pièces, les prototypes rapides et les composants mécaniques plus grossiers. Elle peut être inutilement grande pour les petites pièces précises.
L’acier trempé est un bon début, mais ce n’est pas la seule possibilité. Si vous imprimez souvent des matériaux abrasifs, il peut être intéressant d’envisager une meilleure buse.
Les buses à pointe en rubis sont très résistantes et gèrent bien les matériaux abrasifs. Elles sont plus chères et doivent être manipulées avec précaution, car la pointe est une pièce de précision et non un outil destiné à faire levier mécaniquement.
Les buses en carbure de tungstène ou en matériaux de résistance comparable combinent une grande résistance à l’usure avec une meilleure conductivité thermique que l’acier trempé standard. Elles sont excellentes pour l’impression fréquente de carbone, de verre ou de composites techniques, mais coûtent plus cher.
Les buses bimétalliques et revêtues cherchent à combiner les avantages de plusieurs matériaux : bon transfert thermique, pointe résistante et adhérence réduite du matériau. Pour ces buses, il est conseillé de choisir en fonction de l’imprimante et des profils disponibles.
Règle pratique :
La buse n’est pas la seule pièce qui souffre. Avec le temps, un filament abrasif peut également user les roues d’entraînement, les guides et, sur certains systèmes, les composants du chargement automatique du matériau. Cela concerne principalement les filaments contenant du verre, du carbone et des pigments durs.
Sur les imprimantes équipées de roues d’entraînement trempées en option, il est judicieux de les utiliser pour l’impression régulière de composites. Si vous imprimez via un système multicolore ou de chargement automatique, vérifiez que le fabricant recommande ce filament. Certains matériaux fragiles ou abrasifs peuvent se casser, s’effriter ou user plus rapidement les composants d’entraînement dans les longues voies de guidage.
Lors du passage à un filament carbone ou à un autre filament abrasif, ne partez pas aveuglément du profil d’un PLA standard. Utilisez le profil correspondant au même polymère de base et ajustez-le selon les recommandations du fabricant du filament.
Le PLA carbone s’imprime souvent à une température légèrement supérieure à celle du PLA standard. Le PETG-CF est basé sur le PETG et le PA-CF sur le nylon ; ils nécessitent donc des températures, un séchage et un environnement complètement différents. De plus, l’acier trempé transfère moins bien la chaleur que le laiton, ce qui peut nécessiter d’ajouter quelques degrés.
Commencez ainsi :
Imprimez toujours une tour de température ou au moins une petite pièce de test. Recherchez le meilleur compromis entre une bonne résistance inter-couches, une surface propre et un débit stable.
Les composites peuvent s’écouler différemment d’un plastique pur. Après avoir changé de buse ou de matériau, calibrez le débit. Sur les imprimantes rapides, réduisez le débit volumique maximal jusqu’à ce que la sous-extrusion disparaisse dans les longues sections droites.
Si la pièce paraît correcte à faible vitesse, mais devient fragile ou présente des trous lors d’un remplissage rapide, le problème ne vient pas nécessairement de la température. Il s’agit souvent précisément de la limite de débit.
Pour les premiers essais, ne cherchez pas à atteindre la vitesse maximale. Avec le PLA-CF et le PETG-CF, commencez tranquillement à une vitesse inférieure à celle utilisée pour un matériau standard. Avec le PA-CF, une température stable, un matériau sec et une bonne adhérence entre les couches sont plus importants qu’un temps d’impression record.
Un bon point de départ pour les pièces fonctionnelles est une vitesse moyenne, davantage de périmètres et une accélération prudente. Le filament carbone donne souvent de bons résultats même avec une hauteur de couche réduite, car sa surface mate masque mieux les couches qu’un PLA brillant.
Avec une buse de 0,6 mm, la plage pratique se situe généralement entre environ 0,2 et 0,32 mm. Pour des pièces solides et propres, commencez autour de 0,24 mm. Utilisez des couches plus fines pour l’apparence, et des couches plus épaisses pour la vitesse et les pièces de maintenance robustes.
En règle générale, restez sous environ 80 % du diamètre de la buse. Avec une buse de 0,6 mm, il est donc inutile de pousser la hauteur de couche trop haut simplement parce que le slicer l’autorise.
Le refroidissement dépend principalement du polymère de base. Le PLA-CF supporte généralement davantage de refroidissement, le PETG-CF moins, tandis que le PA-CF nécessite souvent une approche plus prudente. La présence de carbone ne signifie pas que vous pouvez ignorer les règles propres au nylon, au PETG ou au PLA.
Le nylon carbone est hygroscopique, c’est-à-dire qu’il absorbe l’humidité. Le PA-CF humide crépite, produit une surface rugueuse, réduit la résistance entre les couches et peut boucher la buse. Le PETG-CF bénéficie également du séchage. Le PLA-CF est généralement plus tolérant, mais l’humidité peut aussi en dégrader la surface.
Si la pièce doit être fonctionnelle, séchez le filament conformément aux recommandations du fabricant et stockez la bobine dans une boîte hermétique avec du gel de silice. Avec le PA-CF, l’idéal est d’imprimer directement depuis une boîte de séchage.
Pour la plupart des utilisateurs, l’ensemble suivant est pertinent :
Si vous imprimez de temps en temps du PLA glow décoratif, commencez par une buse trempée. Si vous souhaitez fabriquer des supports, des gabarits ou des pièces en PA-CF, prévoyez un investissement plus important : buse résistante, séchage, imprimante fermée et profil soigneusement réglé.
PLA-CF est un bon premier filament carbone. Il offre une belle surface mate, s’imprime facilement et convient aux boîtiers, aux gabarits, aux prototypes techniques et aux pièces qui doivent être rigides. Utilisez une buse trempée, idéalement de 0,6 mm pour plus de fiabilité.
PETG-CF est plus pratique pour les pièces devant supporter une température légèrement plus élevée et un usage plus exigeant que le PLA-CF. Prévoyez une buse trempée, un séchage et un réglage minutieux du stringing.
PA-CF est un matériau technique destiné aux pièces fonctionnelles, mais il exige le plus de rigueur. Il nécessite un séchage, une imprimante adaptée, une surface d’impression appropriée et des températures stables. Une buse trempée ou résistante haut de gamme est indispensable.
Filament glow ne ressemble pas à un composite technique, mais son pigment phosphorescent peut user une buse en laiton étonnamment vite. Pour une impression importante ou une bobine entière, utilisez une buse trempée.
Woodfill et metalfill doivent être traités comme les autres matériaux chargés. Un diamètre de buse supérieur, une vitesse réduite et un profil réglé selon la marque concernée sont souvent utiles.
Une buse en laiton est excellente pour les matériaux standard, mais ne convient pas à l’impression régulière de filaments carbone ou d’autres filaments abrasifs. Dès que vous imprimez du PLA-CF, PETG-CF, PA-CF, glow, woodfill ou des matériaux chargés en fibres de verre, passez au minimum à une buse trempée.
Pour la plupart des imprimantes domestiques et d’atelier, la combinaison la plus pratique est une buse trempée de 0,6 mm, une vitesse prudente, un débit correctement réglé et un filament sec. En cas d’impression fréquente de composites techniques, il vaut la peine d’opter pour une meilleure buse, un extrudeur plus résistant et un profil personnalisé pour chaque matériau.
Le conseil le plus important est simple : ne choisissez pas le carbone uniquement en fonction de son nom. Commencez par le plastique de base, puis intéressez-vous à l’abrasivité, ensuite à la buse et seulement à la fin à la vitesse. Vous obtiendrez ainsi des pièces qui sont non seulement esthétiques, mais qui conservent également leurs dimensions et s’impriment de manière reproductible.