Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
Le nylon fait partie des matériaux que l’on choisit lorsque le PLA ou le PETG ne suffisent plus. Non pas pour l’apparence, mais pour la fonction. Les pièces en nylon peuvent être tenaces, résistantes à l’usure, supporter les frottements, les chocs et souvent des environnements chimiquement plus exigeants. Les applications typiques sont les engrenages, les paliers lisses, les supports d’atelier, les gabarits, les capots, les charnières, les loquets ou les pièces mécaniques de rechange.
Mais il y a un piège : le nylon n’est pas un filament que l’on déballe, que l’on enclenche dans l’imprimante et que l’on imprime comme du PLA. Il est hygroscopique, c’est-à-dire qu’il absorbe rapidement l’humidité de l’air. Un filament humide crépite dans la buse, crée des bulles, des fils, des couches plus faibles ainsi qu’une surface mate ou rugueuse. Avec le nylon, le profil du slicer ne fait donc pas tout : le séchage, le stockage et le choix du type approprié sont essentiels.
PA est l’abréviation de polyamide, communément appelé nylon. Le chiffre qui suit PA indique le type de polyamide. En impression FDM, on rencontre le plus souvent le PA6, le PA12 et les variantes renforcées de fibres de carbone, c’est-à-dire le PA-CF.
PA6 est un nylon solide et tenace aux très bonnes propriétés mécaniques, mais il est généralement plus exigeant à imprimer. Il absorbe davantage l’humidité, travaille davantage lors du refroidissement et nécessite souvent un espace d’impression fermé. Il convient lorsque l’on accepte de sacrifier la facilité d’impression en échange d’une meilleure résistance mécanique.
PA12 est généralement une variante de nylon plus facile à utiliser. Il absorbe moins l’humidité, se déforme moins et conserve mieux ses dimensions. Il est souvent plus adapté à un atelier courant, lorsque l’on souhaite obtenir une pièce fonctionnelle sans passer trop de temps aux réglages. Pour de nombreux utilisateurs, le PA12 constitue un meilleur premier nylon que le PA6.
PA-CF signifie polyamide renforcé de fibres de carbone. La base peut être du PA6, du PA12, du PA11, du PA612 ou un autre copolymère de nylon. Les fibres de carbone augmentent la rigidité, améliorent la stabilité dimensionnelle et réduisent souvent le warping. En revanche, le matériau use davantage la buse et nécessite donc une buse trempée, en rubis ou une autre buse résistante à l’abrasion.
Choisissez le nylon lorsque la pièce doit travailler mécaniquement. Les pièces soumises aux chocs, à la ion, aux frottements ou à des contraintes répétées en sont de bons exemples. Dans un atelier, il peut s’agir d’un support d’outil, d’une butée, d’un guide, d’un élément coulissant, d’un levier, d’un verrou, d’une pince ou d’un capot conçu pour résister à une chute au sol.
Le nylon est également intéressant pour les pièces qui sont en contact avec du métal ou qui coulissent les unes sur les autres. Il possède un faible coefficient de friction et une bonne résistance à l’usure, ce qui le rend adapté aux paliers, aux transmissions, aux entretoises et aux gabarits techniques. Pour ce type de pièces, il est souvent supérieur au PLA, qui est dur mais plus cassant, ainsi qu’au PETG, qui peut davantage se déformer sous charge.
En revanche, le nylon n’est pas le meilleur choix pour les modèles décoratifs, les prototypes simples ou les pièces pour lesquelles une résistance standard suffit. Si vous imprimez un capuchon, un support d’étagère ou un organiseur simple, le PETG, l’ASA ou un PLA de qualité peuvent constituer une solution moins chère, plus rapide et plus fiable.
Le PA6 est un matériau destiné aux pièces techniques pour lesquelles la ténacité et la résistance mécanique sont importantes. À l’état sec, il peut offrir de très bonnes propriétés, mais l’humidité peut fortement dégrader ses performances. Le PA6 est donc sensible non seulement pendant l’impression, mais aussi lors du stockage et de l’utilisation.
Avec le PA6, prévoyez un séchage soigneux avant l’impression. En pratique, on utilise souvent environ 70-90 °C pendant plusieurs heures, selon les recommandations du fabricant du filament concerné. Une bobine fortement humide peut nécessiter un séchage plus long. L’idéal est d’imprimer directement depuis une boîte sèche, car le PA6 peut absorber rapidement l’humidité, même pendant une impression longue.
Le PA6 apprécie également une imprimante fermée. Les grandes pièces peuvent se déformer, se décoller du plateau ou fissurer entre les couches en l’absence d’une température ambiante stable. Il est possible d’imprimer de petites pièces sur une imprimante ouverte, mais pour les composants techniques plus grands, une enceinte est pratiquement indispensable.
Choisissez le PA6 pour les pièces fonctionnelles fortement sollicitées lorsque vous recherchez de la ténacité, une marge de résistance mécanique et une bonne résistance à l’usure. Ce n’est pas le filament technique idéal pour débuter, mais si vous maîtrisez déjà le PETG, l’ASA et le séchage des matériaux, il est très pertinent.
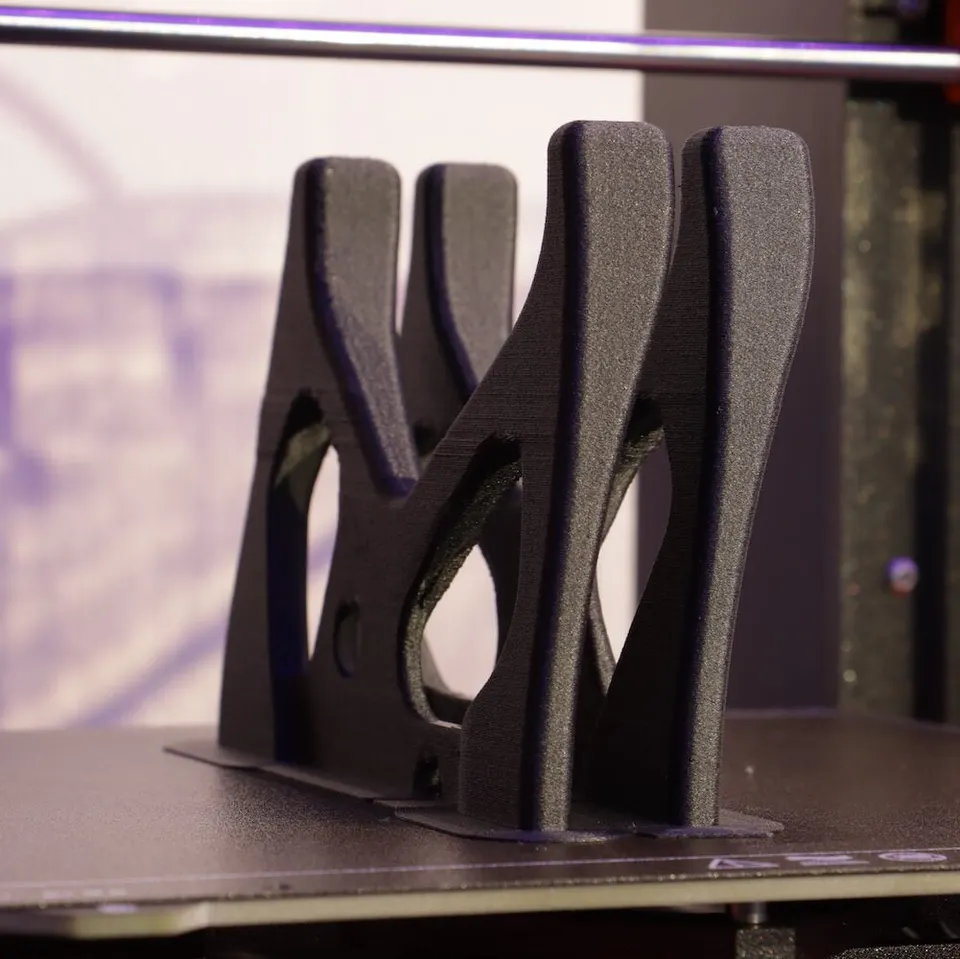
Le PA12 est généralement plus agréable à utiliser en impression FDM. Cela reste du nylon, le séchage est donc indispensable, mais il se comporte habituellement plus calmement que le PA6. Il se déforme moins, conserve mieux ses dimensions et est moins sensible à une reprise rapide d’humidité. Il convient ainsi aux utilisateurs qui souhaitent profiter des propriétés du nylon sans transformer chaque impression en processus de laboratoire.
Le PA12 est un bon choix pour les loquets, les capots, les supports, les pièces légèrement ibles, les gabarits et les composants mécaniques pour lesquels la résistance et la stabilité dimensionnelle sont importantes. Si la pièce doit fonctionner dans un atelier courant, dans une voiture en dehors des températures extrêmes ou dans une machine comme composant auxiliaire discret, le PA12 offre souvent un très bon compromis entre performances et facilité d’utilisation.
Son prix plus élevé et, pour certains mélanges, sa rigidité inférieure à celle du PA-CF peuvent constituer des inconvénients. Si vous avez besoin d’une pièce aussi peu ible que possible, le PA12 seul n’est peut-être pas idéal. Dans ce cas, il peut être intéressant de se tourner vers le PA12-CF.
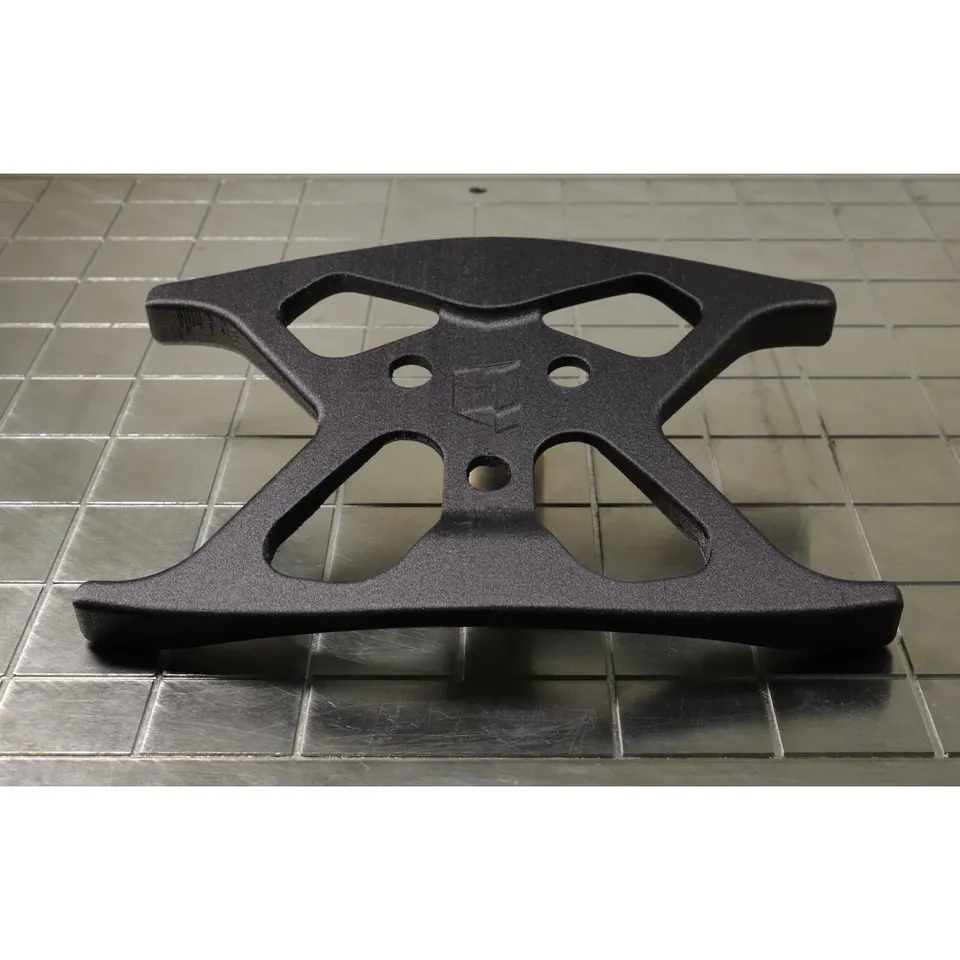
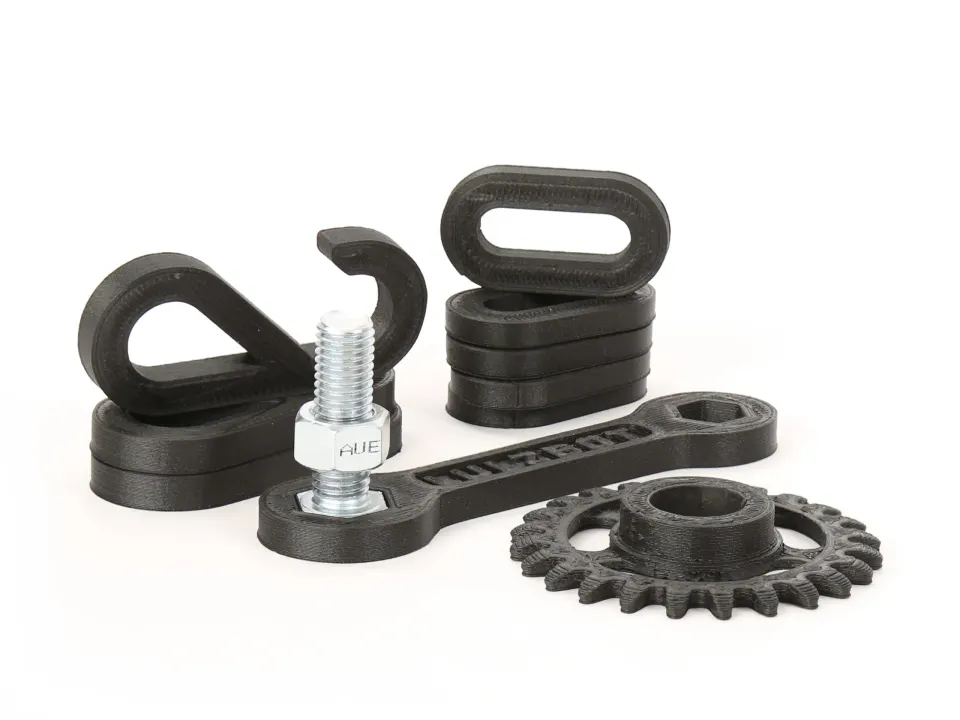
Le PA-CF est souvent le nylon le plus séduisant pour les utilisateurs d’imprimantes fermées modernes. Les fibres de carbone renforcent le matériau, augmentent sa rigidité et contribuent à limiter le warping. Les pièces obtenues présentent généralement une belle surface technique mate, conservent bien leur forme et ont un aspect très professionnel.
Le PA-CF convient aux supports rigides, aux bras, aux gabarits, aux éléments de serrage, aux capots électroniques, aux pièces structurelles et aux composants qui doivent être rigides. Si le nylon pur est trop ible, les fibres de carbone peuvent aider. N’attendez toutefois pas du PA-CF qu’il soit automatiquement le meilleur choix pour tout. Les fibres augmentent surtout la rigidité dans le sens de l’impression, tandis qu’entre les couches, la qualité de l’adhésion, le séchage et l’orientation de la pièce restent déterminants.
Il est important d’utiliser la bonne buse. Le PA-CF est abrasif et peut progressivement agrandir une buse en laiton standard. Le dosage, la surface et les dimensions s’en trouvent dégradés. Pour le PA-CF, utilisez de l’acier trempé, une buse bimétallique, en rubis ou une autre buse conçue pour les matériaux abrasifs.
L’erreur la plus fréquente avec le nylon consiste à imprimer à partir d’une bobine humide. Elle se manifeste par des crépitements dans le hotend, des bulles dans les parois, du stringing, une mauvaise surface, une résistance réduite et parfois un débit instable. Pour une pièce technique, c’est un problème, car un mauvais aspect signifie souvent aussi de moins bonnes propriétés mécaniques.
Séchez la bobine avant l’impression conformément aux recommandations du fabricant. À titre indicatif, les nylons sont souvent séchés à 70-90 °C pendant 6-12 heures, mais respectez toujours les indications propres au matériau et au type de bobine. Certaines bobines en plastique ne supportent pas les températures élevées ; il est donc préférable de vérifier également la résistance thermique de la bobine.
Après séchage, stockez le filament dans un récipient fermé avec du gel de silice. Pour les impressions longues, imprimez directement depuis une boîte sèche. Avec le nylon, il ne suffit pas de sécher la bobine une fois puis de la laisser une semaine sur la table. Si l’air de la pièce est humide, le matériau retrouvera progressivement un mauvais état.
Le nylon nécessite généralement une température de buse plus élevée que le PLA ou le PETG. Elle se situe souvent approximativement entre 250-300 °C, voire davantage pour certains mélanges. La température du plateau est généralement comprise entre 40-110 °C selon le matériau. Les différences entre PA12, PA6 et PA-CF sont importantes : utilisez donc le profil du fabricant comme point de départ, et non comme une vérité immuable.
Pour les grandes pièces, un espace fermé est utile. Il ne s’agit pas seulement d’atteindre une température maximale, mais de maintenir un environnement stable. Les courants d’air et le refroidissement rapide augmentent le risque de warping. Utilisez le ventilateur de couche avec prudence. Un refroidissement excessif peut détériorer l’adhésion entre les couches, tandis qu’un refroidissement insuffisant peut dégrader les porte-à-faux. Pour les pièces fonctionnelles, mieux vaut un porte-à-faux un peu moins réussi que des couches fragiles.
Le plateau est également important. Le nylon ne se comporte pas comme le PLA. Une colle spéciale pour nylon, une couche de séparation, une plaque d’impression adaptée ou un produit adhésif recommandé peuvent souvent aider. Ne partez pas du principe que la même surface qui adhère parfaitement au PETG fonctionnera automatiquement aussi avec le PA.
Si vous débutez avec le nylon, choisissez du PA12 ou du PA12-CF. Ils pardonnent davantage les erreurs, se déforment moins et sont plus faciles à régler. Pour les pièces fonctionnelles courantes, c’est souvent le moyen le plus rapide d’obtenir un résultat exploitable.
Si vous avez besoin d’une ténacité supérieure et êtes prêt à gérer le séchage, l’enceinte et un processus plus précis, envisagez le PA6. Il est pertinent pour les composants fortement sollicités mécaniquement, lorsque les performances supplémentaires justifient une plus grande exigence.
Si vous recherchez avant tout la rigidité, la précision et la stabilité, choisissez le PA-CF. Vérifiez toutefois le nylon qui compose le mélange. Le PA6-CF sera généralement plus exigeant en matière d’humidité, tandis que le PA12-CF sera souvent plus facile à imprimer et à stocker.
Pour un petit loquet destiné à être fléchi de manière répétée, le PA12 pur peut convenir. Il conserve une certaine ibilité et supporte mieux les contraintes mécaniques que les matériaux plus cassants.
Pour un support rigide destiné à une caméra, des capteurs ou de l’électronique, le PA-CF est souvent préférable. La pièce sera moins ible, plus stable dimensionnellement et sa surface aura un aspect technique et soigné.
Pour un palier lisse, un guide ou un engrenage, le nylon est pertinent en raison de sa résistance à l’usure et de son faible coefficient de friction. Pour ces pièces, une bonne orientation des couches, un nombre suffisant de périmètres et un filament parfaitement sec sont toutefois essentiels.
Pour un grand capot sur une imprimante ouverte, le PA6 n’est pas un premier essai idéal. Si vous n’avez ni enceinte ni sécheuse, il sera plus raisonnable d’utiliser du PA12, du PA-CF à faible warping ou, selon la température et l’application, un matériau complètement différent.
La première erreur consiste à sous-estimer l’humidité. Si le nylon crépite, fait des fils ou présente une surface rugueuse, ne cherchez pas d’abord une rétraction magique. Commencez par le séchage.
La deuxième erreur est d’utiliser une buse en laiton pour le PA-CF. Cela peut fonctionner pendant un certain temps, mais la buse s’use et la qualité d’impression se dégrade. Avec les mélanges abrasifs, considérez une buse résistante comme un équipement obligatoire.
La troisième erreur est une mauvaise orientation de la pièce. Pour les composants fonctionnels, concevez l’impression de manière à ce que les forces principales ne séparent pas les couches. C’est particulièrement important avec le PA-CF, car les fibres de carbone ne transforment pas l’axe Z en matériau miracle.
La quatrième erreur est de croire excessivement à l’existence d’une température universelle. Les filaments de nylon varient selon le fabricant, la charge et le polymère de base. Utilisez le profil comme point de départ et ajustez la température, le débit, la vitesse et le refroidissement à votre imprimante.
Le nylon est un excellent matériau pour l’impression 3D fonctionnelle, mais il exige de la rigueur. Le PA6 offre de hautes performances, mais il sanctionne l’humidité et les mauvaises conditions d’impression. Le PA12 est plus pratique et constitue souvent un meilleur premier choix. Le PA-CF ajoute de la rigidité, de la stabilité et un aspect technique, mais nécessite une buse résistante à l’usure et un filament toujours sec.
Pour obtenir de bonnes pièces en nylon, commencez par choisir le matériau adapté, séchez-le avant l’impression, stockez-le au sec et imprimez en tenant compte de l’orientation des couches. Le nylon deviendra alors l’un des filaments les plus utiles pour de véritables composants mécaniques, et pas seulement un matériau de plus dans la liste.


