Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
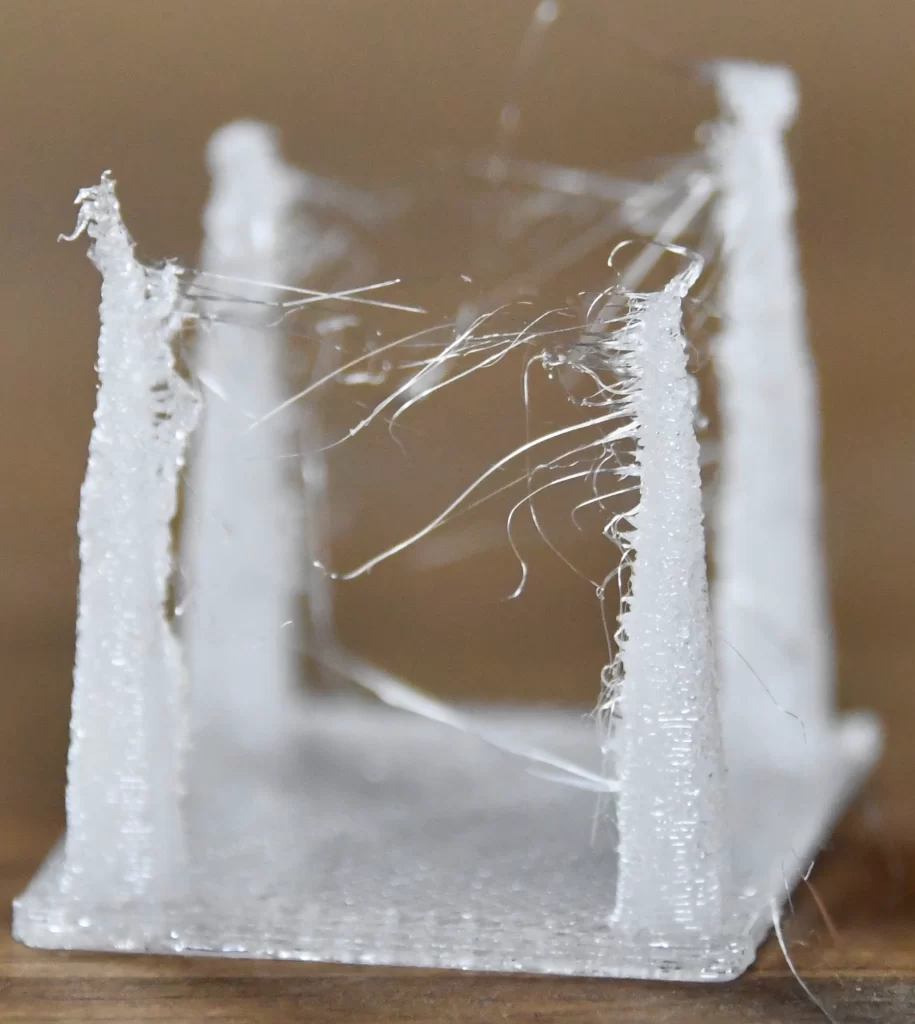
En été, l’impression 3D s’accompagne souvent de problèmes que vous rencontrez à peine en hiver : davantage de stringing, une surface plus mate ou plus rugueuse, de petites bulles dans les parois, des crépitements au niveau de la buse et parfois même des blocages lors du changement de matériau. Le profil du slicer n’est pas forcément en cause. Il suffit souvent qu’une bobine soit restée plusieurs jours ou semaines dans une pièce plus humide.
Cela ne signifie pas pour autant qu’il faut sécher chaque bobine avant chaque impression. Pour le PLA, l’humidité est généralement un problème principal moins fréquent que pour le nylon, le TPU ou les matériaux de support. Le PETG se situe entre les deux : il peut s’imprimer même sans séchage parfait, mais dès qu’il prend l’humidité, son comportement se dégrade nettement. L’objectif est de savoir quand le séchage sera réellement utile et quand il vaut mieux commencer par rechercher une erreur de température, de rétraction, de refroidissement ou de débit.
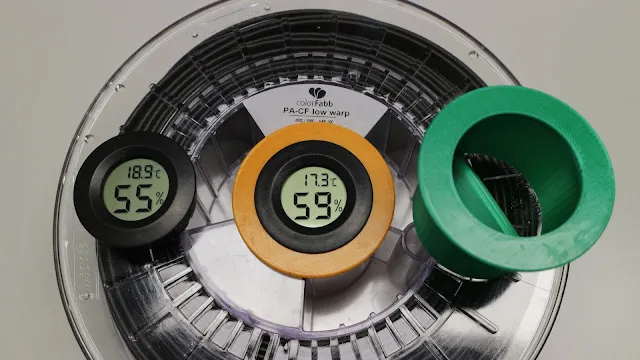
Les filaments sont plus ou moins hygroscopiques, c’est-à-dire qu’ils absorbent l’eau présente dans l’air. En été en République tchèque, la chaleur, les fenêtres ouvertes, les orages et une humidité relative élevée alternent. Une bobine laissée sur son support à côté de l’imprimante peut donc imprimer différemment après quelques jours d’une bobine fraîchement déballée.
Le problème se manifeste principalement lors du chauffage dans le hotend. L’eau emprisonnée dans le plastique se transforme en vapeur, perturbe l’extrusion régulière et dégrade l’adhésion entre les couches. Vous pouvez parfois l’entendre sous la forme de légers crépitements ou sifflements. Dans d’autres cas, aucun bruit n’est perceptible, mais la pièce imprimée est plus poilue, moins solide ou présente de petits cratères à sa surface.
Cela se remarque davantage sur les imprimantes équipées de changements automatiques de matériau, de plusieurs outils ou de longs chemins d’alimentation. Lors des changements, le matériau est chauffé, refroidi, retiré puis réinséré à plusieurs reprises. Un filament humide a alors tendance à davantage faire du stringing dans le hotend, à tirer de fins fils et à provoquer des problèmes lors de l’introduction d’une autre couleur ou d’un autre matériau.
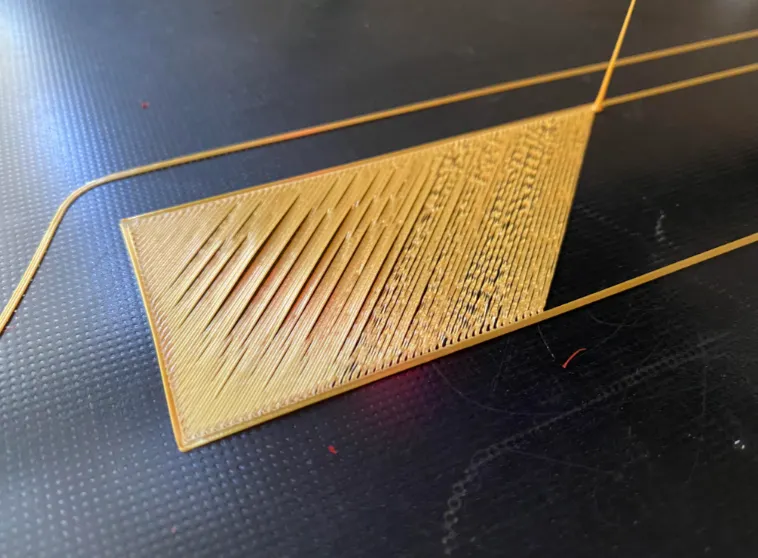
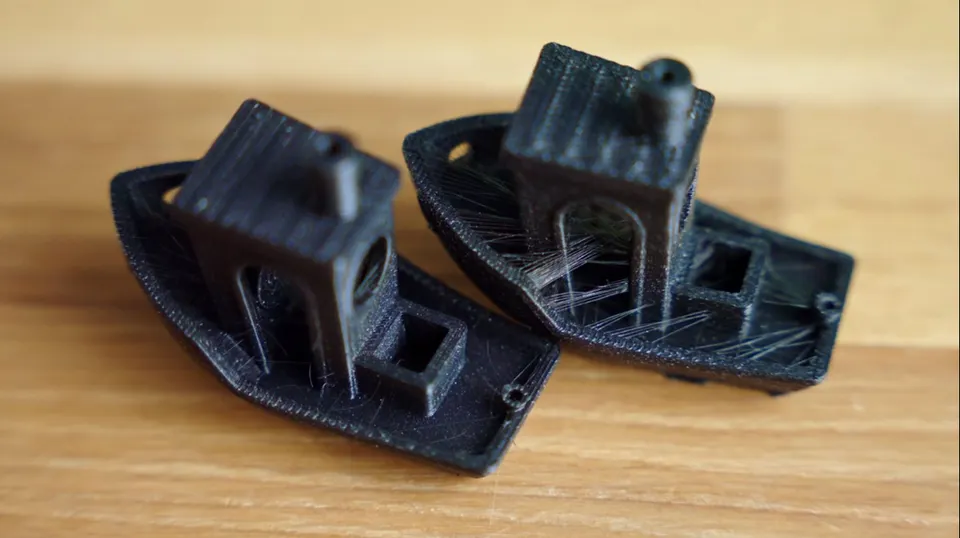
La combinaison de plusieurs symptômes est la plus fiable. Un seul filament sur le modèle ne suffit pas à prouver que la bobine est humide.
Avec le PETG et le TPU, il faut tenir compte du fait qu’un certain niveau de stringing est normal, même avec un matériau sec. Cependant, si le même profil imprimait auparavant proprement et produit soudainement des toiles après quelques jours humides, le séchage est une première étape tout à fait pertinente.
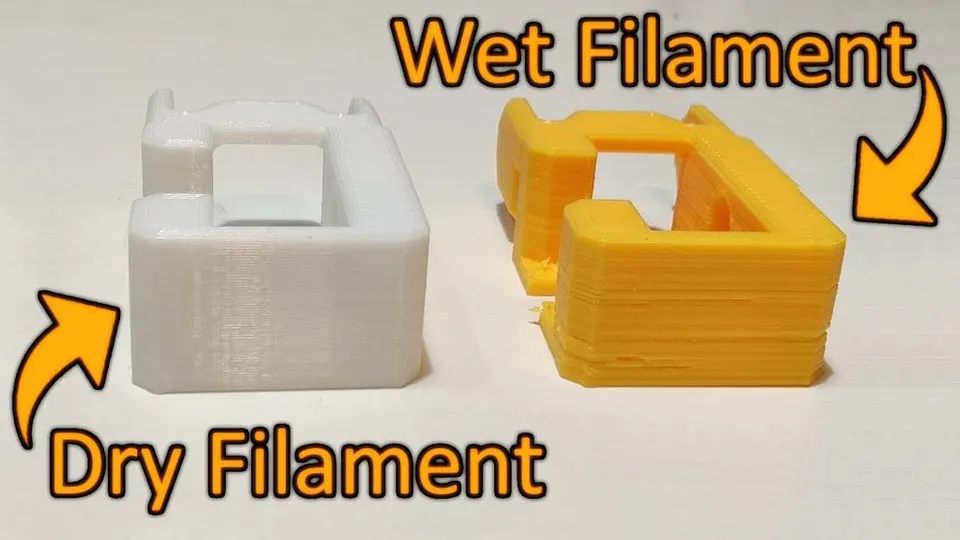
Avant de placer la bobine plusieurs heures dans un séchoir, effectuez un bref contrôle. Vous gagnerez du temps et éviterez de tenter de résoudre par le séchage un problème de réglage.
Règle pratique : si vous entendez des crépitements au niveau de la buse et voyez en même temps des bulles ou une surface irrégulière, le séchage a de fortes chances d’aider. Si vous observez uniquement du stringing sans autres symptômes, vérifiez d’abord la température et les rétractions.
Le PLA est le matériau le plus courant et aussi celui pour lequel l’humidité est souvent surestimée. Une bobine de PLA ouverte depuis quelques jours dans un logement normal n’a généralement pas besoin d’être séchée immédiatement. Si elle imprime proprement, que les couches adhèrent bien et qu’elle ne produit pas plus de stringing que d’habitude, laissez-la telle quelle.
Le séchage du PLA est surtout pertinent dans les situations suivantes :
Pour le PLA, restez à basse température. En général, 45 à 50 °C pendant 4 à 6 heures suffisent. Ne le surchauffez pas dans un four sans contrôle de la température. Le PLA ramollit relativement rapidement et un four imprécis peut déformer ou coller la bobine et le filament.
Le PETG supporte moins bien l’humidité que le PLA et a naturellement tendance à s’écouler de la buse. Il est donc parfois difficile de déterminer si le problème vient du matériau ou du profil. Si le PETG produit soudainement beaucoup plus de stringing, laisse de petites bosses à la surface, crépite à la sortie de la buse ou présente un aspect mousseux, il est conseillé de le sécher.
Pour le PETG, prévoyez environ 55 à 65 °C pendant 4 à 8 heures, selon la durée pendant laquelle la bobine est restée ouverte. Sur les PETG transparents et brillants, l’humidité se remarque plus rapidement à la surface, car les bulles et le voile altèrent l’aspect optique. Pour les pièces techniques, la solidité des couches et la régularité de l’extrusion sont plus importantes.
Après le séchage du PETG, ne le laissez pas plusieurs jours sur un support ouvert. L’idéal est d’imprimer directement depuis une boîte sèche ou de remettre la bobine après l’impression dans un récipient fermé avec du gel de silice.
Considérez le nylon, c’est-à-dire le PA, comme un matériau à sécher préventivement. Pour lui, la question n’est pas de savoir s’il prendra un jour l’humidité, mais à quelle vitesse. Une bobine de nylon ouverte peut voir sa qualité d’impression se dégrader très rapidement en été, et pour les impressions longues, il est préférable d’alimenter le matériau directement depuis une boîte sèche ou chauffée.
Les symptômes typiques du nylon humide sont des crépitements au niveau de la buse, des bulles, une surface poilue, des couches plus faibles et une moins bonne stabilité dimensionnelle. Pour les nylons chargés, par exemple au carbone, suivez toujours les recommandations du fabricant concernant le filament spécifique. En général, le nylon est souvent séché autour de 70 à 80 °C pendant 6 à 12 heures. Certains matériaux nécessitent une procédure plus précise et une meilleure stabilité thermique que ne peut en offrir un four domestique ordinaire.
Avec le nylon, il ne suffit pas de sécher une fois la bobine puis de la laisser une semaine sur la table. Sécher, imprimer depuis une boîte sèche, puis refermer après l’impression : c’est la méthode qui a le plus de sens pour le PA.
Vérifiez toujours les valeurs précises auprès du fabricant du filament. Les mélanges diffèrent et les bobines ne supportent pas forcément la même température que le matériau lui-même.
| Matériau | Quand sécher | Température indicative | Durée indicative |
|---|---|---|---|
| PLA | En cas de symptômes, après un stockage prolongé à l’air libre, avant une impression multicolore exigeante | 45 à 50 °C | 4 à 6 h |
| PETG | En cas de stringing accru, de bulles, de crépitements ou de surface dégradée | 55 à 65 °C | 4 à 8 h |
| Nylon / PA | Préventivement avant l’impression, idéalement imprimer depuis une boîte sèche | 70 à 80 °C | 6 à 12 h |
| TPU | En cas de stringing, de bulles et d’extrusion molle et irrégulière | 50 à 60 °C | 4 à 8 h |
| PVA / BVOH | Presque toujours protéger de l’air, sécher selon les recommandations du fabricant | selon le fabricant | selon le fabricant |
Si vous utilisez des bobines en carton ou des bobines dont le centre est collé, surveillez également la résistance de la bobine elle-même. Le matériau pourrait supporter une température plus élevée, mais la bobine peut se déformer, se décoller ou frotter dans le système d’alimentation.
Le mieux est d’utiliser un sécheur de filament dédié avec ventilateur et température réglable. Pour les matériaux courants, un modèle qui maintient une température stable et permet d’évacuer l’air humide suffit. Certains sécheurs permettent d’imprimer directement depuis la boîte, ce qui est particulièrement avantageux pour le PETG, le TPU et le nylon.
Un déshydrateur alimentaire fonctionne également bien, à condition que la bobine y entre et qu’il puisse maintenir de basses températures. La circulation de l’air est un avantage. En revanche, il est souvent plus bruyant et peut nécessiter de modifier les plateaux ou le couvercle.
Le four est une solution de secours. Les fours domestiques fluctuent souvent davantage que ne l’indique leur écran, et un bref pic de température peut endommager le PLA ou déformer la bobine. Si vous utilisez un four, placez-y un thermomètre indépendant, attendez que la température se stabilise et n’utilisez pas un mode créant une forte surchauffe localisée.
N’utilisez pas de four à micro-ondes. Le filament et la bobine ne sont pas des aliments et le résultat est difficile à contrôler.
Le gel de silice est excellent pour maintenir une faible humidité dans un espace fermé, mais ne le considérez pas comme un remplacement rapide du sécheur. Si la bobine est déjà fortement humide, séchez-la d’abord à chaud, puis rangez-la dans une boîte avec un agent desséchant.
Pour une utilisation courante, un système simple donne de bons résultats :
Dans les systèmes multi-matériaux fermés, il est utile d’ajouter un desséchant et de surveiller l’humidité intérieure. En revanche, les systèmes ouverts sans capot ne constituent pas une boîte sèche. Si les bobines sont exposées dans la pièce, considérez-les comme du filament stocké à l’air libre.
En été, il n’est pas nécessaire de transformer chaque bobine en projet de laboratoire. Quelques habitudes suffisent.
Laissez les nouvelles bobines dans leur sachet jusqu’à ce que vous en ayez réellement besoin. Après l’impression, remettez le matériau déballé dans sa boîte. Ne séchez le PLA qu’en présence de symptômes ou avant une impression importante. Séchez le PETG plus souvent, surtout si la surface doit être propre. Séchez le nylon avant utilisation et imprimez-le depuis une boîte sèche.
Lorsque des problèmes apparaissent, ne devinez pas. Écoutez la buse, examinez la surface, comparez avec une autre bobine, puis seulement modifiez le profil. Un filament correctement séché et bien stocké vous fera économiser du temps, du matériau et des réglages inutiles du slicer.


