Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
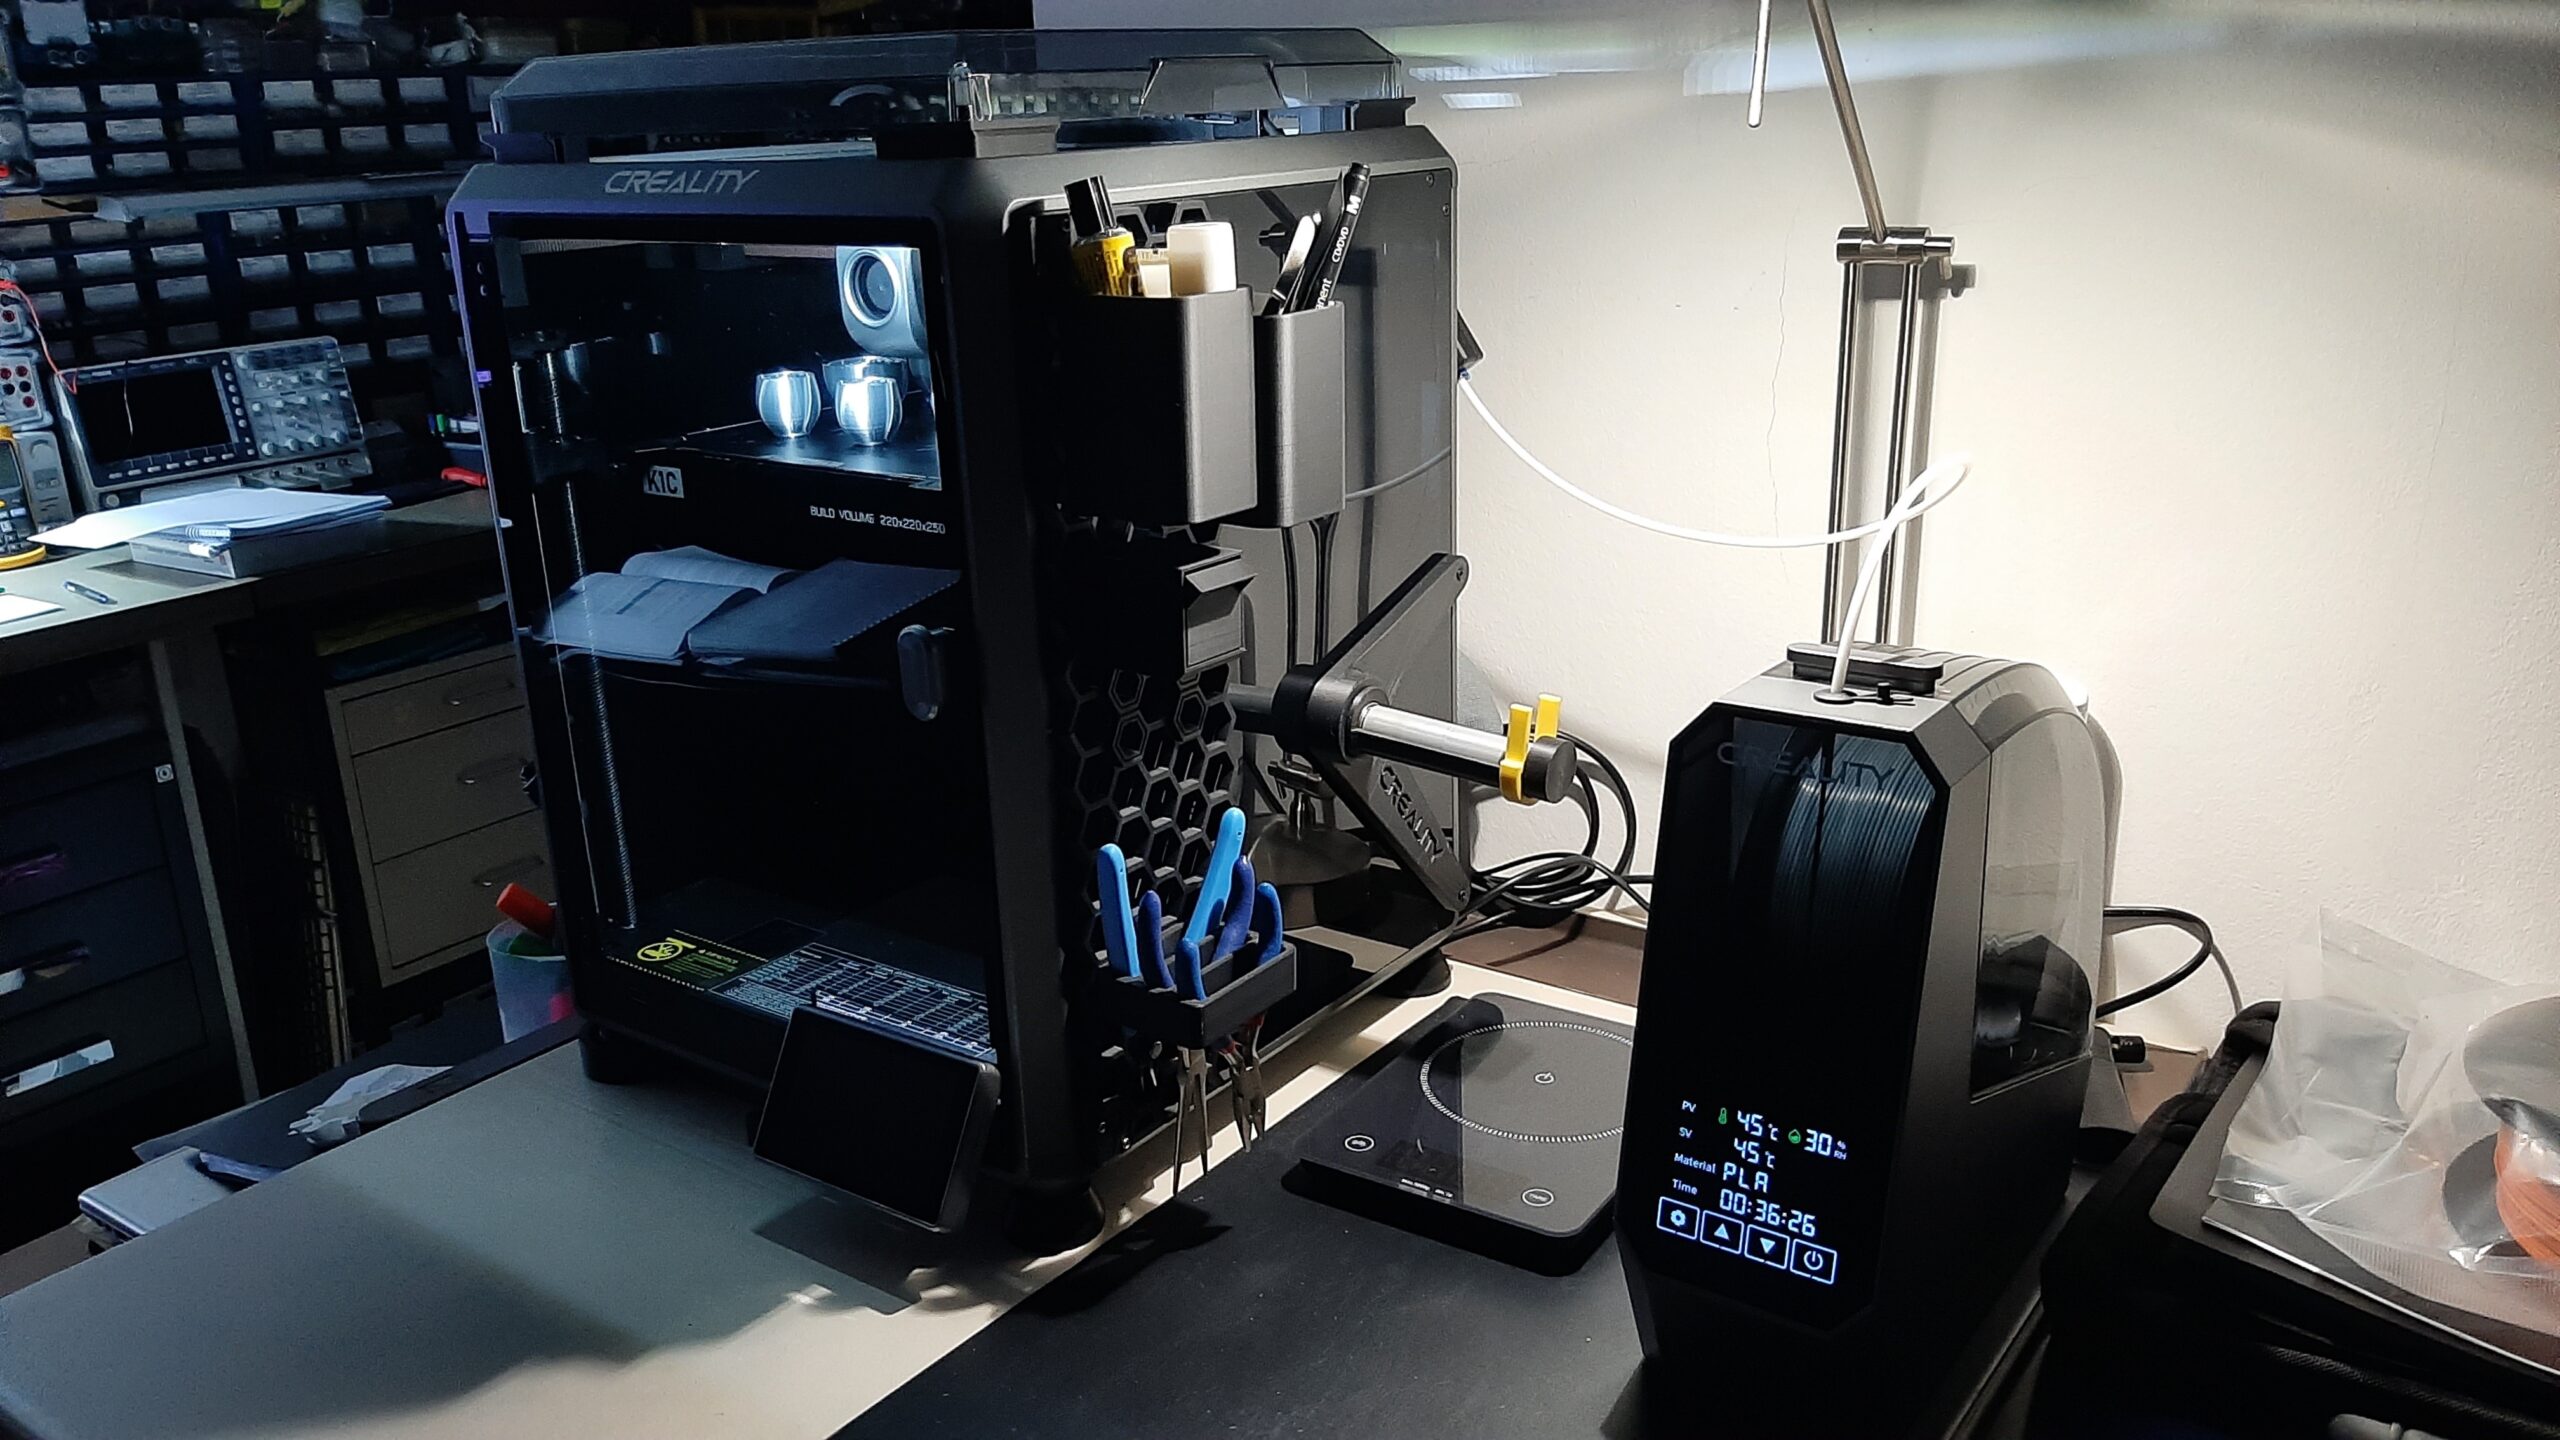
Le filament humide n’est pas une nouveauté. Mais aujourd’hui, ses effets apparaissent plus rapidement et plus visiblement. Les imprimantes sont devenues plus rapides, les profils courants utilisent des débits plus élevés et de nombreux ateliers de loisir n’impriment plus uniquement en PLA. Le PETG, le TPU, le nylon, les matériaux de support et les composites réagissent beaucoup plus sensiblement à l’humidité que le PLA courant. Ainsi, un problème qui ressemblait autrefois à un simple stringing signifie aujourd’hui souvent l’échec d’une impression en plusieurs pièces réalisée pendant la nuit.
La bonne nouvelle, c’est que la solution ne doit pas forcément être coûteuse. Certains utilisateurs ont simplement besoin d’un stockage adapté : boîtes hermétiques, sachets et gel de silice régénérable. Un sécheur actif devient pertinent lorsque vous imprimez des matériaux hygroscopiques, laissez les bobines ouvertes pendant une longue période ou avez besoin d’un résultat fiable pour une commande.
La règle la plus importante est simple : une drybox n’est pas la même chose qu’un sécheur. Une drybox maintient le filament sec en bon état. Un sécheur actif peut extraire à nouveau l’humidité d’un filament déjà humide.
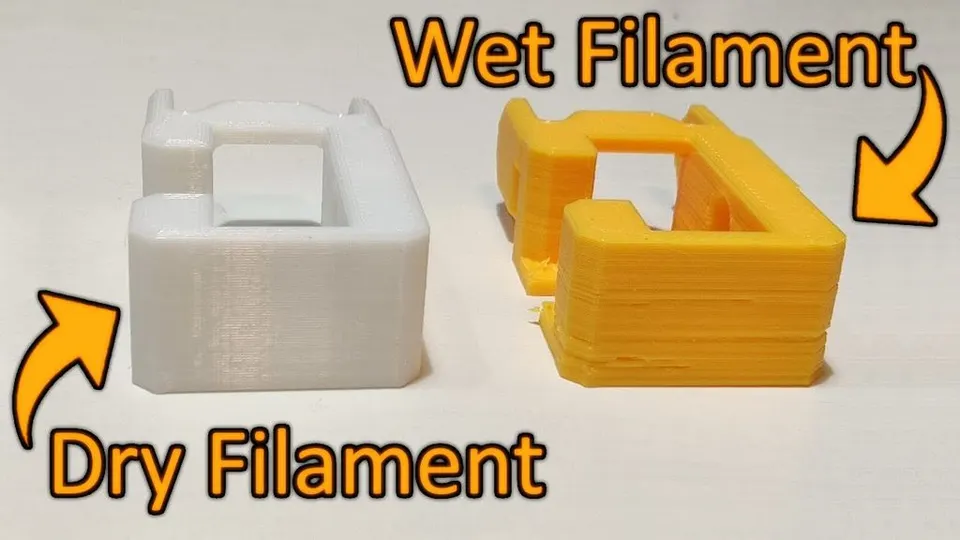
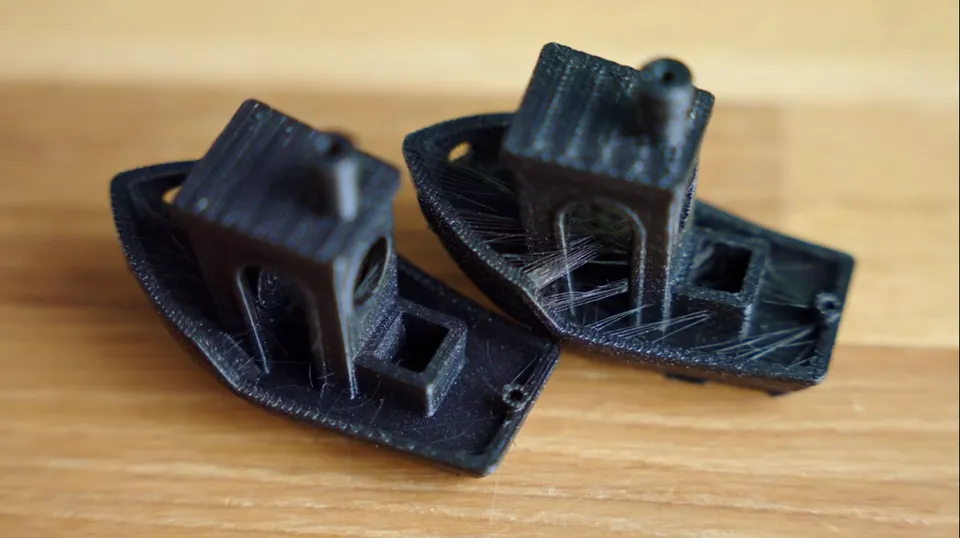
Dans le hotend, l’humidité se transforme en vapeur. Celle-ci perturbe l’écoulement du plastique fondu, crée de petites bulles et fait varier la pression dans la buse. Le résultat est souvent confondu avec une rétraction mal réglée, une température trop élevée ou un refroidissement insuffisant.
Les manifestations typiques sont les suivantes :
Le test pratique est simple : si le même g-code s’imprimait proprement le mois dernier et produit soudainement des fils aujourd’hui avec la même bobine, commencez par sécher le filament. Ce n’est qu’ensuite qu’il faut régler la rétraction, la température et les vitesses.
Le PLA absorbe l’humidité plus lentement que le PETG, le TPU ou le nylon. Une bobine de PLA fraîchement ouverte ne nécessite généralement pas de séchage préventif si elle a été stockée dans un sachet avec du gel de silice et si vous n’imprimez pas dans une pièce extrêmement humide.
Séchez le PLA surtout lorsque la bobine est restée plusieurs semaines sur une étagère ouverte, qu’elle a commencé à craquer dans l’extrudeur ou que l’impression présente soudainement une surface rugueuse. La plage de travail sûre est généralement d’environ 45-50 °C pendant 4-7 heures. Avec le PLA, n’augmentez pas la température simplement pour terminer plus vite. Une température trop élevée peut ramollir le filament sur la bobine, faire coller les spires entre elles et déplacer le problème de la qualité d’impression vers le blocage du système d’entraînement.
Pour le PLA domestique courant, il suffit donc souvent de remettre la bobine dans un sachet hermétique après l’impression, d’ajouter du gel de silice séché et de ne pas la laisser tout l’été près d’une fenêtre, dans un garage ou dans une cave.
Le PETG est un matériau dont l’humidité se manifeste très fréquemment. Scénario typique : vous imprimez un support ou une boîte, puis le modèle se retrouve soudainement recouvert de fins fils et l’augmentation de la rétraction n’y change rien. Si la bobine de PETG est restée ouverte plus de quelques jours ou semaines, le séchage constitue une première étape plus raisonnable que de continuer à régler le profil.
Pour le PETG, on utilise en pratique environ 55-65 °C pendant 6-8 heures. Pour une impression critique, des pièces transparentes ou un profil rapide, un séchage préventif est recommandé. Le PETG sec offre une extrusion plus stable, moins de bulles et une meilleure adhérence entre les couches.
Stockez le PETG dans une boîte hermétique ou un sachet sous vide avec du gel de silice. Si vous imprimez souvent en PETG, il est pratique de conserver une bobine active dans une drybox avec un passe-tube pour tuyau PTFE et les autres bobines séparément.
Le TPU et les autres matériaux ibles sont sensibles à l’humidité ainsi qu’au mécanisme d’entraînement. Lorsque le TPU est humide, il ne produit pas seulement du stringing. Il mousse souvent, perd son aspect lisse, présente une moins bonne liaison entre les couches et, avec les matériaux souples, l’impression peut devenir globalement instable.
Avec le TPU, prévoyez un séchage plus fréquent qu’avec le PLA. La plage typique est d’environ 50-60 °C pendant 6-8 heures, selon la dureté et les recommandations du fabricant. Avec les TPU souples, n’augmentez pas trop rapidement la température, car le filament et la bobine peuvent se déformer.
Pour les longues pièces ibles, l’idéal est d’imprimer directement depuis une drybox ou un sécheur équipé d’une sortie pour filament. Cela limite le risque que la première heure se déroule correctement, mais que la fin de l’impression absorbe déjà l’humidité de la pièce.
Le nylon joue dans une autre catégorie. Il absorbe rapidement l’humidité et peut, en pratique, perdre sa qualité d’impression en une seule journée dans une pièce ouverte. Pour les pièces fonctionnelles, les engrenages, les supports, les gabarits ou les prototypes techniques, le séchage du nylon est pratiquement obligatoire.
Les valeurs courantes se situent autour de 70-90 °C pendant 8-16 heures, voire davantage pour certains nylons, selon la fiche technique du matériau. Ici, une simple boîte en plastique avec du gel de silice ne suffit plus. Vous avez besoin d’un sécheur actif qui maintient réellement la température souhaitée, assure une circulation de l’air et peut fonctionner longtemps en toute sécurité.
Après séchage, n’imprimez pas le nylon depuis une bobine ouverte. L’idéal est d’imprimer directement depuis le sécheur ou une drybox fermée. Si vous posez simplement la bobine séchée sur un support à côté de l’imprimante, vous perdrez une partie du bénéfice avant même la fin d’une impression longue.
Une drybox est un récipient fermé avec un joint, du gel de silice et, idéalement, un hygromètre. Elle est idéale pour le stockage et pour imprimer avec une bobine déjà sèche. Elle convient au PLA, au PETG et au TPU si le filament n’est pas déjà fortement humide. Une solution économique peut être une boîte en plastique rigide avec joint, support de bobine, passe-tube PTFE et sachet de gel de silice régénéré.
Un sécheur actif ajoute un chauffage et une circulation d’air contrôlés. C’est ce qui fait la différence avec le PETG, le TPU, le nylon et les matériaux de support. Un bon sécheur dispose d’une température réglable, d’une minuterie, d’un espace pour les bobines courantes de 1kg et permet d’imprimer directement depuis celui-ci. Pour les matériaux techniques, surveillez surtout la température maximale. Un sécheur limité à 55 ou 60 °C peut suffire pour le PLA et une partie du PETG, mais ne sera pas idéal pour le nylon.
Un AMS avec séchage actif combine l’alimentation automatique de plusieurs matériaux, le stockage fermé et le séchage contrôlé. Sur les systèmes modernes de type AMS 2 Pro, une limite pratique est importante : une température de séchage maximale d’environ 65 °C est très utile pour le PLA, le PETG et certains matériaux courants, mais elle ne suffit pas pour sécher complètement tous les filaments techniques. Pour le nylon, certains PA-CF, le PC ou les matériaux de support très exigeants, une unité de séchage plus puissante peut être nécessaire.
Avant l’achat, vérifiez également que votre imprimante, votre firmware et votre alimentation prennent en charge le scénario que vous souhaitez utiliser. Avec certaines configurations, il peut être impossible de sécher activement dans la même unité depuis laquelle vous imprimez. Cela ne signifie pas que le système est inutile, mais qu’il faut planifier : une bobine peut sécher pendant que l’impression se déroule depuis une autre unité ou un support externe.
Une drybox vous suffit si vous imprimez principalement en PLA, consommez rapidement vos bobines et les remettez dans un sachet ou une boîte hermétique après l’impression. Une drybox constitue également une bonne première étape pour le PETG si vous ne réalisez pas de commandes et pouvez éventuellement sécher la bobine ailleurs avant une impression critique.
Envisagez un sécheur actif si vous :
Pour un petit atelier, une combinaison est judicieuse : un ou deux sécheurs actifs pour préparer le matériau et plusieurs drybox passives pour stocker les bobines entamées. C’est moins cher et plus pratique que d’acheter un séchage actif pour chaque bobine.
En hiver, l’air intérieur est souvent plus sec, mais attention aux caves, garages et entrepôts non chauffés. En été et par temps pluvieux, les problèmes liés au PETG, au TPU et au nylon apparaissent plus fréquemment. Il est donc utile d’adopter une routine simple.
Pour le PLA, surveillez principalement la fragilité et l’état de surface. Si la bobine est restée ouverte plus d’un mois, effectuez un court séchage avant une impression importante. Pour le PETG, séchez avant une impression longue ou esthétique si la bobine est restée ouverte plus d’une semaine. Séchez le TPU avant chaque session d’impression importante. Séchez toujours le nylon et imprimez directement depuis un environnement fermé.
Régénérez régulièrement le gel de silice. Le gel de silice indicateur est pratique, car il permet de voir quand il est saturé. Considérez l’hygromètre de la boîte comme un outil indicatif, et non comme un instrument de laboratoire. Si la boîte affiche durablement une humidité élevée, remplacez le joint, ajoutez du gel de silice frais ou réduisez le volume de la boîte.
| Matériau | Quand sécher | Séchage indicatif | Stockage recommandé |
|---|---|---|---|
| PLA | En cas de craquements, de fragilité ou de surface dégradée | 45-50 °C, 4-7 h | Sachet ou boîte avec gel de silice |
| PETG | En cas de stringing, après une longue période d’ouverture, avant une impression critique | 55-65 °C, 6-8 h | Drybox ou sachet sous vide |
| TPU | Avant une impression longue, en cas de moussage et de filaments | 50-60 °C, 6-8 h | Drybox avec impression via un passe-tube PTFE |
| Nylon | Pratiquement toujours avant l’impression | 70-90 °C, 8-16 h | Impression directe depuis le sécheur ou une boîte fermée |
Si vous considérez ces valeurs comme un point de départ et non comme une règle absolue, vous éviterez la plupart des problèmes. Un filament donné peut avoir des limites différentes selon sa composition, sa couleur, ses additifs et le type de bobine. Pour les matériaux techniques plus coûteux, suivez toujours les recommandations du fabricant.
La première erreur consiste à sécher à une température trop élevée. Une température supérieure ne garantit pas forcément un meilleur résultat. Avec le PLA, elle peut détruire toute la bobine ; avec le TPU, provoquer une déformation ; et avec les bobines en plastique, créer des problèmes avant même le matériau lui-même.
La deuxième erreur consiste à croire que le gel de silice sèche un filament humide. Le gel de silice réduit l’humidité de l’air dans la boîte, mais n’élimine pas de manière fiable l’humidité emprisonnée dans le matériau sans chaleur ni temps.
La troisième erreur consiste à régler le slicer avant le séchage. Si le filament est humide, augmenter la rétraction ne fait que masquer la cause. Avec le PETG, vous risquez ainsi de finir avec un profil qui ne fonctionne que par hasard et qui sera à nouveau mauvais la fois suivante.
La quatrième erreur est de stocker le filament à l’air libre après le séchage. Si vous séchez une bobine puis la laissez une semaine sur son support, vous recommencez à zéro. Le séchage et le stockage doivent fonctionner comme une seule et même procédure.
Si vous imprimez principalement en PLA et occasionnellement en PETG, commencez par acheter de bonnes boîtes hermétiques, du gel de silice et un hygromètre. Si vous imprimez souvent en PETG, ajoutez un sécheur actif permettant d’imprimer depuis la boîte. Si vous utilisez du TPU ou du nylon, le sécheur actif n’est plus un simple confort, mais un élément de la préparation du matériau.
Un AMS avec séchage actif est particulièrement pertinent pour les utilisateurs qui souhaitent combiner plusieurs couleurs ou matériaux tout en conservant les bobines dans un environnement mieux contrôlé. Ne le considérez toutefois pas comme un remplacement universel d’un sécheur puissant pour tous les matériaux techniques. C’est un système très pratique pour l’impression quotidienne, tandis que le nylon et les composites exigeants méritent toujours une attention particulière.


