3D Stisk
Accueil
Services
    Prusa XL et impression du silicone : comment la nouvelle tête d’outil plug-and-play Filament2 transforme l’impression 3D de bureau

    Prusa XL et impression du silicone : une technologie industrielle sur une imprimante de bureau

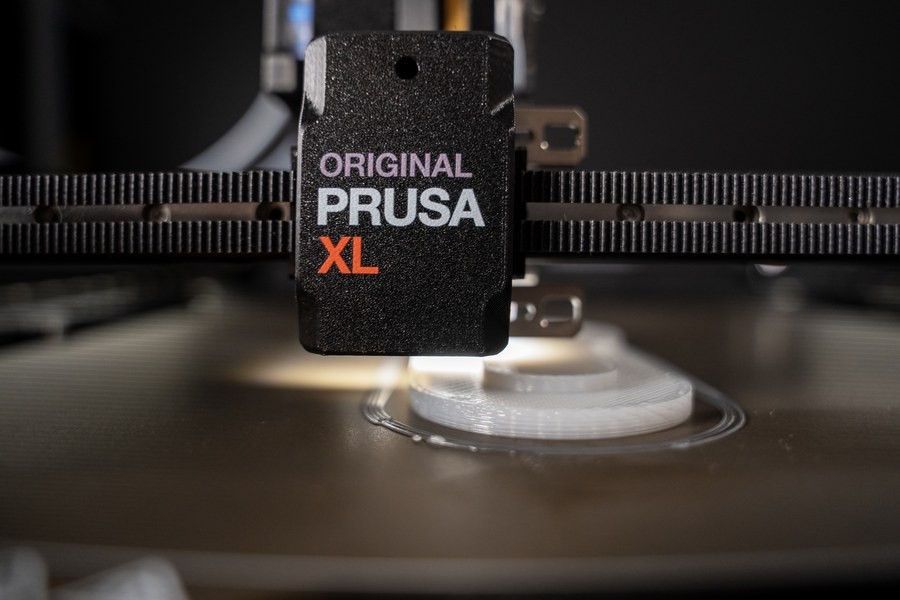
    L’Original Prusa XL s’est longtemps présentée comme une imprimante FDM modulaire grand format équipée de têtes d’outil interchangeables. En 2026, elle a toutefois reçu une mise à niveau qui la fait passer de l’impression classique de plastiques au monde des véritables matériaux industriels : une nouvelle Silicone Printing Toolhead, développée par la startup Filament2 exclusivement pour la Prusa XL.

    Cette tête d’outil plug-and-play permet d’imprimer du silicone bicomposant résistant à la température ainsi que d’autres matériaux liquides de type similaire. Qu’est-ce que cela signifie en pratique pour les utilisateurs de la Prusa XL, comment fonctionne l’impression du silicone et pour quelles applications est-elle pertinente ? Examinons cela en détail.


    Pourquoi l’impression de véritable silicone est-elle si intéressante ?

    Jusqu’à présent, la plupart des pièces « ibles » imprimées sur des imprimantes de bureau l’étaient en filaments TPU / TPE. Ils sont certes souples, mais :

    • ils sont généralement moins résistants aux températures élevées que le silicone,
    • ils supportent moins bien les contraintes chimiques et le vieillissement,
    • ils présentent souvent une élasticité en traction moindre (mémoire du matériau, retour à sa forme initiale).

    À l’inverse, les élastomères de silicone (notamment les systèmes RTV / LSR bicomposants) :

    • supportent couramment des températures continues de 150–200 °C et même davantage à court terme,
    • sont résistants aux produits chimiques tels que les huiles, les lubrifiants, l’eau et toute une série de produits chimiques,
    • offrent une excellente élasticité et des propriétés amortissantes,
    • et sont utilisés industriellement pour les joints, les joints toriques, les moules en silicone, les dispositifs médicaux et d’autres applications.(en.wikipedia.org)

    La possibilité d’imprimer en 3D du véritable silicone ouvre donc la voie à la fabrication de pièces auparavant pratiquement inaccessibles dans le cadre de l’impression 3D de bureau : il fallait soit passer à des systèmes LAM industriels très coûteux, soit recourir à des méthodes indirectes (imprimer un moule puis couler le silicone).(innovatiq.com)


    Qu’est-ce exactement que la tête d’outil silicone Filament2 pour Prusa XL ?

    Prusa Research a officiellement présenté la Silicone Printing Toolhead pour l’Original Prusa XL comme l’un des éléments clés de l’extension de l’écosystème d’outils XL.(blog.prusa3d.com)

    Principales caractéristiques du point de vue de l’utilisateur :

    • Intégration plug-and-play à la plateforme XL : la tête d’outil se comporte comme un « tool » supplémentaire et se connecte au système existant de changement d’outils.
    • Dosage bicomposant : la tête dispose de canaux séparés pour les deux composants du silicone (A et B), qui sont acheminés jusqu’à une buse de mélange statique.
    • Dosage et mélange précis : le rapport entre les deux composants est contrôlé afin d’obtenir une polymérisation et des propriétés mécaniques correctes. Un principe similaire est utilisé par les têtes industrielles de dosage et d’impression 2K pour le silicone et l’époxy.(viscotec.com)
    • Conçue pour les matériaux liquides à haute viscosité – principalement le silicone bicomposant, mais conceptuellement aussi d’autres systèmes réactifs (polyuréthane, époxy, etc.), s’ils sont compatibles avec la tête.

    Contrairement à un extrudeur FDM classique, vous n’imprimez pas de filament, mais vous extrudez de manière contrôlée les deux composants d’un matériau liquide dans la buse, où ils sont mélangés avant le dépôt de la couche, couche après couche.


    Comment fonctionne l’impression 3D du silicone bicomposant ?

    1. Système bicomposant (A+B)

    Les silicones RTV2 / LSR standard sont des systèmes bicomposants qui commencent à polymériser chimiquement après mélange. Pour que l’impression soit stable et reproductible, il faut :

    • contrôler précisément le rapport de mélange (par exemple 1:1 ou 10:1),
    • assurer un mélange homogène sur toute la largeur de la section,
    • contrôler le temps de mise en œuvre (pot life) afin que le matériau ne durcisse pas dans la buse.

    C’est précisément le rôle de la buse de mélange : les deux composants sont extrudés séparément et ne se rencontrent que dans le mélangeur statique de la buse, où se forme un mélange homogène.(lynxter.fr)

    2. Dépôt du matériau et polymérisation

    Le silicone extrudé est relativement visqueux : il conserve sa forme et permet de construire des couches en hauteur. Selon le mélange utilisé, on peut observer :

    • une condensation RTV (polymérisation à température ambiante),
    • ou une polymérisation plus rapide à température élevée dans l’espace d’impression ou dans un four.

    Cela permet d’imprimer :

    • des bords et profils d’étanchéité fins,
    • des structures creuses à élasticité contrôlée,
    • des membranes à paroi mince et des géométries de ressorts.

    Pour quels projets l’impression du silicone sur Prusa XL est-elle pertinente ?

    1. Joints, joints toriques et pièces industrielles

    L’une des applications les plus naturelles est la fabrication de joints et de raccords ibles :

    • des joints de forme complexe pour les prototypes de machines et d’équipements,
    • des joints toriques sur mesure lorsque les dimensions standard ne suffisent pas,
    • des amortisseurs de vibrations et acoustiques intégrés à la structure.

    L’impression 3D permet ici d’économiser du temps et de l’argent, car il n’est nécessaire ni de fabriquer un moule ni de commander l’outillage destiné au moulage par injection.(stratasys.com)

    2. Moules en silicone et concepts « eggshell »

    Une autre utilisation fréquente est la création de moules en silicone pour couler des résines ou des métaux à bas point de fusion. En plus du moulage traditionnel dans des moules préparés manuellement, une approche se développe selon laquelle :

    • vous imprimez une coque à paroi mince (eggshell),
    • vous la remplissez de silicone ou d’un autre matériau,
    • puis retirez la coque après polymérisation.

    Cette méthode est déjà utilisée pour fabriquer efficacement des pièces en silicone à partir de moules imprimés en 3D et complète de manière synergique l’impression directe du silicone.(cn.3dsystems.com)

    3. Dispositifs médicaux et ergonomiques (pour les prototypes)

    Grâce à la biocompatibilité de certains systèmes en silicone, on peut envisager :

    • des poignées et embouts ergonomiques pour les outils,
    • des masques et des pièces d’étanchéité pour les équipements médicaux et de protection,
    • des accessoires prothétiques et des éléments de robotique souple.

    En pratique, il est bien entendu nécessaire de vérifier la certification réglementaire et matérielle, mais du point de vue de la conception et du prototypage, il s’agit d’un domaine très intéressant.(stratasys.com)

    4. Robotique souple et prototypes fonctionnels

    L’impression du silicone est idéale pour les actionneurs pneumatiques, les articulations souples, les membranes et les charnières ibles. Associée à des plastiques rigides (imprimés avec un autre outil XL), elle permet de créer des assemblages hybrides :

    • un cadre rigide en PLA/PC/PA
      • des éléments en silicone ibles pour le mouvement et l’amortissement.

    La tendance actuelle dans la recherche comme dans l’industrie est précisément la combinaison de plusieurs matériaux au sein d’un même processus ; l’écosystème modulaire XL, avec ses différentes têtes d’outil, s’inscrit parfaitement dans cette vision.(sciencedirect.com)


    Conseils pratiques pour débuter avec l’impression du silicone sur Prusa XL

    1. Choix du matériau

    Tous les silicones bicomposants ne conviennent pas à l’impression 3D. Recherchez des systèmes que le fabricant indique comme :

    • adaptés aux têtes de dosage / à l’impression 3D,
    • avec une viscosité définie et un temps de mise en œuvre définis,
    • polymérisant à température ambiante ou avec une légère chauffe, sans nécessiter de fortes pressions.

    Les matériaux dont le temps de mise en œuvre est très court risquent de durcir et de boucher la buse de mélange, tandis qu’avec les mélanges trop fluides, le maintien de la forme peut poser problème.

    2. Réglages de l’imprimante et environnement

    Même si la tête silicone est plug-and-play, il est bon de garder plusieurs points à l’esprit :

    • Une température ambiante stable : une température trop basse peut ralentir la polymérisation, tandis qu’une température trop élevée peut au contraire réduire le pot life.
    • Une surface d’impression propre : le silicone adhère certes bien à certaines surfaces, mais pour une impression reproductible, il est préférable d’utiliser des plateaux amovibles ou des couches de séparation (par exemple un film spécial ou une surface sur laquelle le silicone polymérisé n’adhère que faiblement).
    • Un espace suffisant autour de l’imprimante : la manipulation des cartouches, le mélange et le nettoyage éventuel nécessitent de la place.

    3. Entretien et nettoyage de la buse de mélange

    Les buses de mélange statiques sont des consommables dans les systèmes bicomposants : le matériau finit par y durcir après un certain temps. Procédure générale :

    1. À la fin de l’impression, extrudez une petite quantité supplémentaire de matériau afin d’éliminer les éventuelles bulles et de remplacer l’ancien matériau par du matériau frais.
    2. Si vous savez qu’aucune autre impression ne sera réalisée pendant une période prolongée, il est recommandé de remplacer la buse de mélange.
    3. Suivez les recommandations du fabricant de la tête d’outil et du matériau : certains systèmes permettent un nettoyage limité, tandis que d’autres prévoient des remplacements plus fréquents.

    4. Conception de modèles en silicone

    Le silicone se comporte différemment d’un plastique rigide. Lors de la conception :

    • prévoyez une élasticité plus importante : les pièces se déforment considérablement sous la charge,
    • pour les joints et les joints toriques, la compression est essentielle (généralement 15–30 % de la section),
    • pensez aux supports : les porte-à-faux très fins peuvent « s’écouler » ou se déformer sans support, même si le matériau est dense.

    Dans de nombreux cas, il est avantageux de combiner le silicone avec un autre matériau dans l’assemblage, par exemple en prévoyant une rainure ou un logement dans une pièce en plastique, puis en y imprimant ou en y insérant le silicone.


    Comment la toolhead silicone s’intègre-t-elle à l’écosystème Prusa XL ?

    L’Original Prusa XL a été conçue comme une plateforme dotée de plusieurs têtes d’outil : des extrudeurs standard aux hotends haute température, en passant par des modules spécialisés. L’ajout de la toolhead silicone Filament2 s’inscrit dans la tendance générale de l’impression 3D :

    • passer des plastiques FDM purs aux systèmes multimatières,
    • rapprocher les imprimantes de bureau des applications industrielles,
    • étendre l’utilisation d’une même imprimante à plusieurs processus (prototypage, pièces fonctionnelles, outils, moules).

    Les imprimantes industrielles de silicone utilisant la technologie LAM ou les machines IDEX spécialisées coûtent toujours beaucoup plus cher et ciblent les grandes entreprises.(innovatiq.com) La toolhead silicone pour XL représente une porte d’entrée plus accessible vers le monde de l’impression véritable du silicone pour les services de développement, les petits fabricants, les designers ou les laboratoires universitaires.


    En résumé : un nouveau type de projets pour votre Prusa XL

    La nouvelle tête d’outil silicone Filament2 pour l’Original Prusa XL représente un élargissement considérable des possibilités de l’impression 3D de bureau :

    • elle permet l’impression plug-and-play de silicone bicomposant résistant à la température,
    • elle apporte une technologie courante sur les systèmes industriels coûteux à une plateforme FDM grand format standard,
    • et ouvre la voie à la fabrication de joints, d’amortisseurs, de moules, d’éléments de robotique souple et de pièces ergonomiques, auparavant accessibles uniquement par moulage ou sous-traitance coûteuse.

    Si vous utilisez déjà la Prusa XL pour le prototypage, la fabrication de montages ou la production en petites séries de pièces en plastique, la toolhead silicone pourrait être précisément l’étape qui transformera votre imprimante en atelier de fabrication multimatière – sans devoir acquérir une autre machine spécialisée.

    Pour approfondir le sujet, il est utile de suivre les tendances générales de l’impression 3D de matériaux liquides et pâteux et de réfléchir aux projets non pas en fonction de « ce que permet le plastique FDM », mais de la pièce fonctionnelle dont vous avez besoin – et du matériau (plastique, silicone, combinaison) réellement idéal pour celle-ci.

    Oblíbené produkty