Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
Le choix du filament ne se résume pas à la couleur et au prix. Un même modèle en PLA, PETG et ASA peut se comporter de manière complètement différente : l’un aura des arêtes parfaitement nettes, le deuxième survivra à une chute de la table et le troisième résistera à un été sur le balcon. La règle la plus simple est la suivante : choisissez le PLA pour une impression facile et esthétique, le PETG pour les pièces fonctionnelles courantes et l’ASA pour les composants destinés à l’extérieur ou soumis à la chaleur.
Vous trouverez ci-dessous une comparaison pratique, sans théorie inutile. Considérez les valeurs comme indicatives, car la marque, les additifs, la couleur du filament et les réglages de l’imprimante peuvent modifier le résultat. Elles vous aideront néanmoins à choisir le matériau avant de perdre plusieurs heures à imprimer une pièce inadaptée.
| Besoin | Meilleur choix | Pourquoi |
|---|---|---|
| Premières impressions, décorations, figurines, prototypes | PLA | S’imprime très facilement, garde sa forme et se déforme très peu. |
| Supports, boîtiers, pièces d’atelier, pièces soumises aux chocs | PETG | Il est plus tenace que le PLA, adhère mieux entre les couches et supporte une température plus élevée. |
| Supports extérieurs, pièces automobiles hors températures extrêmes, boîtiers exposés au soleil | ASA | Il offre une grande résistance aux UV, aux intempéries et à la chaleur. |
| Détails fins et arêtes nettes | PLA | Il coule généralement moins et produit moins de fils que le PETG. |
| Grande pièce technique sans imprimante fermée | PETG | L’ASA a tendance à se déformer sur les grandes pièces sans enceinte. |
| Pièce exposée directement au soleil estival | ASA | Le PLA ramollit trop tôt, le PETG est meilleur, mais l’ASA est plus sûr. |
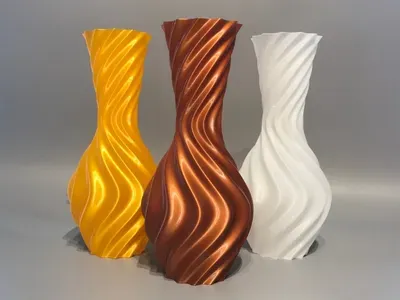
Le PLA est le matériau que je recommande à tout débutant comme première bobine. Il s’imprime à des températures plus basses, présente un faible retrait et adhère généralement sans difficulté à un plateau correctement préparé. Il convient donc aux décorations, figurines, vases, gabarits, prototypes, boîtes de rangement, supports de bureau ou pièces pour lesquelles l’apparence est plus importante que la résistance mécanique à long terme.
Les réglages typiques sont d’environ 190-230 °C pour la buse et 50-60 °C pour le plateau. Avec les imprimantes modernes, un profil du slicer et un simple contrôle de la première couche suffisent souvent. Le PLA est également idéal pour vérifier rapidement les dimensions : imprimez un prototype, testez l’assemblage, modifiez le modèle, puis imprimez la pièce finale dans un matériau plus résistant.
Le point faible du PLA est la chaleur et sa fragilité. Dans une voiture, derrière une fenêtre ou sur une surface noire exposée au soleil, la pièce peut commencer à se déformer à des températures qui ne semblent pas extrêmes pour l’être humain. Le PLA se fissure aussi souvent nettement plutôt que de se plier. Ce n’est pas gênant pour une décoration, mais cela pose problème pour un loquet, une petite charnière ou un support soumis aux chocs.
Exemple pratique : un cache pour de l’électronique intérieure, un support de câbles près d’un ordinateur ou un présentoir design pour une figurine sont d’excellents projets en PLA. En revanche, un support de caméra pour vélo, un clip de voiture ou une console extérieure ne sont pas adaptés.
Le PETG constitue un bon compromis entre facilité d’impression et résistance. Comparé au PLA, il est généralement plus tenace, moins fragile et résiste mieux aux chocs. Il offre également une meilleure résistance à l’humidité et aux produits chimiques dans un environnement courant. Il est donc très apprécié pour les supports, boîtiers, coffrets, accessoires d’atelier, entretoises, supports de capteurs, gabarits de montage ou pièces plastiques de remplacement dans la maison.
Les réglages typiques se situent souvent autour de 220-250 °C pour la buse et 70-90 °C pour le plateau. Certaines marques et certains profils rapides peuvent nécessiter une température plus élevée. Le PETG apprécie une surface d’impression propre et correctement choisie. Sur du PEI lisse, il peut adhérer trop fortement ; on utilise donc souvent une couche séparatrice conformément aux recommandations du fabricant du plateau. Les plaques texturées sont généralement plus agréables à utiliser, mais la première couche reste déterminante.
Le PETG peut produire des fils. Si de fins poils apparaissent entre les parties du modèle, vérifiez surtout le séchage du filament, la température de la buse, la rétraction et la vitesse des déplacements. Vous reconnaîtrez un PETG humide aux craquements pendant l’impression, à une surface moins bonne, aux bulles et à une quantité accrue de fils. Il est conseillé de conserver la bobine dans un sachet ou une boîte avec du gel de silice et de la sécher avant l’impression des pièces exigeantes.
Contrairement au PLA, le PETG convient mieux aux pièces qui se déforment légèrement. Cette ibilité modérée est un avantage pour les boîtiers clipsables et les supports. Il n’est toutefois pas idéal pour les détails très fins et les arêtes très nettes, car la surface peut être plus brillante et les arêtes moins tranchantes qu’avec le PLA.
Exemple pratique : un support d’outils dans un atelier, un cache de capteur près d’un aquarium, une entretoise, un boîtier électronique ou un gabarit de montage plus robuste sont des projets typiques en PETG. Si la pièce doit rester dehors plusieurs mois au soleil, préférez plutôt l’ASA.
L’ASA est un matériau technique similaire à l’ABS, mais doté d’une meilleure résistance aux UV. Il est pertinent là où le PLA ramollirait et où le PETG finirait par souffrir de l’exposition au soleil. Il convient aux supports extérieurs, boîtiers, pièces de jardin, composants pour installations photovoltaïques, caches de toiture, pièces pour modèles utilisés en extérieur ou composants techniques devant mieux résister à la chaleur.
Les réglages typiques sont d’environ 250-270 °C pour la buse et 90-110 °C pour le plateau. Avec l’ASA, un environnement chaud et stable est essentiel. Les petites pièces peuvent parfois réussir sur une imprimante ouverte, mais les pièces plus grandes sans enceinte présentent souvent des fissures, des coins qui se décollent ou des déformations. Une imprimante fermée, un brim, une surface d’impression adaptée et un refroidissement plus lent augmentent nettement les chances de réussite.
L’ASA émet des vapeurs pendant l’impression et ne doit donc pas être utilisé dans une petite pièce mal ventilée. L’idéal est une imprimante fermée avec filtration ou une bonne ventilation après la fin de l’impression. Évitez également les courants d’air directement sur le modèle, car ils augmentent le risque de déformation. C’est une différence fréquente avec le PLA : avec l’ASA, il ne faut pas seulement gérer la température de la buse, mais l’ensemble du régime thermique autour de la pièce.
L’ASA présente également l’avantage de pouvoir être traité en surface. Il peut être poncé, collé et lissé à l’acétone, à condition de savoir ce que vous faites et de travailler en toute sécurité. Pour un choix courant en boutique en ligne, la question la plus importante est toutefois simple : la pièce restera-t-elle longtemps à l’extérieur ou près d’une source de chaleur ? Si oui, l’ASA est souvent la bonne réponse.
Exemple pratique : un support de capteur sur une façade, un boîtier de caméra extérieur, un adaptateur pour équipement de jardin ou un cache destiné à un emplacement ensoleillé seront mieux imprimés en ASA qu’en PLA. Pour un grand cache plat, prévoyez toutefois une enceinte et un test d’adhérence.
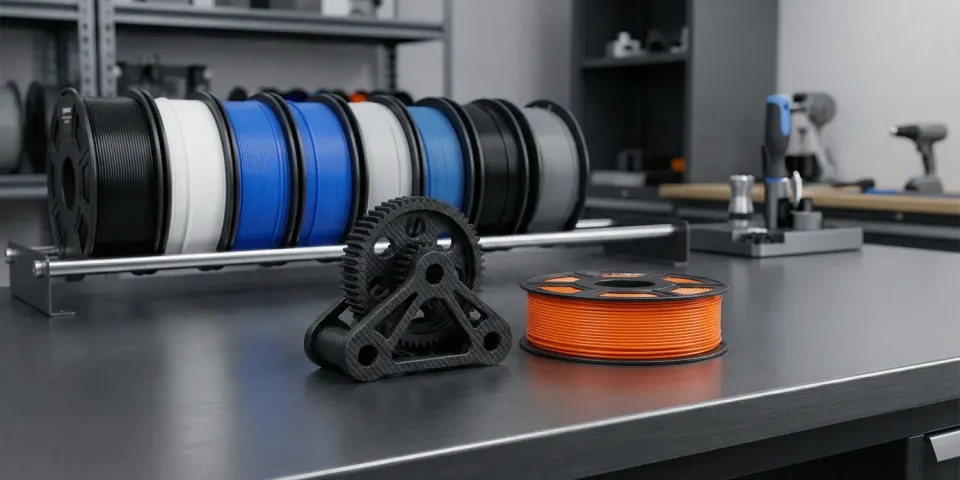
Le PLA est le plus simple. Le PETG reste relativement facile à maîtriser, mais exige un meilleur contrôle de la première couche, de l’humidité et de la formation de fils. L’ASA est le plus exigeant, principalement en raison du retrait, de la déformation et de la nécessité d’une chaleur stable.
Classement pour débutant : PLA, PETG, ASA.
Le PLA est le plus faible. Il peut encore convenir aux pièces dans un intérieur chaud, mais dans une voiture ou au soleil, vous risquez une déformation. Le PETG est nettement meilleur et suffit pour de nombreuses pièces pratiques. L’ASA va encore plus loin et conserve mieux sa forme dans un environnement où le PLA aurait déjà ramolli.
Classement pour la chaleur : ASA, PETG, PLA.
Le PETG peut convenir pour une utilisation extérieure de courte durée, mais l’ASA est préférable pour une exposition prolongée au soleil. N’utilisez le PLA à l’extérieur que pour des objets dont le vieillissement plus rapide, la déformation ou le remplacement ne posent pas de problème.
Classement pour l’extérieur : ASA, PETG, PLA.
Le PLA est rigide et offre une bonne précision dimensionnelle, mais il est plus fragile. Le PETG est plus tenace et souvent préférable pour les pièces qui doivent légèrement se déformer ou absorber un choc. L’ASA convient aux pièces techniques, surtout si les contraintes mécaniques s’accompagnent de chaleur ou d’une utilisation extérieure.
Pour une charge purement mécanique, n’oubliez toutefois pas l’orientation des couches, le nombre de périmètres, le remplissage et la conception du modèle. Une pièce mal conçue en ASA peut se fissurer plus tôt qu’une pièce bien conçue en PETG.
Choisissez le PLA. Vous gagnerez du temps, l’impression sera plus tranquille et la surface généralement plus esthétique. Si vous souhaitez une variante plus résistante, envisagez le PLA+ ou un PLA tenace, mais ne l’utilisez toujours pas comme matériau pour les températures élevées.
Commencez par le PETG. Il est plus pratique que le PLA si la pièce reçoit parfois un choc, supporte une charge ou entre en contact avec l’humidité. Le PLA n’est pertinent que si vous souhaitez une impression très facile et savez que la pièce ne sera pas sollicitée.
Soyez prudent. L’habitacle d’une voiture peut chauffer très fortement au soleil. Le PLA n’est pas adapté. Le PETG peut suffire pour des pièces moins critiques, à l’écart de la chaleur directe, mais choisissez l’ASA pour une meilleure marge thermique. Pour les pièces susceptibles d’affecter la sécurité, évitez d’utiliser l’impression 3D sans conception et tests professionnels.
Choisissez l’ASA si votre imprimante est capable de l’imprimer de manière fiable. Sinon, le PETG peut être un choix temporaire ou moins exigeant, mais prévoyez une marge de résistance plus faible au soleil et aux UV.
Le PETG constitue généralement un meilleur point de départ que le PLA, car il se fissure moins facilement. Pour l’ASA, tout dépend de la forme, de l’orientation des couches et de l’environnement d’utilisation. Si vous avez besoin d’une véritable ibilité, recherchez plutôt du TPU, et non du PLA, du PETG ou de l’ASA.
La première erreur consiste à tout imprimer en PLA simplement parce qu’il s’imprime bien. Sur un bureau, le PLA est excellent, mais à l’extérieur et dans une voiture, il atteint rapidement ses limites.
La deuxième erreur est de passer directement à l’ASA sans avoir préparé l’imprimante. L’ASA n’est pas simplement un PLA plus résistant. Il exige de la chaleur, de l’adhérence, de la ventilation et de la patience. Si vous avez une imprimante ouverte et imprimez une grande pièce plate, le PETG peut être un choix plus réaliste.
La troisième erreur est d’ignorer l’humidité. Le PETG et l’ASA peuvent absorber l’humidité et s’imprimer moins bien par la suite. Si un nouveau profil produit soudainement des bulles, des fils et une surface rugueuse, ne cherchez pas le problème uniquement dans le slicer.
La quatrième erreur est de compter sur le matériau plutôt que sur la conception. Pour obtenir une pièce solide, il est souvent utile d’ajouter des périmètres, d’arrondir les angles, d’augmenter la surface d’appui, de choisir une bonne orientation des couches et de renforcer localement la pièce. Le matériau n’est qu’un élément du résultat final.
Commencez par vous demander où la pièce sera utilisée. Intérieur et esthétique signifient PLA. Fonction courante, humidité et chocs signifient PETG. Soleil, extérieur et température élevée signifient ASA.
Imprimez ensuite un petit test. Pour les pièces techniques, il est intéressant de n’imprimer que la partie critique : clip, trou, filetage, loquet ou angle d’un grand boîtier. Vous vérifierez les dimensions et le comportement du matériau en quelques dizaines de minutes, plutôt qu’après une impression de huit heures.
Enfin, ajustez le profil en fonction du matériau. Avec le PLA, surveillez le refroidissement et la première couche. Avec le PETG, gérez l’humidité, la formation de fils et la séparation du plateau. Avec l’ASA, veillez à l’enceinte, au brim, à l’absence minimale de courants d’air et à une ventilation sûre.
Le PLA est le meilleur choix si vous souhaitez une impression facile, une belle surface et un résultat rapide. Le PETG est un matériau polyvalent pour les pièces fonctionnelles qui doivent résister davantage qu’une décoration. Choisissez l’ASA lorsque la pièce sera exposée aux conditions extérieures, aux UV ou à une température élevée.
Si vous hésitez, utilisez le PLA pour le prototype, le PETG pour la première version fonctionnelle et l’ASA pour la pièce extérieure finale. Vous réduirez ainsi le risque d’échec tout en évitant d’utiliser un matériau plus exigeant là où ses avantages ne sont pas nécessaires.


