Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
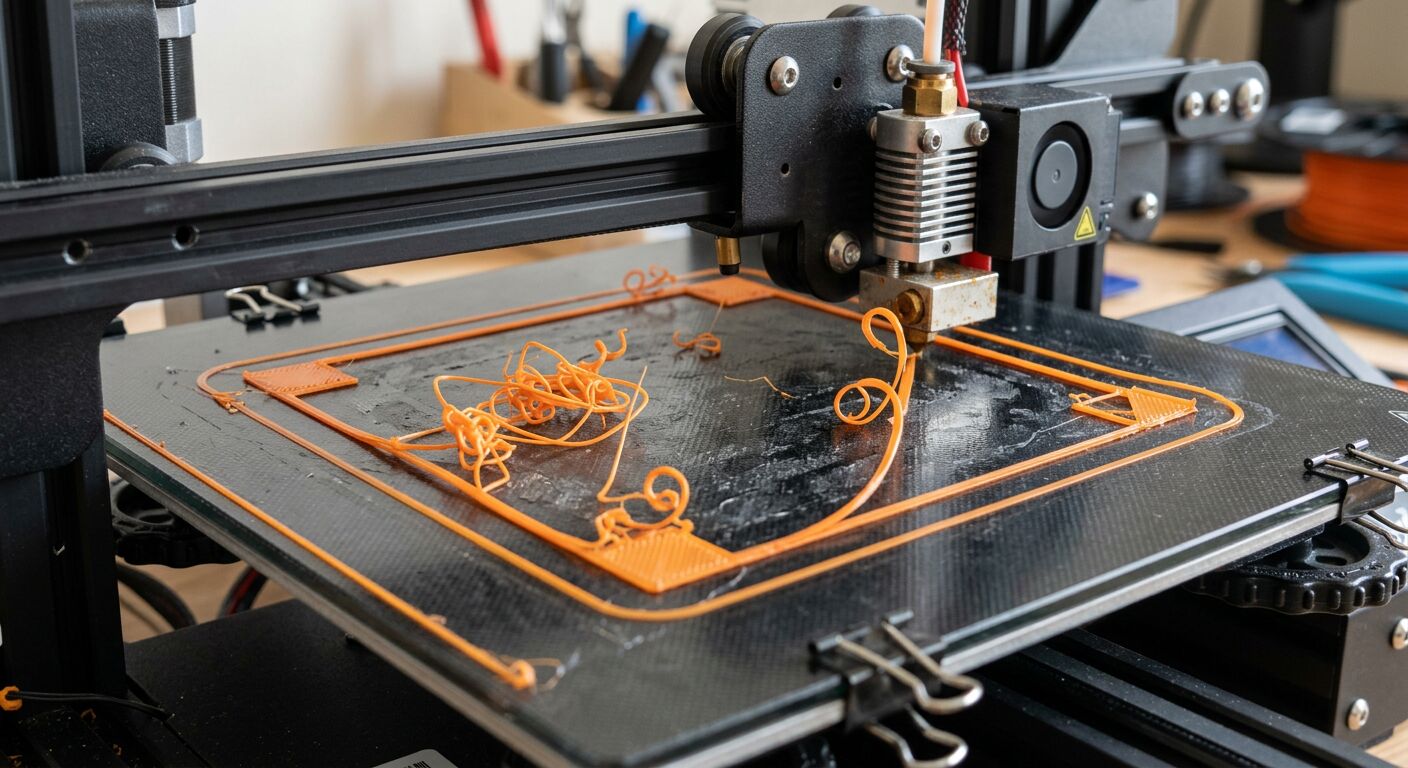
Toute personne qui imprime sur une imprimante 3D FDM finit tôt ou tard par rencontrer le même scénario : le modèle paraît parfait dans le slicer, l’imprimante démarre sans protester, mais le résultat présente des coins relevés, des fils entre les pièces, des couches décalées ou des parois fragiles. La bonne nouvelle, c’est que la plupart des erreurs d’impression 3D ont des causes assez claires et peuvent être corrigées de manière systématique.
La règle la plus importante est la suivante : ne changez pas cinq paramètres à la fois. Modifiez une seule valeur, imprimez un test court et notez le résultat. Sinon, vous ne saurez pas ce qui a réellement aidé.
Avant de commencer à régler le profil, posez-vous trois questions :
Si l’erreur commence sur la première couche, commencez par vérifier le plateau, le calibrage Z et l’adhérence. Si elle apparaît seulement après un certain temps, suspectez la température, les courants d’air, la mécanique, l’obstruction de la buse ou la qualité du filament.
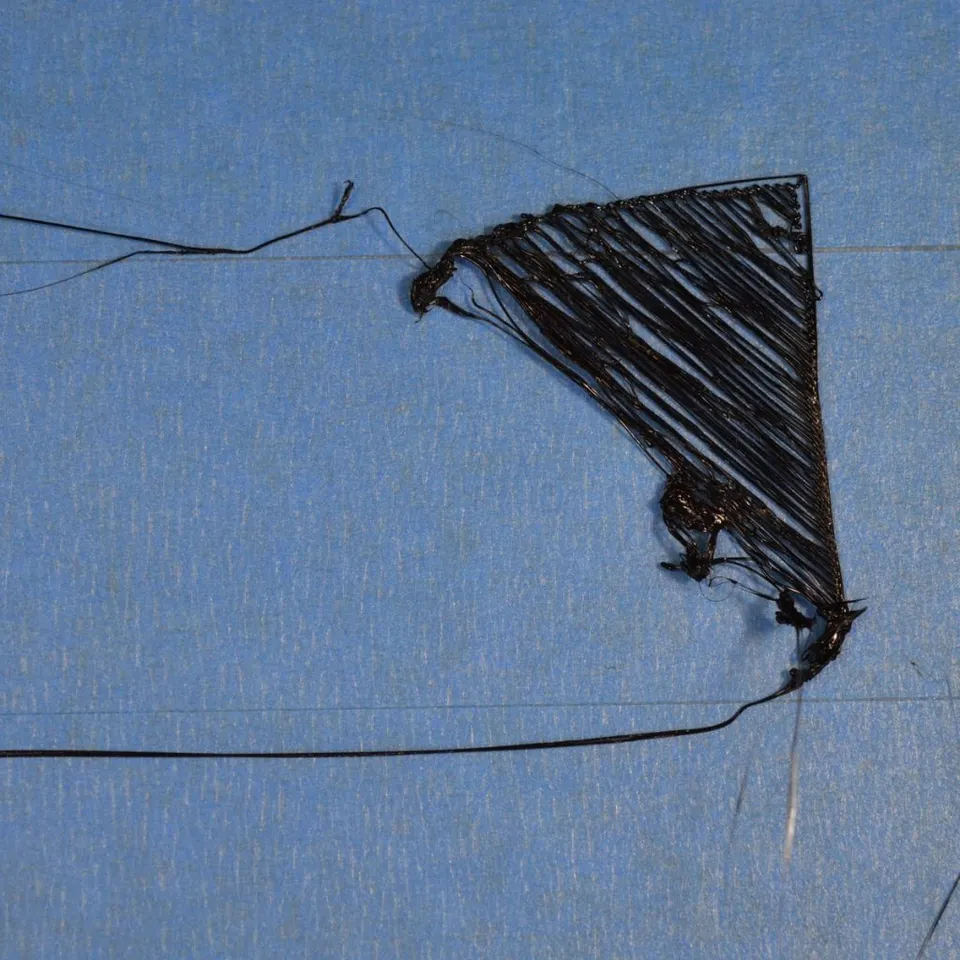
Une première couche défectueuse est la cause la plus fréquente d’un échec d’impression. Les lignes n’adhèrent pas au plateau, restent accrochées à la buse, des espaces apparaissent ou la pièce se décolle après quelques minutes.
Commencez par nettoyer le plateau d’impression. La graisse des doigts suffit à faire nettement moins bien adhérer le PLA ou le PETG. Pour les plaques PEI courantes, de l’eau chaude avec une goutte de liquide vaisselle, un rinçage soigneux et un séchage avec un chiffon propre sont efficaces. Utilisez l’alcool isopropylique selon le type de surface et les recommandations du fabricant. N’utilisez pas de produits chimiques agressifs sans vous renseigner : vous pourriez endommager certaines surfaces spéciales.
Vérifiez ensuite la hauteur de la première couche. Lorsque la buse est trop haute, les lignes sont rondes et des espaces restent entre elles. Lorsqu’elle est trop basse, le matériau déborde sur les côtés, la surface devient rugueuse et l’extrudeur peut claquer. Une première couche correcte est légèrement écrasée : les lignes se rejoignent, mais ne sont pas labourées par la buse.
Il est également utile de ralentir la première couche. Pour les pièces problématiques, réglez la première couche à environ 15 à 30 mm/s, ajoutez un brim et vérifiez que la température du plateau est adaptée au matériau utilisé.
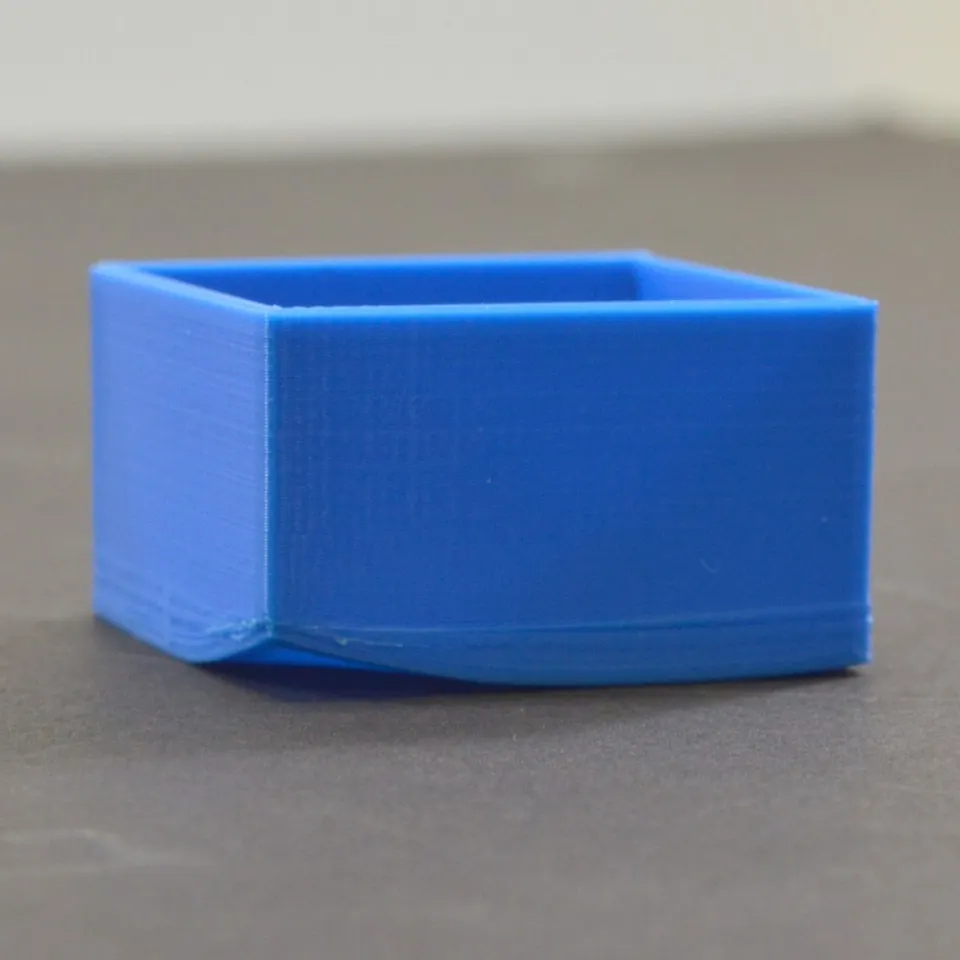
Le warping apparaît lorsque le matériau se contracte en refroidissant. Les coins des grandes surfaces se soulèvent généralement, la pièce se déforme et, dans le pire des cas, elle se décolle entièrement. Ce phénomène est particulièrement fréquent avec l’ABS, l’ASA, le nylon et les grandes pièces en PETG, mais il peut aussi apparaître avec le PLA si le plateau est sale ou si le modèle n’adhère que par une petite surface.
Commencez par l’adhérence : plateau propre, première couche correcte, température du plateau adaptée et brim. Pour les grandes pièces, un brim plus large de 5 à 10 mm peut aider. Si vous imprimez un matériau sensible au retrait, limitez les courants d’air et le refroidissement brutal. Une fenêtre ouverte, la climatisation ou un ventilateur placé près de l’imprimante peuvent ruiner une impression pourtant bien réglée.
Avec l’ABS et l’ASA, un espace fermé avec une température ambiante plus élevée et stable est souvent nécessaire. Avec le PLA, en revanche, un espace fermé trop chaud peut provoquer le ramollissement du filament dans l’extrudeur ; il faut donc distinguer les matériaux. Si la pièce se déforme régulièrement, essayez de modifier l’orientation du modèle, de le diviser en parties plus petites ou de choisir un matériau présentant un retrait moindre.
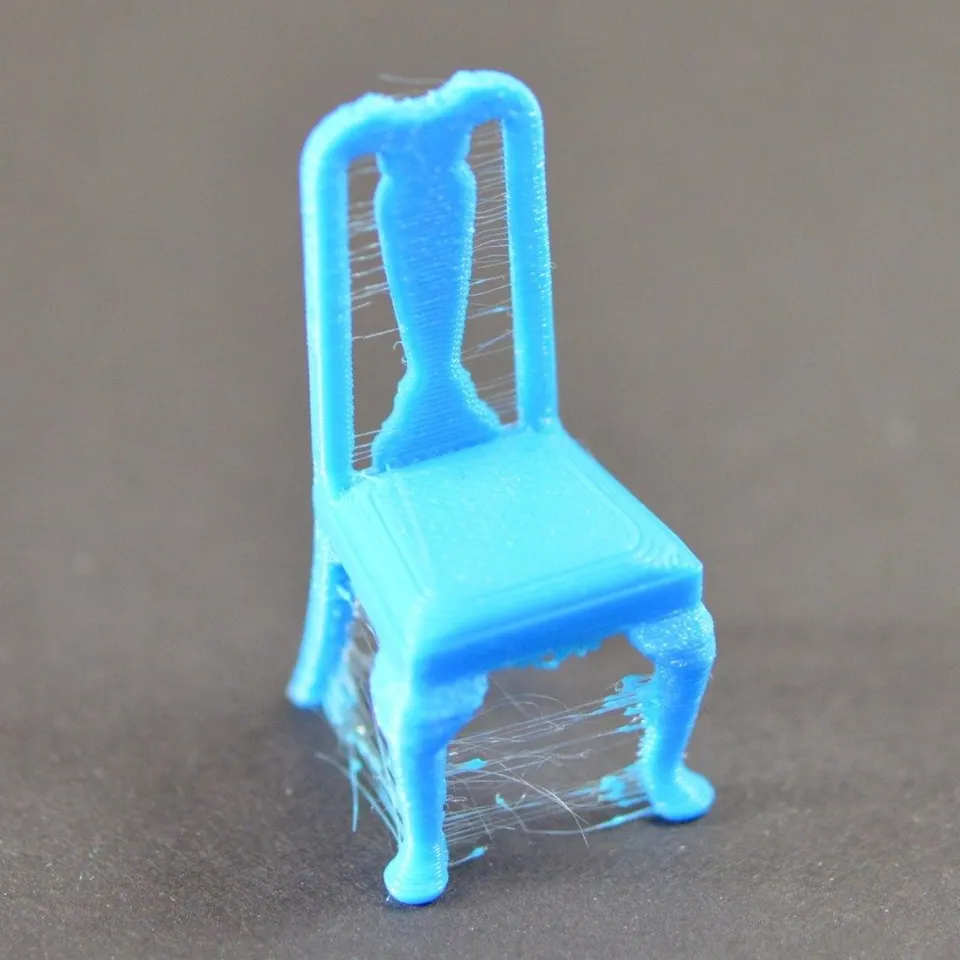
Le stringing se présente sous forme de fins fils entre les tours, les arêtes ou les parties séparées de la pièce. Il apparaît lorsque du matériau continue de s’écouler de la buse pendant les déplacements.
Commencez par réduire la température par petites étapes, par exemple de 5 °C. Une température trop élevée améliore l’écoulement du matériau, mais augmente également les fuites au niveau de la buse. Ajustez ensuite la rétraction. Avec un extrudeur direct, les valeurs sont généralement plus courtes ; avec un guidage Bowden, elles sont plus longues. N’exagérez pas : une rétraction trop longue ou trop rapide peut entraîner le meulage du filament, des obstructions ou une extrusion irrégulière.
Un filament humide a également une grande influence. Le PETG, le TPU et le nylon peuvent absorber l’humidité plus rapidement qu’on ne le pense. Si l’impression crépite, si le filament siffle, si la surface est rugueuse et qu’il y a en même temps beaucoup de stringing, séchez le filament. Le stockage dans une boîte fermée avec du gel de silice est une prévention peu coûteuse.
Dans le slicer, il est également utile de régler les déplacements afin que la buse ne passe pas inutilement sur les contours visibles, d’activer l’essuyage lors de la rétraction et de vérifier que la buse n’est pas recouverte extérieurement d’ancien matériau.
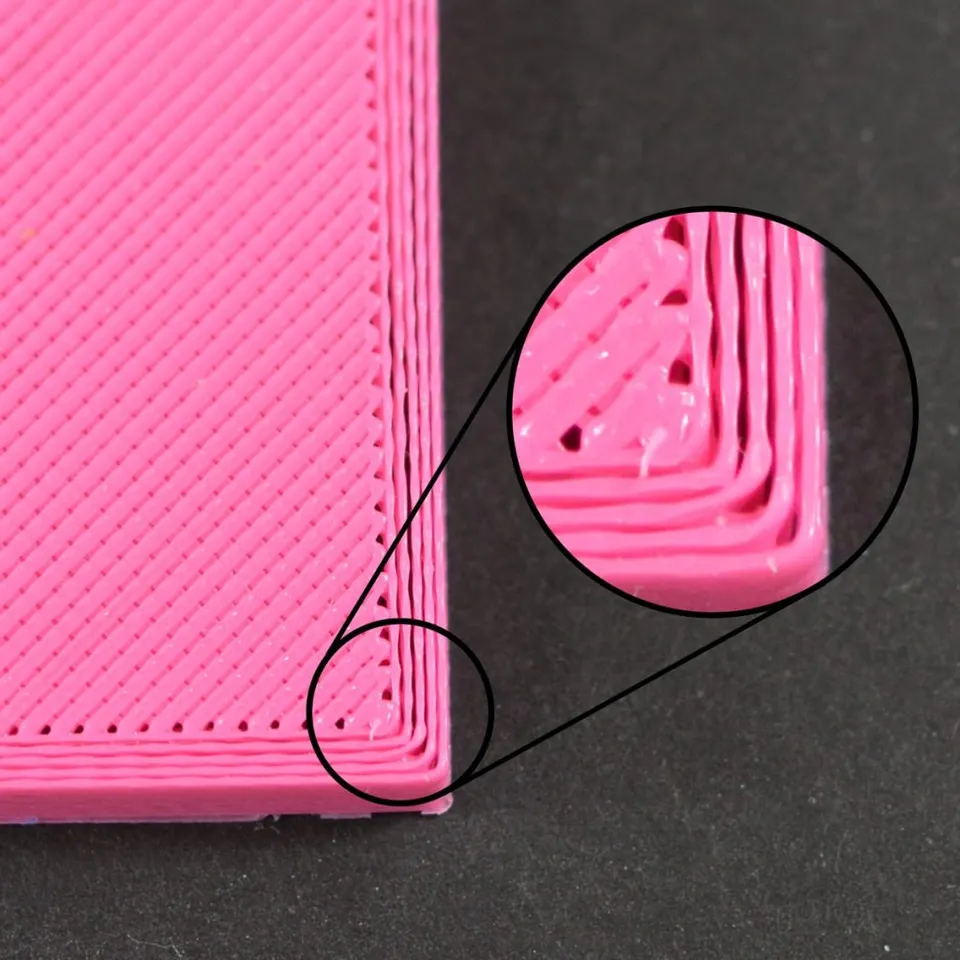
La sous-extrusion signifie que l’imprimante extrude moins de plastique que prévu. Elle se reconnaît aux espaces entre les périmètres, aux couches supérieures clairsemées, aux lignes interrompues, aux parois fragiles ou aux claquements de l’extrudeur.
Procédez du plus simple au plus complexe. Vérifiez que la bobine se déroule librement et que le filament n’est pas croisé. Examinez la roue d’entraînement de l’extrudeur pour vérifier qu’elle n’est pas encombrée de poussière de filament. Vérifiez que le filament passe sans résistance dans le guidage et que le tube PTFE n’est pas endommagé.
La buse est une autre partie suspecte. Une buse partiellement obstruée peut imprimer normalement pendant un moment, puis produire des lignes fines ou interrompues. Un nettoyage, un cold pull ou un remplacement de la buse peut aider. Si vous imprimez des matériaux abrasifs, comme des filaments chargés en carbone ou à effet glow, une buse en laiton standard peut s’user rapidement.
Vérifiez également le slicer. Une température trop basse, une vitesse trop élevée, une hauteur de couche trop importante ou un débit irréaliste pour le hotend empêchent l’imprimante de faire fondre correctement le matériau. Avec une buse courante de 0,4 mm, maintenez la largeur d’extrusion et la hauteur de couche dans des limites raisonnables. Si vous souhaitez imprimer plus vite, augmentez prudemment la température et surveillez la qualité de la surface.
La surextrusion est le problème inverse : il y a trop de matériau. La surface est rugueuse, les coins sont gonflés, les couches supérieures présentent des rainures et la première couche peut s’élargir sur les côtés. Le pied d’éléphant, c’est-à-dire l’élargissement du bord inférieur du modèle, est un symptôme typique.
Vérifiez d’abord que la première couche n’est pas trop écrasée. On réduit souvent le Z pour améliorer l’adhérence de la pièce, mais cela crée des dimensions inférieures déformées. Vérifiez ensuite le débit dans le slicer. Avec un nouveau filament, il est utile d’imprimer un test de débit simple et d’ajuster le multiplicateur de débit par petites étapes.
Un pied d’éléphant peut être atténué par une température du plateau plus basse après les premières couches, un refroidissement correct et la compensation du pied d’éléphant dans le slicer. Pour les pièces techniques qui doivent s’emboîter, n’oubliez pas de prévoir des jeux. L’impression FDM n’est pas de l’usinage et un modèle trop serré frottera même sur une imprimante correctement réglée.
Un décalage des couches est spectaculaire : à partir d’une certaine hauteur, une partie du modèle est imprimée de côté. La cause est généralement un problème mécanique, un choc de la buse contre la pièce, une vitesse trop élevée ou une mauvaise tension des courroies.
Commencez par déterminer sur quel axe le décalage s’est produit. Si le modèle s’est décalé vers la gauche ou la droite, cherchez le problème sur l’axe X. S’il s’est décalé vers l’avant ou l’arrière, examinez l’axe Y. Vérifiez les courroies, le serrage des poulies sur les arbres, le mouvement libre de l’axe et tout frottement éventuel des câbles. La tête d’impression et le plateau doivent se déplacer en douceur sur toute leur course.
Une collision de la buse avec la pièce est également une cause fréquente. Lorsque les coins du modèle se soulèvent ou que les supports se déforment, la buse les heurte pendant un déplacement et le moteur saute des pas. Dans ce cas, il ne suffit pas de tendre les courroies : il faut résoudre le problème de warping, de refroidissement, de Z-hop ou de supports.
Si vous imprimez très rapidement, réduisez les accélérations et les vitesses pour le matériau problématique. L’imprimante peut gérer des vitesses élevées sur un test simple, mais un modèle complexe avec de brusques changements de direction est plus exigeant.
Lorsque les couches se lient mal, le modèle est fragile et se fissure suivant des lignes horizontales. Le plus souvent, la température de la buse est trop basse, le refroidissement est trop puissant ou il y a des courants d’air autour de l’imprimante.
Augmentez la température de la buse par petites étapes et observez si la résistance s’améliore. Pour les matériaux comme l’ABS, l’ASA ou le nylon, limitez le ventilateur et utilisez un espace fermé. Avec le PLA, vous avez besoin de refroidissement, mais pas toujours à 100 %. Les petites pièces et les surplombs nécessitent davantage de refroidissement, tandis que la solidité des grandes pièces techniques bénéficie souvent d’une température légèrement plus élevée et d’un flux d’air réduit.
L’orientation du modèle est également importante. Une pièce FDM est généralement plus faible entre les couches. Si la pièce doit supporter une force, orientez-la de manière à ce que la charge ne s’exerce pas directement contre les liaisons entre les couches.
De petits boutons sur la surface peuvent apparaître au début et à la fin d’un périmètre, à cause d’un filament humide, d’une mauvaise rétraction, d’une température élevée ou d’un débit instable. Un joint visible n’est pas forcément une erreur, mais il peut être mieux dissimulé.
Dans le slicer, réglez la position du joint sur un coin ou à l’arrière du modèle. Pour les modèles ronds, essayez un joint aléatoire s’il est préférable de disperser de petites marques plutôt que d’avoir une seule ligne bien visible. Une rétraction correctement réglée, le pressure advance ou le linear advance peuvent également aider, si l’imprimante les prend en charge.
Si les boutons s’accompagnent de craquements et de taches mates, traitez le problème de filament humide. S’ils apparaissent principalement après de longs déplacements, vérifiez la rétraction et la température. Si du matériau fuit autour du filetage de la buse ou du heatbreak, arrêtez l’impression et inspectez le hotend, car une fuite de plastique peut endommager toute la tête d’impression.
Les ponts s’affaissent lorsque le matériau manque de soutien, est trop chaud ou ne refroidit pas assez rapidement. Les surplombs se déforment lorsque l’angle est trop prononcé pour le matériau et le refroidissement utilisés.
Essayez de réduire la température, d’augmenter le refroidissement et de ralentir les ponts. Pour les ponts longs, modifier l’orientation du modèle ou ajouter des supports peut aider. Pour les surplombs, il est souvent préférable de faire pivoter le modèle directement dans le slicer plutôt que d’essayer de sauver une géométrie impossible avec les réglages.
Les supports ne sont pas une honte. L’important est de régler une distance raisonnable entre le support et le modèle. Un espace trop petit empêchera le retrait des supports. Un espace trop grand dégradera la surface inférieure du modèle.
Lorsque l’imprimante continue de fonctionner, mais qu’aucun matériau ne sort de la buse, il peut s’agir d’une obstruction, d’un problème d’alimentation ou d’un heat creep. Le heat creep se produit lorsque la chaleur remonte trop haut dans la partie froide du hotend et que le filament ramollit trop tôt.
Vérifiez le ventilateur du hotend, la température, les rétractions et le passage du filament. Trop de rétractions sur un petit détail peuvent chauffer et déformer le matériau à répétition. Avec du PLA dans une enceinte trop chaude, le problème s’aggrave.
En cas d’obstruction, n’essayez pas de pousser de force le filament froid. Chauffez le hotend à la température appropriée, essayez une extrusion manuelle, nettoyez la buse avec une aiguille du diamètre adéquat ou effectuez un cold pull. Si le problème revient, remplacez la buse et vérifiez que vous n’utilisez pas une température inadaptée ou un filament de qualité insuffisante.
Si vous ne savez pas par où commencer, suivez cet ordre :
Enregistrez un profil pour chaque filament. Notez la marque, le matériau, la couleur, la buse, la température, le plateau, le refroidissement et ce qui a fonctionné. Un même PETG provenant de deux fabricants peut se comporter différemment et un filament noir peut s’imprimer plus facilement qu’un filament transparent.
Avant une impression longue, une courte vérification est utile :
La plupart des problèmes d’impression 3D ne sont pas dus au hasard. Ils résultent d’une combinaison d’adhérence, de température, de débit, de refroidissement, de mécanique et de filament. En procédant cause par cause, au lieu de modifier les réglages au hasard, vous économiserez du matériau, du temps et des nerfs.


