Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
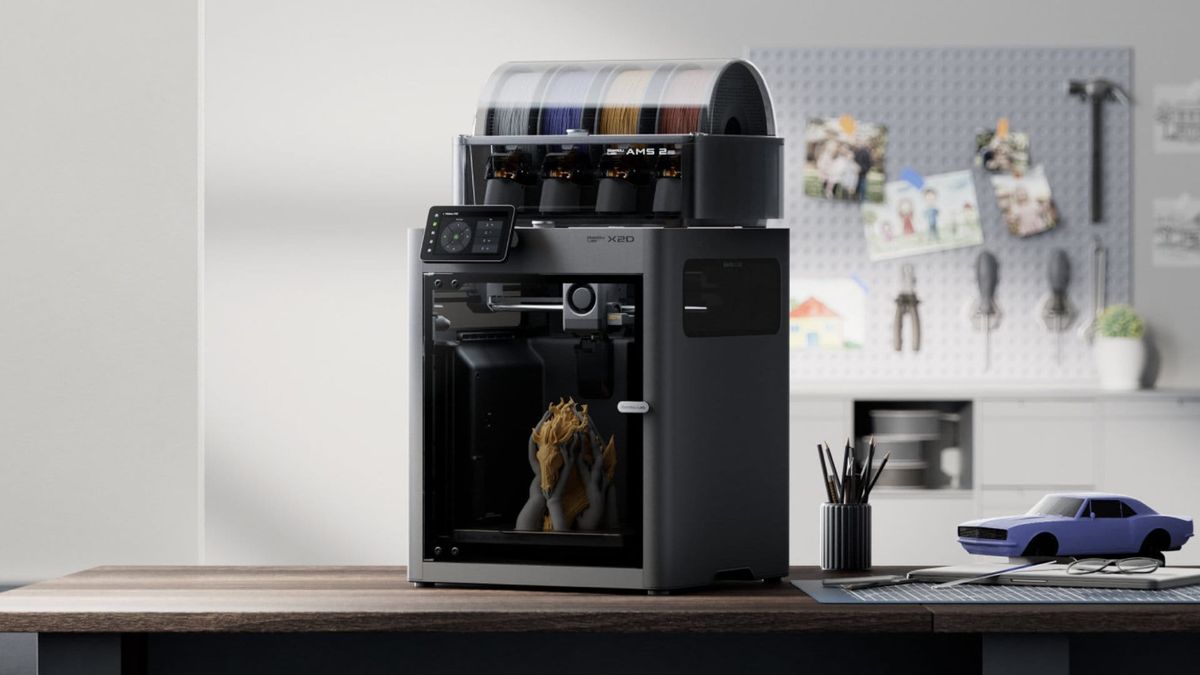
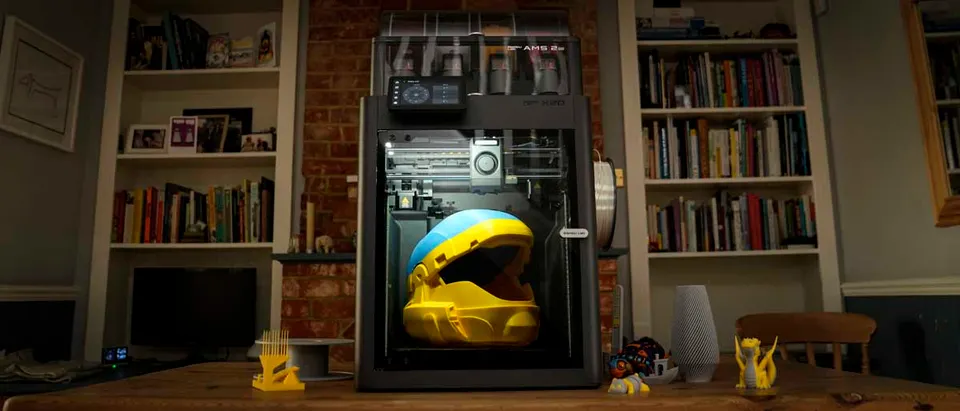
Pendant longtemps, l'impression FDM à double buse a surtout été réservée aux stations de travail plus coûteuses. L'utilisateur domestique ou professionnel moyen optait généralement pour une seule buse associée à un système de changement de filament. Cela fonctionne bien pour les couleurs, mais présente un inconvénient majeur pour les supports : le modèle et le support passent par la même buse. À chaque changement de matériau, il faut nettoyer le hotend, créer une tour de purge ou évacuer du matériau dans les déchets.
De nouvelles machines comme la Bambu Lab X2D et la Bambu Lab H2D, plus grande, rendent l'impression à double buse plus accessible aux utilisateurs qui recherchent avant tout de meilleurs résultats sans réglages dignes d'un laboratoire. Il ne s'agit pas seulement d'un coup marketing. La deuxième buse est surtout utile pour imprimer des surplombs, des pièces techniques, des cavités fermées ou des surfaces inférieures visibles.
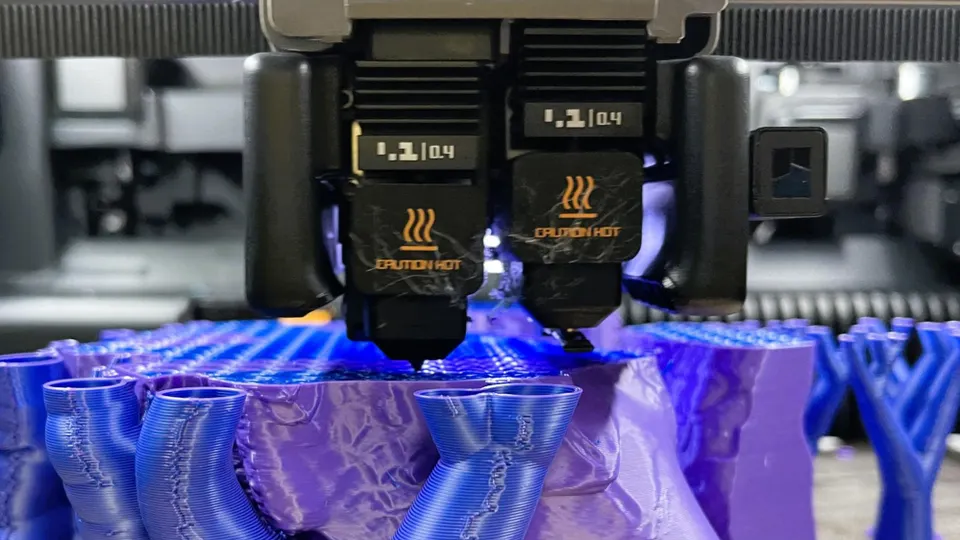
Avec une seule buse, le plus grand compromis concerne généralement la distance entre le support et le modèle. Si vous laissez un espace plus important, le support se détache facilement, mais la surface inférieure du modèle est plus rugueuse. Si vous réduisez cet espace, la surface inférieure est meilleure, mais le support peut adhérer si fortement que vous devrez le retirer avec une pince, un couteau ou par ponçage.
Deux buses permettent de séparer le matériau du modèle de celui des supports. Le modèle peut par exemple être imprimé en PLA et la couche de contact des supports en PETG ou avec un filament de support spécial. Comme ces matériaux n'adhèrent pas aussi fortement au plastique spécifique du modèle, vous pouvez utiliser dans le slicer une distance d'interface plus faible, voire nulle. Le résultat est une surface inférieure nettement plus propre et moins de finition manuelle.
Exemple pratique : vous imprimez un support doté d'un logement horizontal pour un écrou. Avec une seule buse, la partie supérieure du logement sera souvent pelucheuse et nécessitera une finition. Avec une interface de support dédiée, la surface peut être plus plane, les dimensions du logement plus précises et l'écrou s'y insérer sans ponçage supplémentaire.
Pour un usage courant, la combinaison PLA et PETG est la plus intéressante. Si vous imprimez le modèle en PLA, le PETG peut servir de couche de contact pour les supports. Si vous imprimez en PETG, le PLA peut être utilisé de la même manière. La raison est simple : lorsqu'ils sont correctement réglés, ces deux matériaux n'adhèrent pas aussi facilement l'un à l'autre que deux couches du même plastique.
Cela ne signifie pas que vous devez imprimer tous les supports avec un matériau plus coûteux ou plus lent. Il suffit souvent d'utiliser le second matériau uniquement pour l'interface des supports, c'est-à-dire pour les quelques couches supérieures qui touchent le modèle. Le reste des supports peut rester dans le même matériau que le modèle. Vous économisez du filament, réduisez le temps d'impression et obtenez tout de même un contact plus propre.
Avec cette méthode, il faut surveiller les températures. Le PLA n'apprécie pas les longs séjours dans une chambre chaude, tandis que le PETG peut produire des fils en cas de refroidissement insuffisant. Commencez avec un profil prêt à l'emploi pour votre imprimante et votre filament, ne modifiez pas dix paramètres à la fois et réalisez le premier test sur une petite pièce comportant un seul surplomb.
Les supports en PVA sont attrayants parce qu'ils peuvent être dissous dans l'eau. Ils sont particulièrement pertinents pour les géométries auxquelles vous ne pouvez pas accéder physiquement après l'impression : canaux internes, cavités complexes, formes organiques ou modèles comportant de fins détails qui pourraient facilement être endommagés lors du décollement.
Il faut toutefois préciser que le PVA n'est pas une solution miracle universelle. Il est plus coûteux, sensible à l'humidité et exige un stockage soigneux. S'il prend l'humidité, il peut faire des bulles, boucher la buse ou produire une impression irrégulière. Pour un simple surplomb sur un support, une interface PETG pour PLA est généralement moins chère et plus rapide. Réservez le PVA aux pièces pour lesquelles le retrait mécanique des supports serait réellement risqué.
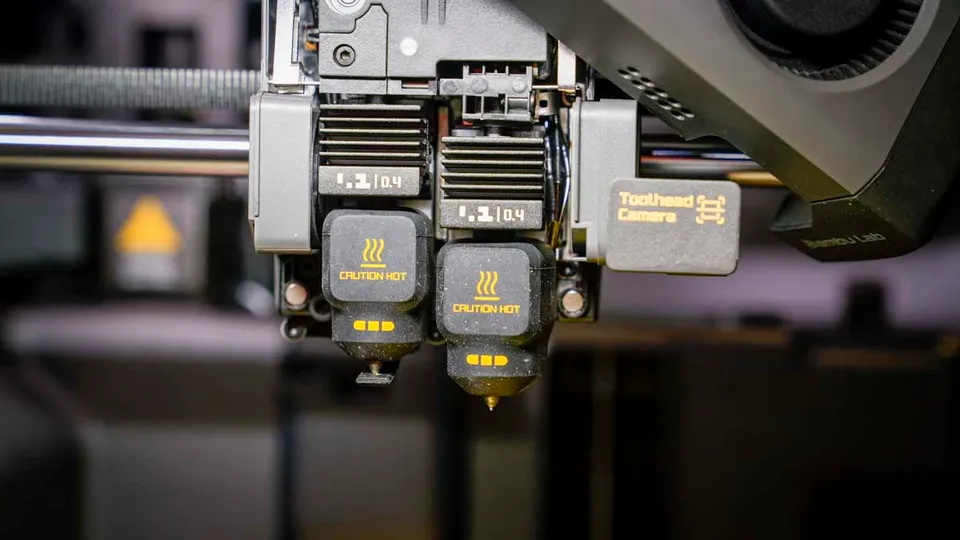
Les systèmes de type AMS et MMU gèrent principalement l'alimentation automatique de plusieurs filaments dans une seule buse. Ils sont parfaits pour les modèles colorés, les inscriptions, les logos ou les impressions simples avec plusieurs matériaux. Leur faiblesse apparaît lors des changements fréquents entre des matériaux incompatibles : une seule buse doit être nettoyée après chaque changement, sinon les matériaux se mélangent.
Une imprimante à double buse présente un avantage naturel pour les supports. Chaque matériau dispose de son propre hotend ou de sa propre sortie, ce qui réduit le nettoyage entre les changements. Moins de cycles de purge signifie moins de déchets et des pauses plus courtes. Lors de l'impression des supports, il n'est en outre pas nécessaire de rincer à chaque couche les résidus de matériau du modèle dans une buse commune.
Cela ne signifie toutefois pas que deux buses remplaceront toujours un AMS. Si vous souhaitez imprimer un modèle en quatre couleurs de PLA, le chargeur de filaments reste très pratique. La combinaison idéale est souvent constituée des deux : un AMS pour sélectionner les couleurs et une paire de buses pour séparer le modèle du matériau de support.
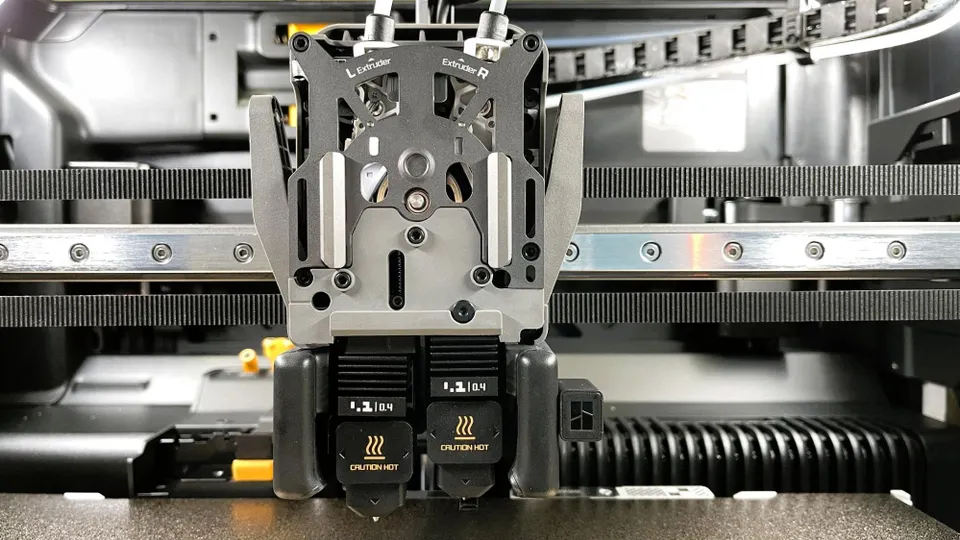
La Bambu Lab X2D s'adresse aux utilisateurs qui recherchent une imprimante fermée plus compacte, dotée de l'impression à double buse et d'un budget initial plus réduit. La buse principale gauche utilise un entraînement direct, tandis que la buse auxiliaire droite est alimentée par un système Bowden. Cela réduit le poids de la tête d'outillage, mais la buse auxiliaire est plus lente. Pour l'interface de support, cela ne pose généralement pas de problème, car le support ne constitue pas le volume principal du modèle.
La H2D est une plateforme plus grande et plus puissante. Elle offre un espace d'impression plus vaste, une température de hotend plus élevée et une chambre chauffée pour les matériaux techniques. Elle est pertinente pour l'impression de pièces plus grandes, de séries plus importantes, de composites, d'ASA, d'ABS ou de nylon. En revanche, si vous imprimez principalement du PLA, du PETG et de petites pièces fonctionnelles, la X2D peut vous apporter le principal avantage du double système de buses sans une machine inutilement imposante.
Le choix ne se résume donc pas à déterminer quel modèle est le meilleur. L'important est de savoir à quelle fréquence vous utiliserez réellement la deuxième buse. Pour une entreprise qui imprime quotidiennement des gabarits avec supports et souhaite réduire le travail manuel, une machine à double buse peut être rapidement amortie. Pour un utilisateur qui imprime des décorations sans supports, le bénéfice sera moindre.
Dans le slicer, concentrez-vous principalement sur le matériau de l'interface des supports. Il n'est pas nécessaire de modifier immédiatement la densité de tous les supports ni de les imprimer entièrement avec le second matériau. Commencez par sélectionner le second matériau uniquement pour l'interface des supports. Vous économiserez du temps et du filament, tout en vérifiant plus facilement si la combinaison fonctionne.
L'autre réglage important est la distance entre le support et le modèle. Avec un matériau de support séparé, vous pouvez vous rapprocher davantage qu'avec le même matériau. C'est précisément là que vous obtenez une surface inférieure plus propre. Si le support reste difficile à détacher, augmentez la distance par petits paliers. Si la surface inférieure est rugueuse, essayez au contraire de la réduire.
Attention également au séchage des filaments. Le PETG, le PVA, le nylon et certains matériaux de support dégradent nettement la surface lorsqu'ils sont humides. Pour le PVA, considérez une boîte sèche comme un équipement quasiment indispensable. Pour le PETG, il est utile de sécher le filament avant une impression importante, même s'il semble correct au premier abord.
Deux buses sont particulièrement pertinentes pour les pièces où les supports déterminent la qualité ou la quantité de travail nécessaire. Il s'agit généralement de carters fonctionnels, de supports, de gabarits, de modèles dotés d'une surface inférieure plane et visible, de prototypes techniques complexes et de pièces combinant un matériau rigide et un matériau ible.
Elles sont moins utiles pour les modèles simples sans surplombs, les prototypes rapides pour lesquels l'aspect de la surface inférieure importe peu, ou les impressions en PLA purement colorées comportant de nombreuses couleurs. Dans ces cas, une machine à une seule buse bien réglée et équipée d'un chargeur de filaments peut être plus pratique.
Le meilleur test est simple : prenez un modèle dont le retrait des supports vous prend habituellement dix minutes et imprimez-le avec une interface de support séparée. Si le support se détache à la main et que la surface inférieure ne nécessite ni couteau ni papier abrasif, la deuxième buse n'est pas un luxe pour vous. C'est un outil qui vous fait gagner du temps après chaque impression.
Les imprimantes FDM à double buse n'éliminent pas tous les compromis, mais elles améliorent considérablement le travail avec les supports. Leur principal avantage ne réside pas dans le fait que l'imprimante puisse utiliser deux matériaux sur le papier. Il réside dans une interface de support plus propre, une quantité de déchets réduite, des changements de matériaux plus rapides et un risque moindre d'endommager la pièce terminée lors du retrait des supports.
Si vous imprimez principalement des modèles simples en PLA, une seule buse vous suffira encore. En revanche, si vous gérez souvent des supports, des surfaces inférieures, des formes techniques ou des combinaisons de PLA, de PETG et de matériaux solubles, l'impression à double buse est l'une des innovations les plus pratiques qui arrivent actuellement sur des imprimantes FDM plus accessibles.


