Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
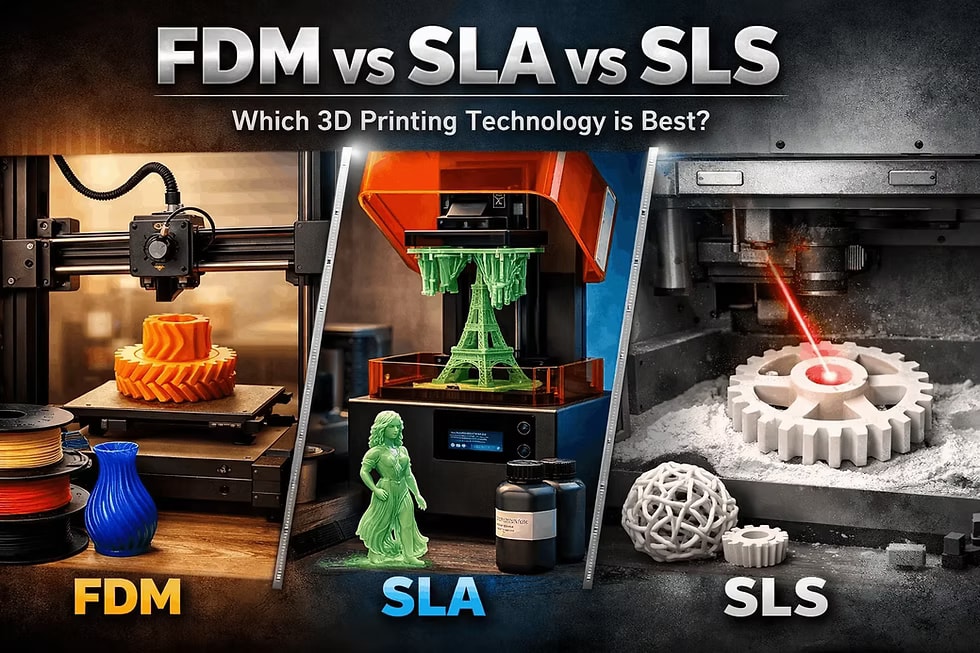
Le choix de la technologie d’impression 3D a plus d’influence que le choix du matériau lui-même. Un même modèle peut être économique et rapide à imprimer en FDM, magnifiquement lisse en résine SLA ou résistant et offrant davantage de liberté géométrique en nylon SLS. Le meilleur choix ne dépend donc pas de la question « quelle est la meilleure technologie ? », mais de ce que la pièce doit accomplir.
Si vous avez besoin d’un prototype économique, d’un support, d’un boîtier ou d’une pièce destinée à vérifier les dimensions, le FDM est souvent gagnant. Si le détail fin, la surface lisse ou l’aspect visuel sont déterminants, le SLA est tout indiqué. Si vous souhaitez une pièce fonctionnelle en plastique avec une géométrie complexe, des clips, des charnières, des grilles ou une petite série sans supports, le SLS est généralement le meilleur candidat.
| Besoin de la pièce | Technologie la plus souvent adaptée | Pourquoi |
|---|---|---|
| Prototype dimensionnel économique | FDM | Prix réduit, itérations rapides, large choix de filaments |
| Grand boîtier ou gabarit | FDM | Bonne disponibilité, résistance raisonnable, possibilité d’utiliser du PETG, de l’ASA ou des filaments techniques |
| Miniature, bijou, figurine, modèle détaillé | SLA | Détails très fins et surface lisse |
| Prototype transparent ou visuellement haut de gamme | SLA | Meilleure surface que le FDM, couches moins visibles |
| Pièce fonctionnelle en nylon | SLS | PA12 ou PA11 résistant, bonne ténacité, aucun support |
| Géométrie complexe et canaux internes | SLS | La poudre soutient la pièce pendant l’impression, une structure de support classique n’est donc pas nécessaire |
| Petite série de pièces identiques | SLS | Bonne utilisation de l’espace dans la chambre et répétabilité pour les pièces fonctionnelles en plastique |
L’impression FDM construit la pièce à partir d’un filament plastique fondu. La buse dépose progressivement les couches de matériau, le plus souvent du PLA, du PETG, de l’ABS, de l’ASA, du TPU ou des mélanges techniques. Ses avantages sont son faible coût, le grand choix de matériaux et la modification rapide des paramètres. Ses inconvénients sont les couches visibles, des détails moins précis et une résistance dépendante de l’orientation des couches.
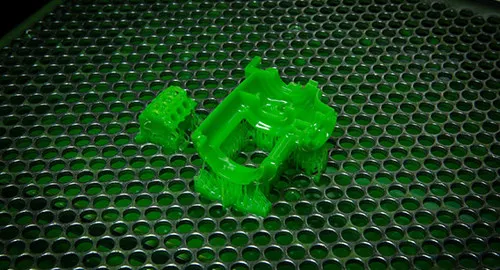
Le SLA durcit une résine photopolymère liquide à l’aide de lumière. Les pièces présentent une surface très fine et permettent de réaliser de petits détails qui disparaîtraient sur une imprimante FDM classique. Après l’impression, elles doivent toutefois être lavées, post-polymérisées et débarrassées de leurs supports. Les résines peuvent être résistantes, ibles, plus résistantes à la chaleur ou calcinables, mais il faut généralement prévoir un coût plus élevé et un processus de travail plus délicat.
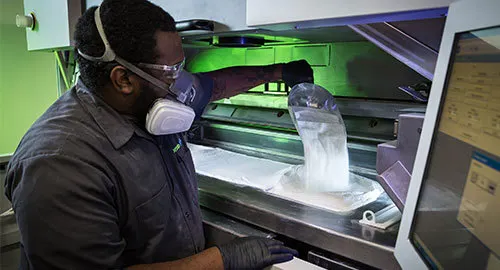
Le SLS fritte un plastique en poudre à l’aide d’un laser. Le nylon PA12 est le plus souvent utilisé, éventuellement du PA11 ou des mélanges chargés. La poudre non imprimée soutient la géométrie environnante pendant la fabrication, si bien que le SLS n’a pas besoin de supports comme le FDM ou le SLA. Il convient ainsi aux formes complexes, aux assemblages mobiles, aux grilles et aux petites séries. La surface est généralement mate et légèrement granuleuse, mais il s’agit d’une technologie très pratique sur le plan mécanique.
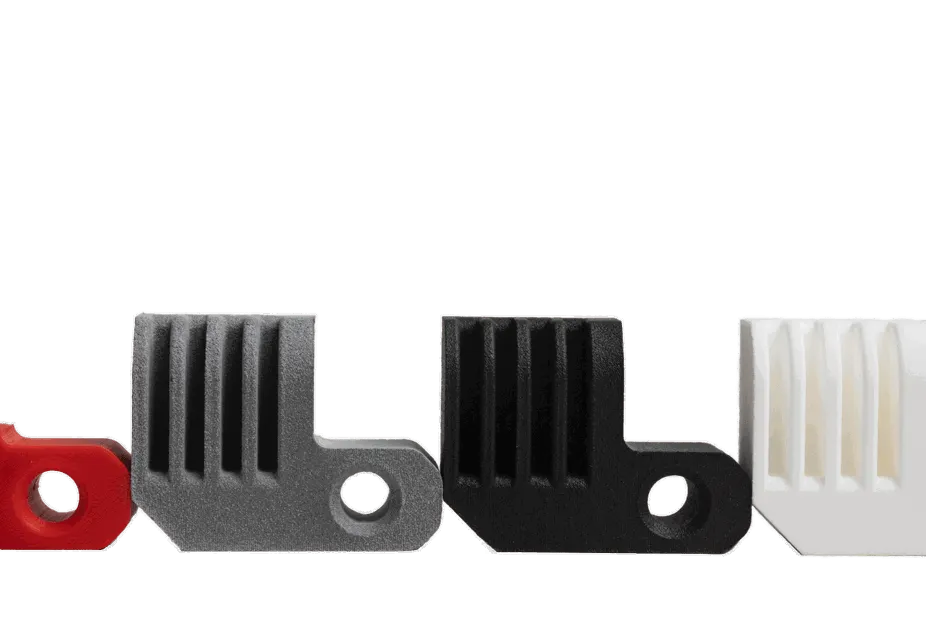
Le FDM est le meilleur premier choix lorsque vous devez vérifier la forme, les dimensions et le fonctionnement sans coûts inutiles. Les exemples typiques sont les supports de capteurs, les gabarits de montage, les boîtiers électroniques, les prototypes de produits, les gabarits d’atelier ou les grands modèles décoratifs.
Pour les pièces intérieures courantes, le PLA ou le PETG suffisent. Pour les pièces destinées à une voiture, à l’extérieur ou à proximité d’une source de chaleur, il vaut mieux choisir de l’ASA, de l’ABS ou un autre matériau offrant une meilleure résistance à la température. Le TPU est utilisé pour les capuchons souples, les butées ou les inserts ibles. Pour les pièces fonctionnelles, il est important de tenir compte de l’orientation d’impression : la pièce est généralement plus faible entre les couches, les forces de traction ne devraient donc pas facilement les séparer.
Le FDM ne convient pas si vous avez besoin d’une surface parfaitement lisse, de textes très fins, de détails miniatures nets ou de surplombs complexes sans marques de supports. Il est possible de poncer, mastiquer et peindre la pièce, mais ce travail augmente le coût et le temps nécessaires.
Choisissez le SLA lorsque la pièce doit avant tout être esthétique ou présenter des détails fins. Il convient aux figurines, aux maquettes de produits, aux petites pièces de design, aux modèles dentaires et de joaillerie, aux moules de coulée, aux prototypes transparents et aux petites pièces précises.
Le principal avantage du SLA est sa surface. Les couches sont nettement moins visibles qu’en FDM et les arêtes des petits détails peuvent être très nettes. Pour un prototype visuel de bouton, de commande ou de petit boîtier, le SLA est donc souvent plus proche de l’aspect du produit final.
Son point faible réside dans le processus de travail et la résistance du matériau. Après l’impression, la pièce doit être lavée, post-polymérisée et débarrassée de ses supports. Certaines résines sont plus fragiles que les thermoplastiques et les rayons UV prolongés ou la chaleur peuvent ne pas leur convenir. Il existe des résines techniques indiquées comme tough, durable, high temp ou ible, mais il est tout de même recommandé de vérifier le matériau concret et de ne pas supposer automatiquement une ténacité identique à celle du nylon ou du PETG.
Le SLS est un choix particulièrement adapté aux pièces destinées à être utilisées en pratique, et pas seulement à montrer une forme. Il convient aux boîtiers à encliquetage, aux supports, aux charnières, aux clips, aux structures allégées, aux grilles, aux pièces de robotique, aux adaptateurs de tuyauterie, aux poignées ergonomiques ou aux petites séries de pièces finales.
Son principal avantage est de combiner résistance et liberté géométrique. Comme la pièce repose dans la poudre pendant l’impression, elle n’a pas besoin de supports classiques. Vous pouvez concevoir des formes qui nécessiteraient de nombreux supports en FDM et qui laisseraient des marques en SLA. Le SLS fonctionne également très bien pour produire un grand nombre de petites pièces dans un même lot.
Prévoyez toutefois une surface plus granuleuse et veillez à ce que les cavités fermées permettent l’évacuation de la poudre. Si vous concevez une pièce creuse, ajoutez des trous d’évacuation suffisants. Pour les assemblages mobiles et les éléments à encliquetage, pensez aux jeux ; sinon, les pièces risquent de se souder après l’impression ou de frotter.
Le FDM est généralement le moins cher, surtout pour les prototypes de grande taille et les formes simples. Le SLA est plus coûteux en raison de la résine et du post-traitement. Le SLS peut être plus cher pour une seule petite pièce, mais pour une petite série de pièces complexes, l’écart se réduit rapidement, car il n’est pas nécessaire de fabriquer des supports et plusieurs pièces peuvent être reées dans un même lot.
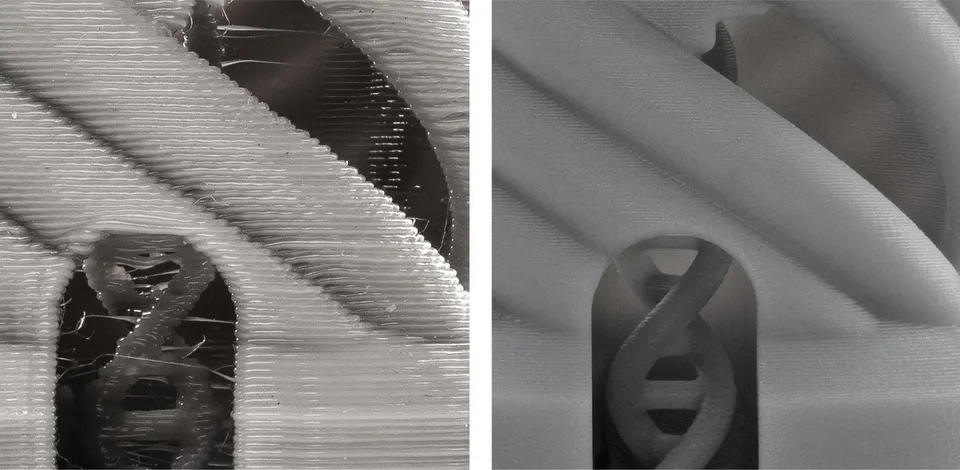
Le SLA offre généralement le résultat le plus lisse. Le SLS présente une surface finement granuleuse et mate. Le FDM rend les couches les plus visibles, mais avec des paramètres correctement réglés, il peut être tout à fait suffisant pour une utilisation technique. Si la pièce doit représenter l’aspect final d’un produit, le SLA ou un SLS ayant subi un post-traitement donnent souvent une impression plus professionnelle.
Pour les pièces mécaniques simples, le FDM est très performant si le matériau, le remplissage, le nombre de périmètres et l’orientation sont correctement choisis. Le nylon SLS est excellent pour les pièces fonctionnelles tenaces, les clips et les petites séries. Le SLA peut être précis et résistant à la compression, mais pour les chocs, la ion et les sollicitations prolongées, il est nécessaire de choisir une résine technique adaptée.
Le SLA permet généralement de réaliser des détails très fins. Le SLS est précis pour les pièces fonctionnelles en plastique, mais le procédé utilisant de la poudre et le nettoyage qui suit influencent les petits trous et les espaces. Le FDM dépend davantage de la buse, de la hauteur de couche, du matériau et du calibrage. Pour les assemblages, prévoyez toujours des jeux : plutôt plus grands en FDM, plus petits en SLA, et adaptés à la taille de la pièce et au mouvement souhaité en SLS.
Les grandes pièces économiques sont souvent avantageuses à imprimer en FDM. Le SLA est excellent pour les petits modèles précis, mais les grandes pièces en résine peuvent être coûteuses et davantage sujettes aux déformations. Le SLS est limité par les dimensions de la chambre, mais il est très efficace pour de nombreuses pièces fonctionnelles de taille moyenne.
Vous avez besoin d’un support de caméra pour l’atelier. S’il est simple et ne sera pas exposé au soleil, choisissez du PETG en FDM. S’il doit être utilisé à l’extérieur, envisagez l’ASA. Si le support comporte de fins loquets ibles et une forme complexe, le SLS en PA12 sera plus sûr.
Vous avez besoin d’un modèle détaillé de personnage ou d’une miniature de produit. Choisissez le SLA, car il reproduira les textures, les arêtes fines et les petits éléments mieux que le FDM. Si le modèle doit résister à une manipulation plus rude, choisissez une résine plus résistante et adaptez l’épaisseur des parois.
Vous concevez un boîtier électronique pour vérifier la forme. Imprimez la première version en FDM avec du PLA ou du PETG, car vous détecterez rapidement les erreurs au niveau des trous, des connecteurs et du montage. Vous pourrez passer une petite série plus aboutie au SLS si vous avez besoin de meilleurs clips, de nervures plus fines et d’une pièce fonctionnelle plus professionnelle.
Vous avez besoin d’un boîtier transparent pour un module LED. Le SLA avec une résine transparente sera plus adapté que le FDM, mais prévoyez un ponçage, un polissage ou un vernis si le résultat doit être réellement limpide sur le plan optique.
En FDM, prévoyez que les surplombs de plus d’environ 45 degrés nécessitent souvent des supports, même si les imprimantes modernes peuvent parfois faire davantage. Pour les pièces fonctionnelles, concevez des parois de préférence de l’ordre de 1,2 à 2 mm et remplacez les angles intérieurs vifs par des rayons.
En SLA, placez les supports sur les surfaces les moins visibles, munissez les pièces creuses de trous d’évacuation et vérifiez les dimensions après la post-polymérisation. Pour les parois fines et les petits détails, suivez les recommandations de la résine utilisée, car les différences entre les matériaux sont importantes.
En SLS, prévoyez des trous d’évacuation pour la poudre, laissez un jeu suffisant autour des pièces mobiles et ne négligez pas les rayons dans les zones sollicitées. Les parois très fines peuvent être ibles, mais pour les pièces porteuses, il est plus prudent d’ajouter de la matière là où les forces s’exercent.
Le FDM est le meilleur choix pour les prototypes économiques, rapides et dimensionnels, les grandes pièces et de nombreux composants pratiques réalisés avec des filaments courants. Choisissez le SLA pour les détails, la surface lisse et les modèles visuels où l’apparence est importante. Le SLS est pertinent pour les pièces fonctionnelles en nylon, les formes complexes et les petites séries sans supports.
Si vous hésitez, ne commencez pas par la technologie. Commencez par les exigences : taille, résistance, surface, température, précision, nombre de pièces et budget. La bonne technologie est celle qui remplit la fonction de la pièce avec le moins de compromis possible.


