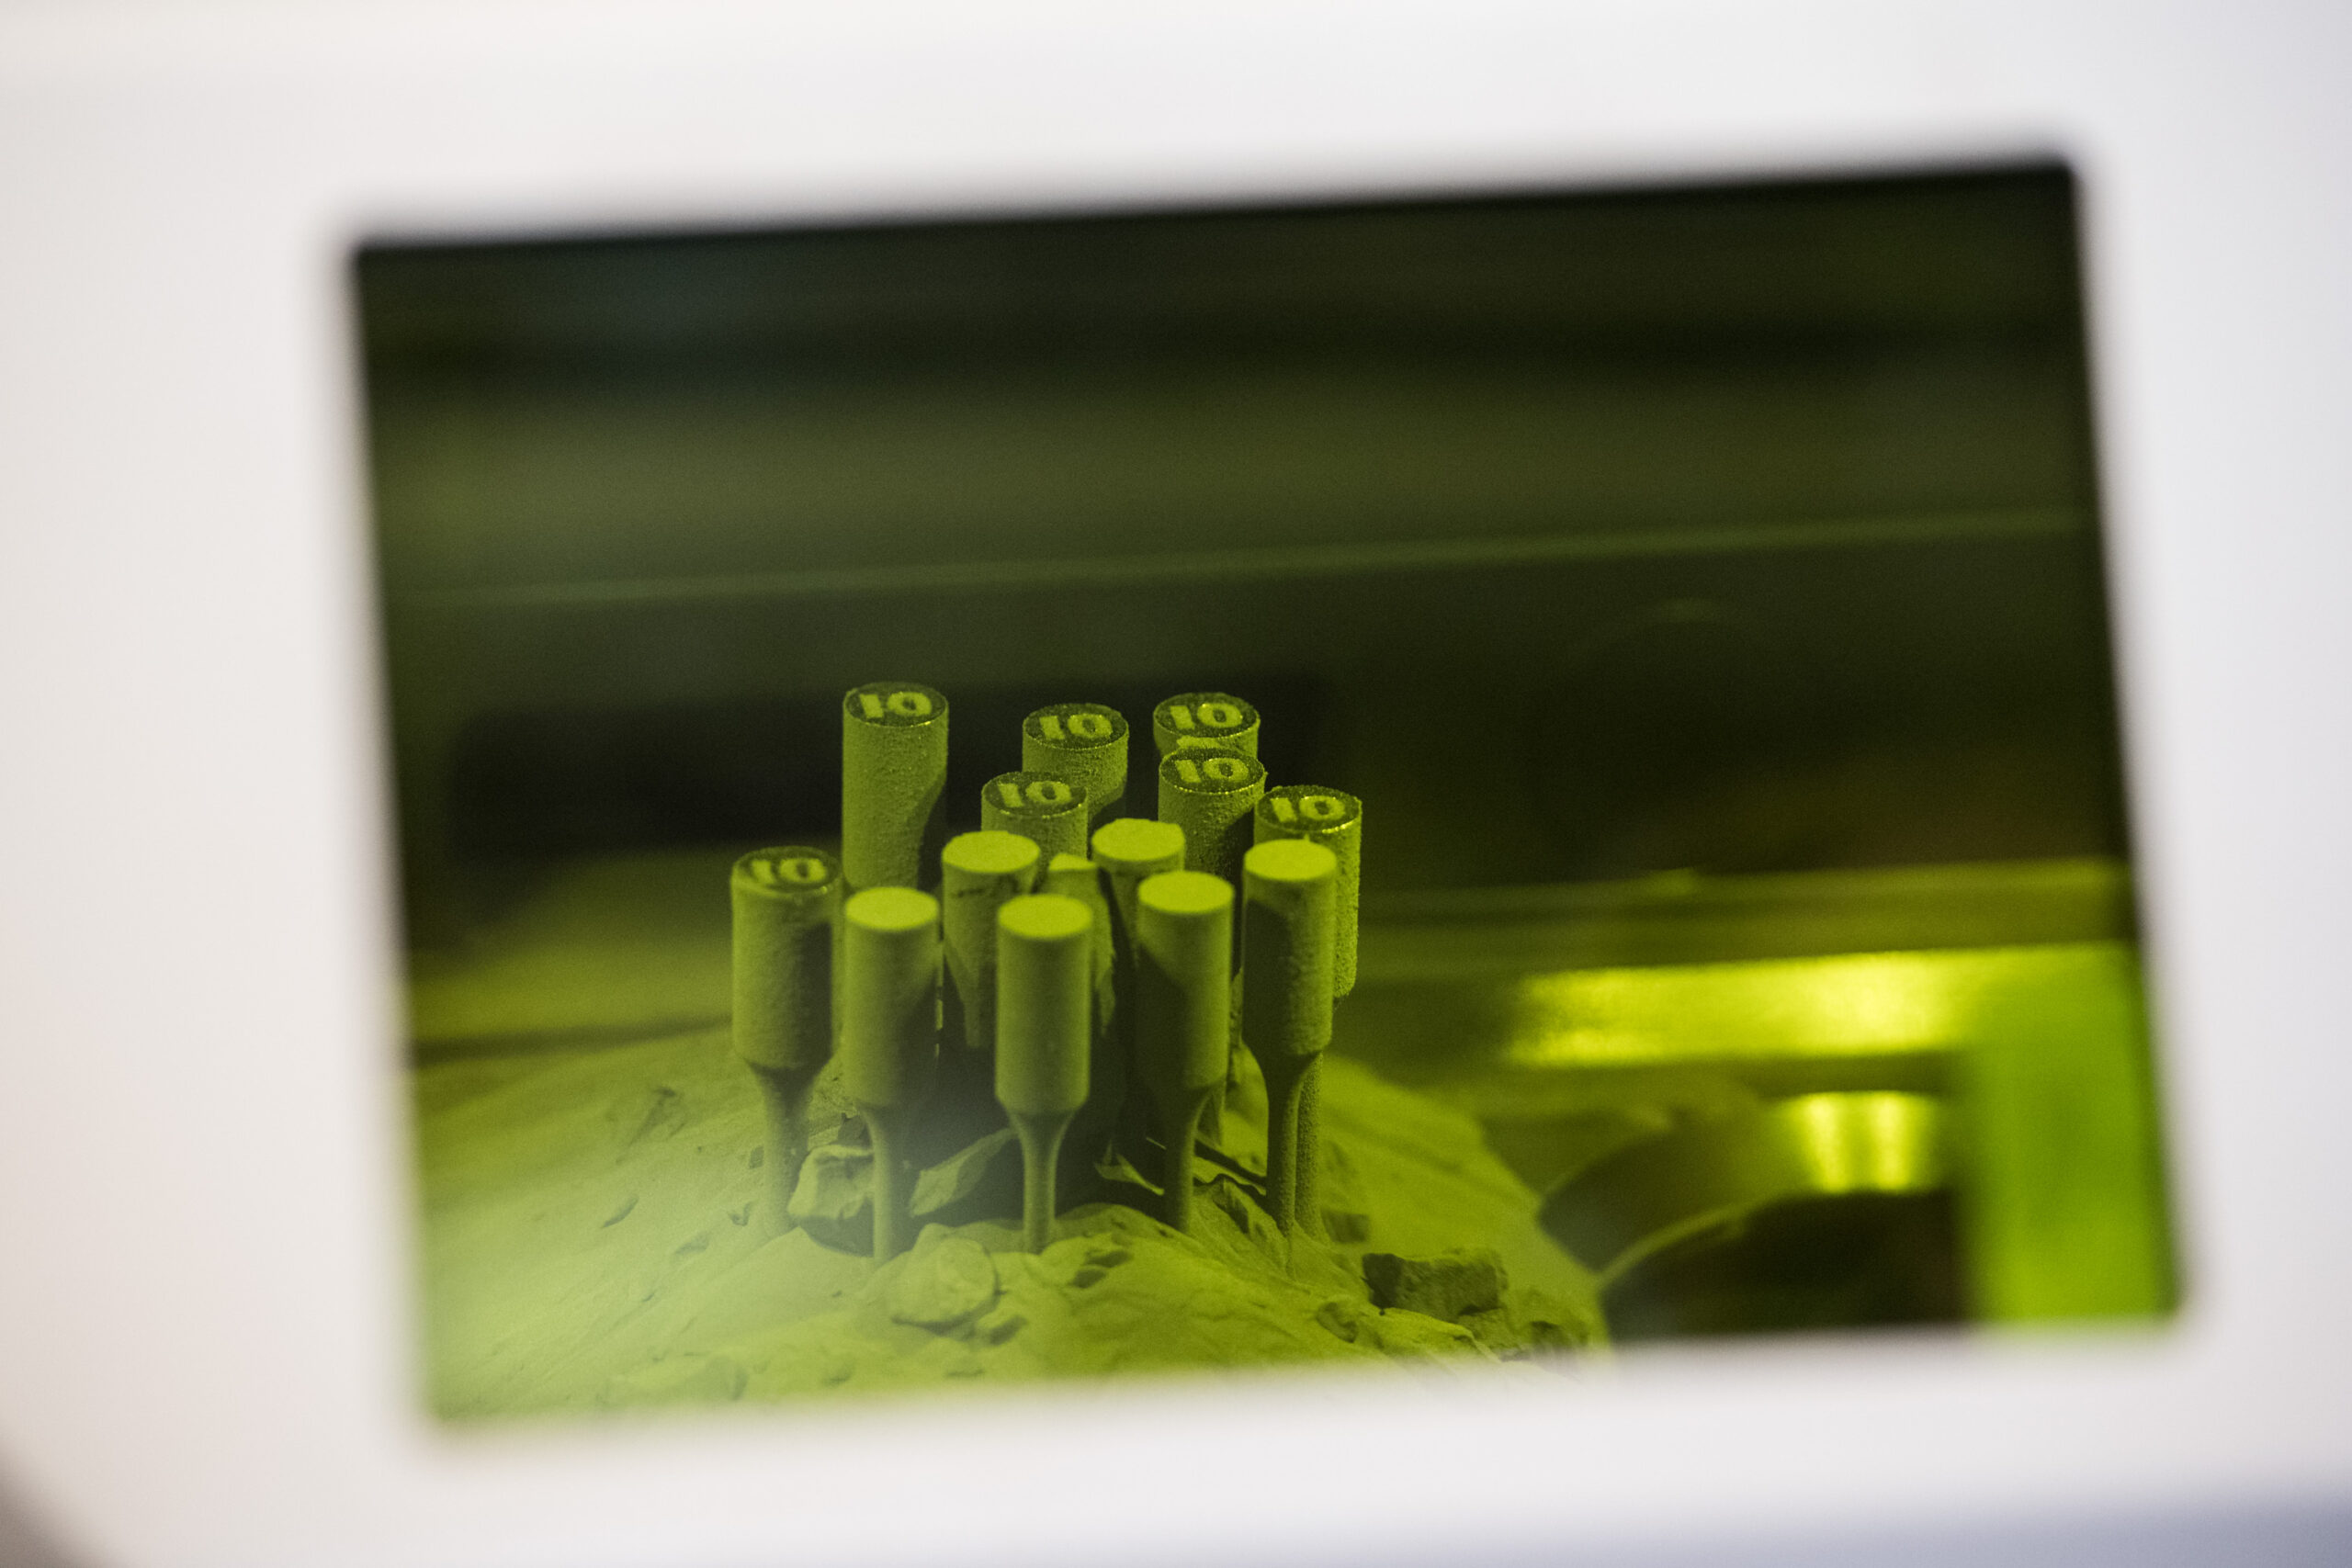
¿Qué es el método de impresión 3D DLMS / DMLS?
En la literatura especializada y en la práctica encontrará las abreviaturas DMLS, SLM o el nombre general PBF (Powder Bed Fusion). En checo a veces se escribe de forma imprecisa DLMS, pero el nombre correcto de la tecnología es:
- DMLS – Direct Metal Laser Sintering – sinterizado láser directo de polvo metálico
DMLS es un método de impresión 3D de metales a partir de polvo mediante láser. Un potente láser incide sobre una fina capa de polvo metálico en una cámara cerrada y funde (o, más precisamente, sinteriza) selectivamente el polvo según los datos del modelo 3D. Así, capa a capa, se crea una pieza metálica completamente funcional con alta densidad y resistencia mecánica.
Según la clasificación ASTM, DMLS pertenece a la familia powder bed fusion (PBF) – tecnologías a las que también pertenecen Selective Laser Melting (SLM) y Electron Beam Melting (EBM). En la práctica, DMLS y SLM son muy similares; se diferencian principalmente por razones históricas y según los fabricantes de las máquinas.(en.wikipedia.org)
Cómo funciona DMLS paso a paso
El proceso DMLS comienza con la digitalización y termina con una pieza completamente metálica lista para el mecanizado o el montaje.
1. Preparación del modelo 3D
- Diseño de la pieza en CAD (SolidWorks, Fusion 360, Inventor, etc.).
- Exportación al formato STL / 3MF.
- Importación al software de la impresora, configuración de la orientación, los soportes y los parámetros del proceso.
- División del modelo en capas finas (normalmente de 20–60 μm).(en.wikipedia.org)
2. Preparación de la máquina y del polvo
- En el depósito se vierte polvo metálico (acero inoxidable, titanio, aluminio, Inconel, cobalto-cromo, etc.).(us.arrk.com)
- La cámara de construcción se llena con gas inerte (argón o nitrógeno) y el contenido de oxígeno se reduce a un nivel muy bajo para evitar que el polvo se oxide a altas temperaturas.(sinterit.com)
3. Aplicación de la capa de polvo
- El recoater (cuchilla o rodillo) distribuye uniformemente sobre la plataforma de construcción una fina capa de polvo (del orden de decenas de micrómetros).
- La altura de la plataforma se controla con precisión en el eje Z.
4. Sinterizado / fusión por láser
- Un potente láser de fibra escanea la superficie de la capa según la forma de la sección transversal de la pieza.
- En el punto de incidencia del láser se produce la fusión y unión de las partículas de polvo para formar un metal compacto.
- Las zonas no irradiadas permanecen como polvo suelto, que posteriormente sirve como material de soporte y puede reciclarse.(element.com)
5. Repetición de las capas
- Una vez completada una capa, la plataforma desciende el espesor de la capa (por ejemplo, 40 μm).
- Se aplica una nueva capa de polvo y se repite el proceso de sinterizado por láser.
- De este modo, la pieza se «construye» de abajo arriba, hasta completar todo el modelo.
6. Enfriamiento y extracción de la pieza
- Una vez terminada la impresión, se deja enfriar la cámara para minimizar las tensiones internas.
- El exceso de polvo se aspira y se filtra para volver a utilizarlo.
- La pieza sigue unida a la plataforma de construcción y normalmente contiene soportes.
7. Postprocesado
A continuación se realizan varios pasos que forman parte estándar del proceso DMLS:
- Tratamiento térmico / «stress relief» – reducción de las tensiones internas.
- Retirada de los soportes (corte, fresado, lijado).
- En algunos casos, HIP (Hot Isostatic Pressing) para lograr una densidad cercana al 100 % y eliminar microdefectos.
- Mecanizado final: mecanizado CNC, lijado, pulido y tratamientos superficiales.
¿Qué materiales se pueden imprimir con DMLS?
Una de las mayores ventajas de DMLS es la amplia variedad de materiales metálicos que pueden utilizarse. Normalmente se trata de:
- Aceros inoxidables – por ejemplo, 316L para la industria química, alimentaria y general.
- Aleaciones de titanio (Ti6Al4V) – aeronáutica, implantes y equipamiento deportivo.
- Aleaciones de aluminio (por ejemplo, AlSi10Mg) – estructuras ligeras en los sectores de la automoción y la aeronáutica.
- Superaleaciones a base de níquel (Inconel) – piezas resistentes a altas temperaturas y a la corrosión para los sectores energético, de turbinas y aeronáutico.
- Cobalto-cromo – odontología e implantes médicos.
- Aceros especiales para talleres de utillaje (refrigeración conforme de moldes, herramientas de estampación).(us.arrk.com)
Gracias a que los materiales suelen ser idénticos a las aleaciones utilizadas en la producción en serie, las piezas DMLS pueden utilizarse plenamente en aplicaciones reales, no solo como prototipos.
Ventajas de DMLS frente al mecanizado convencional
1. Libertad geométrica y optimización topológica
Gracias a la impresión por capas, es posible diseñar formas muy complejas que mediante fresado, torneado o fundición serían:
- extremadamente caras
- o completamente irrealizables.
Entre ellas se incluyen:
- canales internos (por ejemplo, refrigeración conforme de moldes),
- estructuras lattice para ahorrar peso,
- formas orgánicas resultado de la optimización topológica.
2. Consolidación de piezas y menor peso
DMLS permite unir varias piezas en un solo conjunto, lo que:
- reduce el tiempo de montaje,
- disminuye el número de uniones y posibles puntos de fallo,
- reduce considerablemente el peso – por ejemplo, en piezas aeronáuticas a menudo entre un 20 y un 25 %.(businessresearchinsights.com)
3. Plazos de entrega más cortos y menores existencias
Para la producción unitaria y de pequeñas series, DMLS puede ser considerablemente más rápido que preparar utillajes, moldes y recurrir a la fabricación convencional. Resulta especialmente útil para:
- prototipos y validación funcional,
- piezas de repuesto bajo demanda,
- componentes personalizados (por ejemplo, implantes específicos para cada paciente).
4. Alta densidad y propiedades mecánicas
Los sistemas DMLS modernos pueden alcanzar una densidad muy elevada en las piezas impresas; con parámetros adecuados y un tratamiento HIP posterior, los resultados se acercan o igualan a los de piezas fabricadas a partir de semiproductos convencionales. Esto es fundamental para los sectores aeronáutico y sanitario.(sinterit.com)
Limitaciones y desventajas de DMLS
Sin embargo, DMLS no es un sustituto universal de todas las tecnologías. Presenta varias limitaciones importantes:
1. Altos costes de adquisición y funcionamiento
- Las impresoras DMLS son considerablemente más caras que las máquinas FDM/FFF o de resina; a menudo cuestan del orden de cientos de miles de euros.
- Los polvos metálicos son costosos y requieren un almacenamiento y una manipulación cuidadosos.
- El funcionamiento requiere personal capacitado y estrictas normas de seguridad (polvo, gases inertes y altas temperaturas).
Por ello, DMLS se utiliza principalmente allí donde el valor añadido compensa los costes: aeronáutica, sanidad, energía e industria de alta gama.
2. Necesidad de soportes y orientación de la pieza
- La mayoría de los voladizos inferiores a aproximadamente 45° requieren soportes que mantengan el metal fundido en su lugar y disipen el calor.
- Una orientación incorrecta de la pieza puede provocar deformaciones, grietas o una mala calidad superficial.
- Los soportes deben retirarse después de la impresión, a menudo mediante mecanizado.
Por ello, en DMLS son fundamentales los conocimientos de diseño para fabricación aditiva (DfAM).(en.wikipedia.org)
3. Superficie más rugosa y postprocesado necesario
- La superficie de las piezas impresas suele ser más rugosa que la de las piezas mecanizadas (debido al tamaño del polvo de 50–100 μm y al espesor de las capas).(en.wikipedia.org)
- Para las superficies de ajuste y funcionales de precisión es necesario el mecanizado CNC.
4. Volumen de construcción limitado
- La mayoría de las impresoras DMLS tienen una cámara de construcción del orden de cientos de milímetros (por ejemplo, 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Las piezas más grandes deben segmentarse y unirse posteriormente mediante soldadura, tornillos o adhesivo.
DMLS frente a SLM: ¿cuál es la diferencia?
Los términos DMLS y SLM (Selective Laser Melting) suelen utilizarse casi indistintamente.
- Históricamente, DMLS es el nombre comercial de la empresa EOS, que originalmente hacía hincapié en la sinterización de polvos metálicos (especialmente aleaciones).
- SLM designa la fusión completa del polvo metálico para obtener una estructura homogénea.
En la actualidad, la mayoría de los equipos industriales denominados DMLS logran la refusión completa del polvo, por lo que la diferencia se encuentra más bien en los detalles:
- DMLS se utiliza con mayor frecuencia para aleaciones, en las que la «sinterización» controlada ayuda a gestionar las distintas temperaturas de fusión.
- SLM se utiliza a menudo para metales puros (por ejemplo, titanio y aluminio), donde se desea una fusión completa con la mayor densidad posible.
Para el diseñador y el usuario es más importante la máquina concreta, la configuración de los procesos y el tratamiento térmico posterior, que la diferencia terminológica entre estas abreviaturas.(sinterit.com)
Aplicaciones típicas de DMLS en la práctica
1. Industria aeronáutica y aeroespacial
Hoy en día, DMLS es una de las tecnologías clave para la aeronáutica y la astronáutica:
- Costillas estructurales, soportes y ménsulas ligeros y resistentes.
- Piezas para motores de cohetes y sistemas de combustible.
- Componentes de turbinas y piezas de alta temperatura para motores.
Los estudios de mercado indican que el sector aeroespacial y de defensa representa aproximadamente entre el 35 y el 40 % de la cuota del mercado de servicios DMLS, principalmente debido a la necesidad de ahorrar peso y obtener un alto rendimiento.(businessresearchinsights.com)
2. Sanidad y odontología
En medicina, DMLS permite fabricar:
- implantes específicos para cada paciente (caderas, implantes vertebrales y sustitutos craneales),
- prótesis dentales y puentes de cobalto-cromo,
- estructuras ligeras de titanio que favorecen la osteointegración (estructuras lattice).
Gracias a la combinación de biocompatibilidad, alta resistencia y posibilidad de personalización, la impresión 3D de metales se está convirtiendo en una parte estándar de la ortopedia y la odontología modernas.(thebusinessresearchcompany.com)
3. Automoción y motorsport
En el sector de la automoción, DMLS se utiliza por ahora principalmente en programas de desarrollo y competición:
- soportes y ménsulas aligerados, partes de chasis,
- componentes complejos de motores y sistemas de escape, optimizados para el flujo,
- herramientas y moldes de inyección con refrigeración conforme, que acortan los ciclos de producción.
En la producción en serie, el precio sigue siendo determinante, pero se espera una mayor penetración en los modelos convencionales a medida que las tecnologías metálicas se abaraten.
DMLS permite fabricar moldes de inyección y herramientas con canales internos que siguen la geometría de la pieza moldeada. El resultado es:
- un enfriamiento más rápido y uniforme,
- un ciclo de producción más corto para las piezas de plástico,
- una mejor calidad superficial.
Este uso es típico, por ejemplo, en la fabricación de moldes para la automoción, la electrónica de consumo o los envases.
Tendencias y futuro de DMLS (2025+)
Crecimiento del mercado de la impresión 3D de metales
El mercado de la impresión 3D de metales, incluido DMLS, crece con gran rapidez:
- Las estimaciones apuntan a un crecimiento del mercado global de metal additive manufacturing desde unos pocos miles de millones de dólares en 2024 hasta más de 30–40 mil millones de USD alrededor de 2034–2035.(thebusinessresearchcompany.com)
- Según algunos análisis, los servicios DMLS por sí solos crecerán a un ritmo de más del 20 % anual.
Los principales impulsores son el sector aeroespacial, la sanidad, la industria automovilística y la energía.
Sistemas multiláser y máquinas más grandes
Las nuevas generaciones de máquinas DMLS utilizan varios láseres en una misma cámara, lo que acelera considerablemente la impresión. También aumenta la proporción de sistemas de gran formato con un volumen de construcción superior a 300 mm en cada eje, que permiten imprimir piezas más grandes en un solo paso.(businessresearchinsights.com)
Mejores herramientas de software y monitorización
Se están extendiendo las herramientas para:
- optimización topológica (reducción del peso manteniendo la resistencia),
- simulación de deformaciones y tensiones durante la impresión,
- monitorización en línea del baño de fusión y de la capa, que ayuda a detectar defectos durante la construcción.
Así, DMLS se está convirtiendo en un proceso de fabricación repetible y controlado, adecuado para la producción en serie y no solo para la creación de prototipos.
Sostenibilidad y reciclaje de polvos
Durante el proceso DMLS, los polvos se reciclan en gran medida: el material sobrante puede reutilizarse después de tamizarlo y comprobarlo. También se presta cada vez más atención a:
- el consumo energético de las máquinas,
- el uso de metales reciclados en forma de polvo,
- la trazabilidad del material durante todo su ciclo de vida.
Principios básicos de diseño para DMLS
Si está considerando fabricar una pieza mediante DMLS, conviene conocer algunas reglas prácticas de diseño:
- Tenga en cuenta la orientación de la pieza – intente minimizar las grandes superficies con un ángulo < 45° respecto al lecho de polvo, que requerirían soportes masivos.
- Deje sobrematerial para el mecanizado – para superficies de ajuste precisas, zonas roscadas o alojamientos de rodamientos, diseñe un sobrematerial de 0,1–0,5 mm para el posterior mecanizado CNC.(en.wikipedia.org)
- Evite las cavidades cerradas llenas de polvo – si no es posible vaciar o aspirar el polvo sobrante, diseñe orificios de servicio.
- Optimice los espesores de pared – las paredes demasiado finas pueden deformarse, mientras que los volúmenes demasiado macizos provocan acumulación de tensiones.
- Utilice estructuras lattice – donde no sea necesario utilizar material macizo, reducen el peso y ahorran polvo y tiempo de impresión.
Para los primeros proyectos, merece la pena consultar el diseño con un proveedor de servicios DMLS; a menudo cuentan con sus propias recomendaciones y guías de diseño según las máquinas y los materiales concretos.
Resumen: ¿cuándo tiene sentido DMLS?
DMLS (DLMS) es un método avanzado de impresión 3D de metales que permite crear piezas metálicas ligeras, resistentes y muy complejas directamente a partir de polvo, sin necesidad de moldes ni de un mecanizado extenso.
Tiene más sentido si:
- necesita el máximo rendimiento (aeronáutica, motorsport y energía),
- trabaja con piezas personalizadas o específicas para cada paciente (implantes y odontología),
- quiere aprovechar la optimización topológica y la refrigeración conforme,
- fabrica series pequeñas o prototipos con un alto valor añadido.
Por el contrario, para grandes series de piezas sencillas de aceros o aluminio convencionales, seguirá siendo económicamente más ventajoso el mecanizado, la fundición o el estampado convencionales.
Para los usuarios de la impresión 3D, DMLS representa un hito importante: demuestra que la fabricación aditiva ya no se limita a los modelos de plástico, sino que cada vez se centra más en componentes metálicos reales sometidos a cargas, que pasan a formar parte de la producción en serie.