Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
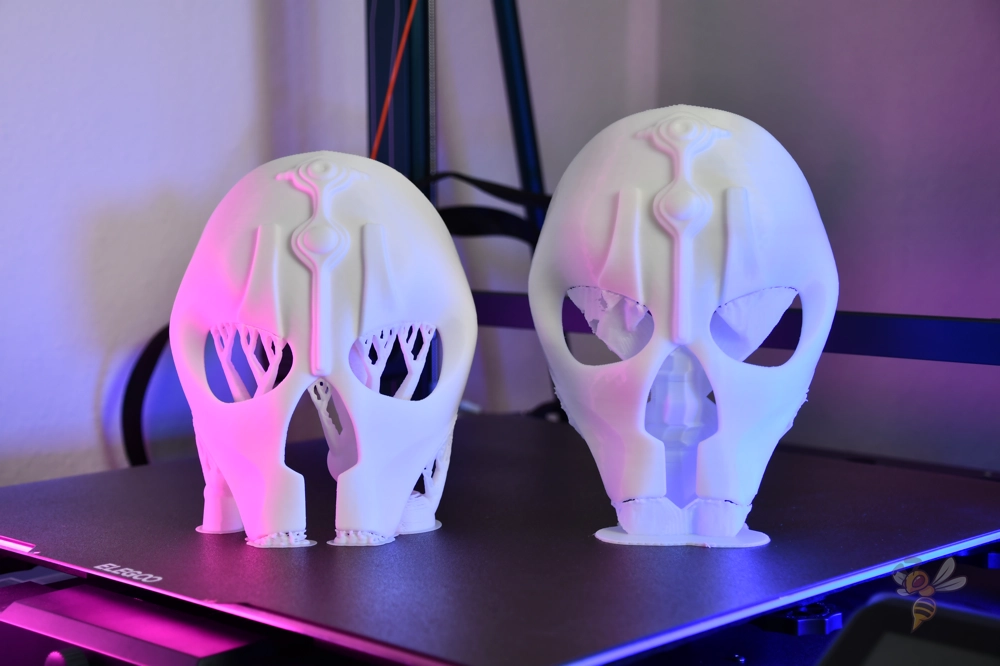
Los soportes son estructuras temporales que sostienen las partes del modelo bajo las cuales, de otro modo, no habría material durante la impresión. Sin ellos, algunos voladizos se combarían, los filamentos caerían al aire y el detalle acabaría convertido en un montón de plástico. Al mismo tiempo, cada soporte prolonga la impresión, consume filamento y, después de retirarlo, puede dejar marcas en la superficie.
Por lo tanto, el objetivo no es activar los soportes siempre. El objetivo es utilizar solo los que el modelo realmente necesita y configurarlos de modo que mantengan la forma durante la impresión, pero puedan retirarse limpiamente una vez enfriados.
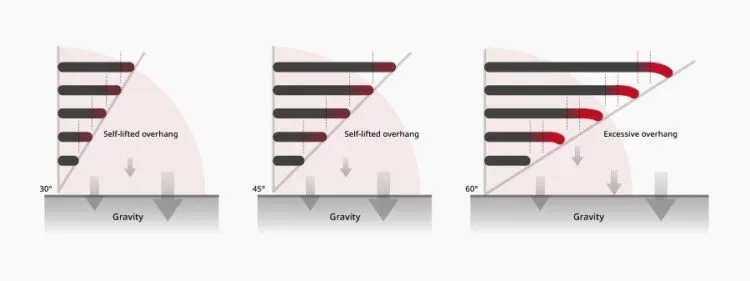
Una impresora FDM deposita el material por capas. La nueva capa debe apoyarse al menos parcialmente sobre la capa inferior. Cuando el modelo contiene una parte que comienza en el aire, un voladizo largo o un detalle con una superficie de contacto pequeña, el laminador propone un soporte.
Situaciones típicas en las que los soportes tienen sentido:
El valor de 45 grados es un punto de partida seguro. Una impresora bien calibrada con PLA, una capa más baja y una refrigeración potente suele soportar incluso 55 o 60 grados. PETG, ABS, ASA y los materiales ibles suelen ser más exigentes y a menudo requieren una configuración más cuidadosa.
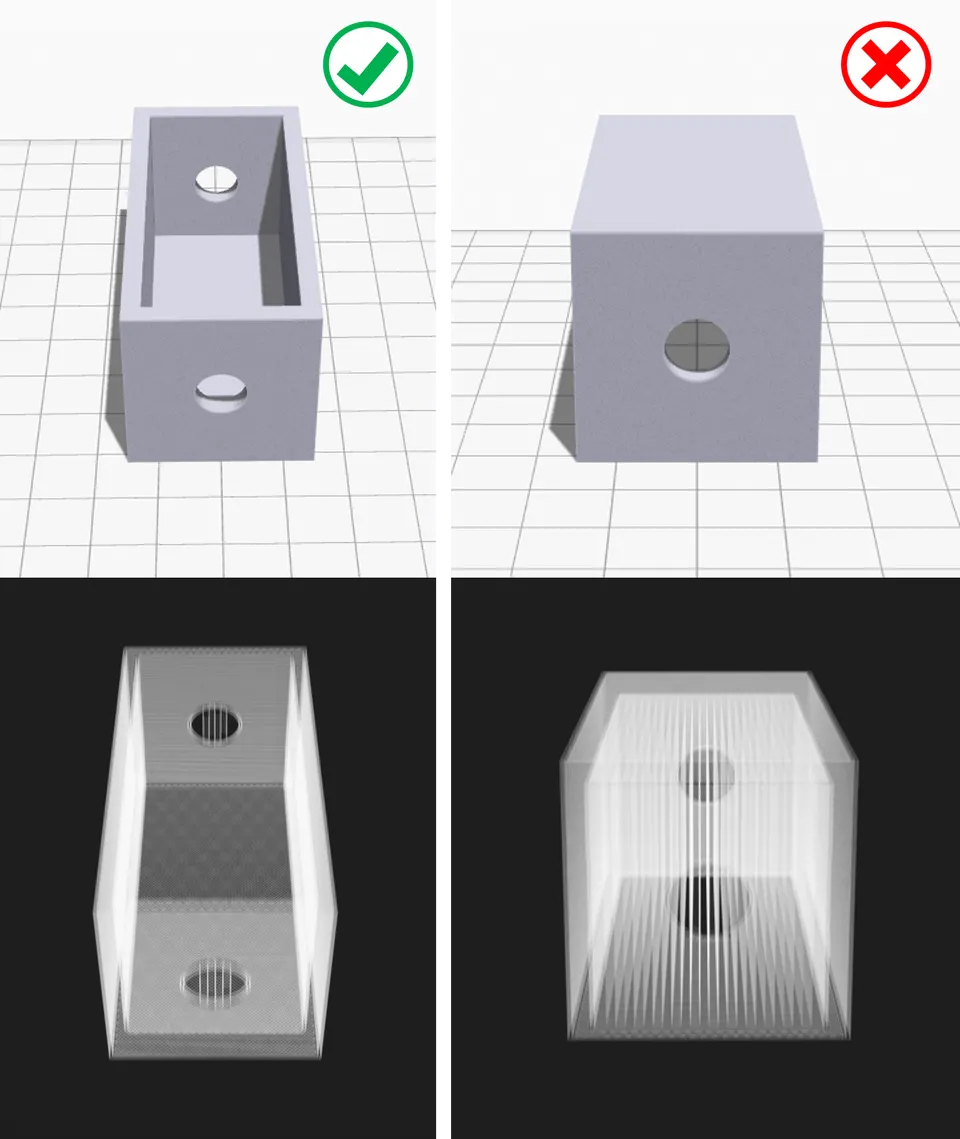
El mejor soporte es el que no tienes que imprimir. Antes de laminar, revisa el modelo e intenta encontrar una orientación en la que las superficies visibles importantes queden arriba o en un lateral y los voladizos problemáticos se reduzcan.
Procedimiento práctico:
Este paso puede ahorrar decenas de minutos de impresión y mucho lijado posterior.
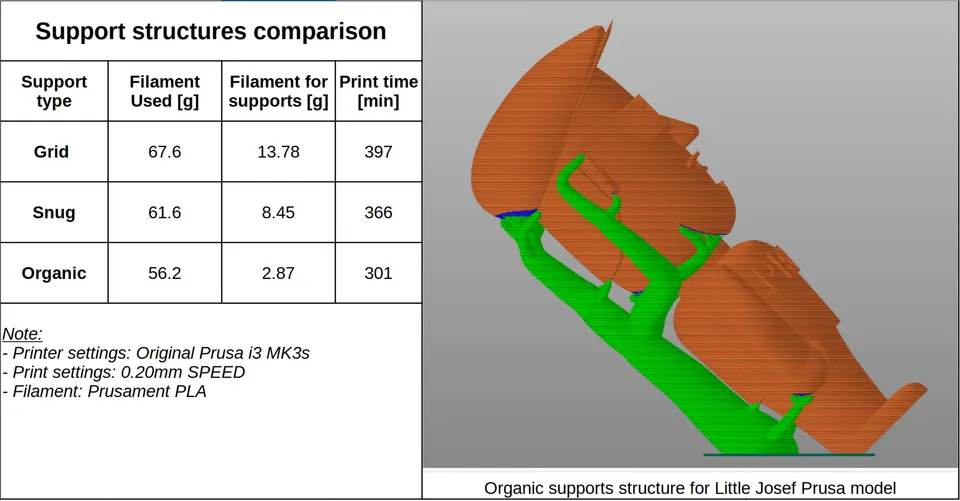
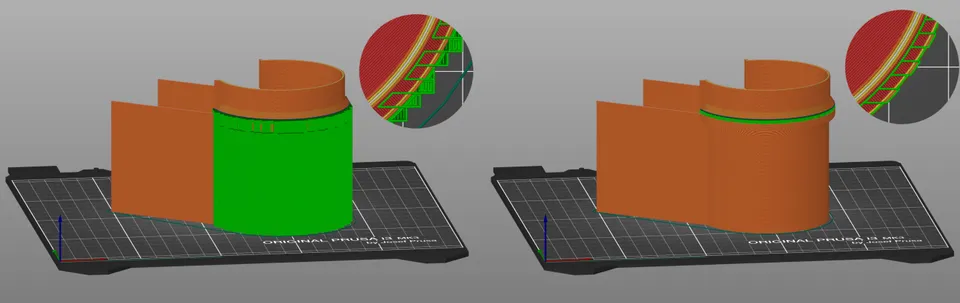
En los laminadores encontrarás varios estilos de soportes. Los nombres varían, pero el principio es similar.
Soportes clásicos forman una cuadrícula regular o columnas bajo el voladizo. Son estables y adecuados para superficies planas grandes, piezas técnicas y situaciones en las que el soporte debe sostener un peso considerable. La desventaja es un mayor contacto con el modelo y marcas más frecuentes después de retirarlos.
Soportes arborescentes u orgánicos crecen como ramas y solo tocan el modelo en los puntos necesarios. Son excelentes para figuras, estatuas, decoraciones y formas orgánicas. Normalmente consumen menos material y son más fáciles de retirar, pero con voladizos muy pesados hay que comprobar la estabilidad.
Soportes solo desde la base comienzan únicamente en la superficie de impresión. Esto protege el modelo, ya que los soportes no comienzan sobre una parte ya impresa. Sin embargo, no siempre alcanzan todos los voladizos.
Soportes en todas partes también pueden crecer desde el modelo ya impreso. Permiten resolver geometrías complejas, pero dejan más marcas y son más difíciles de limpiar.
Soportes pintados manualmente, forzadores y bloqueadores son la mejor opción cuando la automatización añade demasiado material innecesariamente. Puedes forzar un soporte solo bajo el punto crítico o, por el contrario, prohibirlo donde sería difícil de retirar.
Cada impresora, boquilla y marca de filamento se comporta de forma ligeramente distinta. Considera los siguientes valores como un punto de partida práctico para una boquilla de 0,4 mm, una altura de capa de 0,2 mm y PLA convencional.
| Configuración | Inicio recomendado | Qué cambiar si el resultado no es bueno |
|---|---|---|
| Ángulo de voladizo | 50 grados | Redúcelo a 45 grados para mayor seguridad; auméntalo a 55–60 grados para usar menos soportes |
| Ubicación de los soportes | Desde la base, si es suficiente | Cambia a todas partes solo con geometrías realmente complejas |
| Densidad de los soportes | 10 a 15 % | Auméntala para voladizos pesados; redúcela para facilitar la retirada |
| Interfaz del soporte | Activada, 2 a 4 capas | Más capas mejoran la superficie inferior, pero pueden dificultar la retirada |
| Distancia Z superior | Aproximadamente 1 altura de capa | Auméntala si el soporte se suelda; redúcela si el voladizo se hunde |
| Distancia XY | 0,35 a 0,6 mm | Auméntala si se pega a las paredes; redúcela para detalles pequeños |
| Patrón de soporte | Rectilinear, zig-zag o estilo arborescente | Los patrones más sólidos sujetan mejor, pero normalmente se rompen con más dificultad |
Los valores más importantes son la distancia Z, la interfaz del soporte y la densidad. Si el soporte no se desprende bien, no empieces cambiando al azar todas las opciones. Primero aumenta la distancia Z superior o la distancia XY, después reduce la densidad y solo entonces cambia el tipo completo de soporte.
PLA es el más sencillo de utilizar. Se enfría bien, soporta voladizos razonables y los soportes normalmente se rompen limpiamente. Con PLA suele funcionar una distancia Z inicial de aproximadamente una capa.
PETG es resistente y tiende a pegarse a los soportes. Utiliza una distancia mayor, una densidad de soportes menor y, si el modelo lo permite, soportes orgánicos o arborescentes. Una interfaz demasiado densa puede comportarse en PETG como una superficie soldada firmemente.
ABS y ASA necesitan una temperatura estable y una refrigeración menos agresiva. Los soportes deben ser suficientemente resistentes para no despegarse durante la contracción. Ten en cuenta que la superficie sobre el soporte puede ser más rugosa que con PLA.
TPU y otros materiales ibles son problemáticos para los soportes. Los soportes se doblan en lugar de romperse y la limpieza es lenta. En las piezas ibles conviene reorientar el modelo o modificar el diseño para reducir al mínimo los soportes.
Materiales solubles o de separación tienen sentido en la impresión multimaterial. La interfaz del soporte puede estar hecha de un material que no se una al modelo principal o que se disuelva. El resultado es más limpio, pero la impresión tarda más, requiere más cambios de material y genera más residuos al limpiar la boquilla.
Después de laminar, no te fijes solo en la estimación de tiempo. Abre la vista previa de las capas y recorre lentamente las zonas críticas.
Comprueba sobre todo:
En un modelo complejo, merece la pena imprimir una pequeña sección o una versión de prueba reducida. Ahorrarás filamento y disgustos.
No tengas prisa al retirarlos. Deja que la pieza se enfríe. El plástico caliente es más blando, se deforma con mayor facilidad y los detalles pequeños pueden doblarse.
Procedimiento recomendado:
Al trabajar con una cuchilla, corta siempre alejándola de la mano y del detalle que quieras conservar. Los trozos de soporte pueden saltar al romperse, por lo que las gafas de protección son recomendables con materiales duros y frágiles.
Los soportes están soldados al modelo. Aumenta la distancia Z superior, aumenta la distancia XY, reduce la densidad de los soportes o disminuye el número de capas de interfaz. Comprueba también la temperatura de impresión y el flujo, ya que la sobreextrusión del material del soporte empeora el problema.
La parte inferior del voladizo es fea y está combada. Reduce la distancia Z, activa o refuerza la interfaz del soporte, reduce la altura de capa y mejora la refrigeración. En los puentes largos, una velocidad menor y un bridge flow configurado correctamente pueden ayudar.
Los soportes se rompen durante la impresión. Aumenta la densidad, añade un brim, utiliza un patrón más resistente o cambia a soportes clásicos. En los soportes arborescentes, reduce los ángulos agresivos de las ramas y comprueba que tengan suficiente contacto con la base.
Los soportes dejan marcas en la superficie visible. Gira el modelo, utiliza soportes solo desde la base o desactiva manualmente el contacto en las zonas visibles. En los modelos decorativos, el estilo orgánico suele ayudar.
El laminador genera demasiados soportes innecesariamente. Aumenta el ángulo de voladizo, activa los soportes solo desde la base, utiliza bloqueadores o pinta manualmente los soportes solo en las zonas críticas.
Figura con barbilla, brazos y pelo. Comienza con soportes orgánicos desde la base. Añade manualmente un soporte bajo la barbilla y en las puntas de las manos. Mantén la parte visible del rostro sin contacto con los soportes, si la geometría lo permite.
Soporte técnico con un brazo horizontal. Si la resistencia es más importante que el aspecto, utiliza soportes clásicos con interfaz. Configura una densidad de aproximadamente 15 a 20 % y cuenta con limpiar ligeramente la superficie inferior después de imprimir.
Caja con orificios y un alojamiento interior. Primero intenta cambiar la orientación. Los soportes dentro de una caja pequeña suelen ser difíciles de retirar. Si son necesarios, utiliza bloqueadores en lugares a los que no puedas llegar con una herramienta después de imprimir.
Puente largo entre dos paredes. La impresora suele poder imprimir un puente corto sin soportes. En un puente más largo, es preferible añadir un soporte estrecho en el centro para convertir un puente largo en dos más cortos.
Los soportes no son señal de un modelo mal diseñado. Son una herramienta que permite imprimir formas que, de otro modo, una impresora FDM no podría producir. Sin embargo, los mejores resultados surgen de combinar una orientación correcta del modelo, una cantidad razonable de soportes, una distancia bien configurada y la revisión de la vista previa de las capas.
Empieza con una regla sencilla: utiliza soportes solo donde el plástico no tenga apoyo debajo y piensa siempre en cómo los retirarás después de imprimir. Cuanto mejor lo resuelvas en el laminador, menos trabajo te esperará con la pieza terminada.


