Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
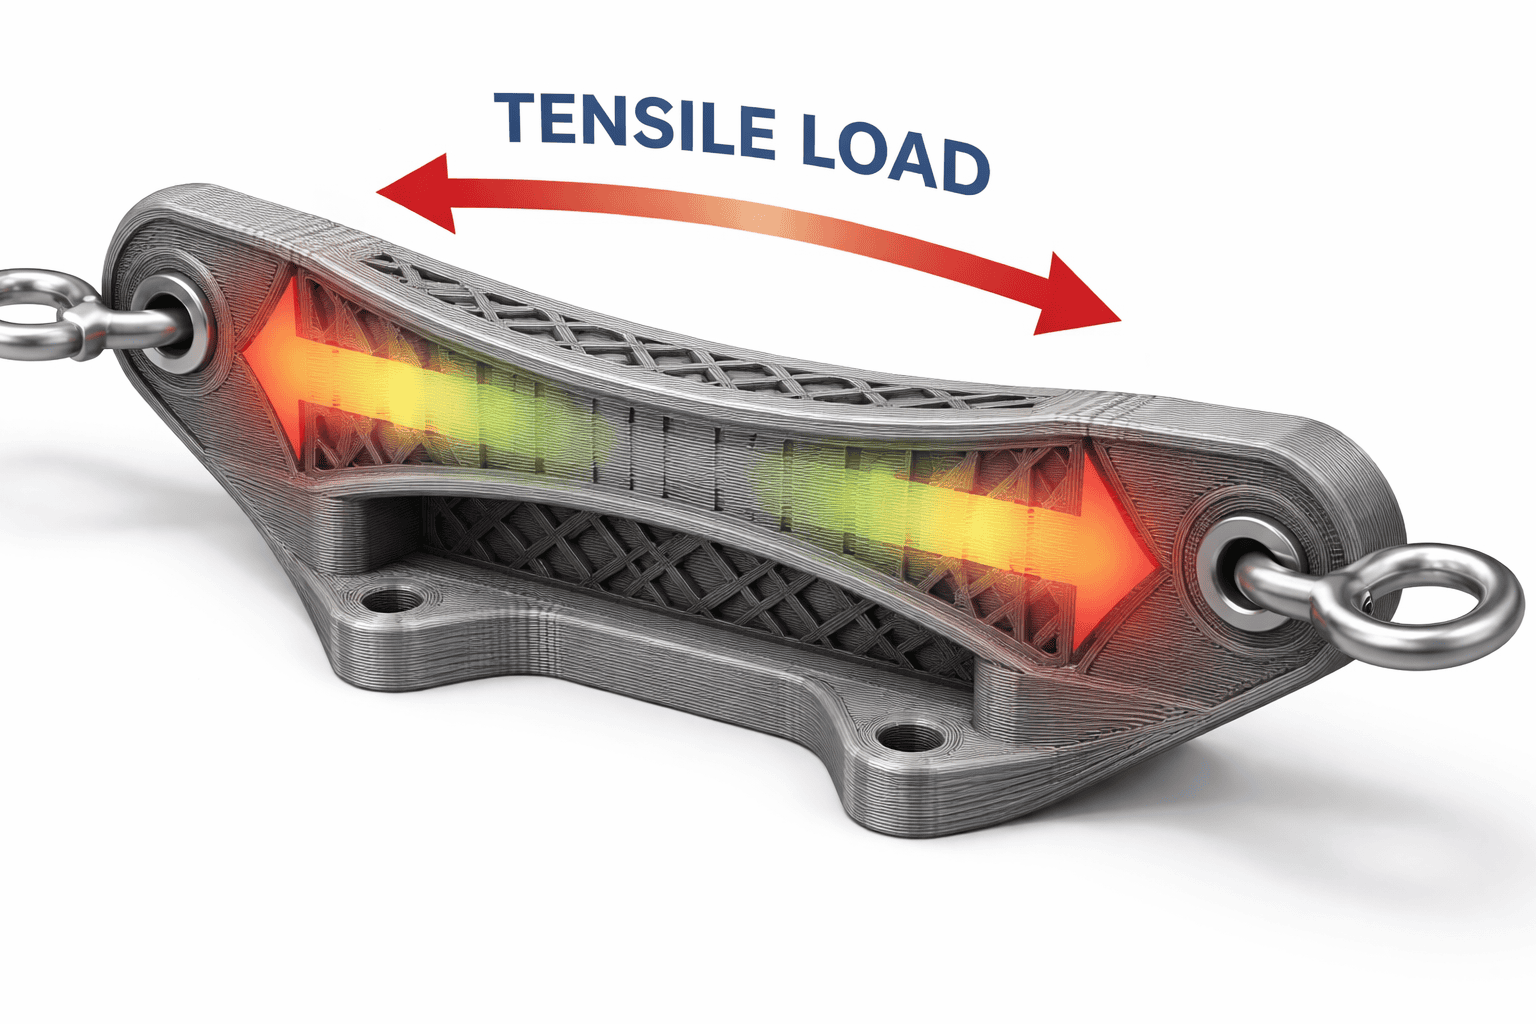
La resistencia de una pieza FDM no se consigue con un único ajuste mágico en el slicer. Es el resultado de la combinación del material, la dirección de la carga, la orientación del modelo, el número de paredes, el relleno, la altura de capa y la calidad de la unión entre capas. Por eso, dos piezas fabricadas con el mismo filamento pueden comportarse de forma completamente distinta: una soporta el uso diario y la otra se rompe al apretar un tornillo por primera vez.
En la impresión FDM es fundamental entender que la pieza no tiene la misma resistencia en todas las direcciones. En el plano de las capas, la boquilla deposita un trazo continuo de plástico, mientras que en la dirección Z la pieza depende principalmente de la adhesión entre las capas individuales. Cuando la pieza se somete a una carga que separa las capas, normalmente falla mucho antes que cuando la carga actúa en la dirección de las capas.
A continuación encontrará un procedimiento práctico para configurar piezas FDM resistentes para soportes, carcasas, empuñaduras, piezas de repuesto, utillaje de taller y prototipos.
Si quiere empezar sin realizar largas pruebas, utilice este perfil inicial para una pieza funcional común de PETG o PLA de calidad:
| Ajuste | Recomendación |
|---|---|
| Material | PETG para tenacidad, PLA para rigidez y precisión, ASA/ABS para temperaturas más altas |
| Orientación | Oriente la tracción y la ión principales en la dirección de las capas, no a través de ellas |
| Paredes | 3-5 perímetros con una boquilla de 0,4 mm |
| Capas superiores e inferiores | 5-7 capas según la altura de capa y el tamaño de la pieza |
| Relleno | 20-35 % para la mayoría de las piezas funcionales, 40-60 % para piezas sometidas a grandes cargas |
| Patrón de relleno | Gyroid para cargas universales, grid o triangles para piezas técnicas más rígidas |
| Altura de capa | 0,16-0,24 mm con una boquilla de 0,4 mm |
| Temperatura | Preferiblemente la parte alta del rango recomendado para el filamento, tras comprobar que no haya exceso de material |
| Refrigeración | Menos ventilador con PETG, ASA, ABS y nailon; con PLA, un compromiso razonable |
Tómelo como un punto de partida, no como un dogma. Para una pieza crítica, imprima una prueba corta con la misma orientación e intente romperla con la mano, sométala a carga con un tornillo o mida su ión. Una prueba pequeña suele ahorrar horas de impresión y evitar destruir la pieza final.
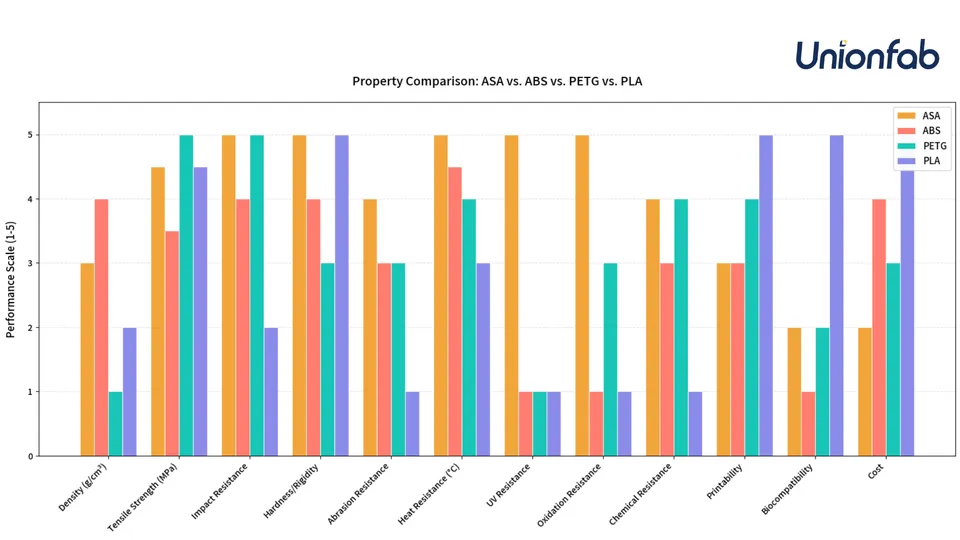
El PLA tiene una gran rigidez y, a menudo, una muy buena resistencia a la tracción. Es excelente para piezas precisas, plantillas, soportes a temperatura ambiente y prototipos. Su punto débil es la fragilidad y la baja resistencia térmica. Un soporte en un coche, una carcasa cerca de un motor o una pieza expuesta al sol puede deformarse aunque haya sido muy resistente a temperatura ambiente.
El PETG suele ser una mejor opción para piezas prácticas que deben soportar impactos, cargas ibles o un entorno exterior. No es tan rígido como el PLA, pero se rompe de forma menos frágil y suele tener una buena unión entre capas. Algunos ejemplos típicos son una empuñadura, una pinza, una carcasa de máquina, un separador o una pieza que ocasionalmente cae al suelo.
El ABS y el ASA tienen sentido cuando son importantes una mayor resistencia térmica y tenacidad. Además, el ASA es más adecuado para exteriores gracias a su mejor resistencia a la radiación UV. Sin embargo, necesitará una impresora más cerrada, una temperatura de cámara adecuada o, al menos, limitar las corrientes de aire. Una pieza de ABS mal impresa con grietas entre las capas no será más resistente solo porque el material parezca mejor en la tabla.
El nailon, el policarbonato y los filamentos compuestos pueden ser muy resistentes, pero son más exigentes. El nailon debe estar seco; de lo contrario, pierde calidad superficial y propiedades mecánicas. Los materiales con fibra de carbono suelen ser rígidos y dimensionalmente estables, pero no necesariamente son más tenaces en todas las direcciones. Con filamentos abrasivos, utilice una boquilla endurecida.
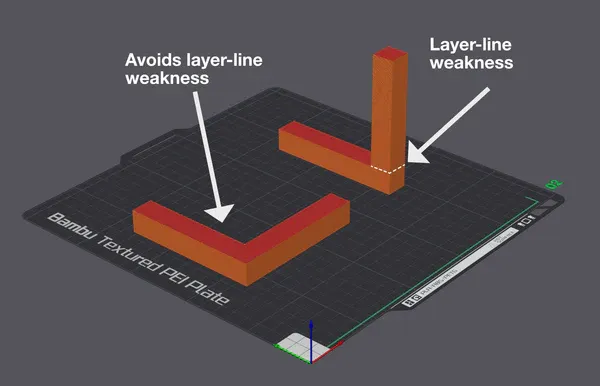
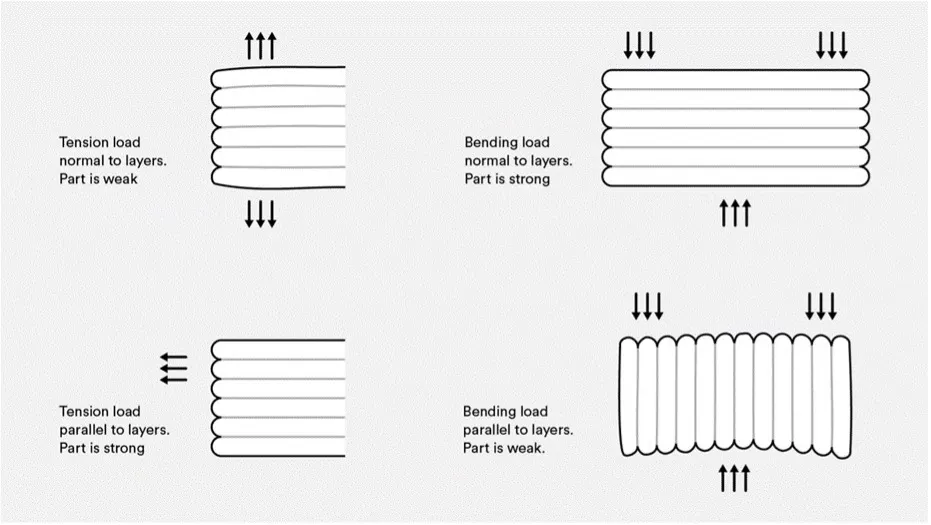
La orientación suele ser más importante que el relleno. Antes de laminar, hágase una pregunta sencilla: ¿dónde intentará romperse la pieza?
Imagine un gancho para colgar un cable. Si lo imprime en posición vertical, las capas quedarán como láminas horizontales atravesando el cuello del gancho. La carga separará las capas y el gancho puede romperse limpiamente entre ellas. Si coloca el mismo gancho de modo que la dirección de la tracción discurra a lo largo de las líneas extruidas, aprovechará la resistencia del trazo continuo de plástico.
En un soporte en forma de L existe un problema similar en la esquina. Si la esquina se abre entre las capas bajo carga, aumenta el riesgo de delaminación. Ayudan girar la pieza, aumentar el radio de la esquina, añadir nervios, usar más paredes o dividir el modelo en dos partes que se atornillen después de imprimirlas con una orientación más favorable.
En los orificios para tornillos, considere si el tornillo separa las capas. Para atornillados repetidos son adecuados los insertos roscados termosoldables, un mayor diámetro de pared alrededor del orificio y suficiente material entre el orificio y el borde de la pieza.
Los principiantes suelen aumentar el relleno del 20 % al 80 % y esperan una pieza mucho más resistente. En realidad, en muchas formas la carcasa exterior soporta gran parte de la ión y los impactos. Por eso, añadir perímetros suele ser más eficaz que utilizar un relleno extremo.
Con una boquilla de 0,4 mm, 2 paredes equivalen aproximadamente a 0,8 mm de plástico alrededor del perímetro. Tres paredes proporcionan aproximadamente 1,2 mm, cuatro alrededor de 1,6 mm y cinco alrededor de 2,0 mm. En un soporte que se dobla, a menudo notará más la diferencia entre 2 y 4 paredes que la diferencia entre un 20 % y un 40 % de relleno.
Regla práctica:
No olvide las capas superiores e inferiores. Una parte superior fina sobre un relleno escaso puede hundirse, agrietarse o parecer blanda. Con una altura de capa de 0,2 mm, 5-7 capas superiores son un buen punto de partida para piezas funcionales.
El relleno sostiene las capas superiores, conecta las paredes y ayuda a distribuir la carga dentro de la pieza. Sin embargo, no siempre es eficaz imprimir un bloque de plástico casi macizo. Un relleno más alto aumenta el peso, el tiempo de impresión, el consumo de material y, con algunos materiales, también las tensiones internas.
Como orientación:
| Uso | Relleno |
|---|---|
| Modelos visuales, tapas, piezas ligeras | 5-15 % |
| Soportes comunes, cajas, utillaje | 15-30 % |
| Piezas funcionales sometidas a carga | 30-45 % |
| Piezas sometidas a cargas elevadas localizadas | 45-60 % o refuerzo localizado |
| Casos especiales | 80-100 %, solo si sabe por qué |
Un relleno completo no es automáticamente la mejor opción. En una pieza grande puede provocar tensiones, deformaciones y una impresión larga. A menudo es mejor añadir paredes, cambiar la orientación, aumentar la sección crítica o utilizar un modificador de relleno localizado solo alrededor de un tornillo, pasador o zona de impacto.
Gyroid es una excelente opción universal. Distribuye la carga en varias direcciones, no tiene cruces rígidos de líneas en una misma capa y funciona bien para piezas cuya dirección de la fuerza no se conoce con precisión. Es adecuado para carcasas, soportes, piezas ergonómicas y piezas funcionales generales.
Grid y triangles proporcionan una estructura interna más rígida y pueden funcionar bien a ión en piezas técnicas. Una desventaja puede ser la acumulación de material en las intersecciones y un mayor riesgo de que la boquilla roce, si la impresora o el filamento no están bien ajustados.
Cubic y adaptive cubic son buenas opciones para piezas voluminosas en las que se busca un soporte resistente sin un consumo innecesario. Adaptive cubic permite ahorrar material en el interior de modelos grandes y densificar la estructura cerca de las paredes.
Rectilinear es rápido y sencillo. Es suficiente para prototipos y piezas comunes, pero para componentes sometidos a carga normalmente elegirá gyroid, grid, triangles o una estructura reforzada localmente.
La altura de capa influye en el detalle, el tiempo de impresión y la unión entre capas. Una capa más baja proporciona una superficie más fina y a menudo un mejor contacto entre los trazos, pero la impresión tarda más y la diferencia de resistencia no es ilimitada. Una capa demasiado alta puede empeorar la compresión del material contra la capa anterior y reducir la cohesión.
Con una boquilla de 0,4 mm, es práctico mantenerse aproximadamente en el rango de 0,16-0,24 mm. Para piezas funcionales precisas y de buen acabado, pruebe con 0,16 o 0,20 mm. Para soportes grandes en los que no importe una superficie más rugosa, 0,24 mm puede ser un compromiso razonable. Si utiliza 0,28 mm o más, compruebe la resistencia con una prueba y vigile la calidad de las capas.
El ancho de extrusión suele subestimarse. Una línea ligeramente más ancha que el diámetro de la boquilla puede mejorar la unión entre trazos adyacentes. Con una boquilla de 0,4 mm, un ancho de 0,42-0,48 mm es habitual; en piezas resistentes, tras la calibración, se puede probar incluso algo más. Para piezas grandes y resistentes, una boquilla mayor, por ejemplo de 0,6 mm, puede ser aún más eficaz. Los trazos más gruesos crean paredes más robustas en menos tiempo.
La resistencia entre capas depende de lo bien que se una el nuevo trazo de plástico con el anterior. Una temperatura demasiado baja, una velocidad demasiado alta o una refrigeración excesiva pueden hacer que las capas parezcan correctas, pero se separen bajo carga.
Para piezas funcionales, normalmente conviene imprimir en la parte alta del rango de temperatura recomendado para el filamento. Esto no significa imprimir lo más caliente posible a cualquier precio. El objetivo es lograr una mejor unión entre capas sin un exceso de stringing, deformaciones, rebabas ni pérdida de detalle.
Ajuste la refrigeración según el material. El PLA necesita ventilador, pero en piezas resistentes no siempre es necesario refrigerar al máximo. El PETG suele admitir menos ventilación; el ASA y el ABS normalmente requieren una refrigeración limitada y un entorno cálido estable. El nailon, el PC y otros materiales técnicos requieren aún más un filamento seco y condiciones estables.
El filamento húmedo se reconoce por los chasquidos, las burbujas, la superficie vellosa, unas capas más débiles y una extrusión inestable. En PETG y nailon, secar el filamento antes de imprimir es una de las mejores inversiones para mejorar la resistencia.
Una pieza resistente empieza ya en el CAD. Las esquinas interiores afiladas concentran las tensiones y se agrietan antes. Añada radios, nervios, secciones más grandes en el cuello y suficiente material alrededor de los orificios. Si la pieza debe soportar un tornillo, no coloque el orificio demasiado cerca del borde. Si la pieza debe ionarse, diseñe la parte ible de forma más larga y gradual, no como una lengüeta fina y afilada.
En soportes grandes, a menudo es mejor añadir nervios que aumentar el volumen total del relleno. Un nervio colocado justo donde se produce la ión aporta resistencia de forma específica y sin peso innecesario. En piezas sometidas a cargas repetidas, también ayuda aumentar los radios y eliminar las muescas donde podría comenzar una grieta.
Para las roscas, utilice insertos roscados, tornillos pasantes con tuerca o una rosca de plástico mayor según la carga. Un pequeño tornillo autorroscante en una pared fina puede funcionar para una carcasa, pero no para una pieza que se desmonta con frecuencia.
Elija PETG, 4 paredes, 25-35 % de gyroid, una altura de capa de 0,2 mm y una orientación que evite que la ión separe las capas. Rodee los orificios para tornillos con una pared suficiente y añada un redondeo en la transición del brazo a la base.
Utilice PLA, PETG o ASA según la temperatura ambiente. Bastan 2-3 paredes y un relleno del 10-20 %, ya que la carcasa normalmente no soporta grandes cargas. La resistencia mejorará sobre todo gracias a los soportes para tornillos, los radios y un grosor suficiente alrededor de las roscas.
Empiece con PETG, ASA, nailon o PC según la temperatura y los productos químicos presentes en el entorno. Utilice 5-6 paredes, un relleno del 35-50 % y una boquilla mayor si no importa un detalle más rugoso. Refuerce con la geometría las zonas críticas alrededor de pasadores, tornillos y bordes, no solo con el relleno.
El PLA será preciso, pero puede romperse de forma frágil. El PETG o el nailon suelen soportar mejor la ión. Oriente la pieza de modo que las capas no atraviesen la zona más fina como las páginas de un libro. Añada un radio en la raíz de la palanca y evite una muesca afilada.
Para obtener una impresión FDM resistente, no busque un único porcentaje de relleno universal. Primero tenga en cuenta la orientación y la dirección de las capas; después, el material, las paredes y la geometría. El relleno es importante, pero en muchas piezas no es el principal responsable de la resistencia. Una base razonable para una pieza funcional es de 3-5 paredes, un 20-40 % de relleno adecuado, una orientación correcta, una buena adhesión entre capas y un material elegido según el uso real.
Cuando una pieza realmente tenga que soportar cargas, considere la impresión FDM como un proceso de diseño, no solo como el rellenado de un modelo con plástico. La impresión más resistente es aquella en la que la forma, el material y la dirección de las capas trabajan conjuntamente.


