Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
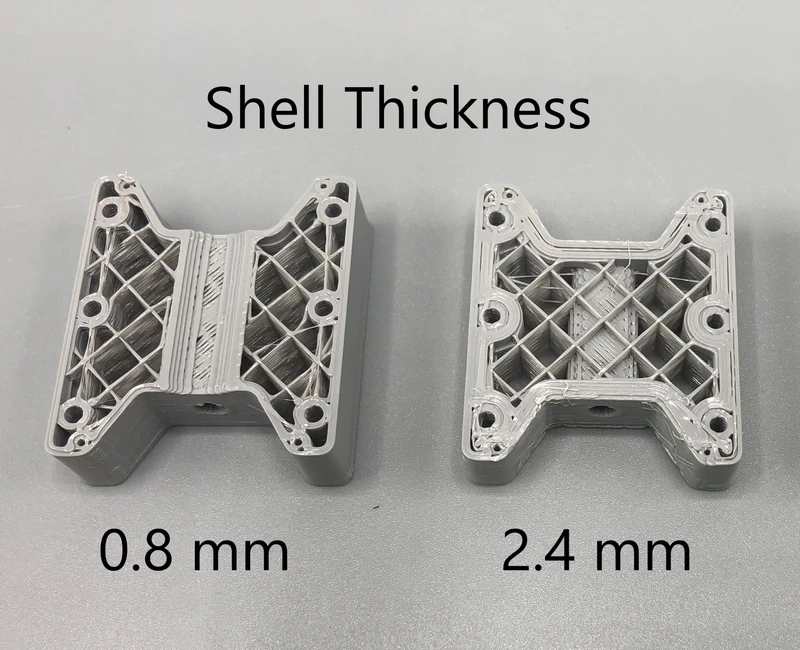
El perímetro es uno de los valores más importantes del laminador cuando se busca una impresión 3D más resistente. Sin embargo, los principiantes suelen pasarlo por alto y aumentar primero el relleno. Pero en las impresiones FDM habituales, la resistencia depende en gran medida precisamente de las paredes del modelo. Los perímetros forman la carcasa exterior, mantienen la forma de la pieza, protegen el relleno y soportan una gran parte de la carga al doblarse o recibir impactos.
La buena noticia es que configurar los perímetros no es complicado. Basta con entender qué se cambia exactamente en el laminador, cómo se relaciona con la boquilla y cuándo tiene sentido añadir otra pared en lugar de aumentar el porcentaje de relleno.
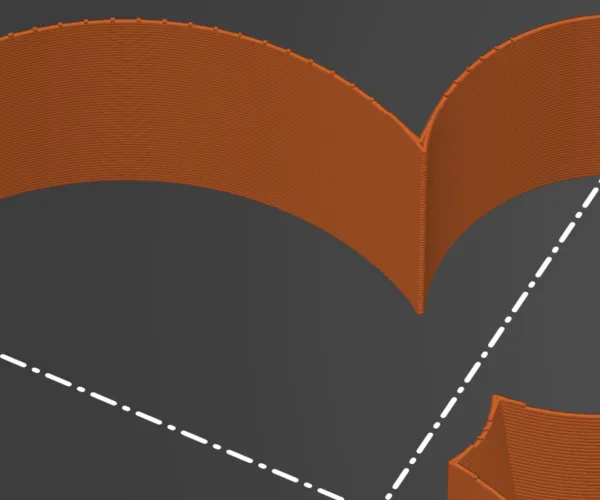
Un perímetro es una trayectoria cerrada de extrusión alrededor del contorno de una capa. Cuando el laminador corta el modelo en capas, primero crea las líneas del contorno exterior e interior. Estas líneas se colocan una junto a otra y juntas forman la pared del modelo.
En los distintos laminadores puede encontrar diferentes nombres:
El principio es el mismo. Si configura 2 perímetros, el laminador imprimirá dos líneas de material contiguas alrededor del contorno. Si configura 4 perímetros, la pared será considerablemente más gruesa y quedará menos espacio interior para el relleno.
Con una boquilla convencional de 0,4 mm, el ancho de extrusión suele ser aproximadamente de 0,4 a 0,45 mm. Por tanto, tres perímetros crean una pared de aproximadamente 1,2 a 1,35 mm. La cifra exacta depende del perfil de la impresora, del material y de la configuración del ancho de línea.
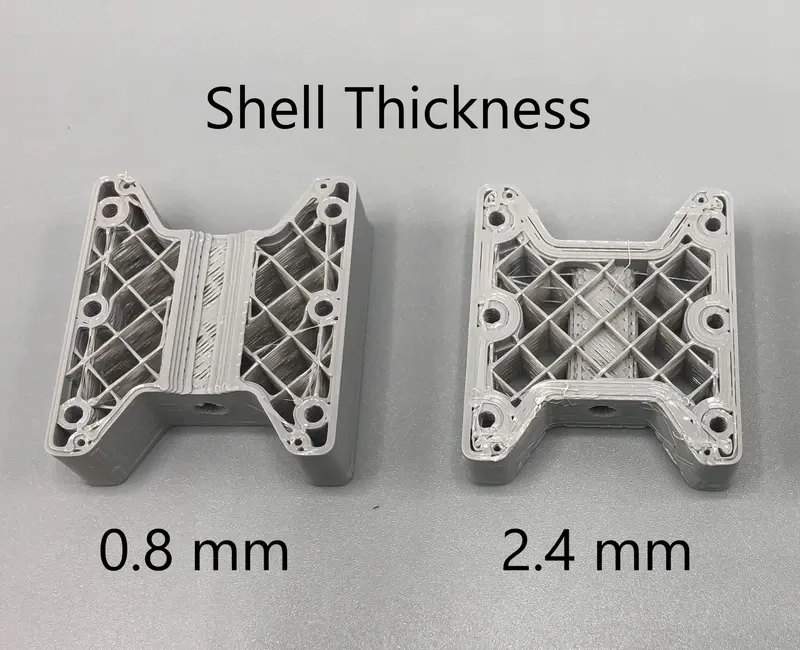
Imagine un tubo hueco. Aunque no esté lleno, puede ser muy resistente porque el material está alejado del centro y soporta bien la ión. Muchos modelos impresos en 3D funcionan de forma similar. Al doblarse, retorcerse o recibir impactos, trabajan principalmente las capas exteriores del modelo. El relleno interior ayuda, pero un relleno denso por sí solo a menudo no aporta tanta diferencia como una pared más resistente.
Por eso, una pieza con 4 perímetros y un 25% de relleno puede ser más práctica que una pieza con 2 perímetros y un 60% de relleno. Tendrá bordes más resistentes, mejores roscas, esquinas más duraderas y, a menudo, un tiempo de impresión más razonable. Además, se desperdicia menos material en el interior del modelo, donde añadir más plástico puede no aportar una mejora equivalente.
Los perímetros ayudan sobre todo cuando la pieza:
El relleno es la estructura interna del modelo. Sostiene las capas superiores, reduce las deformaciones y aumenta la resistencia a la compresión. Los perímetros, en cambio, son una carcasa continua alrededor del contorno. Ambas configuraciones trabajan juntas, pero no resuelven el mismo problema.
Cuando la impresión se rompe en una esquina o junto a un orificio para tornillo, a menudo no basta con aumentar el relleno del 20 al 50%. Suele ser mejor añadir un perímetro, aumentar el radio del modelo, girar la pieza en la base para que las capas no estén sometidas a esfuerzos de separación y solo después ajustar el relleno.
Por el contrario, en una pieza grande y maciza que se aplasta o soporta presión en toda su superficie, la densidad del relleno puede desempeñar un papel más importante. Por eso, la configuración práctica siempre depende de la dirección de la carga.
No existe una cifra universal, pero para una boquilla convencional de 0,4 mm se puede empezar así:
| Uso del modelo | Inicio recomendado | Nota |
|---|---|---|
| Decoración, figuras, prototipo visual | 2 perímetros | Impresión rápida, bajo consumo, la resistencia no es el objetivo principal. |
| Piezas prácticas habituales | 3 perímetros | Una buena base para soportes, cajas, carcasas y piezas para el hogar. |
| Soportes sometidos a carga, piezas de montaje, roscas | De 4 a 5 perímetros | Mejores bordes, orificios más resistentes y mayor resistencia a la ión. |
| Piezas para tornillos, insertos y uso repetido | De 5 a 6 perímetros en las zonas críticas | Si el laminador lo permite, utilice refuerzos locales solo donde sean necesarios. |
| Jarrones y decoraciones de pared fina | 1 perímetro o modo jarrón | Adecuado para la apariencia, no para cargas mecánicas. |
Para un soporte de pared de PETG, normalmente empezaría con 4 perímetros, entre un 25 y un 35% de relleno y un redondeo mayor en las esquinas. Para una caja de PLA para electrónica, a menudo bastan 3 perímetros y entre un 15 y un 20% de relleno. Para una figura pequeña o una prueba dimensional, 2 perímetros suelen ser suficientes.
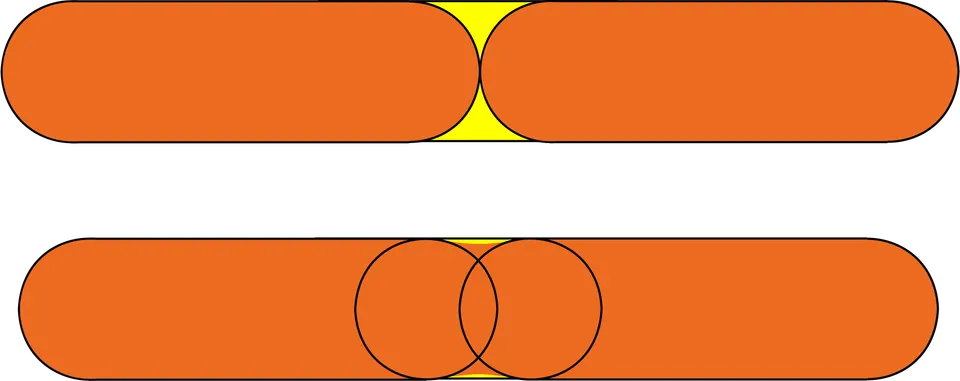
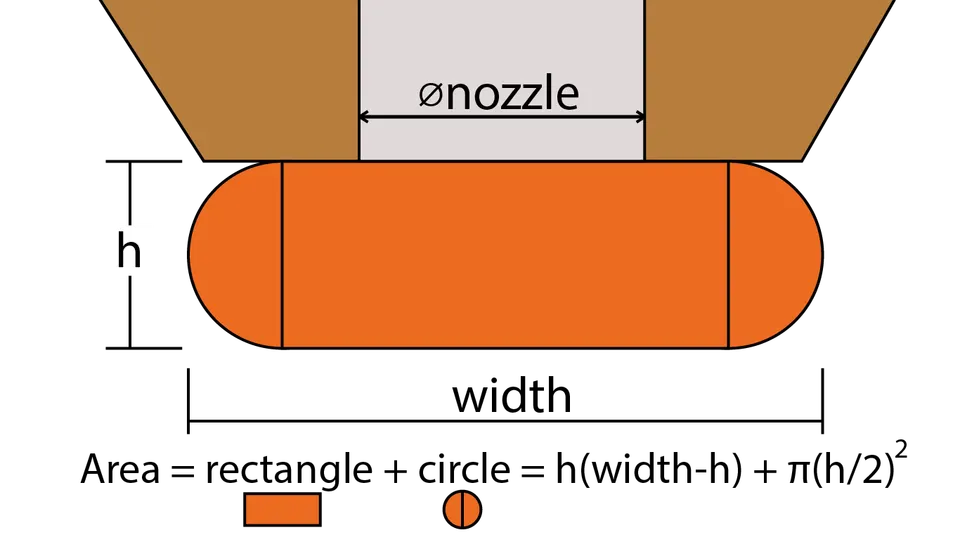
El número de perímetros por sí solo no es suficiente. El ancho de extrusión también es importante. Una boquilla de 0,4 mm y 3 perímetros producen una pared diferente que una boquilla de 0,6 mm y 3 perímetros. Con una boquilla más grande, el mismo número de perímetros puede ser considerablemente más resistente, porque cada línea es más ancha.
El cálculo orientativo es sencillo:
grosor de pared = número de perímetros × ancho de línea
Si imprime con un ancho de línea de 0,45 mm y configura 4 perímetros, la pared tendrá aproximadamente 1,8 mm. Si el modelo contiene una pared de solo 1 mm de grosor, cuatro perímetros no cabrán físicamente en ella. Entonces el laminador utilizará menos líneas, ajustará el ancho de extrusión o creará un compromiso según su algoritmo.
Por eso, en las piezas funcionales conviene pensar en los perímetros ya durante el diseño del modelo. Si quiere tener 4 líneas con un ancho de 0,45 mm, diseñe una pared de al menos aproximadamente 1,8 mm. Para 5 líneas, calcule unos 2,25 mm.
Añadir un perímetro tiene sentido cuando se agrietan los bordes, los orificios, los ganchos, las paredes finas o las esquinas. También ayuda cuando el patrón de relleno se ve en la superficie, cuando la pieza se deforma alrededor del orificio para tornillo o cuando necesita una mejor estanqueidad.
Aumentar el relleno tiene sentido cuando la pieza se hunde, las superficies superiores se deforman, el modelo es grande y hueco o cuando necesita una mayor resistencia a la compresión. En la mayoría de las piezas habituales, es razonable configurar primero de 3 a 4 perímetros y después aumentar el relleno solo según sea necesario.
Un error frecuente es imprimirlo todo con un 100% de relleno. Este tipo de impresión es largo, caro, puede deformarse más y no tiene por qué ser automáticamente el más fiable. Además, una pieza maciza tolera peor los sobrecalentamientos, una refrigeración deficiente o las tensiones internas del material.
Los perímetros no son milagrosos si la pieza está mal orientada. Una impresión FDM suele ser más débil entre las capas, porque estas se adhieren entre sí, pero no forman una sola pieza de material. Si imprime un soporte de modo que la carga lo abra a lo largo de las capas, puede romperse incluso con un número elevado de perímetros.
En un gancho, una ménsula o una palanca, pregúntese siempre: ¿la fuerza separará las capas o actuará principalmente a lo largo de las líneas? Cuando sea posible, gire el modelo para que la tracción y la ión principales sigan en la mayor medida posible los filamentos continuos del material. Añada redondeos a las esquinas pronunciadas, porque ahí suele comenzar la grieta.
Empiece determinando dónde estará sometido a carga el modelo. En un soporte suele ser la zona de los tornillos y la transición entre la base y el brazo. En una caja son las bisagras, los cierres y las esquinas. En un engranaje o una palanca, las zonas críticas están alrededor del eje y de los dientes.
Después, configure el laminador de la siguiente manera:
El refuerzo local suele ser la mejor opción. En lugar de imprimir toda la pieza con 6 perímetros, puede añadir material solo alrededor de los orificios, las bases y los ganchos. Algunos laminadores permiten utilizar modificadores para configurar un número diferente de paredes o de relleno solo en una zona seleccionada.
El perímetro es la línea del contorno que forma la pared de una impresión 3D. Más perímetros significa una carcasa más gruesa, bordes más resistentes y, a menudo, una mejor relación entre resistencia, peso y tiempo de impresión. Para las piezas habituales, empiece con 3 perímetros; para las piezas funcionales y sometidas a carga, utilice de 4 a 5 y aumente el relleno solo según la carga concreta.
Sin embargo, el mejor resultado no se consigue con un único número en el laminador. La resistencia del modelo depende de la combinación de perímetros, relleno, material, temperatura, estratificación, orientación en la base y del propio diseño de la pieza. Si quiere una impresión más resistente, no llene el modelo de plástico a ciegas. Primero refuerce las paredes y las zonas críticas y después ajuste el resto.


