Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
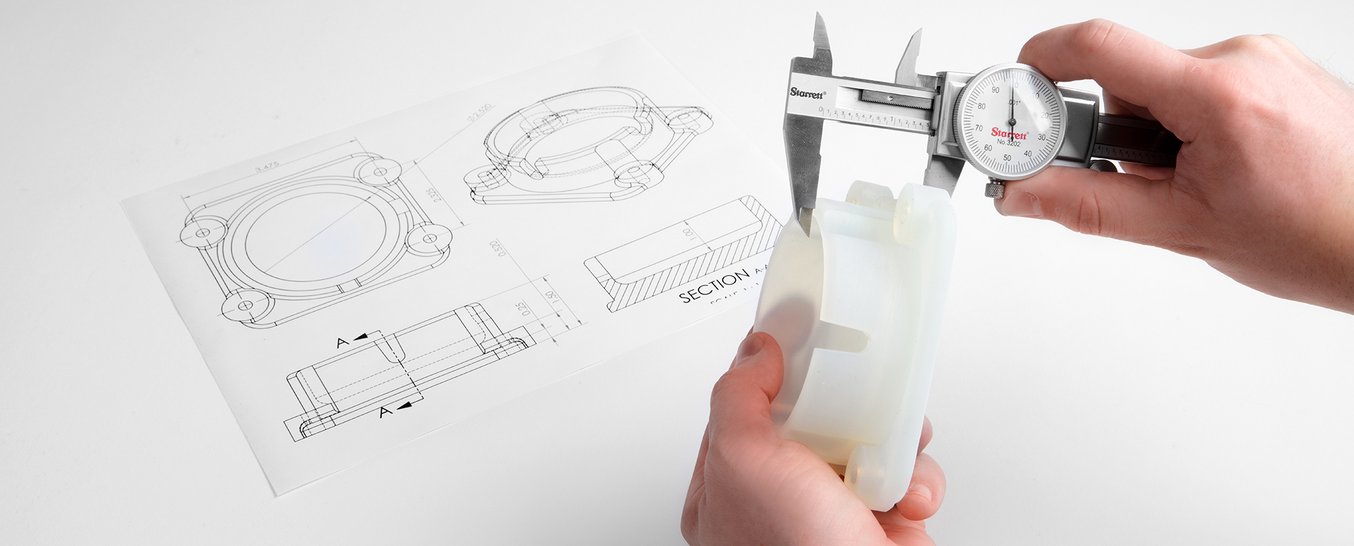
Un modelo 3D bien preparado ahorra tiempo, material y dinero. Para una decoración, a menudo basta con que el archivo pueda abrirse en el laminador. Sin embargo, en una pieza funcional son decisivas la escala, el formato correcto, el grosor de las paredes, la holgura entre las piezas y que el modelo sea realmente imprimible.
Esta guía resume qué comprobar antes de enviar los archivos para impresión 3D o antes de laminarlos en casa. Es útil para piezas técnicas, tapas, soportes, repuestos, prototipos y pequeñas series.
Antes de exportar o hacer el pedido, comprueba principalmente lo siguiente:
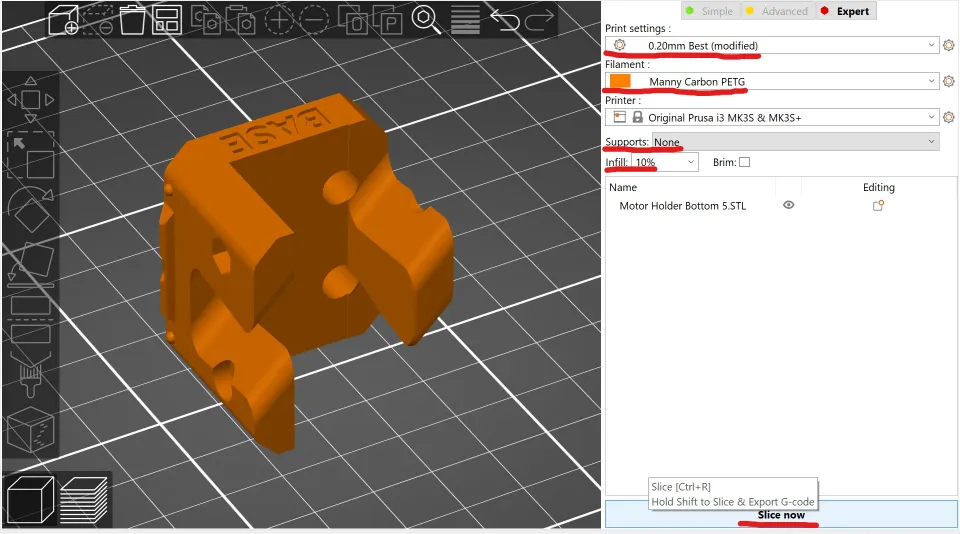
STL es el formato más habitual para la impresión 3D. Describe la superficie del modelo como una malla de triángulos. Es sencillo, prácticamente todos los laminadores lo admiten y para muchos encargos es totalmente suficiente.
Sin embargo, tiene limitaciones. STL no guarda unidades, colores, materiales ni el historial del modelo. Si el modelo se exporta en pulgadas y el laminador lo carga como milímetros, la pieza puede ser 25,4 veces más pequeña. Por eso es importante comprobar al menos una dimensión conocida después de importarlo.
STL es adecuado cuando:
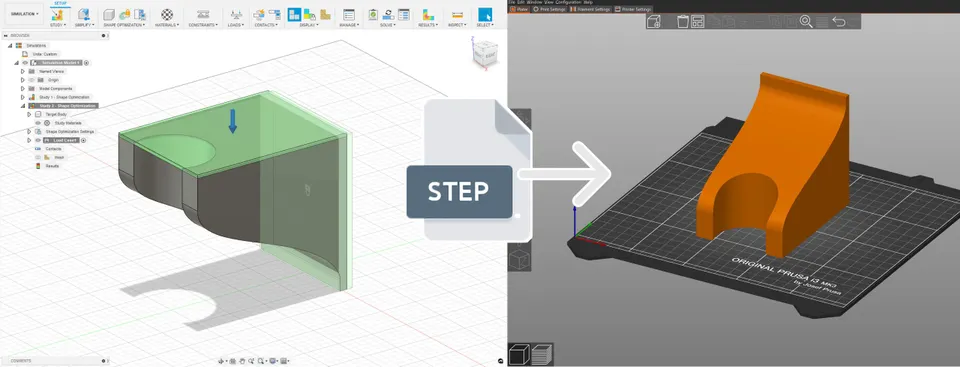
STEP es un formato CAD para intercambiar modelos técnicos con mayor precisión. No es una malla de triángulos, sino una descripción de la geometría volumétrica. Gracias a ello, se puede modificar, medir y comprobar mejor.
En componentes funcionales, STEP suele ser más valioso que el STL por sí solo. Si es necesario modificar un agujero, cambiar el grosor de una pared, añadir un chaflán o verificar un conjunto, se trabaja mucho mejor a partir de un archivo STEP. Los laminadores modernos suelen poder abrir STEP directamente, pero al preparar la impresión igualmente se convierte en una malla imprimible.
Envía STEP principalmente cuando:
La mejor práctica para la impresión bajo pedido es sencilla: envía STEP como modelo técnico de origen y STL como vista previa de cómo imaginabas la exportación para impresión.
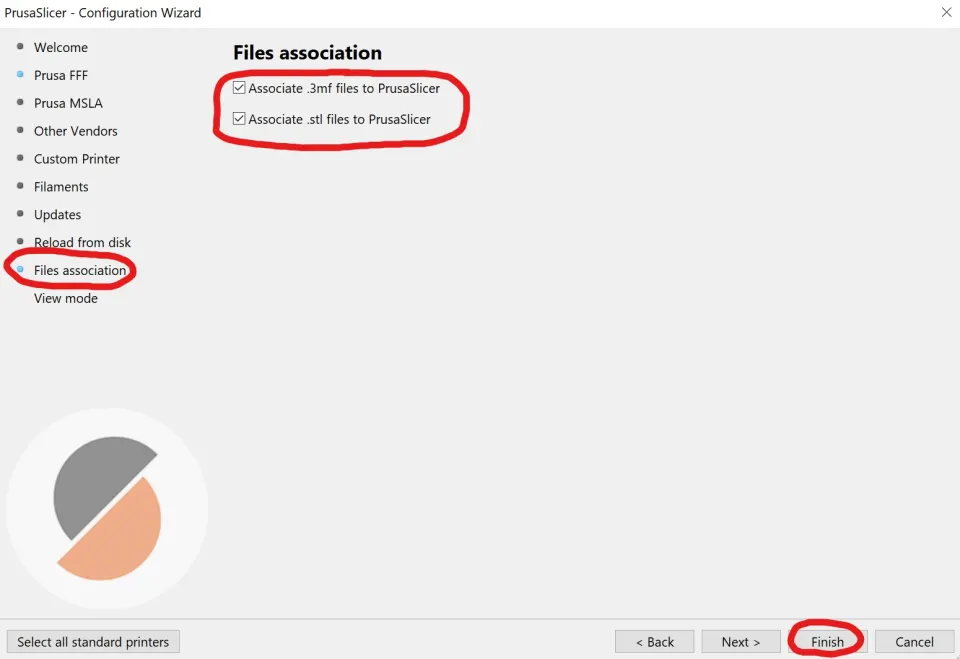
3MF es útil cuando quieres transmitir algo más que la forma. Puede incluir información sobre varios objetos, su posición, colores, materiales y, en ocasiones, también la configuración del laminador. Es práctico para la impresión multimaterial, proyectos preparados y modelos con varias partes en una misma base.
Sin embargo, en un pedido habitual de una pieza técnica no sustituye a STEP. Si alguien debe comprobar o modificar la pieza en CAD, sigue enviando también STEP.
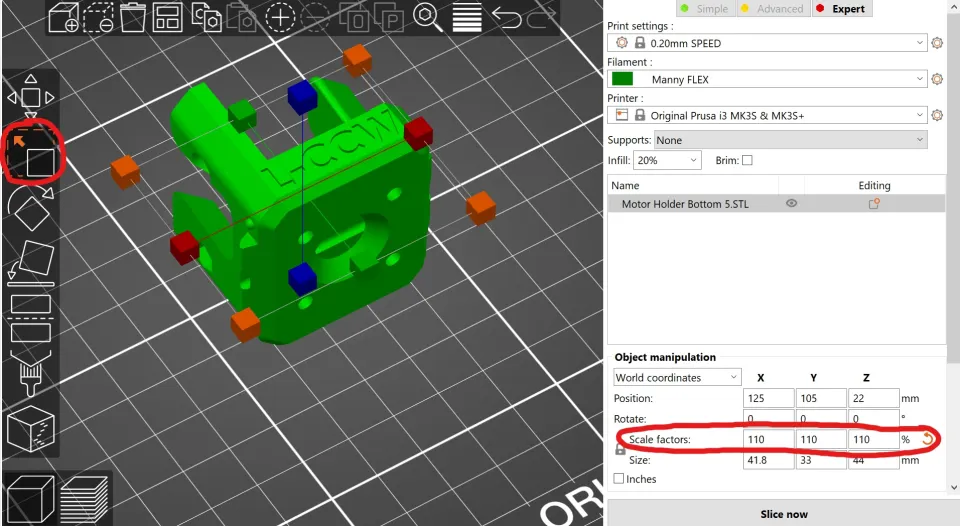
En la práctica, la impresión 3D se prepara en milímetros. Aunque modeles en centímetros o pulgadas, configura la exportación para impresión en milímetros y comprueba la dimensión después de importarla.
Procedimiento práctico:
Si el modelo tiene un tamaño incorrecto, no corrijas una pieza funcional aplicando porcentajes a ojo en el laminador. Vuelve al CAD, configura correctamente las unidades y exporta de nuevo. Escalar en el laminador tiene sentido para decoraciones, figuras o maquetas. En piezas con agujeros, roscas y superficies de apoyo puede cambiar las holguras y arruinar su funcionamiento.
La tolerancia indica qué desviación respecto a la dimensión diseñada sigue siendo aceptable. La holgura es el espacio intencionado entre dos piezas para que encajen, se deslicen o giren.
Ejemplo: si diseñas un pasador de 10,00 mm y un agujero de 10,00 mm, no es un buen diseño para la impresión 3D habitual. Aunque la impresión sea muy precisa, la superficie no será perfectamente lisa y el agujero suele resultar ligeramente más pequeño. Para insertar el pasador hay que ampliar el agujero o reducir el pasador.
Valores iniciales orientativos para piezas de plástico:
| Uso | Holgura recomendada para empezar |
|---|---|
| Ajuste fijo después del ajuste fino | 0,1 a 0,2 mm |
| Inserción habitual en impresión FDM | 0,3 a 0,5 mm |
| Deslizamiento más libre o bisagra en FDM | 0,5 a 0,8 mm |
| Impresión en resina más fina | 0,1 a 0,3 mm |
| Piezas grandes o superficies de contacto más largas | añade margen según la longitud de contacto |
Tómalos como punto de partida, no como una norma universal. El material, la orientación de impresión, la calibración de la impresora, el tamaño de la pieza y el posprocesado pueden cambiar el resultado. En una serie o una pieza cara, merece la pena imprimir primero una pequeña muestra de prueba con varias holguras.
Si la tapa debe encajar en una caja impresa en FDM, no empieces con una holgura cero. Para un montaje sencillo, prueba por ejemplo con 0,3 mm en cada lado. En una tapa pequeña puede ser suficiente; en una cubierta más grande quizá se necesite más debido a la deformación de las esquinas.
Para un pasador de 10 mm de diámetro, diseña el agujero según el comportamiento deseado. Para una inserción manual más ajustada, puede tener sentido un agujero de 10,2 a 10,3 mm. Para una rotación libre, puede ser mejor 10,5 mm o más. En los agujeros impresos en FDM, ten en cuenta que el diámetro interior puede resultar menor que en el modelo.
En el caso de un tornillo autorroscante, no imprimas una rosca métrica definitiva sin pensarlo bien. A menudo es mejor diseñar un agujero piloto, probar el diámetro en una muestra y, si es necesario, utilizar un inserto roscado. Para atornillados repetidos, los insertos de latón termoinsertados son más fiables que una rosca de plástico.
En los cierres ibles, piensa en la dirección de las capas. La pieza es más débil entre las capas que en el plano de una capa, por lo que una lengüeta fina orientada incorrectamente puede romperse. Añade un radio en la base del cierre, evita las esquinas interiores afiladas y cuenta con hacer un prototipo.
El modelo debe tener volumen. Una superficie sin grosor, por ejemplo una carcasa procedente de un programa de visualización, no es por sí sola una pieza imprimible. Cada pared debe ser lo bastante gruesa para que la impresora pueda crearla.
En la impresión FDM habitual con una boquilla de 0,4 mm, es razonable diseñar las paredes como múltiplos del ancho de extrusión. En lugar de una pared de 0,55 mm, es más práctico utilizar 0,8 mm, 1,2 mm o 1,6 mm. Para soportes resistentes, a menudo es mejor empezar alrededor de 2 a 3 mm, según la carga y la geometría.
En textos, ranuras y relieves finos, recuerda que el laminador no puede imprimir un detalle menor de lo que permiten la boquilla, el material y la altura de capa. Lo que se ve bien en el monitor puede desaparecer o fusionarse en la impresión.
El laminador necesita distinguir qué está dentro y qué está fuera. Por eso el modelo debe estar cerrado, tener volumen y no presentar errores de malla.
Comprueba principalmente:
En los modelos CAD, lo mejor es corregir el problema en el archivo de origen, no en el STL. La reparación automática de la malla puede ayudar, pero en una pieza técnica también puede cambiar las dimensiones o eliminar un detalle que debía ser funcional.
Al exportar STL, normalmente se configura la precisión de la malla triangular. Los distintos programas utilizan nombres diferentes, como chord height, deviation, angle tolerance, refinement o resolution.
Una exportación demasiado basta convierte un cilindro en un polígono visible. Una exportación demasiado fina crea un archivo enorme que se abre lentamente, pero la impresión no tiene por qué mejorar, ya que la boquilla y la tecnología son las que establecen el límite.
Procedimiento recomendado:
Como punto de partida práctico, en exportaciones CAD habituales se puede utilizar una desviación aproximada de 0,01 a 0,05 mm para piezas pequeñas y medianas. En piezas decorativas grandes puede bastar una configuración más basta. Para formas pequeñas precisas o curvas visibles y suaves, elige una exportación más fina y comprueba el resultado en la vista previa.
El modelo no está terminado solo porque tenga la forma correcta. En la impresión 3D también importa cómo se colocará sobre la base.
La orientación influye en:
Cuando diseñes un soporte que vaya a soportar tracción o ión, piensa por dónde pasarán las capas. Si diseñas una cubierta visible, decide qué lado debe quedar más bonito y dónde pueden quedar marcas de los soportes. Si no estás seguro, añade al pedido una nota indicando qué superficie es funcional y cuál es estética.
A menudo el archivo por sí solo no es suficiente. En una pieza funcional, escribe una breve descripción:
Si tienes un plano, adjúntalo. No tiene que ser una documentación técnica compleja. A menudo basta con una imagen con varias dimensiones, la identificación de las superficies funcionales y una nota del tipo: «este agujero debe encajar con un tornillo M4» o «esta superficie apoyará sobre un perfil de aluminio».
En un modelo decorativo basta con un STL o 3MF de calidad, comprobar la escala y revisar la vista previa en el laminador. En una pieza técnica, procede con más cuidado:
Unos buenos archivos no son solo un «archivo para descargar». Son información que ayuda a fabricar una pieza que encaje, dure y no tenga que volver a imprimirse. La mayoría de los problemas se resuelven ya en CAD: con las unidades correctas, holguras razonables, una geometría limpia y un encargo claro.


