Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
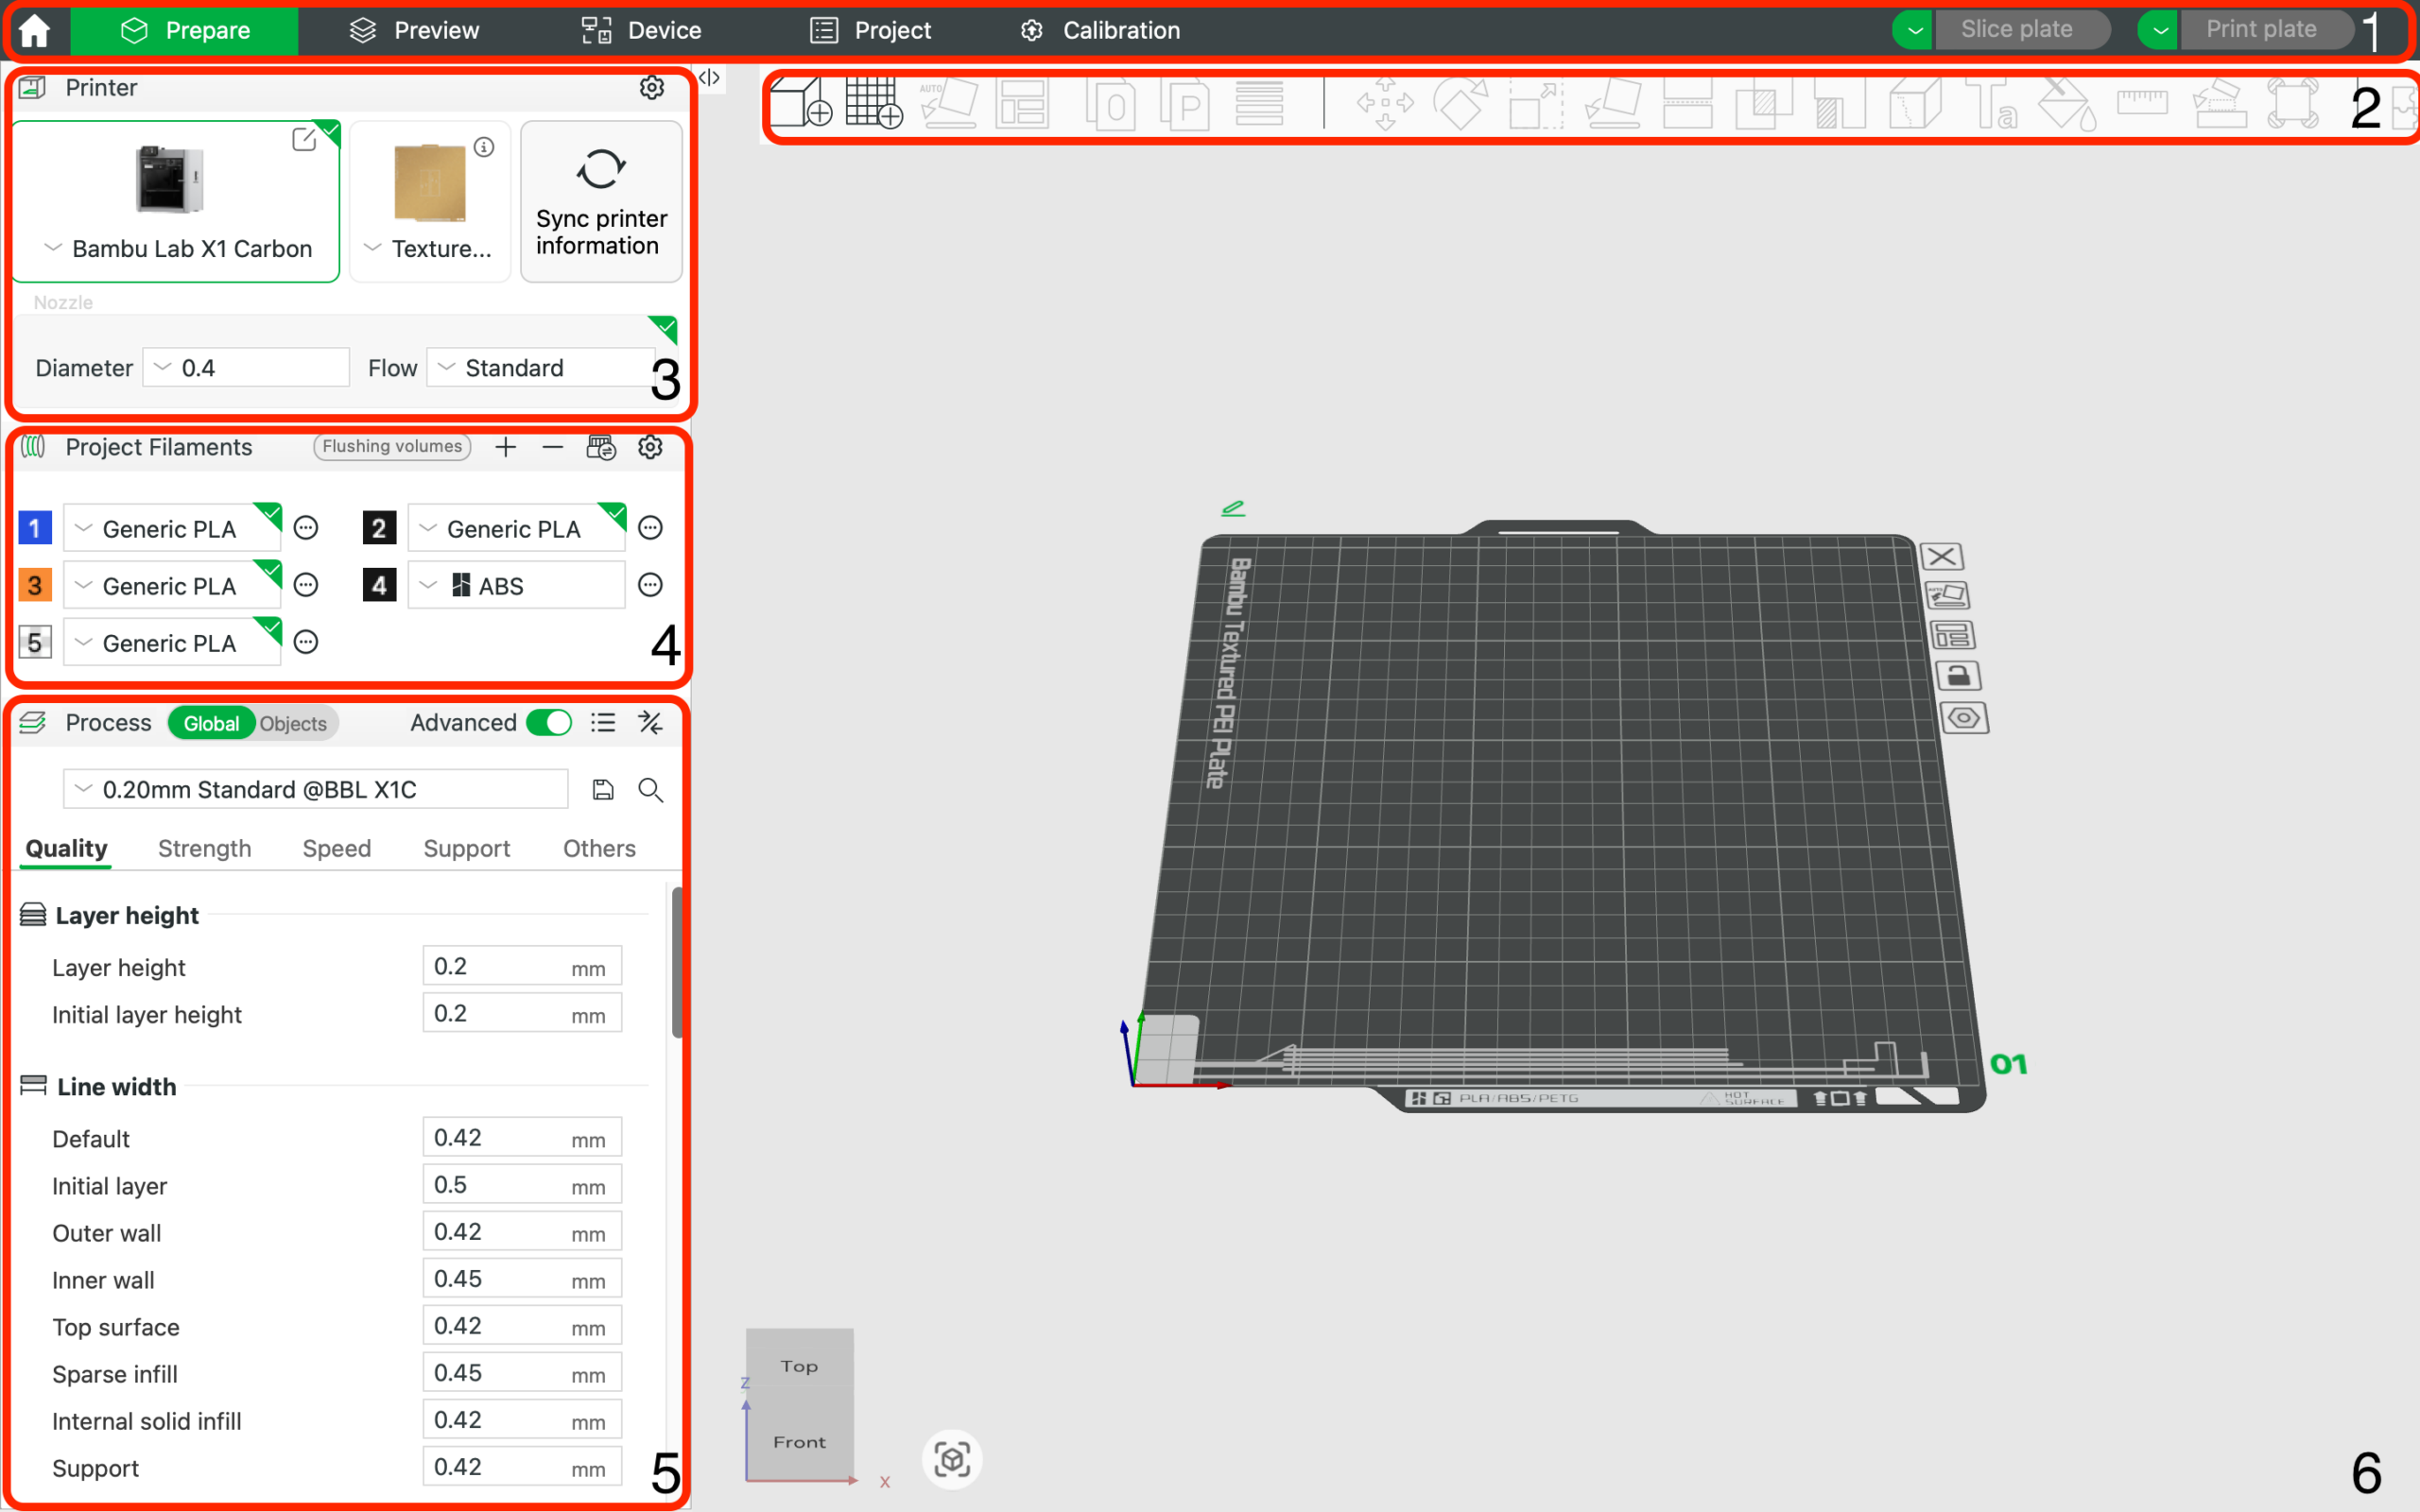
Bambu Studio es un laminador en el que se decide la mayoría de los aspectos que luego verá en la pieza impresa: capas, velocidad, temperaturas, refrigeración, soportes, flujo de filamento, costura, relleno e impresión multicolor. Las impresoras Bambu Lab automatizan muchas cosas, pero un buen resultado no depende únicamente del botón «Slice».
La mayor diferencia suele conseguirse eligiendo correctamente el perfil de la impresora, la placa y el filamento, y después calibrando el flujo y trabajando de forma razonable con la velocidad. Cuando aprenda qué cambiar en Bambu Studio y qué conviene dejar como está, obtendrá paredes más limpias, dimensiones más precisas, menos stringing y una primera capa más fiable.
Esta guía ofrece un procedimiento práctico para usuarios habituales de impresoras Bambu Lab. Es adecuada para las series A, P y X, y la mayoría de los principios también se aplican a otras impresoras compatibles con Bambu Studio.
Antes de ajustar nada, compruebe tres cosas:
Si imprime con una boquilla de 0,4 mm, pero en el laminador tiene un perfil para 0,2 mm o 0,6 mm, la calibración no le ayudará. Del mismo modo, un perfil para PLA no será ideal para PETG, ASA o TPU. Bambu Studio utiliza una combinación del perfil de la impresora, del proceso y del filamento. Cada uno influye en algo diferente:
Una buena práctica es comenzar con el perfil predeterminado y guardar una copia propia solo cuando sepa por qué cambia un valor concreto. No sobrescriba los perfiles predeterminados de forma caótica. Es mejor tener, por ejemplo, «PLA 3D tisk CZ – lesklé» o «PETG černé – pevnost» y reconocer por el nombre para qué sirve el perfil.
Cuando abra una bobina nueva, proceda de forma sencilla:
Así ahorrará muchas pruebas aleatorias. Si empieza a cambiar la temperatura, la velocidad, el flujo y la retracción a la vez, no sabrá qué cambio ha sido realmente útil.
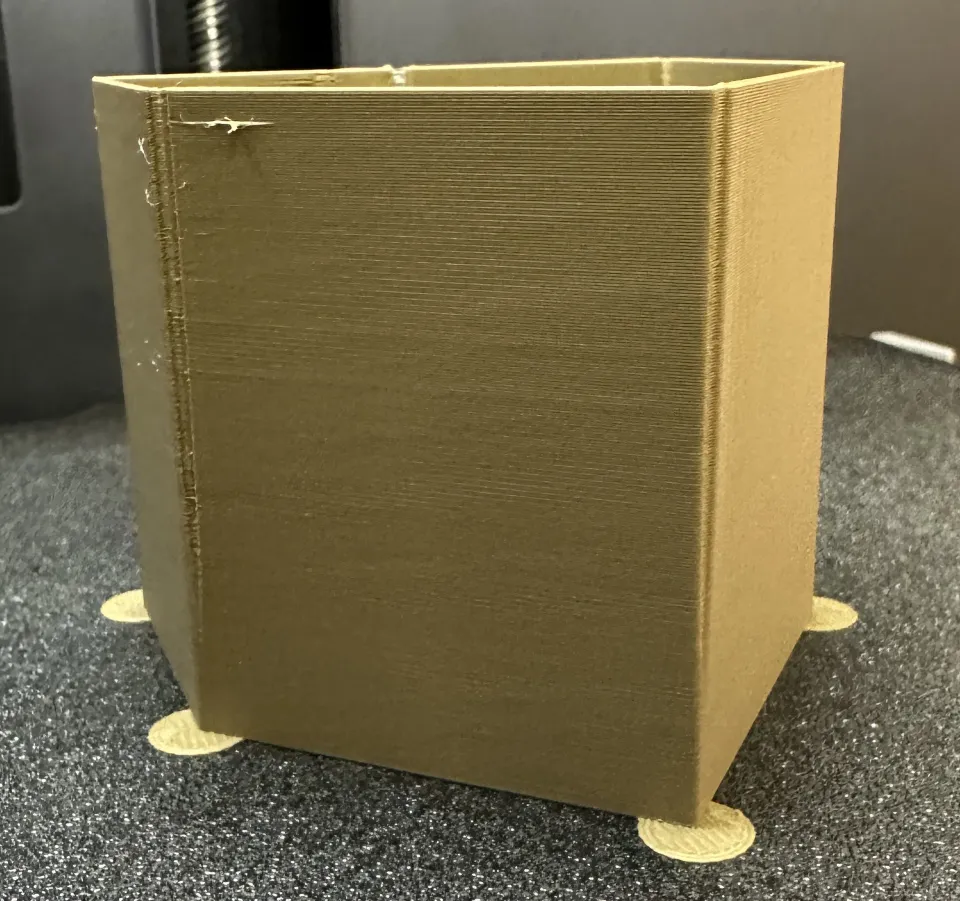
Flow Dynamics es una calibración que configura cómo compensa el laminador la presión del filamento fundido en la boquilla. A menudo se denomina pressure advance o factor K. En la práctica, su función principal es evitar que la impresora extruya demasiado material en las esquinas y, al mismo tiempo, que los comienzos de las líneas queden subextruidos.
Síntomas típicos de una configuración incorrecta de Flow Dynamics:
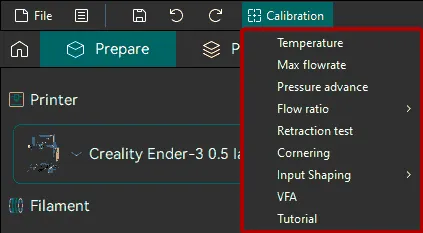
Inicie la calibración en Bambu Studio mediante las herramientas de calibración. En algunas impresoras y combinaciones de firmware puede estar disponible una variante automática y otra manual. Si la impresora admite la calibración automática, es un comienzo cómodo. La calibración manual resulta útil cuando desea guardar el resultado en el perfil del filamento y utilizarlo repetidamente.
Tiene sentido realizar Flow Dynamics principalmente al cambiar de filamento, marca, color, boquilla, temperatura de impresión o flujo volumétrico máximo. Con la misma bobina no es necesario repetirla antes de cada impresión si los resultados son estables.
Ejemplo práctico: imprime PLA con un perfil rápido y las esquinas de las piezas técnicas pequeñas están ligeramente hinchadas. No empiece reduciendo la velocidad a la mitad. Primero compruebe Flow Dynamics, porque el problema puede estar en la compensación de presión y no en la mecánica de la impresora.
Flow Rate se ocupa de algo diferente a Flow Dynamics. Mientras Flow Dynamics ajusta el comportamiento durante el inicio y el frenado de la extrusión, Flow Rate determina la cantidad total de material extruido. En el perfil del filamento se refleja como una proporción de flujo.
Un Flow Rate incorrecto se reconoce de la siguiente manera:
Con un filamento nuevo, recomiendo realizar primero Flow Dynamics y después Flow Rate. El motivo es sencillo: si la impresora se comporta mal durante los cambios de presión en la boquilla, también puede distorsionar la evaluación visual del flujo.
Al evaluar manualmente Flow Rate, no observe solo el centro más bonito del cubo. Examine la superficie superior con luz lateral. La configuración ideal produce líneas unidas, pero no desbordadas. Si la superficie parece arada, el flujo es demasiado alto. Si ve pequeños espacios entre las líneas, es demasiado bajo.
La temperatura de la boquilla influye en el brillo, la resistencia entre capas, el stringing, los voladizos y la velocidad máxima. El perfil predeterminado suele ser un buen punto de partida, pero existen diferencias entre las marcas de filamento. Incluso dos colores del mismo PLA pueden comportarse de forma ligeramente distinta.
Utilice pasos pequeños, normalmente de 5 °C. Si el PLA produce stringing, pruebe a bajar la temperatura. Si las capas son frágiles o los perímetros no se unen bien, pruebe a subirla. En PETG suele ser importante encontrar un equilibrio entre resistencia y formación de hilos. Con ASA y ABS, controle sobre todo la estabilidad del entorno, la cámara y la protección frente a corrientes de aire.
Orientación para materiales habituales:
| Material | Qué ajustar primero | Problema típico |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, refrigeración | stringing, reboses brillantes, voladizos más débiles |
| PETG | temperatura, flujo, refrigeración | hilos, soporte adherido, superficie superior rugosa |
| TPU | velocidad, flujo, secado | extrusión irregular, stringing |
| ASA/ABS | temperatura, cámara, refrigeración | deformación de las esquinas, grietas entre capas |
| PA/nylon | secado, temperatura, flujo | burbujas, capas débiles, superficie inestable |
No olvide que un filamento húmedo puede imitar una mala configuración del laminador. Si oye chasquidos, ve burbujas o la superficie está mate y porosa, seque primero el filamento.
Las impresoras Bambu son rápidas, pero cada filamento tiene un límite de material que puede fundirse y extruirse a tiempo. En Bambu Studio se controla mediante el valor de flujo volumétrico máximo. Cuando el límite es demasiado alto, el laminador permite velocidades que el hotend o el filamento concreto no pueden soportar.
Síntomas de un flujo volumétrico demasiado alto:
Si busca resistencia, no se fije únicamente en el tiempo de impresión. Una impresión rápida puede tener buen aspecto, pero la pieza será más débil porque las capas se unirán peor. En piezas técnicas, a menudo ayuda reducir el flujo volumétrico máximo o utilizar un perfil de proceso más conservador.
Ejemplo práctico: un soporte de PETG tiene una superficie bonita, pero se rompe en el punto sometido a tensión. En lugar de aumentar el relleno del 25 % al 60 %, pruebe primero a reducir las velocidades, aumentar la temperatura entre 5 y 10 °C y comprobar que el filamento no esté húmedo.
La primera capa determina si la impresión llegará siquiera a terminarse. Bambu Studio permite seleccionar el tipo de placa y ajusta en consecuencia las temperaturas y el comportamiento de la primera capa. Compruebe siempre que la placa seleccionada en el proyecto coincida con la que está físicamente instalada en la impresora.
Cuando la primera capa no se adhiere:
Cuando la primera capa queda demasiado aplastada, el borde inferior de la pieza suele ser más ancho. En componentes técnicos precisos, puede ayudar la compensación de la primera capa o un pequeño ajuste del diseño del modelo. No lo solucione arrancando el modelo de la placa con demasiada fuerza, porque podría dañar su superficie.
La combinación más habitual es una boquilla de 0,4 mm y una altura de capa de 0,2 mm. Es rápida y universal. Para modelos con más detalle puede utilizar 0,16 mm o 0,12 mm. Para piezas funcionales grandes, en cambio, tiene sentido usar 0,24 mm o 0,28 mm, si el perfil y la geometría lo permiten.
Una capa más baja no significa automáticamente una pieza mejor. Obtendrá una superficie más fina en la dirección Z, pero la impresión tardará más y a veces se harán más visibles otros defectos, como el sobrecalentamiento de los detalles pequeños. Una capa más alta acorta la impresión, pero requiere un mayor flujo de material y puede empeorar los voladizos.
Para decidir de forma práctica:
Bambu Studio ofrece varios tipos de soportes, incluidos los soportes arborescentes. Antes de activar los soportes para todo el modelo, intente girarlo. A menudo basta con cambiar la orientación 45 o 90 grados para que los soportes casi desaparezcan.
En los soportes, fíjese principalmente en:
Si tiene AMS, resulta muy tentador utilizar PETG como capa separadora para PLA, o al contrario. Funciona bien porque los materiales se adhieren peor entre sí. Sin embargo, tenga en cuenta que la impresión tardará más y consumirá más material debido al purgado. Para un único contacto pequeño con un soporte, a menudo no merece la pena. Para un modelo complejo con una gran superficie de contacto, sí.
Si resulta difícil retirar el soporte, no aumente inmediatamente la separación de forma drástica. Una separación demasiado grande empeorará la superficie inferior del modelo. Cambie los valores gradualmente e imprima una pequeña sección de la zona problemática.
Una costura visible es una característica habitual de la impresión FDM. Bambu Studio permite influir en su ubicación. En modelos decorativos, escóndala en la parte trasera o en una esquina. En piezas cilíndricas puede ser mejor distribuirla aleatoriamente, pero solo si no le molestan los pequeños puntos alrededor del perímetro.
Para obtener paredes más limpias ayuda:
La superficie superior se ajusta principalmente mediante el flujo, el número de capas superiores y el patrón de relleno. Si la superficie superior tiene agujeros, añada capas superiores o aumente la densidad del relleno situado debajo. Si es rugosa y presenta exceso de material, compruebe Flow Rate.
Las piezas funcionales suelen necesitar más paredes, no solo más relleno. En lugar de 2 paredes y un 50 % de relleno, pruebe con 4 paredes y un 25 a 35 % de relleno. A menudo obtendrá una pieza más resistente y limpia sin añadir tiempo innecesario.
Con AMS, lo más importante es asignar correctamente los filamentos y no subestimar el purgado. Bambu Studio facilita mucho la impresión multimaterial, pero no se puede eludir la física. Al pasar de negro a blanco, necesitará mucho más purgado que entre colores similares.
Consejos prácticos:
Las versiones más recientes de Bambu Studio también añaden funciones para mezclar y controlar las transiciones de color. Considérelas herramientas avanzadas. En un trabajo importante, imprima siempre primero una pequeña muestra, ya que la vista previa del color puede no coincidir exactamente con el resultado en un filamento y una geometría concretos.
Primero seque el filamento, especialmente PETG, TPU y nylon. Después reduzca la temperatura en pasos de 5 °C y compruebe que el flujo no sea innecesariamente alto. Con filamentos muy brillantes puede ayudar imprimir ligeramente más despacio.
Inicie la calibración de Flow Dynamics. Si el problema persiste, reduzca la velocidad de la pared exterior o la aceleración. En piezas técnicas pequeñas, una esquina limpia es más importante que un tiempo de impresión récord.
Compruebe Flow Rate. Una superficie superior con exceso de material significa que hay demasiado material; los espacios indican que hay poco material o pocas capas superiores. También puede ayudar reducir la velocidad de la capa superior.
Aumente la temperatura, reduzca la velocidad, compruebe el flujo volumétrico y seque el filamento. En piezas que deben ser resistentes, utilice más paredes y una orientación correcta del modelo.
Limpie la placa, compruebe la selección de la base en Bambu Studio e inicie la nivelación. Si las esquinas se despegan, añada un brim y reduzca las corrientes de aire.
Después de varias semanas de uso, puede que tenga muchos perfiles personalizados en Bambu Studio. Si no los nombra de forma sensata, perderá rápidamente la visión general. Recomiendo un formato sencillo:
Materiál - značka/barva - účel - tryska
Por ejemplo:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Cuando cambie solo el proceso, nómbrelo según el resultado: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, que en un mes nadie entenderá.
Para la impresión habitual de PLA con una boquilla de 0,4 mm, empiece así:
Con PETG, dé más importancia al secado, utilice una refrigeración más cuidadosa y mantenga la placa limpia. Con ASA y ABS, ocúpese del entorno de la impresora, no solo del slicer. Con TPU, reduzca la velocidad y no intente imprimir a la velocidad del PLA.
Bambu Studio puede hacer muchas cosas automáticamente, pero los mejores resultados aparecen cuando sabe qué ajuste resuelve cada problema. Para un filamento nuevo, cree un ritual sencillo: perfil correcto, primera capa, Flow Dynamics, Flow Rate y, después, temperatura y velocidad.
Si la impresión no sale bien, no cambie diez valores a la vez. Identifique el síntoma, ajuste una sola cosa e imprima una pequeña prueba. Precisamente este procedimiento tranquilo es la diferencia entre ajustar al azar y obtener impresiones repetibles.


