Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
Las poliamidas reforzadas con carbono se encuentran entre los materiales que se eligen cuando PLA, PETG y ASA ya no son suficientes. Ofrecen una gran rigidez, mejor estabilidad dimensional que el nailon puro, buena resistencia al calor y una superficie mate de aspecto profesional. Sin embargo, no son una solución universal. Requieren filamento seco, una boquilla resistente al desgaste, una superficie de impresión adecuada y, en piezas grandes, a menudo una cámara calefactada o al menos cerrada.
Las tres siglas más habituales son PA6-CF, PAHT-CF y PPA-CF. Todas designan una poliamida con fibras de carbono cortas, pero cada una está orientada a un uso ligeramente diferente. PA6-CF es un nailon técnico resistente y rígido, PAHT-CF es una variante más práctica para piezas expuestas al calor y la humedad, y PPA-CF es la opción de mayor rendimiento para piezas estructurales exigentes.
CF significa carbon fiber, es decir, fibra de carbono. En los filamentos no se trata de una fibra larga y continua como en los composites aeronáuticos, sino de fibras finamente cortadas y dispersas en el plástico. Su función es reforzar el material, aumentar la rigidez y limitar la contracción durante la impresión.
Las fibras de carbono suelen aportar estas ventajas:
También tienen desventajas. Las fibras de carbono son abrasivas, por lo que desgastan rápidamente las boquillas de latón. Además, reducen la elongación del material. Las piezas son rígidas y resistentes, pero con un diseño o una orientación de las capas incorrectos pueden romperse antes que el nailon ible sin refuerzo.
PA6-CF es nailon 6 reforzado con fibra de carbono. Es popular para soportes, ménsulas, utillajes, cubiertas, piezas de maquinaria y prototipos funcionales en los que son importantes la resistencia y la rigidez. En estado seco suele ofrecer valores mecánicos muy buenos y una elevada resistencia térmica.
Usos habituales:
La mayor debilidad del PA6-CF es la humedad. El PA6 pertenece a las poliamidas que absorben agua con mucha facilidad. El filamento húmedo chisporrotea durante la impresión, produce burbujas, deja una superficie áspera y reduce la resistencia de la pieza. En piezas precisas, además, la humedad absorbida puede modificar las dimensiones después de la impresión.
Si quieres obtener un buen resultado con PA6-CF, considera el secado un paso obligatorio. No basta con que el filamento sea nuevo y esté envasado al vacío. En los nailones técnicos es habitual secar incluso una bobina nueva, imprimir directamente desde una caja seca y volver a cerrar el material con gel de sílice después de imprimir.
PAHT-CF significa high temperature polyamide con fibra de carbono. En la práctica, suele ser una mezcla de poliamidas diseñada para soportar temperaturas más altas, ofrecer una buena estabilidad dimensional y ser menos sensible al agua que el PA6 clásico.
PAHT-CF es una buena opción cuando necesitas una pieza que funcione en condiciones reales, pero no quieres recurrir a los materiales PPA más caros y exigentes. Es adecuado para utillajes de taller, piezas cercanas a motores y componentes electrónicos, soportes, cubiertas, abrazaderas o pequeñas series de componentes funcionales.
Frente al PA6-CF, el PAHT-CF suele ser más conveniente en estas situaciones:
El PAHT-CF sigue requiriendo secado, una boquilla endurecida y una buena configuración de la primera capa. No es un material para una impresora abierta y económica sin modificaciones. Sin embargo, frente al PA6-CF puede ser más tolerante en el uso habitual y, con algunas mezclas, conservar mejor sus propiedades incluso después de absorber humedad.
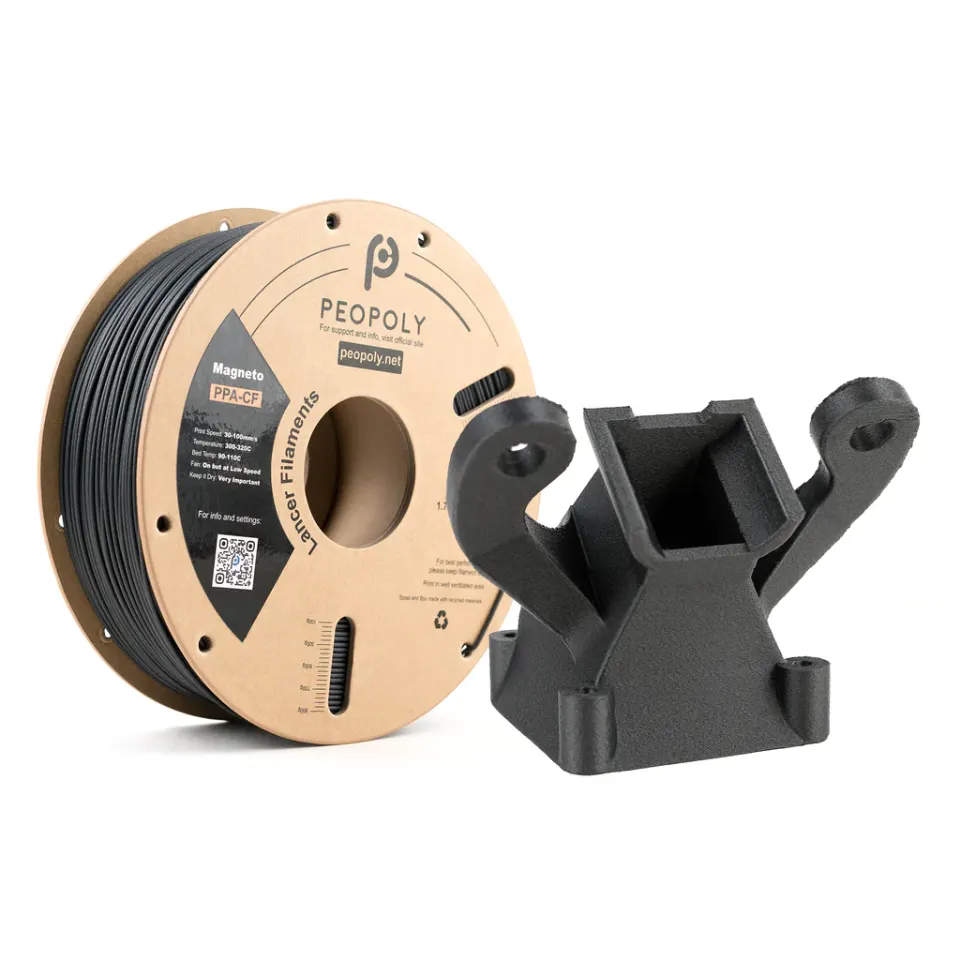
PPA-CF es una poliftalamida reforzada con carbono. Las PPA se encuentran entre las poliamidas de mayor rendimiento y se utilizan cuando se necesitan mayor resistencia, rigidez, resistencia química y estabilidad térmica. En la práctica, es un material para piezas que deben acercarse al uso industrial.
PPA-CF es adecuado para:
Frente al PA6-CF y al PAHT-CF, el PPA-CF puede ofrecer mayor resistencia a la tracción, un módulo de elasticidad más alto y un mayor margen térmico. Sin embargo, también es más exigente con la impresora. Requiere una temperatura de boquilla elevada, una temperatura alta de la superficie de impresión, una cámara estable y un secado cuidadoso. En piezas grandes conviene realizar impresiones de prueba, ya que la geometría, la orientación y el recocido influyen mucho en el resultado.
| Material | Punto fuerte | Debilidad | Cuándo elegirlo |
|---|---|---|---|
| PA6-CF | Muy buena rigidez y resistencia | Alta sensibilidad a la humedad | Piezas sometidas a esfuerzos mecánicos, utillajes, ménsulas |
| PAHT-CF | Mejor estabilidad con calor y humedad | Sigue requiriendo secado e impresión cerrada | Piezas funcionales para uso real, cubiertas, abrazaderas, pequeñas series |
| PPA-CF | Máximo rendimiento y margen térmico | Mayor precio y exigencias para la impresora | Piezas estructurales, automoción, aplicaciones industriales |
Si estás eligiendo tu primer nailon reforzado con carbono, el PAHT-CF suele ser la opción inicial más razonable. Elige PA6-CF cuando quieras una gran resistencia y tengas controlado el secado. Elige PPA-CF solo cuando realmente necesites su mayor rendimiento y tengas una impresora capaz de realizar una impresión estable a alta temperatura.
Para los tres materiales se aplican varios requisitos comunes.
Utiliza una boquilla endurecida, de acero inoxidable, de rubí, de tungsteno u otra resistente a la abrasión. Una boquilla de latón se desgasta muy rápidamente al imprimir filamentos con carbono. Esto provoca una menor precisión, un trazo más ancho, un exceso de material y, finalmente, dimensiones impredecibles.
Para piezas técnicas, a menudo compensa utilizar una boquilla de 0,6 mm. Deja pasar mejor el material reforzado, reduce el riesgo de obstrucción y permite crear perímetros más resistentes. Una boquilla de 0,4 mm también es utilizable, pero debe ser de buena calidad y estar limpia.
Cuenta con temperaturas aproximadas de 260-310 °C según el filamento concreto. El PAHT-CF suele imprimirse en un intervalo aproximado de 260-290 °C, el PA6-CF alrededor de 280-300 °C y el PPA-CF aproximadamente a 280-310 °C. Sigue siempre el perfil de la marca concreta, ya que las mezclas varían.
Las poliamidas suelen tener requisitos específicos de adherencia. Funcionan bien las superficies especiales para nailon, el garolito, una superficie técnica adecuada o PEI con una capa separadora según las recomendaciones del fabricante. El adhesivo no solo sirve para mejorar la adherencia; a menudo también actúa como capa de separación para evitar daños en la superficie al retirar la pieza.
Una cámara cerrada aumenta considerablemente las posibilidades de obtener una pieza plana, sin grietas ni deformaciones. En piezas pequeñas a veces es posible tener éxito sin calefacción activa, pero en componentes técnicos grandes una temperatura ambiente estable es fundamental. Para PPA-CF y piezas grandes de PA, la cámara es prácticamente imprescindible.
Una caja seca no es un accesorio de comodidad, sino parte del proceso. Seca el material antes de imprimir, imprime directamente desde la caja y guárdalo cerrado después de imprimir. El objetivo es mantener baja la humedad relativa del filamento, idealmente por debajo del 20 %.
Ajusta siempre el perfil concreto según la marca del filamento y la impresora, pero para la primera prueba puedes seguir estos principios:
En piezas técnicas, a menudo tiene más sentido utilizar 4-6 perímetros y un infill del 30-50 % que 2 perímetros y un infill del 100 %. La resistencia en el uso real suele depender de la orientación de las capas, los perímetros y la geometría, no solo del porcentaje de relleno.
En las poliamidas reforzadas con carbono, la diferencia entre la resistencia en el plano de las capas y la resistencia entre capas es muy importante. Las piezas suelen ser más resistentes en la dirección de las fibras y los perímetros. Si diseñas un soporte, un gancho o una palanca, orienta el modelo de modo que la principal tensión de tracción no atraviese las capas.
Ejemplo práctico: una ménsula sometida a ión no debería orientarse de forma que la fuerza intente separar las capas. Es mejor una orientación en la que los perímetros continuos soporten la tracción principal. Si la geometría no lo permite, añade radios, nervaduras, una sección mayor o una unión mecánica con tornillo.
El filamento reforzado con carbono no sustituye a un diseño incorrecto. Un material resistente ayuda, pero las esquinas interiores afiladas, las zonas estrechas y la tracción a través de las capas seguirán siendo puntos débiles.
El recocido puede aumentar la estabilidad térmica y, en ocasiones, también las propiedades mecánicas. En PA6-CF suelen utilizarse temperaturas de alrededor de 80-100 °C, en PAHT-CF aproximadamente 80-130 °C y en PPA-CF incluso intervalos superiores según las recomendaciones del fabricante. La duración suele ser de varias horas.
Sin embargo, el recocido puede cambiar las dimensiones, provocar deformaciones o acentuar las tensiones internas. Por eso no conviene empezar directamente con la pieza final. Primero imprime una muestra de prueba de grosor y forma similares, mídela antes y después del recocido y solo entonces establece las compensaciones.
El error más frecuente es imprimir filamento húmedo. Se reconoce por los chisporroteos en la boquilla, las burbujas, la extrusión irregular, la superficie áspera y las capas más débiles. La solución es sencilla: secar el filamento e imprimir desde una caja seca.
El segundo error habitual es utilizar una boquilla de latón. Con unos pocos gramos de material quizá no ocurra nada dramático, pero durante una impresión prolongada el orificio se agranda y el perfil deja de ser preciso. Para los filamentos con carbono, utiliza una boquilla resistente a la abrasión desde el principio.
El tercer error es una refrigeración demasiado agresiva. El ventilador ayuda con los voladizos, pero en los nailones puede empeorar la unión entre capas y aumentar las deformaciones. Comienza con poca refrigeración o sin ella y añade solo la necesaria para la geometría.
El cuarto error es una orientación incorrecta del modelo. El material puede tener excelentes valores en las tablas, pero si la pieza está sometida a esfuerzos a través de las capas, el resultado decepcionará. En las piezas estructurales, planifica la orientación ya durante el modelado.
Elige PA6-CF si quieres una pieza muy rígida y resistente, tienes un secador, una caja seca y puedes controlar la humedad. Es adecuado para utillajes, soportes técnicos y piezas mecánicas que no vayan a trabajar durante mucho tiempo en un entorno húmedo sin verificar la estabilidad dimensional.
Elige PAHT-CF si necesitas una pieza fiable para uso real, con buena resistencia térmica y un comportamiento más práctico frente a la humedad. Para la mayoría de los usuarios avanzados, es la variante más versátil de las tres.
Elige PPA-CF si necesitas el máximo rendimiento, una gran rigidez, resistencia química y térmica, y estás preparado para una impresión más exigente. Tiene sentido para piezas en las que el precio del material no es el parámetro principal y en las que merece la pena optimizar el proceso.
PPA-CF, PA6-CF y PAHT-CF son materiales para una impresión 3D realmente funcional. Permiten fabricar soportes resistentes, utillajes, cubiertas y piezas estructurales que se utilizan fuera de la vitrina y del banco de pruebas. Sin embargo, la clave del éxito no consiste solo en comprar una bobina cara. El secado, la boquilla adecuada, una temperatura estable, una superficie de impresión apropiada y el diseño de la pieza según la dirección de la carga son fundamentales.
Si estás empezando, elige PAHT-CF como material equilibrado. Si quieres la máxima resistencia del nailon y puedes controlar la humedad, elige PA6-CF. Si buscas un uso industrial realmente exigente, el PPA-CF ofrece el mayor margen, pero también penaliza más un proceso de impresión mal ajustado.


