Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
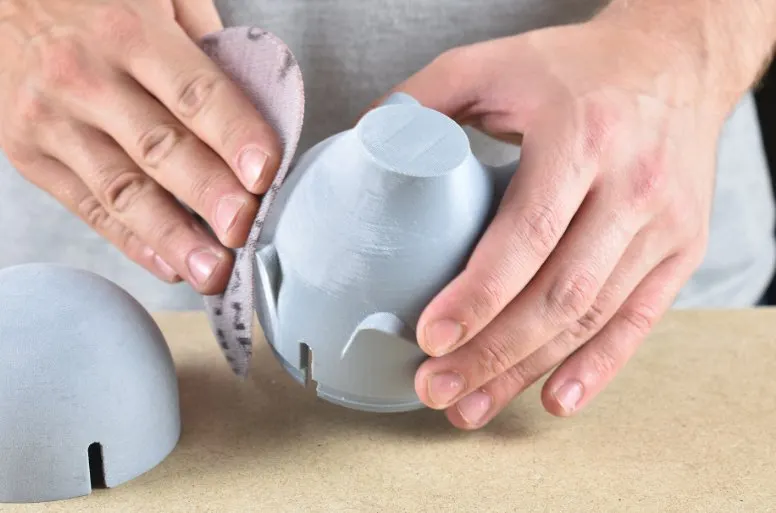
Una impresión, después de retirarla de la base, aún no tiene por qué ser un producto terminado. En un soporte funcional, a menudo basta con retirar los soportes y limpiar los bordes, pero en decoraciones, accesorios de cosplay, carcasas para electrónica o modelos de regalo, el postprocesado es precisamente lo que marca la diferencia. Gracias a él desaparecen las capas visibles, las uniones entre piezas y los pequeños defectos de impresión. El resultado puede parecer plástico moldeado por inyección, un prototipo pintado o un modelo hecho a mano.
La buena noticia es que no necesita un taller de pintura profesional. Necesita saber qué material está procesando, qué tan lisa quiere la superficie y en qué orden realizar los distintos pasos. El error más común es empezar con una lija demasiado fina, aplicar demasiada masilla, apresurarse con la pintura o utilizar un disolvente en un material para el que no es adecuado.
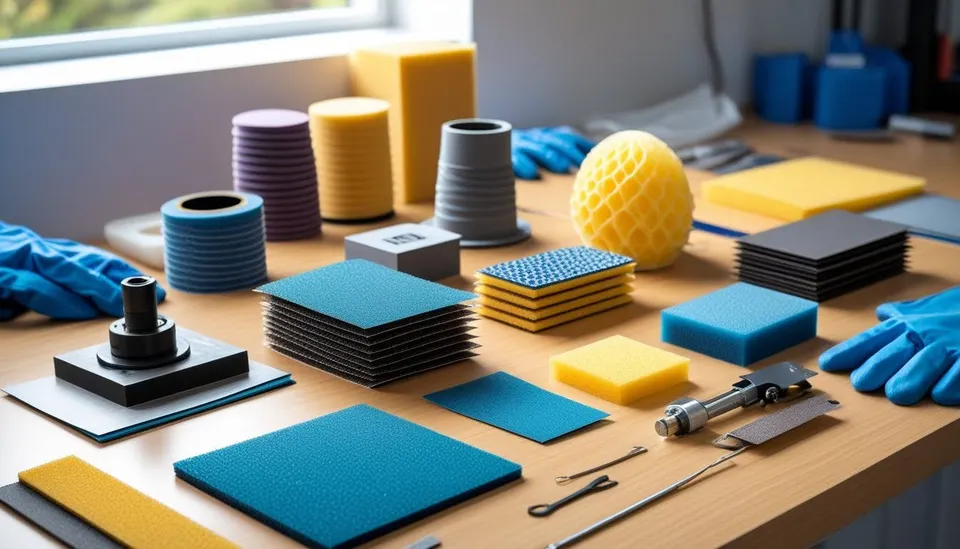
El conjunto básico para la mayoría de las impresiones FDM es sencillo: cúter de hojas segmentadas afilado o bisturí, limas de aguja, lijas de aproximadamente 120, 180, 240, 400, 600 y 1000, esponja abrasiva, pegamento instantáneo, epoxi de dos componentes, aparejo en aerosol, masilla fina de modelismo, imprimación, pintura final y, si es necesario, barniz transparente. También resultan útiles un respirador, guantes, gafas de protección y una buena ventilación.
En modelos grandes, merece la pena añadir un taco de lijado. Los dedos siguen las irregularidades y crean fácilmente ondulaciones, mientras que un taco plano mantiene la superficie plana. Para superficies curvas es mejor una esponja abrasiva ible. Para los detalles pequeños, utilice una lima, un bastoncillo de algodón con lija pegada o una tira de lija doblada sobre un palillo.
Elegirá un procedimiento distinto para una figura de estantería que para un soporte sometido a esfuerzo en un coche. Un modelo decorativo puede tener las capas ocultas bajo masilla, aparejo y barniz. Sin embargo, una pieza funcional no debe perder precisión, ibilidad ni resistencia. Cada capa de masilla y pintura añade material. Por eso, en orificios, roscas, enganches y superficies de ajuste, proteja las dimensiones con cinta de enmascarar o límpielas de nuevo con cuidado al terminar.
En las piezas que estarán al aire libre o expuestas al sol, tenga en cuenta también el material. El PLA se ablanda con el calor y el postprocesado no lo convierte en un plástico resistente a altas temperaturas. El PETG es más tenaz, pero se lija peor y algunas pinturas se adhieren con menos fuerza si no se utiliza una buena imprimación. El ASA y el ABS se pueden alisar químicamente de forma excelente, pero al trabajar con disolventes requieren un nivel de seguridad mucho mayor.
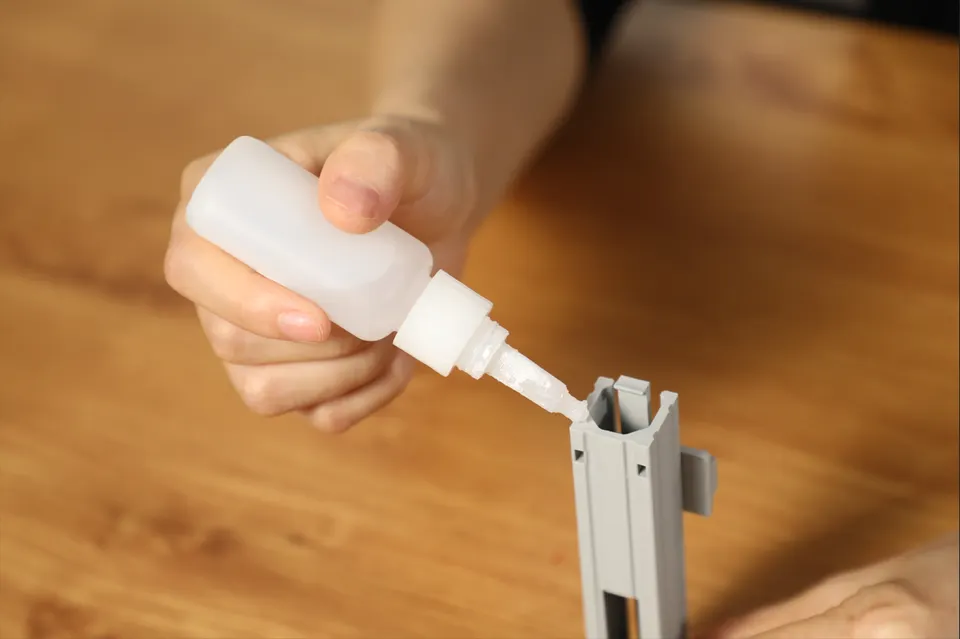
Antes de abrir el adhesivo, monte las piezas en seco. Retire los restos de soportes, hilos, el pie de elefante y las protuberancias de la zona de unión. Raspe ligeramente los bordes con una lija de alrededor de 180 a 240 para que el adhesivo pueda anclarse mecánicamente. En uniones largas, prepare pinzas, gomas elásticas o cinta de carrocero. En modelos complejos, haga pequeñas marcas en la cara interior para que las piezas no giren durante el pegado.
Para PLA, el pegamento instantáneo es la opción más rápida. El adhesivo líquido penetra en las uniones precisas, mientras que el adhesivo en gel rellena mejor los pequeños huecos y gotea menos. El activador acelera el curado, pero puede dejar una capa blanquecina, por lo que debe utilizarse con moderación y preferiblemente lejos de las superficies visibles.
El PETG suele ser más difícil de pegar. Para uniones decorativas ligeras puede funcionar el pegamento instantáneo; para conjuntos más resistentes, es preferible el epoxi de dos componentes o un adhesivo específico para plásticos. Desengrase y raspe previamente la unión. Si la unión está sometida a esfuerzos, no dependa únicamente del adhesivo. Añada pasadores, cierres, tornillos, alambres insertados o pernos impresos.
El ABS y el ASA también se pueden pegar con disolvente, ya que la superficie puede atacarse parcialmente y, después de que el disolvente se evapore, la unión se comporta más como plástico soldado. Es resistente, pero perdona menos los errores y requiere ventilación, guantes y precaución. En piezas grandes, el epoxi resulta más práctico porque permite tiempo para colocarlas con precisión.
Con materiales ibles, como el TPU, tenga en cuenta que una unión rígida y quebradiza puede desprenderse al doblarse. Busque un adhesivo de contacto ible o un adhesivo de poliuretano y haga siempre una prueba en un retal.
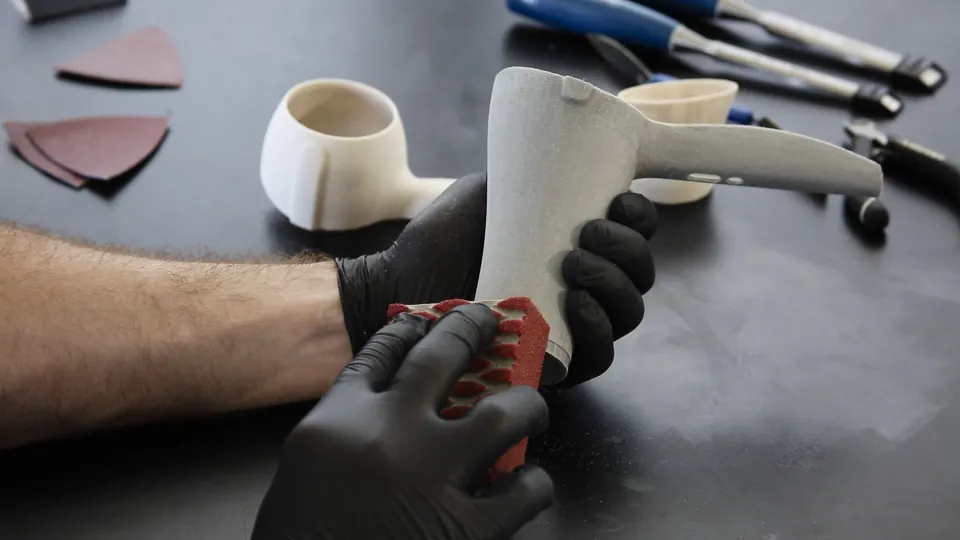
Lijar no significa coger la lija más fina y esperar mucho tiempo. Empiece con el grano más grueso que sea necesario, pero no más grueso. Si necesita igualar las capas, los restos de soportes o la transición entre dos piezas pegadas, empiece aproximadamente con un grano de 120 a 180. Cuando la forma sea correcta, pase a 240, después a 400 y, para una superficie pintada, a 600 hasta 1000. Saltarse los granos solo ahorra tiempo en apariencia. Después, la lija fina no podrá eliminar rápidamente los arañazos del lijado grueso.
Lije el PLA preferiblemente con una presión ligera. Durante un lijado en seco prolongado, el plástico se calienta, se ablanda y empieza a embadurnarse. Ayuda realizar movimientos cortos, limpiar la lija con frecuencia y, en los pasos más finos, lijar en húmedo. El PETG también puede embadurnarse y estirarse al lijarlo, por lo que es mejor utilizar una lija afilada, menos presión y más paciencia. El ABS y el ASA se lijan con mayor facilidad, pero no conviene respirar el polvo de lijado de ningún material.
Limpie la pieza después de cada paso. El polvo en los arañazos engaña a la vista y, después de aplicar la imprimación, aparece como manchas sucias. Para la limpieza en seco basta con un cepillo suave; para terminar, utilice agua con una gota de detergente o un desengrasante adecuado según el material. Antes de pintar, la pieza debe estar completamente seca.
Utilice la masilla para los defectos, no como yeso sobre todo el modelo. Para pequeñas juntas, arañazos y marcas de soportes basta con masilla de modelismo o acrílica. Aplíquela con una espátula o una tarjeta vieja, presiónela dentro del hueco y retire inmediatamente el exceso. Cuanta menos masilla quede fuera del defecto, menos tendrá que lijar.
Para uniones grandes y huecos profundos, es adecuada una masilla de poliéster de dos componentes o una masilla epoxi. Se adhiere mejor y se hunde menos, pero endurece rápidamente y desprende olor, así que trabaje en pequeñas cantidades. En modelos pegados, el mejor procedimiento suele ser: pegar, reforzar la unión desde el interior, masillar la junta, lijar, aplicar aparejo, revisar y volver a masillar localmente.
El aparejo en aerosol es ideal para crear capas finas después de la impresión FDM. No aplique una sola capa gruesa. Es mejor aplicar dos o tres capas finas, dejando tiempo para que se ventilen. Después del curado, lije la superficie con grano 400 a 600. El aparejo resalta los defectos, así que no se alarme si la primera aplicación muestra más defectos que el plástico desnudo. Precisamente por eso se utiliza.
En impresiones decorativas muy lisas también puede utilizar una capa fina de epoxi. Esta rellena las capas y crea una superficie resistente, pero puede cubrir detalles, redondear bordes afilados y añadir peso. Es más adecuada para cosplay, atrezzo y formas orgánicas grandes que para piezas mecánicas precisas.
La pintura final nunca ocultará una mala preparación. Si después de la imprimación se ven arañazos, también se verán después de pintar, solo que con mayor claridad. Después de lijar, lave la pieza, desengrásela y déjela secar. Retire el polvo con un pincel fino o aire. En las zonas que deban mantener sus dimensiones exactas, utilice cinta de enmascarar.
Primero se aplica la imprimación o el aparejo. En PLA y PETG, conviene utilizar una imprimación adecuada para plásticos. Pulverice desde la distancia recomendada por el fabricante del aerosol y empiece fuera de la pieza para que las primeras gotas no formen una mancha. Muévase de manera fluida y es preferible añadir otra capa fina que aplicar una sola capa húmeda que se descuelgue.
Después de la imprimación viene el lijado de control. La superficie mate mostrará perfectamente las hendiduras brillantes que aún no se han igualado. Cuando la imprimación sea uniforme, puede aplicar la pintura. Para modelos y prototipos funcionan los aerosoles acrílicos, el aerógrafo y el pincel. El aerosol es rápido para superficies grandes, el aerógrafo ofrece el mejor control en modelos pequeños y el pincel resulta adecuado para los detalles.
Elija el barniz transparente según el uso. El barniz mate oculta pequeñas imperfecciones y resulta realista en figuras. El barniz brillante resalta la forma, pero también muestra cada ondulación. El semimate es un buen compromiso para carcasas, soportes y modelos técnicos. En piezas sometidas a esfuerzo, deje que el barniz cure más tiempo del necesario para que deje de estar pegajoso al tacto. La superficie puede estar seca en una hora, pero no ser resistente mecánicamente hasta más tarde.
El alisado químico resulta atractivo porque puede suavizar las capas sin tener que lijar durante mucho tiempo. Sin embargo, no es universal. El más conocido es el alisado del ABS y el ASA con acetona. Los vapores atacan la superficie, las capas se fusionan y la pieza adquiere un aspecto liso, incluso brillante. No obstante, una exposición demasiado prolongada hará que se pierdan los detalles afilados, redondeará los bordes y puede cambiar las dimensiones.
La acetona es inflamable y sus vapores no son adecuados para una habitación cerrada sin ventilación. No utilice llamas abiertas, no caliente el disolvente de forma improvisada y no trabaje cerca de fuentes de chispas. Después del alisado, deje ventilar la pieza durante mucho tiempo, ya que la superficie reblandecida es susceptible a las huellas y las deformaciones.
El PLA y el PETG normalmente no se alisan de forma fiable con acetona. En estos materiales, es más seguro utilizar lijado mecánico, aparejo, masilla o un recubrimiento epoxi. El PVB es un material diseñado para alisarse con alcohol, pero si imprime con PLA, PETG, ABS o ASA convencionales, siga siempre las indicaciones del filamento concreto y pruebe primero en un fragmento de impresión.
| Material | Uniones pegadas | Lijado | Alisado | Nota |
|---|---|---|---|---|
| PLA | Pegamento instantáneo, epoxi | Fácil, cuidado con el calentamiento | Preferiblemente masilla, aparejo, epoxi | Bueno para decoraciones y prototipos, peor para el calor |
| PETG | Epoxi, adhesivos para plásticos, unión lijada | Tenaz, a veces se embadurna | Preferiblemente mecánico y con aparejo | Excelente para piezas funcionales, requiere una buena base bajo la pintura |
| ABS | Epoxi, pegado con disolvente | Fácil de lijar | Alisado con acetona | Requiere ventilación y precaución con los disolventes |
| ASA | Epoxi, pegado con disolvente | Fácil de lijar | Alisado con acetona | Adecuado para exteriores, buena opción para carcasas técnicas lisas |
| TPU | Adhesivos ibles | Más difícil | No es adecuado para el alisado químico habitual | Pruebe la ibilidad de la unión en un retal |
| Resin | Pegamento instantáneo, epoxi | Lijado muy fino | Pulido, barniz | Al lijar, utilice protección contra el polvo |
Para una pieza funcional rápida, retire los soportes, elimine los bordes afilados con una lima, lije las superficies de contacto con grano 240 a 400 y déjela sin pintar. En los orificios, utilice el taladro a mano o a bajas revoluciones para que el plástico no se sobrecaliente.
Para una carcasa lisa de electrónica, pegue las piezas con epoxi o pegamento instantáneo y pasadores, masille las juntas, lije con grano 240 a 400, aplique aparejo, lije con grano 600, aplique imprimación, pintura y barniz semimate. Enmascare las superficies de montaje y las roscas.
Para un casco de cosplay o un atrezzo, una primero los segmentos desde el interior, refuércelos con una tira de plástico, tejido de fibra de vidrio o epoxi, masille las juntas desde el exterior y repita la aplicación de aparejo y el lijado hasta que desaparezcan las capas. Solo después empiece con la pintura, el envejecido y el barniz.
Para una figura o decoración, merece la pena imprimir con una altura de capa menor. Así, el postprocesado no tendrá que luchar contra escalones profundos. Utilice limas finas, masilla localizada y aparejo en capas finas; aplique la pintura gradualmente para no cubrir los detalles delicados.
El primer error es seguir un orden incorrecto. Si pinta la pieza antes de igualar las juntas, acabará reparando la pintura en lugar del modelo. El orden correcto suele ser limpiar, pegar, reforzar, masillar, lijar, aplicar aparejo, volver a lijar, imprimar, pintar y barnizar.
El segundo error es ejercer demasiada presión al lijar. La presión no acelera el trabajo tanto como utilizar el grano adecuado. Más bien calienta el plástico, obstruye la lija y crea irregularidades. Deje que el abrasivo trabaje y cámbielo con frecuencia.
El tercer error es no probar la compatibilidad. Algunos aerosoles reaccionan con la base, algunos adhesivos se vuelven quebradizos y ciertos disolventes dañan los detalles. Un retal, una impresión fallida o la cara interior de la pieza pueden ahorrarle la destrucción del modelo.
El cuarto error es apresurarse con el curado. Que esté seco al tacto no significa que esté listo para lijar, enmascarar o montar. La masilla, el aparejo, la pintura y el barniz necesitan tiempo. Si la lija se pega o la superficie forma grumos, espere más.
El posprocesado es un oficio. Puede que después de la primera impresión no desaparezca cada capa, pero descubrirás muy rápidamente qué pasos tienen el mayor efecto. Para la mayoría de los modelos habituales se aplica una regla sencilla: una buena unión, lijado paciente, capas finas de masilla y aparejo, una imprimación de calidad y solo después la pintura. Si sigues este orden, incluso una impresión FDM corriente puede parecer un producto terminado.


