Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
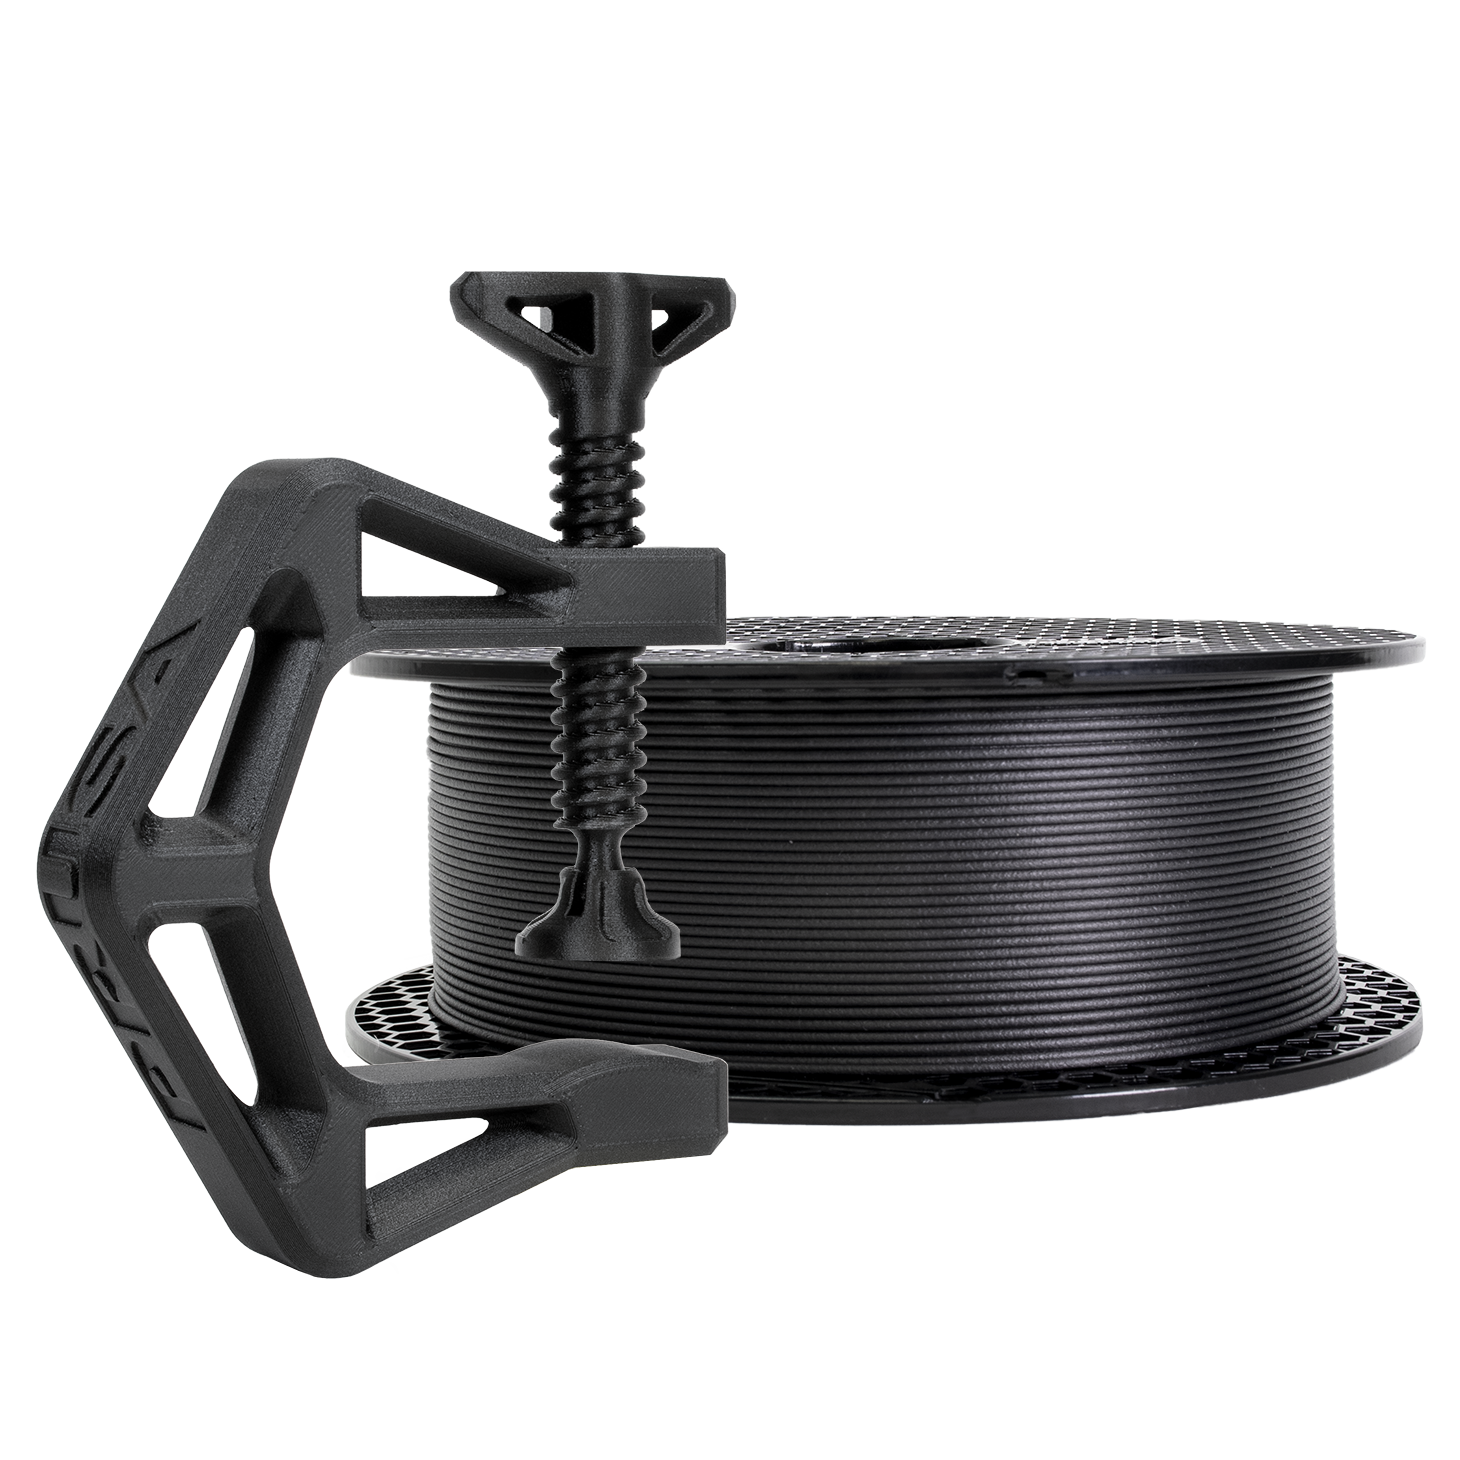
El filamento compuesto con fibra de carbono no es un sustituto automático del PETG, ASA o nailon convencional. Es un material especializado para piezas en las que se necesita mayor rigidez, menor deformación, dimensiones más estables y una superficie técnica mate. Por el contrario, si se necesita ibilidad, alta resistencia al impacto o un material barato para soportes comunes, el filamento convencional suele funcionar mejor.
En las abreviaturas PETG-CF, ASA-CF, PA6-CF y PAHT-CF, CF significa que contienen fibras de carbono cortas. Estas funcionan como una especie de refuerzo dentro de una matriz plástica. La pieza suele ser más resistente a la ión y, sobre todo, más rígida, se deforma menos y se imprime con una contracción menor. Al mismo tiempo, el filamento es abrasivo, más sensible a un secado adecuado y normalmente más caro.
| Material | Elíjalo cuando necesite | No es adecuado cuando |
|---|---|---|
| PETG-CF | una pieza rígida fácil de imprimir, soportes, utillajes, cubiertas y un atractivo acabado mate | la pieza estará expuesta durante mucho tiempo al calor, a la luz solar directa o a una carga mecánica extrema |
| ASA-CF | piezas exteriores, resistencia a los rayos UV, cubiertas más resistentes al calor y elementos de montaje | no tiene una impresora cerrada o no quiere ocuparse de los vapores y la contracción del ASA |
| PA6-CF | piezas técnicas resistentes en entornos secos, abrazaderas, palancas, utillajes y componentes dentados y de fricción | la pieza funcionará en un entorno húmedo sin tratamiento o no dispone de un secado fiable para el filamento |
| PAHT-CF | piezas expuestas a temperaturas elevadas, productos químicos y esfuerzos prolongados | necesita un material barato o imprime en una impresora hobby abierta sin un hotend adecuado |
La mayor diferencia se nota en la rigidez. Con la misma geometría, una pieza compuesta se dobla menos que una pieza de plástico puro. Esto supone una ventaja en brazos de sensores, soportes de guías lineales, utillajes de montaje, cubiertas de electrónica o plantillas que deben mantener unas dimensiones precisas.
La segunda ventaja es la estabilidad durante la impresión. Las fibras de carbono reducen la contracción y ayudan a mantener los bordes definidos. Por eso, los materiales CF suelen imprimirse con más limpieza que sus plásticos base. Además, la superficie mate oculta las capas y las pequeñas irregularidades.
La desventaja es el desgaste de la boquilla. Una boquilla de latón se desgasta rápidamente con el filamento CF, el orificio aumenta de tamaño y la calidad de impresión disminuye. Utilice acero endurecido, una boquilla templada o una variante de rubí u otro material resistente a la abrasión. En los compuestos de nailon y alta temperatura, tiene sentido utilizar una boquilla de 0,6 mm, ya que reduce el riesgo de obstrucción y deja pasar mejor las fibras.
PETG-CF es una buena primera opción si desea una pieza más rígida y atractiva que con PETG convencional, pero no quiere empezar directamente con nailon. Se imprime relativamente fácil, tiende menos a deformarse que el PETG puro y su superficie suele ser mate y técnica.
Utilícelo para soportes de cámaras, adaptadores de montaje, utillajes sencillos para el taller, cubiertas de electrónica, separadores o prototipos funcionales. Frente al PETG convencional, obtendrá menos elasticidad y una mayor estabilidad dimensional. Esto se nota, por ejemplo, en un soporte de final de carrera, que no debe doblarse al apretar el tornillo.
Sin embargo, no espere milagros en cuanto a resistencia térmica. PETG-CF sigue basándose en PETG, por lo que no es ideal para piezas situadas junto a un motor, en un automóvil detrás del cristal o en un cuadro eléctrico cerrado con temperaturas elevadas. Tampoco tiene por qué ser la mejor opción para piezas que deban ionarse o soportar impactos fuertes.
Configuración práctica: utilice una boquilla endurecida de 0,4 o 0,6 mm, imprima algo más despacio que con PLA y seque el filamento antes de imprimir. Si aparecen hilos, salpicaduras en la boquilla o una superficie rugosa, el problema suele ser la humedad y no un perfil incorrecto.
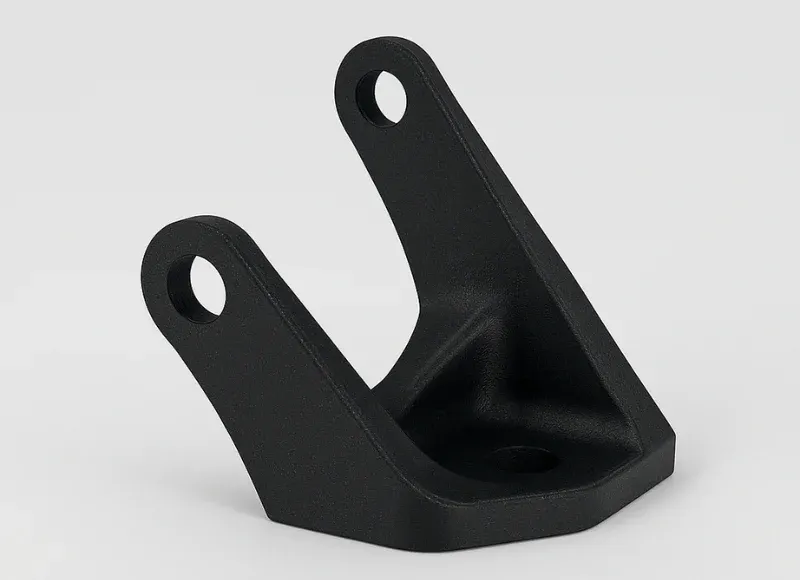
ASA-CF es la opción para piezas que estarán en el exterior, expuestas al sol o en entornos más cálidos. El ASA base ofrece una buena resistencia a los rayos UV y a la intemperie; la fibra de carbono aporta rigidez, estabilidad y una superficie mate. Sus usos típicos son soportes de antenas, cubiertas de sensores, fijaciones exteriores, piezas de equipos de jardinería o cubiertas técnicas de maquinaria.
Frente al PETG-CF, soporta mejor los entornos exteriores. Frente al ASA puro, suele ser más estable dimensionalmente y se deforma menos, aunque sigue comportándose como ASA. Lo ideal es utilizar una impresora cerrada, una temperatura estable en la cámara y una buena ventilación. En piezas grandes ayudan una cámara calefactada, un brim más ancho y un enfriamiento más lento.
ASA-CF no tiene sentido para piezas que vaya a imprimir en el salón sin filtración ni ventilación. Al imprimir ASA, hay que tomarse en serio los vapores. También debe tener en cuenta que la adhesión a la superficie de impresión y las tensiones internas son más importantes que con PETG-CF.
Ejemplo: la cubierta de un sensor de temperatura exterior es mejor fabricarla con ASA-CF que con PETG-CF, porque permanecerá mucho tiempo al sol. En cambio, un soporte sencillo dentro de una impresora, donde la resistencia a los rayos UV no sea importante, puede fabricarse de forma más barata y sencilla con PETG-CF.
PA6-CF es un material claramente más técnico. Su base es el nailon PA6, que ofrece buena tenacidad, resistencia química y durabilidad mecánica. La fibra de carbono le aporta rigidez y reduce la deformación durante la impresión. El resultado son piezas adecuadas para utillajes, mordazas, abrazaderas, palancas, componentes de transmisión, elementos de guiado o piezas de maquinaria.
El punto fuerte del PA6-CF es su uso mecánico en entornos secos. Si una pieza debe mantener su forma bajo carga y no puede ser frágil como algunos plásticos duros, PA6-CF suele ser una opción mejor que PETG-CF o ASA-CF. Es muy adecuado para herramientas de taller que se aprietan, presionan o soportan cargas dinámicas con frecuencia.
Su punto débil es la humedad. El nailon absorbe fácilmente agua del aire. El filamento húmedo chisporrotea, forma burbujas, empeora la superficie y puede debilitar considerablemente la pieza. La pieza terminada también puede cambiar de dimensiones y propiedades mecánicas en un entorno húmedo. Por eso, el PA6-CF debe guardarse en una caja seca y secarse en una secadora antes de una impresión importante.
Con PA6-CF ya no debe preguntarse si bastan un hotend convencional y una boquilla de latón. Necesita una boquilla resistente a la abrasión, una temperatura del hotend suficientemente alta, una impresora cerrada y un secado fiable. En piezas grandes también ayudan una impresión más lenta y una refrigeración limitada.
PAHT-CF designa un poliamida de alta temperatura con fibra de carbono. Sin embargo, este nombre puede englobar diferentes tipos de poliamida según el fabricante. Por eso, no se guíe únicamente por el nombre de la bobina y consulte siempre la ficha técnica del filamento concreto.
Elija PAHT-CF cuando PETG-CF ya no sea suficiente en cuanto a temperatura, ASA-CF no ofrezca suficiente resistencia mecánica y PA6-CF sea demasiado sensible a la humedad o no proporcione la estabilidad dimensional necesaria durante el uso. Sus aplicaciones típicas son cubiertas térmicas, soportes cerca de motores, utillajes de fabricación, piezas funcionales de maquinaria, adaptadores robustos y componentes que deben seguir siendo rígidos en entornos exigentes.
Frente al PA6-CF, puede ofrecer una mejor estabilidad a temperaturas elevadas y, en algunas formulaciones, una menor absorción de humedad. La desventaja es el precio, una impresión más exigente y mayores requisitos de equipamiento. PAHT-CF suele necesitar una boquilla de 0,6 mm, una temperatura más alta, una cámara cerrada y un material muy bien secado. Si la impresora no puede mantener las condiciones de forma estable, el resultado puede ser peor que con un material más barato.
Ejemplo: un utillaje utilizado con una máquina caliente que deba mantener repetidamente una posición precisa es un candidato para PAHT-CF. La cubierta de una cámara en interiores resulta innecesariamente cara en PAHT-CF; PETG-CF será más que suficiente.
Empiece por el entorno. ¿La pieza estará en el exterior? Elija ASA-CF. ¿Estará expuesta al calor o situada junto a una máquina? Considere PAHT-CF. ¿Estará en un taller seco y soportará cargas mecánicas? PA6-CF. ¿Se trata principalmente de una pieza rígida, atractiva y fácil de imprimir? PETG-CF.
Después, analice el tipo de esfuerzo. Los compuestos con fibra de carbono corta destacan por su rigidez, pero no son igual de resistentes en todas las direcciones. La orientación de las capas sigue siendo fundamental. Un gancho o soporte cargado perpendicularmente a las capas puede fallar incluso fabricado con un material caro. Si la pieza debe soportar una carga, oriente las capas de modo que la tracción principal no actúe entre ellas, añada radios mayores y no subestime el número de perímetros.
Por último, compruebe que el material sea adecuado para la impresora. Una impresora abierta con boquilla de latón solo es adecuada para pruebas poco exigentes con PETG-CF después de cambiar la boquilla. Para ASA-CF y los compuestos de nailon, una impresora cerrada es prácticamente imprescindible. Para PAHT-CF, tenga en cuenta que el perfil, el secado y la adhesión a la superficie de impresión serán determinantes para el resultado.
Con filamentos CF, diseñe las piezas como componentes técnicos moldeados, no como elementos decorativos. Sustituya las esquinas interiores afiladas por radios, añada suficiente material alrededor de los tornillos y evite los nervios delgados que deban ionarse. El compuesto es rígido, pero una sección delgada puede romperse antes que un plástico más ible.
Para piezas funcionales, a menudo funcionan mejor 4 a 6 perímetros que un relleno extremo. Los perímetros soportan la carga principal y mejoran la resistencia de los agujeros, nervios y bordes. Ajuste el relleno según el uso, por ejemplo, entre un 25 y un 40 por ciento para utillajes comunes y más para bloques sometidos a cargas localizadas. En uniones atornilladas, considere el uso de insertos roscados metálicos.
Si la pieza debe mantener unas dimensiones precisas, imprima primero una prueba corta: un agujero para un tornillo, un pasador, un cierre o una superficie de apoyo. Los materiales CF pueden tener tolerancias diferentes a las de sus variantes no reforzadas y su superficie más dura es más difícil de modificar posteriormente.
El primer error es imprimir con una bobina húmeda. En PETG-CF esto empeora el aspecto; en los nailones puede arruinar las propiedades mecánicas. El segundo error es utilizar una boquilla de latón. Aunque la primera pieza pequeña salga bien, la boquilla se desgasta gradualmente y las siguientes impresiones serán peores. El tercer error es tener expectativas exageradas sobre la resistencia. El filamento CF no solucionará unas capas mal orientadas, una pared demasiado fina ni una esquina afilada en un punto sometido a tensión.
El cuarto error es elegir el material más caro sin motivo. PAHT-CF es excelente cuando realmente se necesitan sus propiedades. Sin embargo, para un soporte sobre una mesa solo supondrá principalmente un precio más alto y una impresión más exigente. En los compuestos, conviene elegir según las necesidades de la pieza y no según lo que parezca más profesional.
Considere PETG-CF como la puerta de entrada práctica a los compuestos. Utilice ASA-CF en exteriores y al sol. Elija PA6-CF para piezas sometidas a esfuerzos mecánicos en entornos secos. Recurra a PAHT-CF cuando necesite una mayor resistencia térmica, estabilidad y propiedades técnicas profesionales.
El accesorio más importante no es solo una bobina cara. Es una caja seca, una secadora de filamento, una boquilla resistente a la abrasión, una orientación de la pieza bien elegida y una prueba real en las condiciones en las que la pieza trabajará.


