Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
Los filamentos de carbono resultan atractivos: superficie técnica mate, piezas más rígidas, menos deformación y la sensación de que la impresora de repente puede fabricar verdaderos componentes funcionales. Sin embargo, PLA-CF, PETG-CF, PA-CF y tampoco los filamentos luminiscentes o de madera son materiales corrientes de otro color. Contienen partículas o fibras duras que desgastan la boquilla al pasar por el hotend.
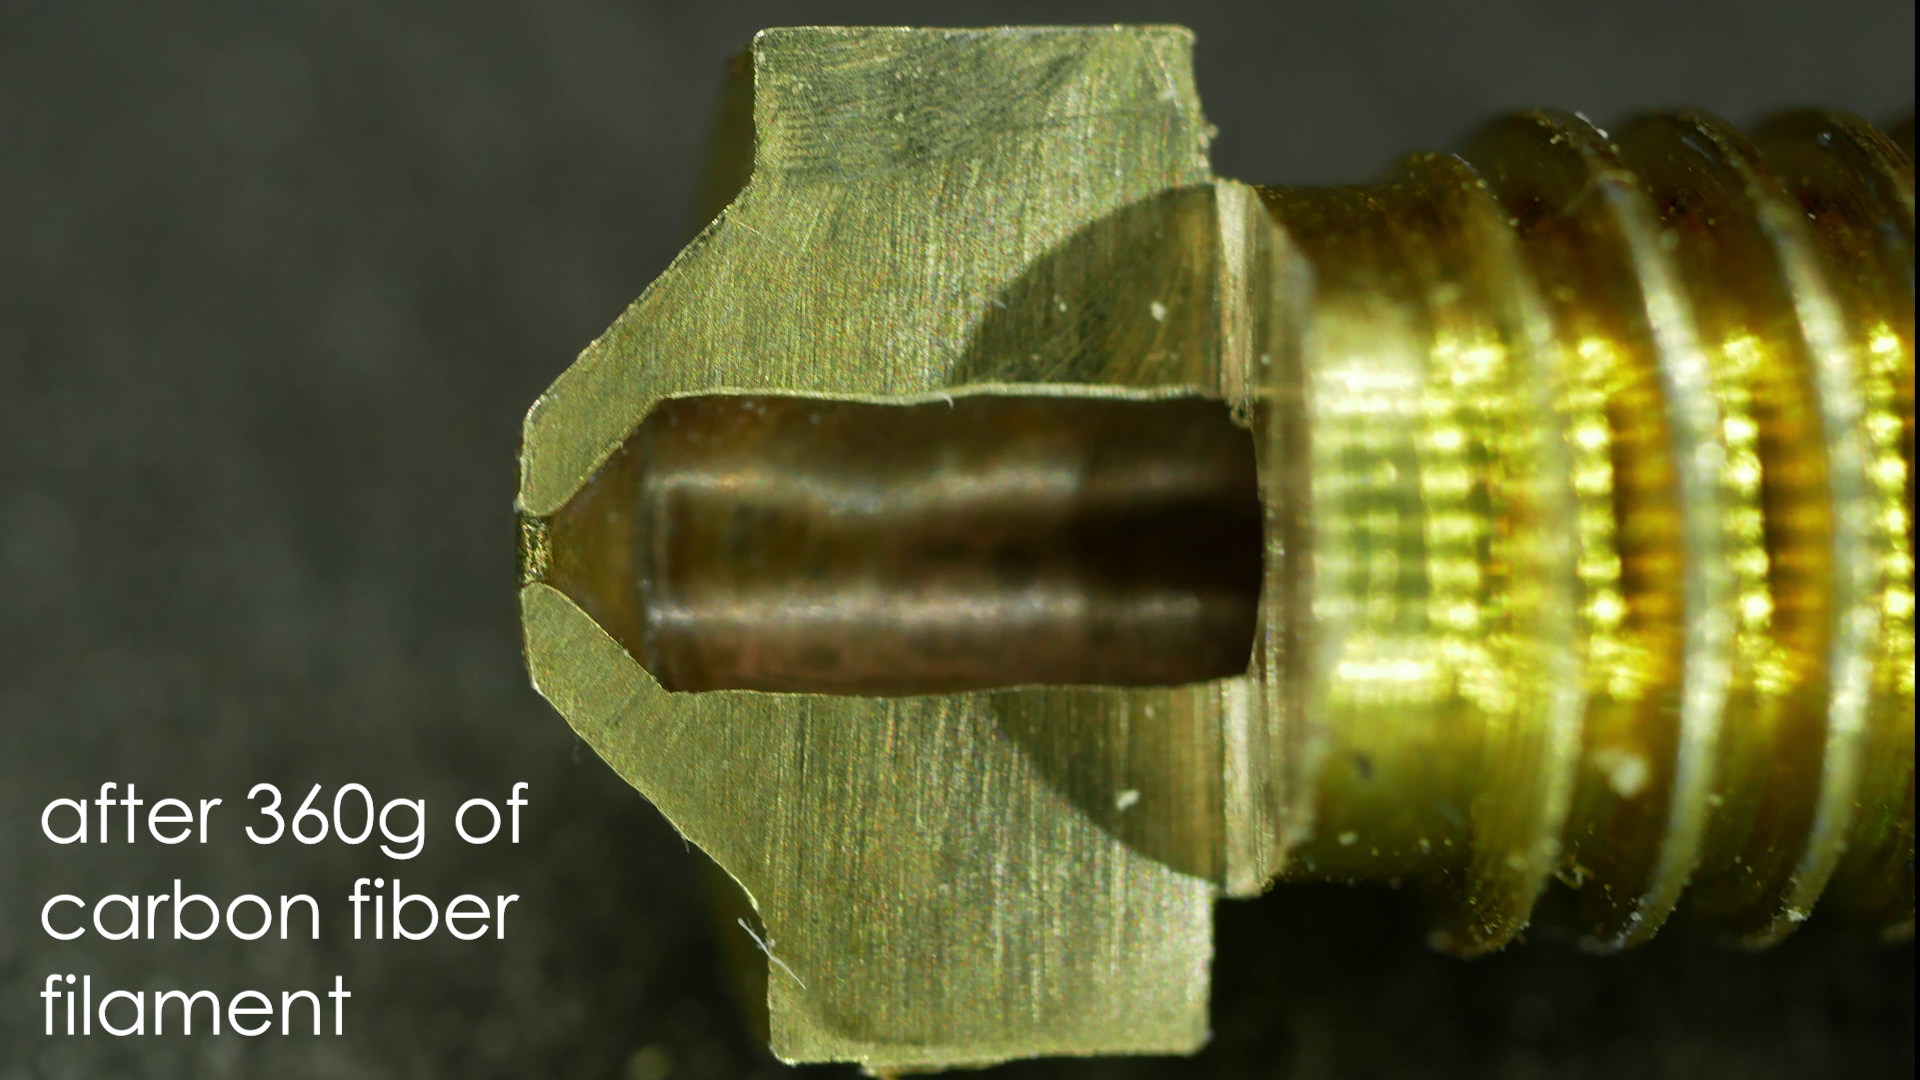
Con PLA normal, una boquilla de latón dura mucho tiempo. Sin embargo, con filamentos abrasivos, el orificio de la boquilla puede agrandarse después de solo unos cientos de gramos de material. El resultado suele ser discreto: las piezas empiezan a tener dimensiones imprecisas, las capas superiores son más ásperas, la impresora rebosa material y un perfil que funcionaba la semana pasada de repente deja de tener sentido.
Este artículo explica cuándo el latón todavía es suficiente, cuándo es mejor una boquilla de acero endurecido, por qué se recomienda a menudo una boquilla de 0,6 mm y cómo ajustar el slicer para imprimir filamento de carbono de forma fiable.
Un filamento abrasivo es un material que contiene un aditivo capaz de desgastar mecánicamente la boquilla o partes del alimentador. No se trata solo del carbono.
Entre los materiales abrasivos típicos se encuentran:
El plástico base sigue siendo importante. PLA-CF se imprime y se comporta de forma distinta a PA-CF. El aditivo de carbono normalmente aumenta la rigidez, mejora la estabilidad dimensional y crea una bonita superficie mate, pero por sí solo no convierte el PLA en nailon ni el PETG en un laminado industrial. Elija siempre el material según el polímero base y solo después según el relleno.
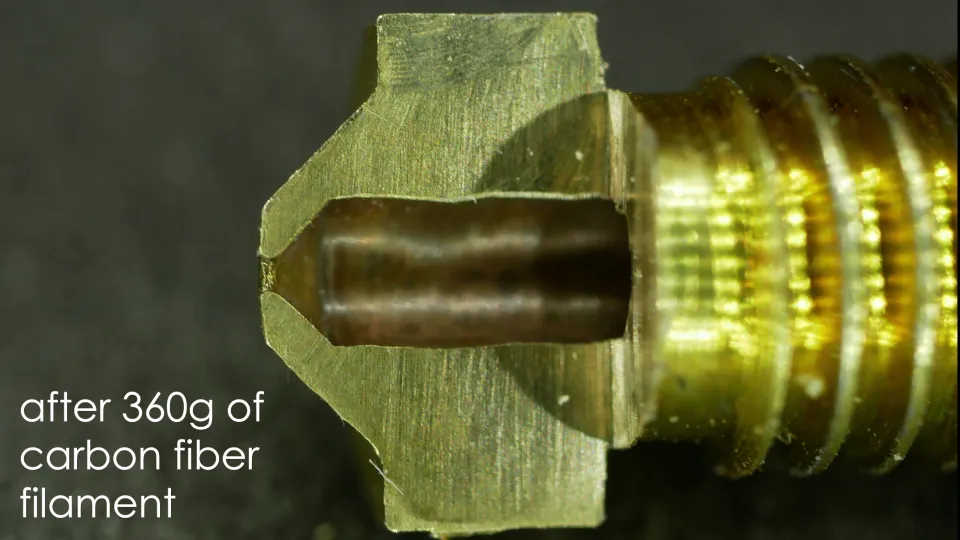
El latón es popular en las impresoras FDM por una buena razón. Conduce bien el calor, es barato, fácil de fabricar y funciona excelentemente con PLA, PETG, ABS o ASA. El problema es la dureza. Las fibras de carbono o de vidrio y los pigmentos duros se comportan como un abrasivo muy fino durante la extrusión.
La boquilla no se desgasta hasta dejar de imprimir de repente. Normalmente, el orificio se va agrandando poco a poco. Una boquilla de 0,4 mm puede convertirse con el tiempo en una de 0,45 mm, 0,5 mm o más. Sin embargo, el slicer sigue calculando con el diámetro original. Por eso, la impresora extruye más material del previsto por el perfil.
Síntomas típicos de una boquilla de latón desgastada:
Si imprime una sola pieza pequeña de PLA-CF con una boquilla de latón, probablemente la impresora no se estropeará de inmediato. Sin embargo, si planea imprimir una bobina entera de material de carbono o luminiscente, el latón es un ahorro equivocado. El precio de una boquilla de latón nueva es bajo, pero las piezas imprecisas, el tiempo perdido y los ajustes repetidos del perfil cuestan más.
Utilice latón para materiales normales sin relleno:
El latón también puede tener sentido si imprime modelos puramente detallados en PLA normal y desea la mejor conductividad térmica posible. En diámetros pequeños, por ejemplo 0,25 mm o 0,2 mm, el latón sigue siendo una opción práctica para materiales no abrasivos.
Sin embargo, en cuanto el filamento contiene carbono, vidrio, pigmento luminiscente, polvo metálico, madera o piedra, considere el latón una solución de emergencia consumible. Para imprimir con regularidad, es mejor cambiar a una boquilla más resistente.
La boquilla de acero endurecido es la actualización más habitual para filamentos abrasivos. En la práctica, ofrece principalmente un orificio más resistente, que no se desgasta con el carbono o el pigmento glow tan rápidamente como el latón.
Ventajas del acero endurecido:
Desventajas del acero endurecido:
Después de cambiar una boquilla de latón por una de acero endurecido, no espere que el perfil antiguo sea siempre perfecto. A menudo basta con aumentar la temperatura entre 5 y 15 °C, reducir el caudal volumétrico máximo y volver a calibrar el flujo. En las impresoras rápidas, el límite de caudal es más importante que la velocidad en mm/s.
La boquilla de 0,4 mm es el estándar universal, pero no siempre es la mejor opción para filamentos rellenos. Un orificio más grande reduce el riesgo de atascos y permite pasar mejor fibras cortas o partículas duras. Por eso, para los filamentos de carbono y con fibra de vidrio se recomienda a menudo una boquilla de 0,6 mm.
La boquilla de 0,6 mm es adecuada cuando:
Frente a 0,4 mm perderá parte del detalle, pero en las piezas técnicas esto a menudo no importa. A cambio, obtendrá líneas más gruesas, una impresión más rápida de componentes grandes y un paso del material más fluido. Para muchas piezas de mantenimiento y funcionales, una boquilla de acero endurecido de 0,6 mm es más práctica que intentar hacer pasar cada composite por una de 0,4 mm.
Una boquilla de 0,8 mm tiene sentido principalmente para piezas grandes, prototipos rápidos y componentes mecánicos más bastos. Para piezas pequeñas y precisas puede ser innecesariamente grande.
El acero endurecido es un buen comienzo, pero no es la única opción. Si imprime materiales abrasivos con frecuencia, merece la pena considerar una boquilla mejor.
Las boquillas de rubí tienen una punta muy resistente y soportan bien los materiales abrasivos. Son más caras y hay que manipularlas con cuidado, porque la punta es un componente de precisión, no una herramienta para hacer palanca mecánicamente.
Las boquillas de carburo de tungsteno o de materiales igualmente resistentes combinan una gran resistencia con una mejor conductividad térmica que el acero endurecido convencional. Son excelentes para imprimir con frecuencia carbono, vidrio o composites técnicos, pero cuestan más.
Las boquillas bimetálicas y recubiertas intentan combinar las ventajas de varios materiales: buena transferencia de calor, punta resistente y menor adherencia del material. En el caso de estas boquillas, conviene elegir según la impresora concreta y los perfiles disponibles.
Regla práctica:
La boquilla no es la única pieza que sufre. Con el tiempo, el filamento abrasivo también puede desgastar los engranajes de alimentación, las guías y, en algunos sistemas, partes de la alimentación automática del material. Esto afecta sobre todo a los filamentos con vidrio, carbono y pigmentos duros.
En las impresoras que disponen de engranajes de alimentación endurecidos opcionales, es recomendable utilizarlos al imprimir composites con regularidad. Si imprime mediante un sistema de alimentación multicolor o automático, compruebe si el fabricante recomienda dicho filamento. Algunos materiales frágiles o abrasivos pueden romperse, desmenuzarse o desgastar más rápidamente las piezas de alimentación en recorridos largos.
Al cambiar a un filamento de carbono u otro filamento abrasivo, no empiece ciegamente con el perfil de un PLA normal. Utilice el perfil del mismo polímero base y ajústelo según las recomendaciones del fabricante del filamento.
El PLA de carbono suele imprimirse a una temperatura algo más alta que el PLA normal. PETG-CF parte de PETG y PA-CF de nailon, por lo que necesita temperaturas, secado y entorno completamente diferentes. Además, el acero endurecido transfiere el calor peor que el latón, por lo que puede ser necesario añadir algunos grados.
Empiece así:
Imprima siempre una torre de temperatura o, al menos, una pequeña pieza de prueba. Busque una combinación de buena resistencia entre capas, superficie limpia y flujo estable.
Los composites pueden fluir de forma diferente al plástico puro. Después de cambiar la boquilla o el material, calibre el flujo. En las impresoras rápidas, reduzca el caudal volumétrico máximo hasta que desaparezca la subextrusión en los tramos rectos largos.
Si la impresión tiene buen aspecto a baja velocidad, pero al rellenar rápidamente empieza a ser débil o presenta agujeros, el problema no tiene por qué estar en la temperatura. A menudo se trata precisamente del límite de caudal.
Para las primeras pruebas, no intente alcanzar la velocidad máxima. Con PLA-CF y PETG-CF, empiece tranquilamente más despacio que con el material normal. En PA-CF, una temperatura estable, la sequedad y la adhesión entre capas son más importantes que batir récords de tiempo de impresión.
Un buen punto de partida para piezas funcionales es una velocidad media, más perímetros y una aceleración conservadora. El filamento de carbono suele tener buen aspecto incluso con una altura de capa menor, porque la superficie mate oculta las capas mejor que el PLA brillante.
Con una boquilla de 0,6 mm, el rango práctico suele ser aproximadamente de 0,2 a 0,32 mm. Para piezas resistentes y limpias, empiece alrededor de 0,24 mm. Utilice capas más finas para el aspecto y capas más altas para la velocidad y las piezas de mantenimiento resistentes.
En general, manténgase por debajo de aproximadamente el 80 % del diámetro de la boquilla. Por tanto, con una boquilla de 0,6 mm no tiene sentido forzar una altura de capa demasiado alta solo porque el slicer lo permita.
La refrigeración depende principalmente del polímero base. El PLA-CF normalmente tolera más refrigeración, el PETG-CF menos y el PA-CF a menudo requiere un enfoque más cuidadoso. El aditivo de carbono por sí solo no significa que pueda ignorar las reglas del nailon, el PETG o el PLA.
El nailon de carbono es higroscópico, es decir, absorbe humedad. El PA-CF húmedo chisporrotea, produce una superficie áspera, reduce la resistencia entre capas y puede atascar la boquilla. El PETG-CF también se beneficia del secado. El PLA-CF suele ser más tolerante, pero incluso en su caso la humedad puede empeorar la superficie.
Si la pieza va a ser funcional, séquela según las recomendaciones del fabricante del filamento y almacene la bobina en una caja hermética con gel de sílice. Con PA-CF, lo ideal es imprimir directamente desde la caja de secado.
Para la mayoría de los usuarios, este conjunto tiene sentido:
Si imprime PLA glow decorativo de vez en cuando, empiece con una boquilla endurecida. Si quiere fabricar soportes, utillajes o piezas de PA-CF, cuente con una inversión mayor: boquilla resistente, secado, impresora cerrada y un perfil ajustado cuidadosamente.
PLA-CF es un buen primer filamento de carbono. Tiene una bonita superficie mate, se imprime fácilmente y es adecuado para carcasas, utillajes, prototipos técnicos y piezas que deben ser rígidas. Utilice una boquilla de acero endurecido, idealmente de 0,6 mm para mayor fiabilidad.
PETG-CF es más práctico para piezas que deben soportar una temperatura algo más alta y un uso más resistente que PLA-CF. Cuente con una boquilla endurecida, secado y un ajuste cuidadoso del stringing.
PA-CF es un material técnico para piezas funcionales, pero requiere la mayor disciplina. Necesita secado, una impresora adecuada, la superficie de impresión correcta y temperaturas estables. Una boquilla endurecida o prémium resistente es obligatoria.
Filamento glow no parece un composite técnico, pero el pigmento luminiscente puede desgastar la boquilla de latón sorprendentemente rápido. Para una impresión grande o una bobina completa, utilice una boquilla endurecida.
Woodfill y metalfill deben tratarse de forma similar al resto de materiales rellenos. A menudo ayuda utilizar un diámetro de boquilla mayor, una velocidad menor y un perfil ajustado según la marca concreta.
La boquilla de latón es excelente para los materiales normales, pero no es adecuada para imprimir regularmente filamentos de carbono y otros filamentos abrasivos. En cuanto imprima PLA-CF, PETG-CF, PA-CF, glow, woodfill o materiales con fibra de vidrio, cambie como mínimo a una boquilla de acero endurecido.
Para la mayoría de las impresoras domésticas y de taller, la combinación más práctica es una boquilla endurecida de 0,6 mm, una velocidad conservadora, un flujo correctamente ajustado y filamento seco. Si imprimes con frecuencia composites técnicos, merece la pena utilizar una boquilla mejor, un alimentador más resistente y un perfil propio para cada material.
El consejo más importante es sencillo: no elijas el carbono solo por el nombre. Primero ocúpate del plástico base, después de la abrasividad, luego de la boquilla y solo al final de la velocidad. Así obtendrás piezas que no solo tienen buen aspecto, sino que también mantienen sus dimensiones y se imprimen de forma reproducible.