Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
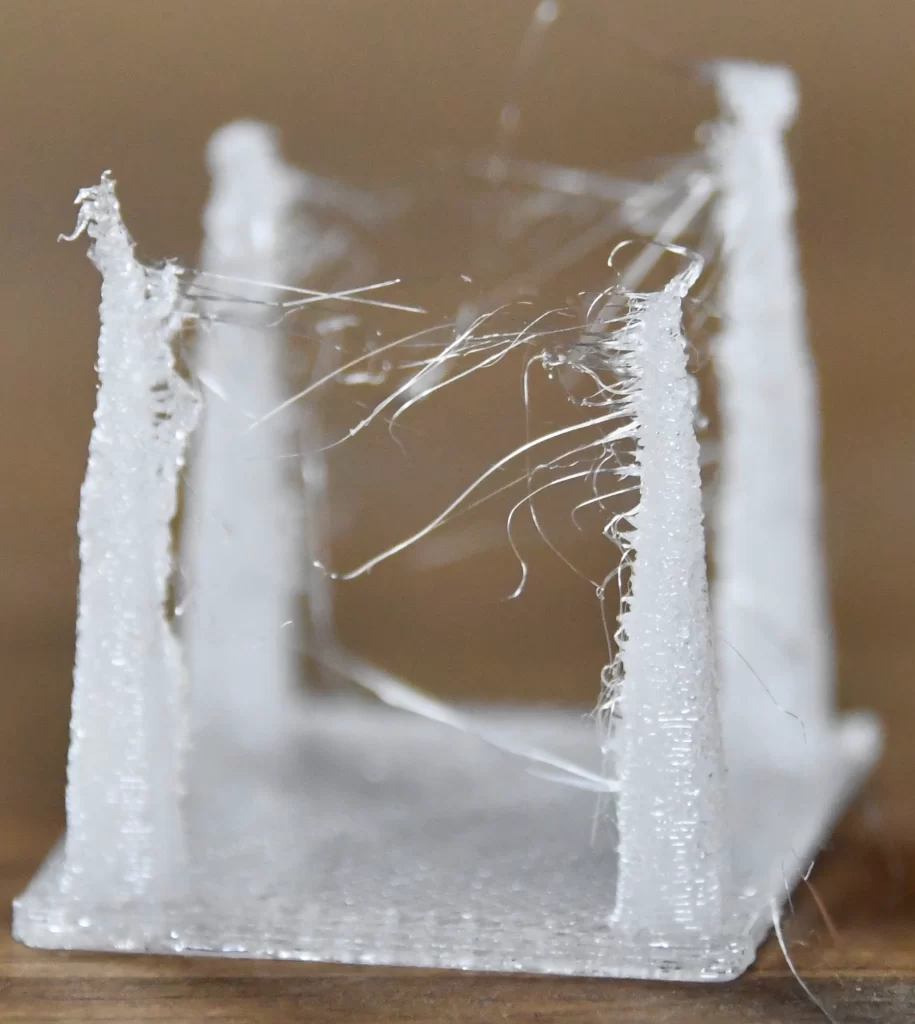
En verano, en la impresión 3D aparecen a menudo problemas que durante el invierno casi no hay que resolver: más stringing, una superficie más mate o rugosa, pequeñas burbujas en las paredes, crujidos en la boquilla y, ocasionalmente, atascos durante el cambio de material. La causa no tiene por qué ser inmediatamente un perfil incorrecto en el laminador. A menudo basta con que la bobina haya estado varios días o semanas en una habitación con mayor humedad.
Eso no significa que debas secar absolutamente todas las bobinas antes de cada impresión. En PLA, la humedad suele ser un problema principal menos frecuente que en nailon, TPU o materiales de soporte. El PETG está en un punto intermedio: puede imprimirse incluso sin un secado perfecto, pero en cuanto absorbe humedad empieza a comportarse mucho peor. El objetivo es saber cuándo el secado realmente ayudará y cuándo es mejor buscar primero un error en la temperatura, las retracciones, la refrigeración o el flujo.
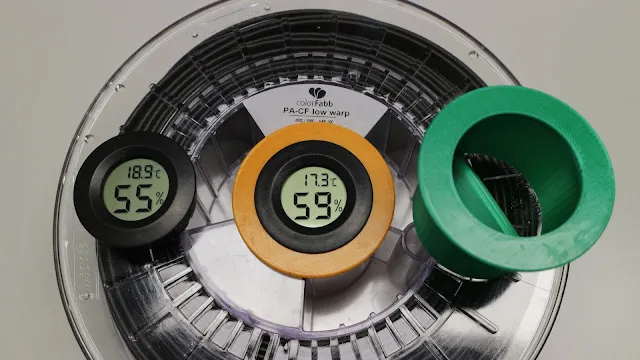
Los filamentos son higroscópicos en distinto grado, es decir, absorben agua del aire. En el verano checo se alternan el calor, las ventanas abiertas, las tormentas y una mayor humedad relativa. Por eso, una bobina dejada en el soporte junto a la impresora puede imprimir de forma diferente después de unos días que un material recién desempaquetado.
El problema se manifiesta sobre todo al calentarse en el hotend. El agua atrapada en el plástico empieza a convertirse en vapor, altera la extrusión uniforme y empeora la unión entre capas. A veces se oye como un ligero crujido o siseo. Otras veces no se percibe ningún sonido, pero la pieza queda más peluda, menos resistente o presenta pequeños cráteres en la superficie.
Esto se aprecia más en impresoras con cambios automáticos de material, varias herramientas o recorridos de alimentación largos. Durante los cambios, el material se calienta, se enfría, se retrae y vuelve a introducirse repetidamente. El filamento húmedo tiende entonces a formar más stringing en el hotend, genera hilos finos y puede causar problemas al introducir el siguiente color o material.
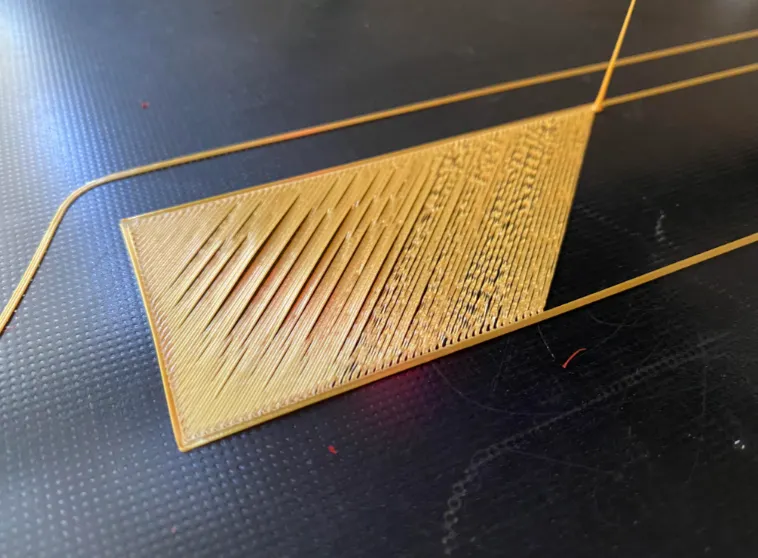
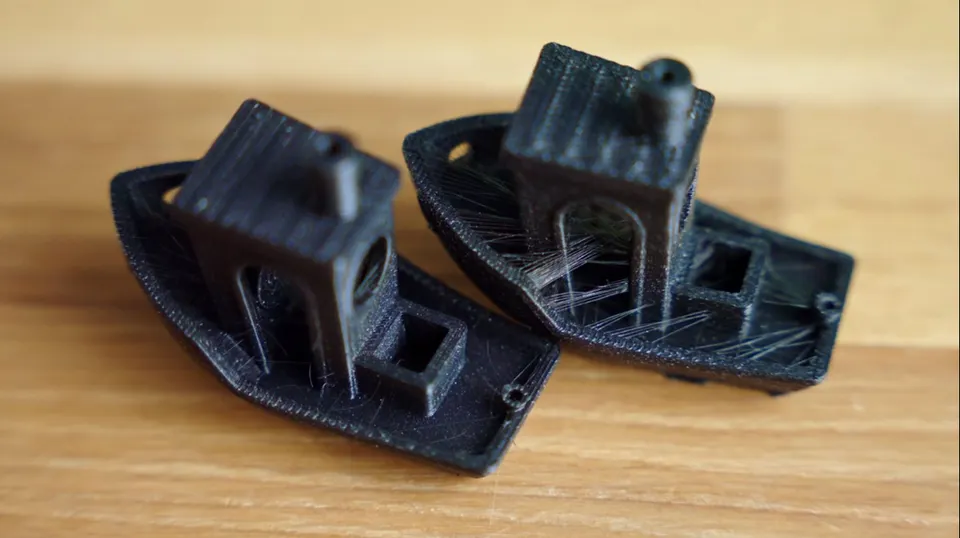
Lo más fiable es combinar varios síntomas a la vez. Un solo hilo en el modelo todavía no demuestra que la bobina esté húmeda.
Con PETG y TPU hay que tener en cuenta que cierto grado de stringing es normal incluso con material seco. Sin embargo, si antes el mismo perfil imprimía limpiamente y, después de unos días húmedos, de repente produce telarañas, el secado es un primer paso muy razonable.
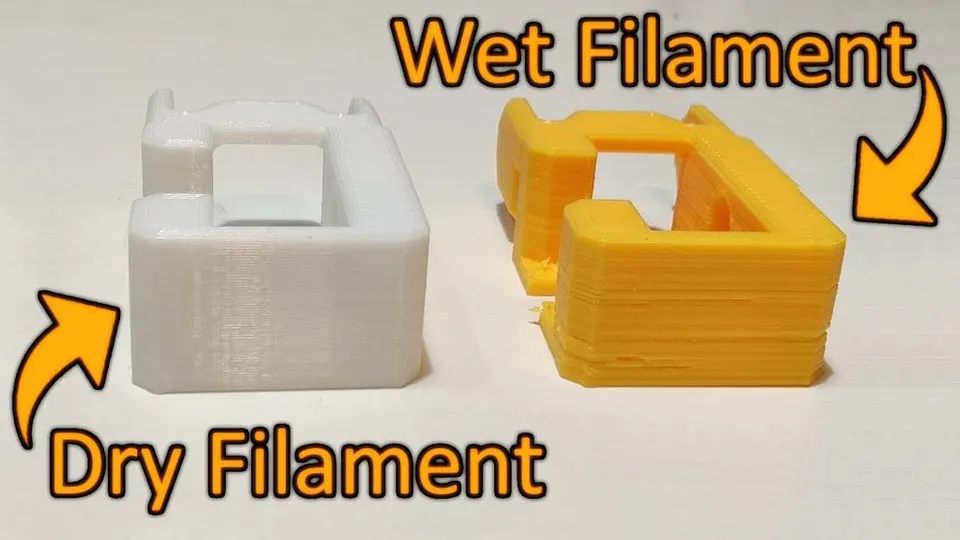
Antes de poner la bobina varias horas en la secadora, haz una breve comprobación. Ahorrarás tiempo y evitarás intentar solucionar con el secado un error de configuración.
Regla práctica: si oyes crujidos en la boquilla y al mismo tiempo ves burbujas o una superficie irregular, es muy probable que el secado ayude. Si solo observas stringing sin otros síntomas, comprueba primero la temperatura y las retracciones.
El PLA es el material más común y también aquel en el que la humedad suele sobreestimarse. Una bobina de PLA normal que haya estado abierta unos días en un piso con condiciones normales normalmente no necesita un secado inmediato. Si imprime limpiamente, las capas se adhieren bien y no produce más stringing de lo habitual, déjala tal cual.
El secado del PLA tiene sentido principalmente en estas situaciones:
Para el PLA, utiliza temperaturas bajas. Normalmente bastan 45 a 50 °C durante 4 a 6 horas. No lo sobrecalientes en un horno sin controlar la temperatura. El PLA se ablanda relativamente pronto y un horno impreciso puede deformar o pegar la bobina y el filamento.
El PETG tolera peor la humedad que el PLA y, al mismo tiempo, tiende naturalmente a gotear por la boquilla. Por eso a veces es difícil saber si el problema está en el material o en el perfil. Si el PETG de repente produce mucho más stringing, deja pequeños bultos en la superficie, salpica por la boquilla o tiene un aspecto espumoso, conviene secarlo.
Para el PETG, calcula aproximadamente 55 a 65 °C durante 4 a 8 horas, según cuánto tiempo haya estado abierta la bobina. En los PETG transparentes y brillantes, la humedad suele ser visible antes en la superficie, porque las burbujas y la turbidez estropean el aspecto óptico. En las piezas técnicas, son más importantes la resistencia de las capas y una extrusión constante.
Después de secar el PETG, no lo dejes varios días de nuevo en un soporte abierto. Lo ideal es imprimir directamente desde una caja seca o devolver la bobina a un recipiente cerrado con gel de sílice después de imprimir.
Considera el nailon, es decir, PA, como un material que debe secarse preventivamente. En su caso, la cuestión no es si absorberá humedad alguna vez, sino con qué rapidez. Una bobina de nailon abierta puede empeorar muy rápidamente la impresión con la humedad del verano y, en impresiones largas, conviene alimentar el material directamente desde una caja seca o calefactada.
Los síntomas típicos del nailon húmedo son crujidos en la boquilla, burbujas, superficie peluda, capas más débiles y peor estabilidad dimensional. En los nailones reforzados, por ejemplo con carbono, sigue siempre las recomendaciones del fabricante del filamento concreto. En general, el nailon suele secarse alrededor de 70 a 80 °C durante 6 a 12 horas. Algunos materiales requieren un procedimiento más preciso y una mayor estabilidad térmica de la que ofrece un horno doméstico normal.
Con el nailon no basta con secar la bobina una vez y dejarla después una semana sobre la mesa. Secarla, imprimir desde una caja seca y volver a cerrarla después de imprimir: este es el procedimiento que más sentido tiene con PA.
Comprueba siempre los valores concretos con el fabricante del filamento. Las mezclas varían y las bobinas no necesariamente soportan la misma temperatura que el material por sí solo.
| Material | Cuándo secar | Temperatura orientativa | Tiempo orientativo |
|---|---|---|---|
| PLA | Cuando aparezcan síntomas, después de un almacenamiento prolongado abierto, antes de una impresión multicolor exigente | 45 a 50 °C | 4 a 6 h |
| PETG | Si aumenta el stringing, aparecen burbujas, crujidos o una superficie peor | 55 a 65 °C | 4 a 8 h |
| Nailon / PA | Preventivamente antes de imprimir; lo ideal es imprimir desde una caja seca | 70 a 80 °C | 6 a 12 h |
| TPU | Si aparecen stringing, burbujas y una extrusión blanda e irregular | 50 a 60 °C | 4 a 8 h |
| PVA / BVOH | Protegerlo del aire casi siempre; secar según el fabricante | según el fabricante | según el fabricante |
Si utilizas bobinas de cartón o bobinas con un núcleo pegado, controla también la resistencia de la propia bobina. El material quizá soporte una temperatura más alta, pero la bobina puede deformarse, despegarse o rozar en el alimentador.
Lo mejor es una secadora de filamento específica con ventilador y temperatura regulable. Para los materiales habituales, basta un modelo que mantenga la temperatura de forma estable y permita evacuar el aire húmedo. Algunas secadoras permiten imprimir directamente desde la caja, lo que resulta especialmente útil con PETG, TPU y nailon.
También funciona bien un deshidratador de alimentos, siempre que quepa la bobina y pueda mantener temperaturas bajas. La ventaja es la circulación del aire. La desventaja suele ser un mayor ruido y la necesidad de modificar las bandejas o la tapa.
El horno es una solución de emergencia. Los hornos domésticos a menudo fluctúan más de lo que indica la pantalla, y un breve pico de temperatura puede dañar el PLA o deformar la bobina. Si utilizas el horno, coloca dentro un termómetro independiente, espera a que la temperatura se estabilice y no uses un modo que produzca un sobrecalentamiento local intenso.
No utilices el microondas. El filamento y la bobina no son alimentos y el resultado es difícil de controlar.
El gel de sílice es excelente para mantener una humedad baja en un espacio cerrado, pero no lo consideres un sustituto rápido de la secadora. Si la bobina ya está bastante húmeda, sécala primero con calor y solo después ciérrala en una caja con desecante.
Para el uso habitual, funciona bien un sistema sencillo:
En los sistemas multimaterial cerrados, ayuda añadir desecante y controlar la humedad interior. Sin embargo, los sistemas abiertos sin cubierta no son una caja seca. Si las bobinas están sueltas en la habitación, considéralas filamento almacenado al aire libre.
En verano no es necesario convertir cada bobina en un proyecto de laboratorio. Bastan unos pocos hábitos.
Deja las bobinas nuevas en su bolsa hasta que realmente las necesites. Después de imprimir, devuelve el material desempaquetado a la caja. Seca el PLA solo cuando aparezcan síntomas o antes de una impresión importante. Seca el PETG con más frecuencia, sobre todo cuando la superficie deba quedar limpia. Seca el nailon antes de usarlo e imprímelo desde una caja seca.
Cuando aparezcan problemas, no adivines. Escucha la boquilla, observa la superficie, compara con otra bobina y solo después cambia el perfil. Un filamento correctamente seco y bien almacenado te ahorrará tiempo, material y ajustes innecesarios del laminador.


