Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
El nailon pertenece a los materiales que se eligen cuando el PLA o el PETG dejan de ser suficientes. No por su apariencia, sino por su función. Las piezas de nailon pueden ser tenaces, resistentes al desgaste, soportar la fricción, los impactos y, a menudo, entornos químicamente más exigentes. Sus usos típicos son engranajes, casquillos de deslizamiento, soportes para el taller, utillajes, cubiertas, bisagras, cierres o piezas mecánicas de repuesto.
Pero tiene un inconveniente: el nailon no es un filamento que simplemente se desempaqueta, se coloca en la impresora y se imprime como el PLA. Es higroscópico, es decir, absorbe rápidamente la humedad del aire. El filamento húmedo crepita en la boquilla, crea burbujas, hilos, capas más débiles y una superficie mate o rugosa. Por eso, en el nailon no solo importa el perfil del slicer, sino sobre todo el secado, el almacenamiento y la elección correcta del tipo concreto.
PA es la abreviatura de poliamida, conocida habitualmente como nailon. El número que aparece después de PA indica de qué tipo de poliamida se trata. En la impresión FDM, los más habituales son PA6, PA12 y las variantes reforzadas con fibras de carbono, es decir, PA-CF.
PA6 es un nailon resistente y tenaz, con muy buenas propiedades mecánicas, pero suele ser más exigente de imprimir. Absorbe más humedad, se deforma más al enfriarse y a menudo requiere un espacio de impresión cerrado. Es adecuado cuando tiene sentido sacrificar la facilidad de impresión a cambio de una mayor resistencia mecánica.
PA12 suele ser una variante de nailon más fácil de utilizar. Absorbe menos humedad, se deforma menos y mantiene mejor las dimensiones. A menudo es más adecuado para un taller convencional, donde se busca una pieza funcional sin tener que dedicar demasiado tiempo a ajustarla. Para muchos usuarios, PA12 es un primer nailon mejor que PA6.
PA-CF significa poliamida con fibras de carbono. La base puede ser PA6, PA12, PA11, PA612 u otro copolímero de nailon. Las fibras de carbono aumentan la rigidez, mejoran la estabilidad dimensional y suelen reducir la deformación. Sin embargo, también desgastan más la boquilla, por lo que se necesita una boquilla endurecida, de rubí u otra resistente al desgaste.
Elige nailon cuando la pieza vaya a trabajar mecánicamente. Algunos buenos ejemplos son las piezas sometidas a impactos, ión, fricción o cargas repetitivas. En el taller puede tratarse de un soporte para herramientas, un tope, una guía, un elemento deslizante, una palanca, un cierre, una pinza o una cubierta que deba soportar una caída al suelo.
El nailon también resulta interesante para piezas que están en contacto con metal o que se deslizan unas sobre otras. Tiene un bajo coeficiente de fricción y una buena resistencia al desgaste, por lo que se utiliza para casquillos, transmisiones, separadores y utillajes técnicos. En este tipo de piezas suele superar al PLA, que es duro pero más frágil, y al PETG, que puede deformarse más bajo carga.
Por el contrario, el nailon no es la mejor opción para modelos decorativos, prototipos sencillos o piezas para las que basta una resistencia convencional. Si vas a imprimir una tapa, un soporte para una estantería o un organizador sencillo, el PETG, el ASA o un PLA de calidad pueden ser opciones más baratas, rápidas y fiables.
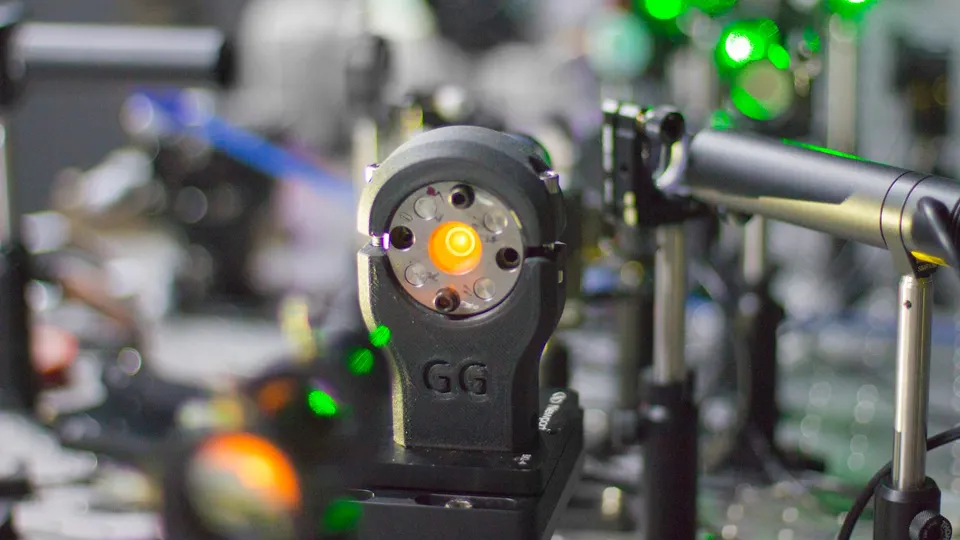
PA6 es un material para piezas técnicas en las que importan la tenacidad y la resistencia mecánica. En estado seco puede ofrecer propiedades muy buenas, pero la humedad puede reducir notablemente su rendimiento. Por eso, PA6 es sensible no solo durante la impresión, sino también durante el almacenamiento y el uso.
Con PA6, cuenta con un secado minucioso antes de imprimir. En la práctica, a menudo se utilizan unos 70-90 °C durante varias horas, según las recomendaciones del fabricante del filamento concreto. Una bobina muy húmeda puede necesitar un secado más prolongado. Lo ideal es imprimir directamente desde una caja seca, ya que PA6 puede absorber humedad rápidamente incluso durante una impresión larga.
PA6 también agradece una impresora cerrada. Las piezas grandes pueden deformarse, despegarse de la base o agrietarse entre capas si no hay una temperatura ambiente estable. En una impresora abierta se pueden imprimir piezas pequeñas, pero para componentes técnicos grandes el enclosure suele ser prácticamente imprescindible.
Elige PA6 para piezas funcionales sometidas a esfuerzos, cuando necesites tenacidad, margen mecánico y resistencia al desgaste. No es el filamento técnico ideal para empezar, pero si ya controlas el PETG, el ASA y el secado de materiales, tiene mucho sentido.
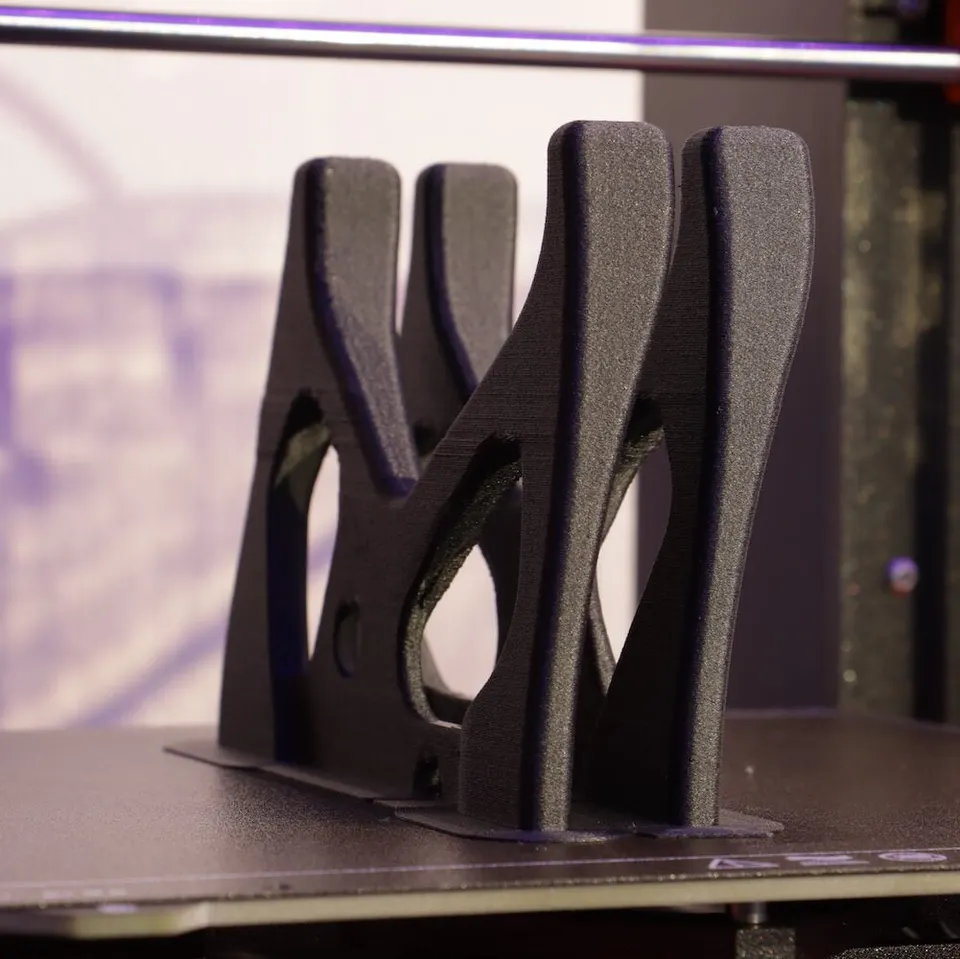
PA12 suele ser más fácil de utilizar en la impresión FDM. Sigue siendo nailon, por lo que no puedes prescindir del secado, pero normalmente se comporta de forma más estable que PA6. Se deforma menos, mantiene mejor las dimensiones y es menos propenso a humedecerse rápidamente. Por eso es adecuado para usuarios que quieren las propiedades del nailon, pero no desean convertir cada impresión en un proceso de laboratorio.
PA12 es una buena opción para cierres, cubiertas, soportes, piezas ligeramente ibles, utillajes y componentes mecánicos en los que son importantes la resistencia y la estabilidad dimensional. Si la pieza va a funcionar en un taller convencional, en un coche fuera de temperaturas extremas o en una máquina como componente auxiliar discreto, PA12 suele ofrecer una relación muy buena entre rendimiento y dificultad.
Una desventaja puede ser su precio más elevado y, en algunas mezclas, una rigidez menor que la de PA-CF. Si necesitas que la pieza sea lo menos ible posible, el PA12 puro quizá no sea ideal. En ese caso, merece la pena considerar PA12-CF.
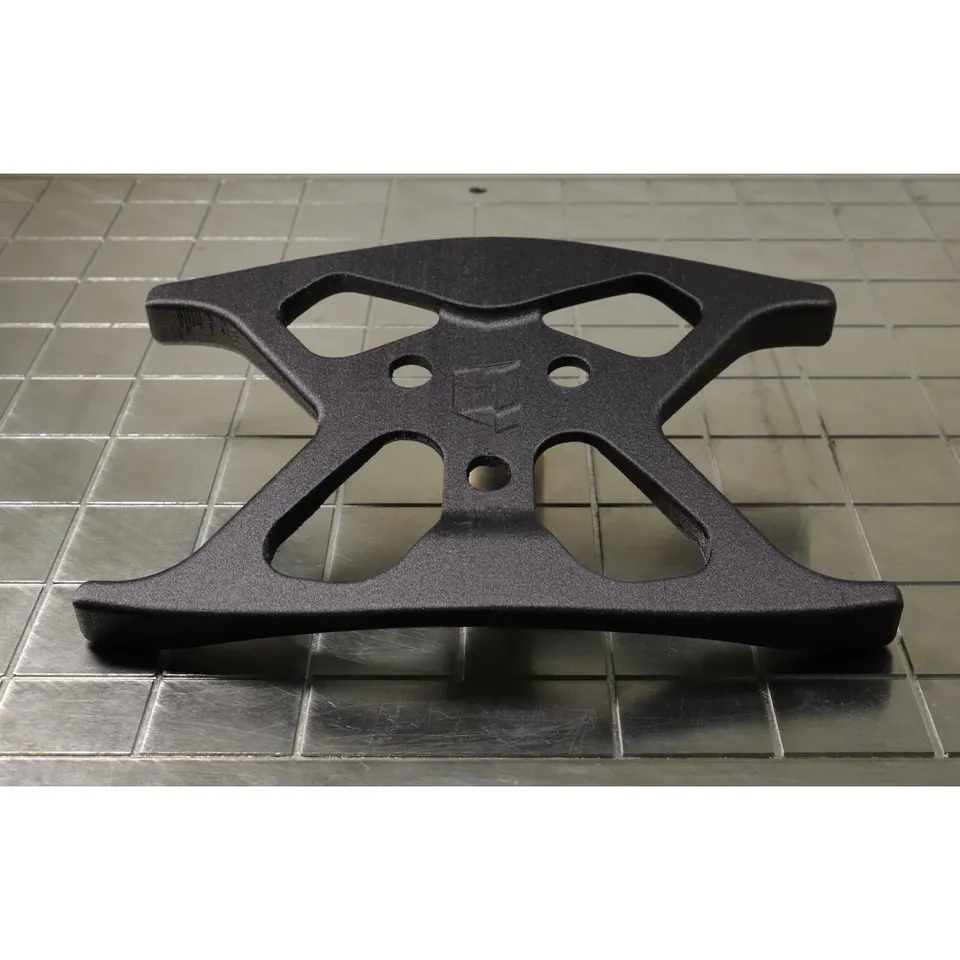
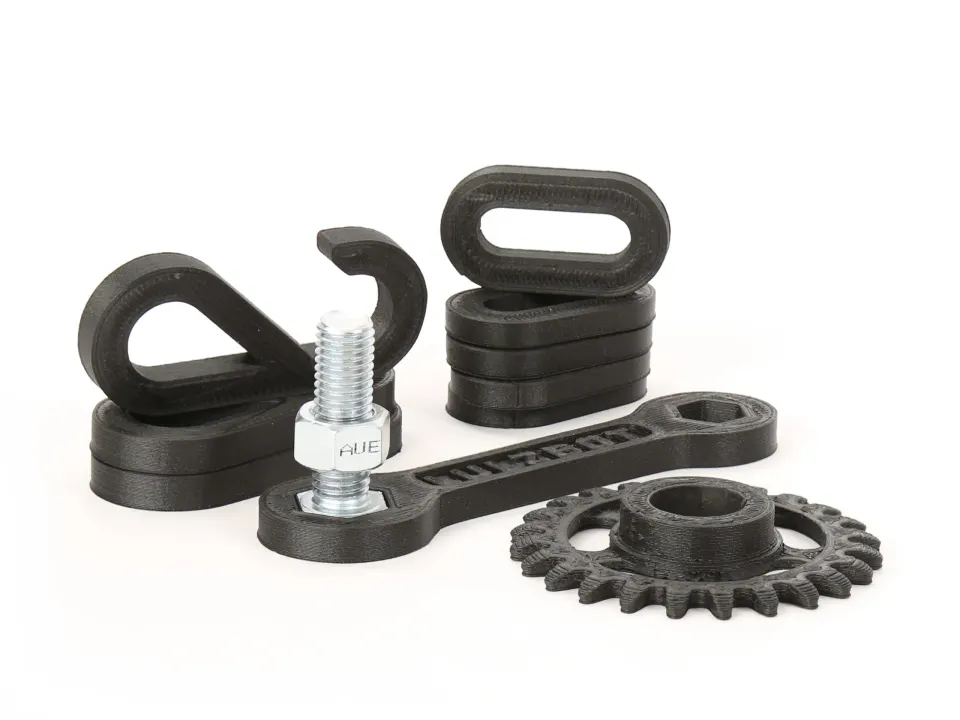
PA-CF suele ser el nailon más atractivo para los usuarios de impresoras cerradas modernas. Las fibras de carbono refuerzan el material, aumentan su rigidez y ayudan a limitar la deformación. Las piezas resultantes suelen tener una atractiva superficie técnica mate, mantienen bien su forma y ofrecen un aspecto muy profesional.
PA-CF es adecuado para soportes rígidos, brazos, utillajes, elementos de sujeción, cubiertas de componentes electrónicos, piezas estructurales y componentes que deban ser rígidos. Si el nailon puro fuera demasiado ible, las fibras de carbono pueden ayudar. Sin embargo, no esperes que PA-CF sea automáticamente la mejor opción para todo. Las fibras aumentan la rigidez principalmente en la dirección de impresión, pero entre las capas siguen siendo decisivos la calidad de la unión, el secado y la orientación de la pieza.
Es importante utilizar la boquilla adecuada. PA-CF es abrasivo y puede agrandar progresivamente una boquilla de latón convencional. Esto empeora la precisión de la dosificación, la superficie y las dimensiones. Para PA-CF, utiliza acero endurecido, bimetal, rubí u otra boquilla diseñada para materiales abrasivos.
El error más común con el nailon es imprimir desde una bobina húmeda. Se manifiesta mediante crepitaciones en el hotend, burbujas en las paredes, formación de hilos, una superficie deficiente, menor resistencia y, en ocasiones, un flujo inestable. En una pieza técnica es un problema, porque un mal aspecto suele indicar también peores propiedades mecánicas.
Seca la bobina antes de imprimir siguiendo las recomendaciones del fabricante. Como orientación, con los nailones se suelen utilizar 70-90 °C durante 6-12 horas, pero respeta siempre el material concreto y el tipo de bobina. Algunas bobinas de plástico no soportan temperaturas elevadas, por lo que también conviene comprobar la resistencia térmica de la bobina.
Después del secado, almacena el filamento en un recipiente cerrado con gel de sílice. Para impresiones largas, imprime directamente desde una caja seca. Con el nailon no basta con secar la bobina una vez y dejarla una semana sobre la mesa. Si el aire de la habitación es húmedo, el material recuperará gradualmente su mal estado.
El nailon normalmente necesita una temperatura de boquilla más alta que el PLA o el PETG. A menudo se trabaja aproximadamente entre 250-300 °C, aunque algunas mezclas requieren temperaturas superiores. La base suele estar, según el material, aproximadamente entre 40-110 °C. Las diferencias entre PA12, PA6 y PA-CF son grandes, por lo que debes tomar el perfil del fabricante como punto de partida, no como un detalle prescindible.
En las piezas grandes ayuda disponer de un espacio cerrado. No se trata solo de la temperatura máxima, sino de la estabilidad del entorno. Las corrientes de aire y el enfriamiento rápido aumentan el riesgo de deformación. Utiliza el ventilador de capa con precaución. Un exceso de refrigeración puede empeorar la unión entre capas, mientras que una refrigeración insuficiente puede empeorar los voladizos. En piezas funcionales, es preferible un voladizo algo peor que unas capas débiles.
La base también es importante. El nailon no se comporta igual que el PLA. A menudo ayuda utilizar un adhesivo especial para nailon, una capa separadora, una superficie de impresión adecuada o un producto adhesivo recomendado. No des por hecho que la misma superficie que sujeta perfectamente el PETG funcionará automáticamente también con PA.
Si estás empezando con el nailon, elige PA12 o PA12-CF. Perdonan más errores, se deforman menos y son más fáciles de ajustar. Para piezas funcionales habituales, suele ser el camino más rápido hacia un resultado útil.
Si necesitas una mayor tenacidad y estás preparado para ocuparte del secado, el enclosure y un proceso más preciso, considera PA6. Tiene sentido para componentes sometidos a esfuerzos mecánicos, donde compensa una mayor exigencia.
Si necesitas principalmente rigidez, precisión y estabilidad, elige PA-CF. Solo debes comprobar con qué nailon está fabricada la mezcla. PA6-CF normalmente será más exigente con la humedad, mientras que PA12-CF suele ser más fácil de imprimir y almacenar.
Para un pequeño cierre que deba ionarse repetidamente, puede ser adecuado el PA12 puro. Mantendrá cierta ibilidad y soportará mejor las cargas mecánicas que los materiales más frágiles.
Para un soporte rígido de cámara, sensores o componentes electrónicos, PA-CF suele ser una opción mejor. La pieza ionará menos, será más estable dimensionalmente y su superficie ofrecerá un aspecto técnico limpio.
Para un casquillo de deslizamiento, una guía o un engranaje, el nailon tiene sentido por su resistencia al desgaste y su baja fricción. En este tipo de piezas son fundamentales la orientación correcta de las capas, un número suficiente de perímetros y un filamento muy seco.
Para una cubierta grande en una impresora abierta, PA6 no es una buena primera opción. Si no tienes enclosure ni secadora, será más sensato utilizar PA12, PA-CF con baja deformación o incluso otro material, según la temperatura y el uso.
El primer error es subestimar la humedad. Si el nailon crepita, forma hilos o tiene una superficie rugosa, no busques primero una retracción mágica. Empieza por secarlo.
El segundo error es utilizar una boquilla de latón para PA-CF. Puede funcionar durante un tiempo, pero la boquilla se desgastará y la calidad de impresión empeorará. En las mezclas abrasivas, considera la boquilla endurecida como equipamiento obligatorio.
El tercer error es orientar mal la pieza. En los componentes funcionales, diseña la impresión de modo que las fuerzas principales no separen las capas entre sí. Esto es especialmente importante con PA-CF, porque las fibras de carbono no convierten mágicamente el eje Z en una dirección resistente.
El cuarto error es confiar demasiado en una única temperatura universal. Los filamentos de nailon varían según el fabricante, el relleno y el polímero base. Utiliza el perfil como punto de partida y ajusta la temperatura, el flujo, la velocidad y la refrigeración para tu impresora concreta.
El nailon es un material excelente para la impresión 3D funcional, pero requiere disciplina. PA6 ofrece un alto rendimiento, pero penaliza la humedad y unas condiciones de impresión deficientes. PA12 es más práctico y suele ser una mejor primera opción. PA-CF añade rigidez, estabilidad y un aspecto técnico, pero necesita una boquilla resistente al desgaste y un filamento siempre seco.
Si quieres obtener buenas piezas de nailon, empieza por elegir correctamente el material, sécalo antes de imprimir, almacénalo en un lugar seco e imprime teniendo en cuenta la orientación de las capas. Así, el nailon se convertirá en uno de los filamentos más útiles para fabricar piezas mecánicas reales, y no solo en otro elemento de la lista de materiales.


