Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
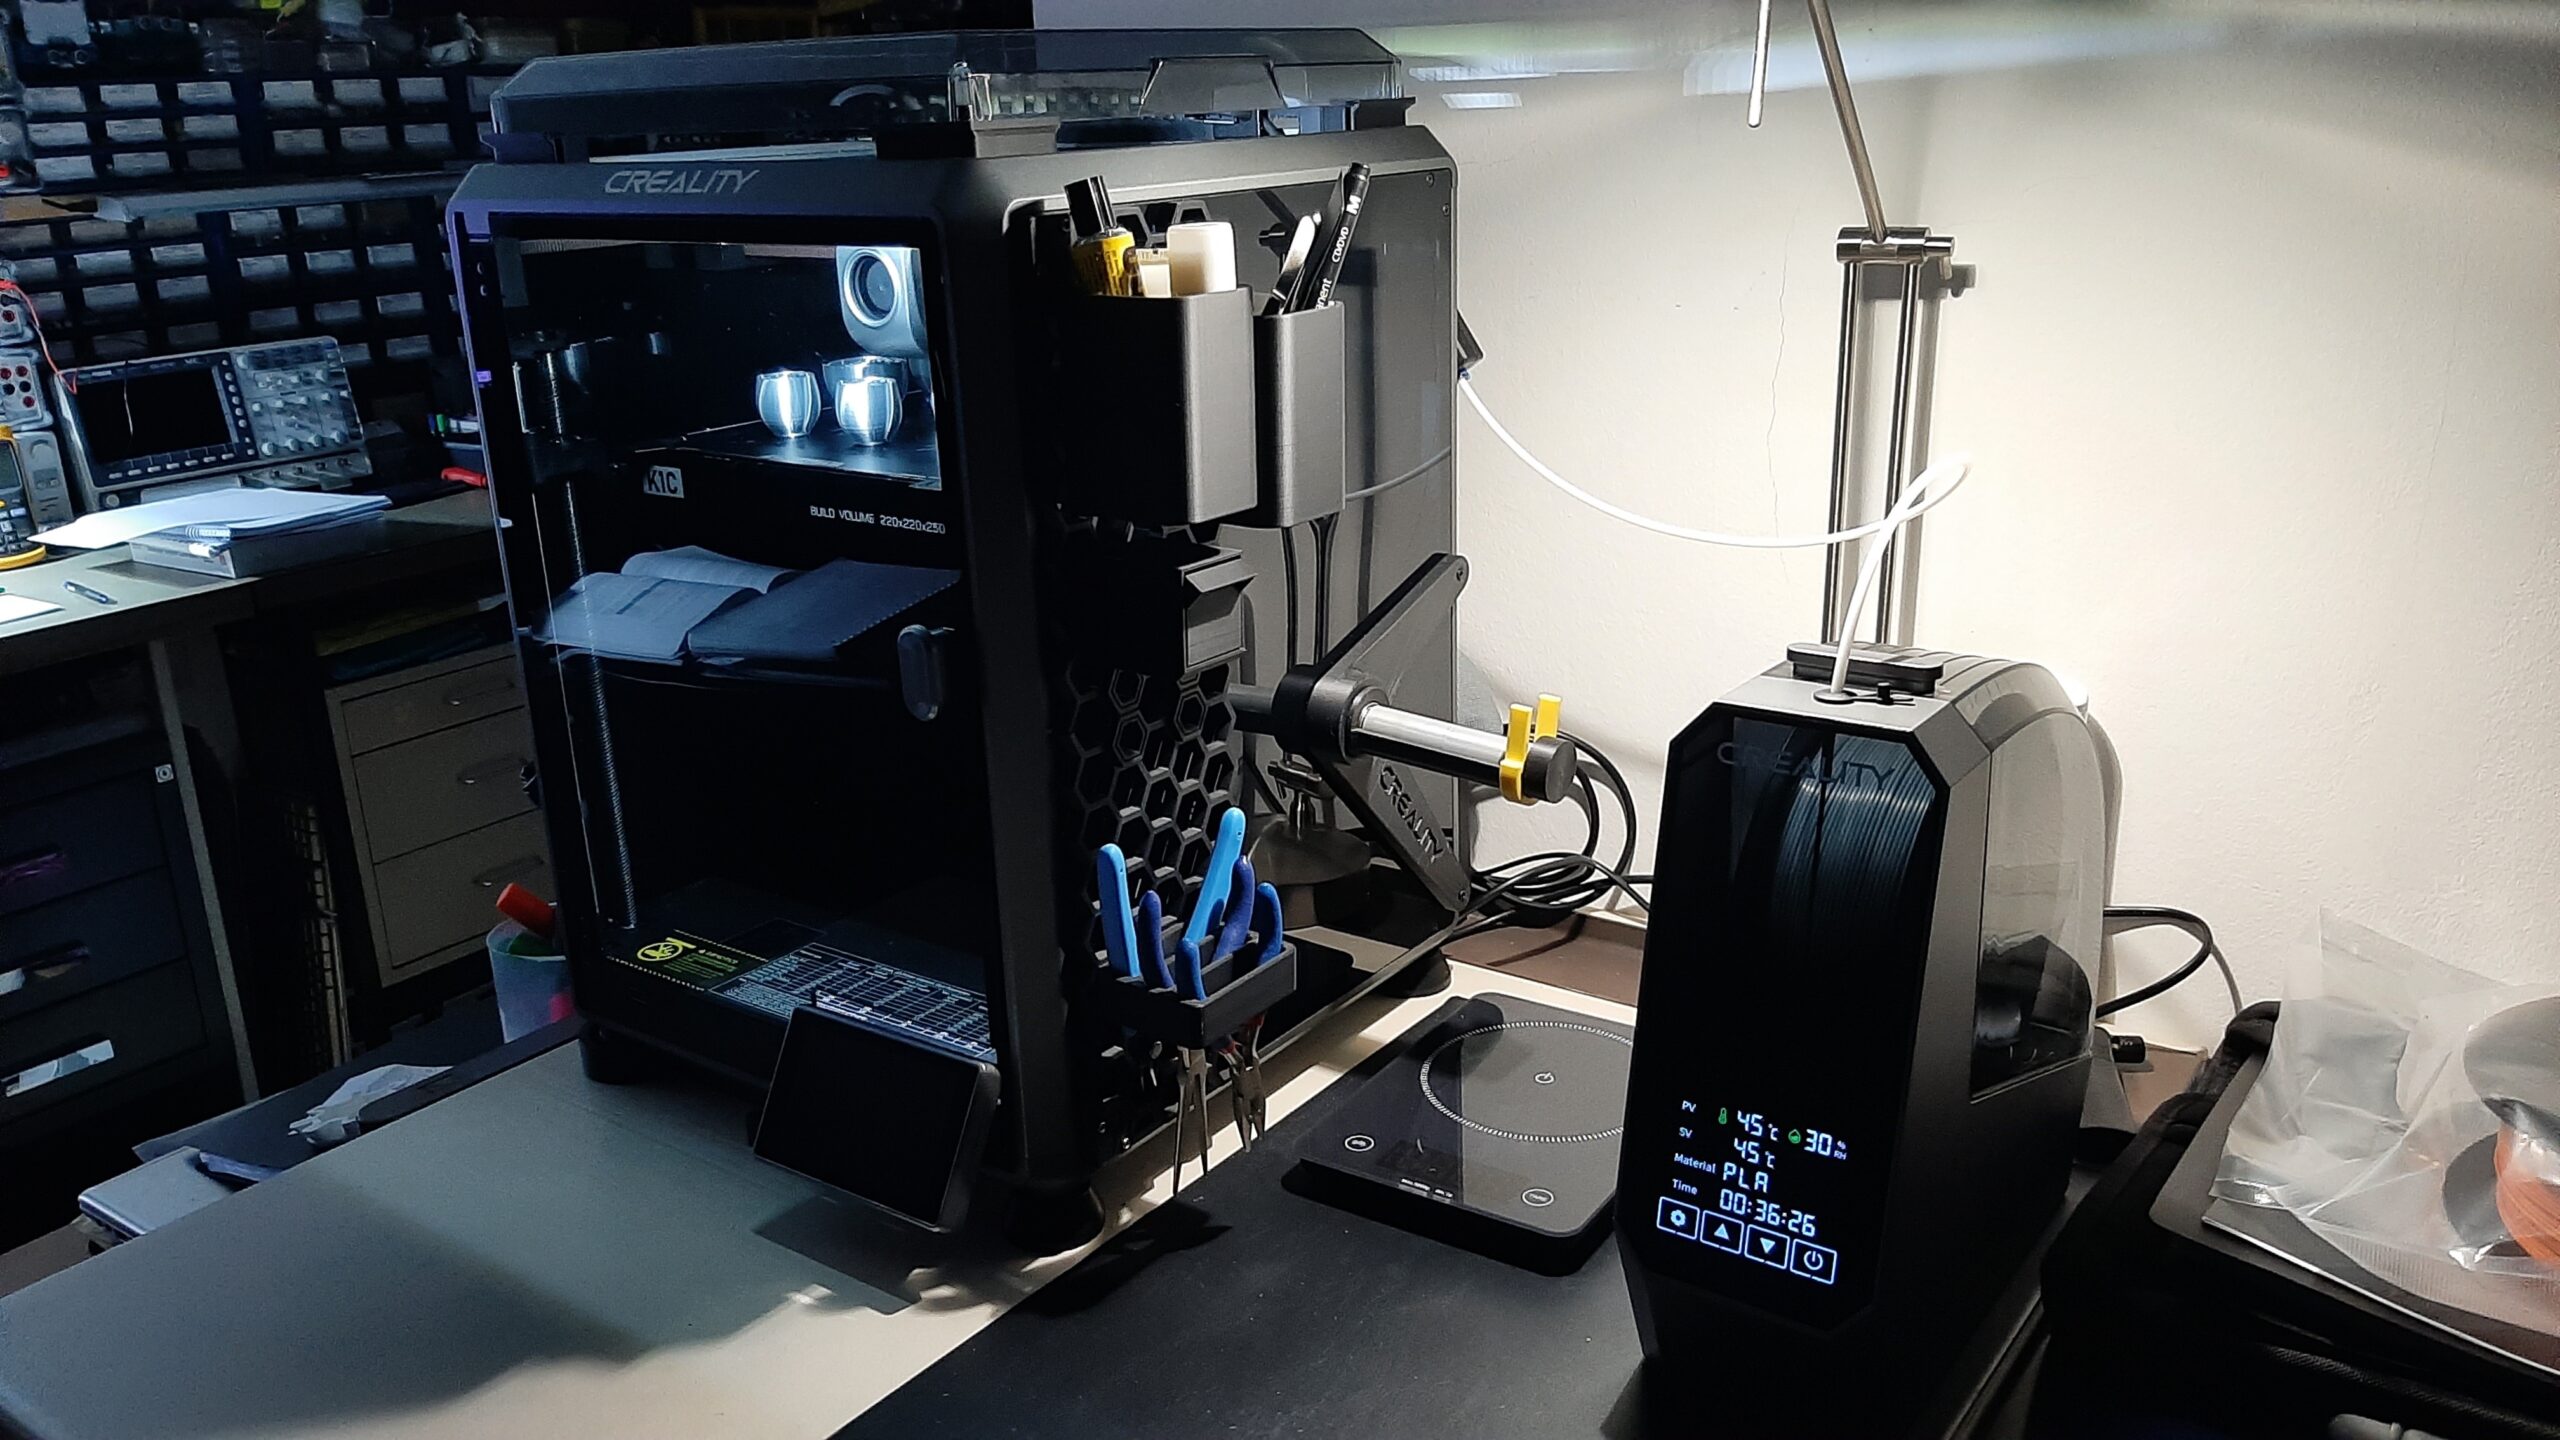
El filamento húmedo no es ninguna novedad. Solo que hoy se manifiesta más rápido y de forma más visible. Las impresoras se han vuelto más rápidas, los perfiles habituales utilizan mayores caudales y muchos talleres aficionados ya no imprimen únicamente con PLA. El PETG, el TPU, el nailon, los materiales de soporte y los compuestos reaccionan a la humedad con mucha más sensibilidad que el PLA convencional, por lo que un problema que antes parecía un pequeño stringing hoy a menudo significa que una impresión de varias piezas realizada durante la noche ha quedado arruinada.
La buena noticia es que la solución no tiene por qué ser cara. Algunos usuarios solo necesitan un almacenamiento adecuado: cajas herméticas, bolsas y gel de sílice regenerable. Una secadora activa tiene sentido cuando imprimes con materiales higroscópicos, dejas las bobinas abiertas durante mucho tiempo o necesitas un resultado fiable para un trabajo por encargo.
La regla más importante es sencilla: un drybox no es lo mismo que una secadora. El drybox mantiene el filamento seco en buenas condiciones. La secadora activa puede extraer de nuevo la humedad de un filamento que ya se ha humedecido.
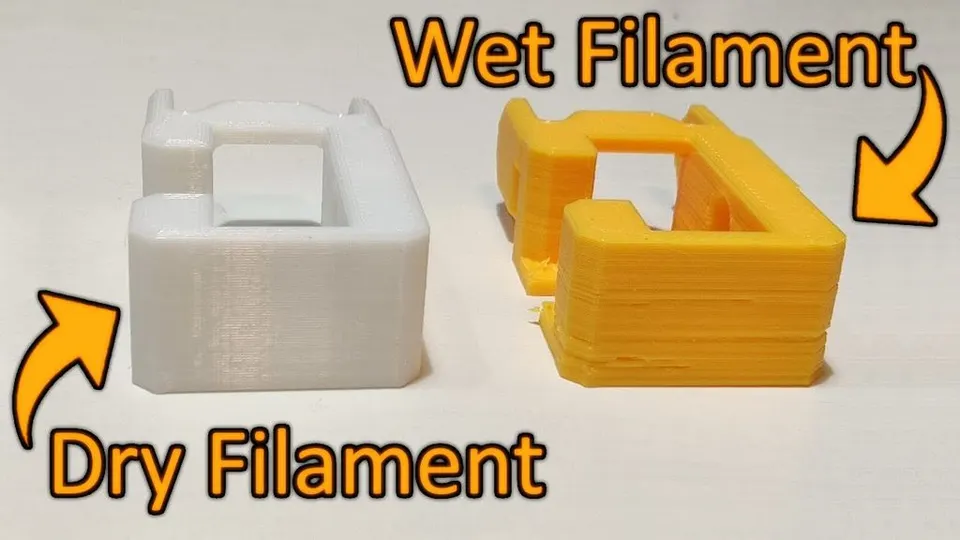
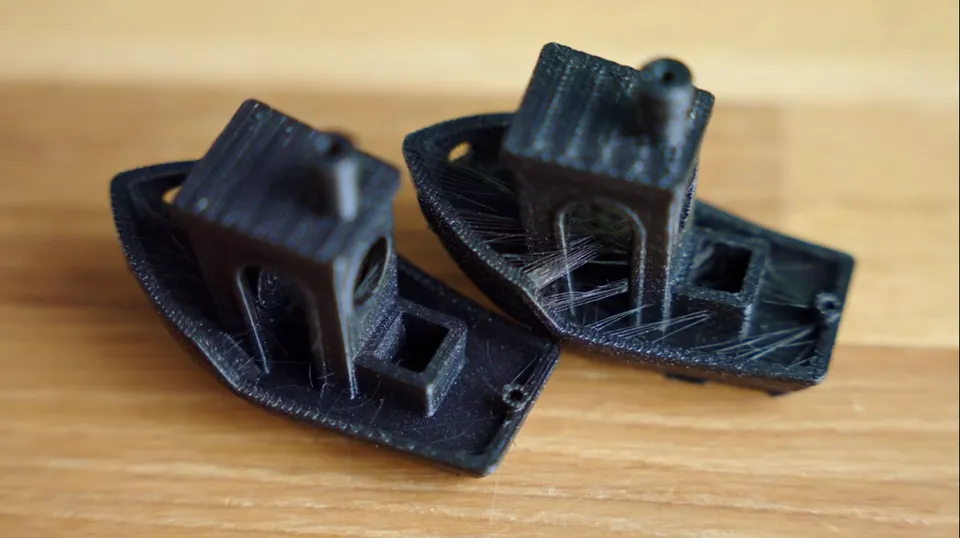
La humedad se convierte en vapor en el hotend. Este altera el flujo del plástico fundido, crea pequeñas burbujas y desestabiliza la presión en la boquilla. El resultado a menudo se confunde con una retracción mal ajustada, una temperatura demasiado alta o una refrigeración deficiente.
Los síntomas típicos son:
La prueba práctica es sencilla: si el mismo g-code imprimía limpiamente el mes pasado y hoy, con la misma bobina, tira de repente hilos, seca primero el filamento. Solo después ajusta la retracción, la temperatura y las velocidades.
El PLA absorbe la humedad más lentamente que el PETG, el TPU o el nailon. Una bobina de PLA recién abierta normalmente no necesita un secado preventivo si se ha almacenado en una bolsa con gel de sílice y no imprimes en una habitación extremadamente húmeda.
Seca el PLA principalmente cuando la bobina haya permanecido durante semanas en una estantería abierta, haya empezado a crujir en el extrusor o la impresión haya adquirido de repente una superficie rugosa. Un rango de trabajo seguro suele ser aproximadamente de 45-50 °C durante 4-7 horas. Con el PLA, no aumentes la temperatura solo para terminar más rápido. Una temperatura excesiva puede ablandar el filamento en la bobina, haciendo que las vueltas se peguen entre sí y trasladando el problema de la calidad de impresión a los atascos del alimentador.
Para el PLA doméstico habitual, a menudo basta con: después de imprimir, devolver la bobina a una bolsa hermética, añadir gel de sílice seco y no dejarla todo el verano junto a una ventana, en el garaje o en el sótano.
El PETG es un material en el que la humedad se manifiesta con mucha frecuencia. El escenario típico es el siguiente: imprimes un soporte o una caja y, de repente, el modelo queda cubierto de finos hilos, mientras que aumentar la retracción no ayuda. Si la bobina de PETG ha estado abierta durante más de varios días o semanas, secarla es un primer paso más sensato que seguir ajustando el perfil.
Para el PETG, en la práctica se utilizan aproximadamente 55-65 °C durante 6-8 horas. En impresiones críticas, piezas transparentes o perfiles rápidos, merece la pena secarlo de forma preventiva. El PETG seco ofrece una extrusión más estable, menos burbujas y una mejor adhesión entre capas.
Almacena el PETG en una caja hermética o en una bolsa de vacío con gel de sílice. Si imprimes con PETG a menudo, resulta cómodo tener una bobina activa en un drybox con un pasamuros para tubo PTFE y guardar las demás bobinas por separado.
El TPU y otros materiales ibles son sensibles tanto a la humedad como a la mecánica de alimentación. Cuando el TPU está húmedo, no solo produce stringing. A menudo forma espuma, pierde una superficie atractiva, empeora la unión entre capas y, en los materiales blandos, la impresión puede volverse inestable en general.
Con el TPU, cuenta con secarlo más a menudo que el PLA. El rango habitual es aproximadamente de 50-60 °C durante 6-8 horas, según la dureza concreta y las recomendaciones del fabricante. Con los TPU blandos, no te apresures a utilizar una temperatura más alta, ya que tanto el filamento como la bobina pueden deformarse.
Para piezas ibles largas, lo ideal es imprimir directamente desde un drybox o desde una secadora con salida para el filamento. Así limitas la situación en la que la primera hora tiene buen aspecto, pero al final de la impresión el filamento ya ha absorbido humedad de la habitación.
El nailon juega en otra liga. Absorbe la humedad rápidamente y, en la práctica, puede perder calidad de impresión incluso durante un solo día en una habitación abierta. Para piezas funcionales, engranajes, soportes, utillajes o prototipos técnicos, secar el nailon es prácticamente obligatorio.
Los valores habituales rondan los 70-90 °C durante 8-16 horas; en algunos nailones, incluso más, según la ficha técnica del material. En este caso ya no basta con una caja de plástico normal con gel de sílice. Necesitas una secadora activa que mantenga realmente la temperatura requerida, tenga circulación de aire y permita un funcionamiento prolongado y seguro.
Después de secarlo, no imprimas el nailon desde una bobina abierta. Lo ideal es imprimir directamente desde la secadora o desde un drybox cerrado. Si después de secar la bobina simplemente la colocas en un soporte junto a la impresora, perderás parte del trabajo antes de terminar una impresión larga.
Un drybox es un recipiente cerrado con junta, gel de sílice e, idealmente, un higrómetro. Es excelente para almacenar y para imprimir desde una bobina ya seca. Resulta adecuado para PLA, PETG y TPU, siempre que el filamento no esté muy húmedo de antemano. Una solución económica puede ser una caja de plástico resistente con junta, soporte para bobina, pasamuros PTFE y una bolsa de gel de sílice regenerado.
Una secadora activa añade calentamiento y circulación de aire controlados. Esta es la diferencia decisiva para el PETG, el TPU, el nailon y los materiales de soporte. Una buena secadora tiene temperatura ajustable, temporizador, espacio para bobinas normales de 1 kg y la posibilidad de imprimir directamente desde ella. En los materiales técnicos, fíjate sobre todo en la temperatura máxima. Una secadora que alcanza solo 55 o 60 °C puede ser suficiente para PLA y parte del PETG, pero no será ideal para el nailon.
Un AMS con secado activo combina la alimentación automática de varios materiales, el almacenamiento cerrado y el secado controlado. En los sistemas modernos como AMS 2 Pro, es importante tener en cuenta un límite práctico: una temperatura máxima de secado de alrededor de 65 °C resulta muy útil para PLA, PETG y algunos materiales habituales, pero no basta para secar por completo todos los filamentos técnicos. Para nailon, algunos PA-CF, PC o materiales de soporte muy exigentes, puede ser necesaria una unidad de secado más potente.
Antes de comprar, comprueba también si tu impresora concreta, el firmware y la alimentación son compatibles con el uso que quieres darle. Con algunas combinaciones, puede no ser posible secar activamente la misma unidad desde la que estás imprimiendo. Esto no significa que el sistema sea inútil, solo que hay que planificarlo: una bobina puede estar secándose mientras la impresión se realiza desde otra unidad o desde un soporte externo.
Un drybox es suficiente si imprimes principalmente con PLA, consumes las bobinas rápidamente y después de imprimir las devuelves a una bolsa o caja cerrada. El drybox también es un buen primer paso para el PETG si no realizas trabajos por encargo y puedes secar la bobina en otro lugar antes de una impresión crítica.
Considera una secadora activa si:
Para un taller pequeño, tiene sentido combinar una o dos secadoras activas para preparar el material con varios dryboxes pasivos para almacenar bobinas empezadas. Es más barato y práctico que comprar secado activo para cada bobina.
En invierno, el aire interior suele ser más seco, pero presta atención a los sótanos, garajes y almacenes sin calefacción. En verano y cuando llueve, los problemas con PETG, TPU y nailon aparecen con más frecuencia. Por eso merece la pena establecer una rutina sencilla.
Con el PLA, controla principalmente la fragilidad y la superficie. Si la bobina ha permanecido abierta durante más de un mes, sécala brevemente antes de una impresión importante. Con el PETG, sécalo antes de una impresión larga o de una pieza estética si la bobina ha estado abierta más de una semana. Seca el TPU antes de cada sesión de impresión importante. Seca siempre el nailon e imprime directamente desde un entorno cerrado.
Regenera el gel de sílice con regularidad. El gel de sílice indicador resulta práctico porque permite ver cuándo está saturado. Considera el higrómetro de la caja como una ayuda orientativa, no como un instrumento de laboratorio. Si la caja muestra una humedad elevada durante mucho tiempo, cambia la junta, añade gel de sílice nuevo o reduce el volumen de la caja.
| Material | Cuándo secar | Secado orientativo | Almacenamiento recomendado |
|---|---|---|---|
| PLA | Cuando cruje, está frágil o presenta una superficie peor | 45-50 °C, 4-7 h | Bolsa o caja con gel de sílice |
| PETG | Con stringing, tras una apertura prolongada o antes de una impresión crítica | 55-65 °C, 6-8 h | Drybox o bolsa de vacío |
| TPU | Antes de una impresión larga, cuando forma espuma o produce hilos | 50-60 °C, 6-8 h | Drybox con impresión a través de un pasamuros PTFE |
| Nailon | Prácticamente siempre antes de imprimir | 70-90 °C, 8-16 h | Imprimir directamente desde la secadora o una caja cerrada |
Si tomas estos valores como punto de partida y no como un dogma, evitarás la mayoría de los problemas. Un filamento concreto puede tener límites diferentes según la mezcla, el color, los aditivos y el tipo de bobina. En los materiales técnicos más caros, sigue siempre las recomendaciones del fabricante.
El primer error es secar a una temperatura demasiado alta. Una temperatura mayor no implica necesariamente un mejor resultado. En el PLA puede arruinar toda la bobina, en el TPU causar deformaciones y, en las bobinas de plástico, provocar problemas antes que en el propio material.
El segundo error es creer que el gel de sílice secará un filamento mojado. El gel de sílice reduce la humedad del aire en la caja, pero no elimina de forma fiable la humedad atrapada en el material sin calor y tiempo.
El tercer error es ajustar el slicer antes de secar. Si el filamento está húmedo, aumentar la retracción solo oculta la causa. Con el PETG, es fácil acabar con un perfil que funciona solo por casualidad y que la próxima vez volverá a fallar.
El cuarto error es almacenar el filamento al aire libre después de secarlo. Si secas la bobina y la dejas una semana en el soporte, vuelves a empezar desde cero. El secado y el almacenamiento deben funcionar como un único proceso.
Si imprimes principalmente con PLA y ocasionalmente con PETG, compra primero buenas cajas herméticas, gel de sílice y un higrómetro. Si imprimes con PETG a menudo, añade una secadora activa con posibilidad de imprimir desde la caja. Si utilizas TPU o nailon, una secadora activa ya no es un lujo, sino parte de la preparación del material.
Un AMS con secado activo tiene más sentido para los usuarios que quieren combinar varios colores o materiales y, al mismo tiempo, mantener las bobinas en un entorno más controlado. Sin embargo, no lo consideres un sustituto universal de una secadora potente para todos los materiales técnicos. Es un sistema muy práctico para la impresión diaria, mientras que el nailon y los compuestos exigentes siguen mereciendo una atención específica.


