Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
Elegir un filamento no es solo una cuestión de color y precio. El mismo modelo hecho de PLA, PETG y ASA puede comportarse de forma completamente distinta: uno tendrá detalles perfectamente definidos, otro sobrevivirá a una caída desde la mesa y el tercero soportará el verano en el balcón. La regla más rápida es: elija PLA para una impresión fácil y bonita, PETG para piezas funcionales de uso habitual y ASA para componentes de exterior o sometidos al calor.
A continuación encontrará una comparación práctica sin teoría innecesaria. Considere los valores como orientativos, ya que la marca concreta, los aditivos, el color del filamento y la configuración de la impresora pueden modificar el resultado. Aun así, le ayudarán a elegir el material antes de perder varias horas imprimiendo una pieza inadecuada.
| Necesidad | Mejor opción | Por qué |
|---|---|---|
| Primeras impresiones, decoraciones, figuras, prototipos | PLA | Se imprime con mayor facilidad, mantiene la forma y presenta una deformación mínima. |
| Soportes, carcasas, piezas para el taller, piezas sometidas a impactos | PETG | Es más resistente que el PLA, se adhiere mejor entre capas y soporta una temperatura más alta. |
| Soportes de exterior, piezas para el coche fuera de temperaturas extremas, carcasas expuestas al sol | ASA | Ofrece una alta resistencia a la radiación UV, la intemperie y el calor. |
| Detalles finos y bordes afilados | PLA | Normalmente fluye menos y produce menos stringing que el PETG. |
| Pieza técnica grande sin impresora cerrada | PETG | El ASA tiende a deformarse en piezas grandes sin cámara. |
| Pieza expuesta directamente al sol de verano | ASA | El PLA se ablanda demasiado pronto, el PETG es mejor, pero el ASA ofrece mayor seguridad. |
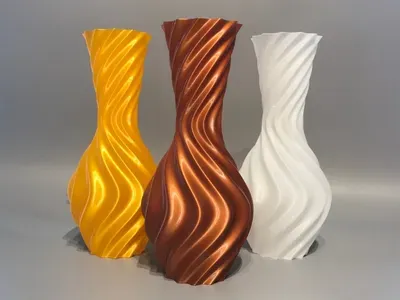
El PLA es el material que recomendaría a cualquier principiante como primera bobina. Se imprime a temperaturas más bajas, tiene una contracción reducida y normalmente se adhiere a una base bien preparada sin complicaciones. Por eso es adecuado para decoraciones, figuras, jarrones, plantillas, prototipos, cajas organizadoras, soportes de sobremesa o piezas en las que el aspecto sea más importante que la resistencia mecánica a largo plazo.
La configuración típica suele ser de aproximadamente 190-230 °C en la boquilla y 50-60 °C en la base. En las impresoras modernas a menudo basta con utilizar un perfil del slicer y comprobar básicamente la primera capa. El PLA también es ideal para verificar rápidamente las dimensiones: imprime un prototipo, prueba el montaje, ajusta el modelo y solo después imprime la pieza final con un material más resistente.
El punto débil del PLA es el calor y la fragilidad. En un coche, detrás de una ventana o sobre una superficie negra expuesta al sol, la pieza puede empezar a deformarse a temperaturas que no resultan extremas para una persona. El PLA también suele romperse limpiamente en lugar de doblarse. Esto no supone un problema en una decoración, pero sí en un cierre, una bisagra o un soporte que recibe impactos.
Ejemplo práctico: una tapa para electrónica en interiores, un soporte para cables junto al ordenador o un soporte de diseño para una figura son proyectos excelentes para PLA. Un soporte de cámara para bicicleta, un clip para el coche o una consola de exterior no son adecuados.
El PETG es un buen compromiso entre facilidad de impresión y resistencia. Frente al PLA, suele ser más tenaz, menos frágil y soporta mejor los impactos. También ofrece una mayor resistencia a la humedad y a los productos químicos del entorno habitual. Por eso es popular para soportes, carcasas, cajas, accesorios de taller, separadores, soportes para sensores, útiles de montaje o piezas de plástico de repuesto para el hogar.
La configuración típica suele estar alrededor de 220-250 °C en la boquilla y 70-90 °C en la base. Algunas marcas y perfiles rápidos pueden requerir una temperatura más alta. Al PETG le gusta una superficie de impresión limpia y correctamente elegida. Sobre PEI liso puede adherirse con demasiada fuerza, por lo que a menudo se utiliza una capa separadora según las recomendaciones del fabricante de la base. Con las placas texturizadas el trabajo suele ser más cómodo, pero la primera capa sigue siendo decisiva.
El PETG puede producir stringing. Si aparecen finos pelos entre las partes del modelo, revise principalmente el secado del filamento, la temperatura de la boquilla, la retracción y la velocidad de los desplazamientos. El PETG húmedo se reconoce por los chasquidos durante la impresión, una superficie de peor calidad, burbujas y una mayor cantidad de hilos. Conviene guardar la bobina en una bolsa o caja con gel de sílice y secarla antes de imprimir piezas exigentes.
A diferencia del PLA, el PETG es más adecuado para piezas que se ionan ligeramente. Precisamente esta leve elasticidad es una ventaja en carcasas y soportes encajables. Sin embargo, no es ideal para detalles muy finos y afilados, porque la superficie puede ser más brillante y los bordes menos nítidos que con PLA.
Ejemplo práctico: un soporte para herramientas en el taller, una carcasa para un sensor de acuario, un separador, una caja para electrónica o una plantilla de montaje más resistente son proyectos típicos para PETG. Si la pieza va a permanecer en el exterior durante meses bajo el sol, considere mejor el ASA.
El ASA es un material técnico similar al ABS, pero con una mayor resistencia a la radiación UV. Tiene sentido allí donde el PLA se ablandaría y el PETG sufriría con el tiempo por la exposición al sol. Es adecuado para soportes de exterior, carcasas, piezas para el jardín, componentes para instalaciones fotovoltaicas, tapas para tejados, piezas para modelos utilizados en exteriores o componentes técnicos que deban soportar mejor el calor.
La configuración típica suele ser aproximadamente de 250-270 °C en la boquilla y 90-110 °C en la base. Con ASA es fundamental disponer de un entorno cálido y estable. Las piezas pequeñas a veces salen bien en una impresora abierta, pero las piezas grandes sin cámara suelen agrietarse, despegar las esquinas o deformarse. Una impresora cerrada, un brim, una superficie de impresión adecuada y una refrigeración más lenta aumentan considerablemente las posibilidades de éxito.
El ASA libera vapores durante la impresión, por lo que no debe utilizarse en una habitación pequeña sin ventilación. Lo ideal es una impresora cerrada con filtración o una buena ventilación después de finalizar la impresión. Al mismo tiempo, debe evitar las corrientes de aire directamente sobre el modelo, ya que aumentan el riesgo de deformación. Esta es una diferencia frecuente frente al PLA: con ASA no solo se controla la temperatura de la boquilla, sino todo el régimen térmico alrededor de la pieza.
Otra ventaja del ASA es el acabado superficial. Se puede lijar, pegar y alisar con acetona, siempre que sepa lo que hace y trabaje de forma segura. Para una elección habitual en una tienda online, la pregunta más importante es sencilla: ¿la pieza permanecerá mucho tiempo en el exterior o cerca de una fuente de calor? Si la respuesta es sí, el ASA suele ser la opción correcta.
Ejemplo práctico: es mejor imprimir en ASA un soporte para un sensor en una fachada, una carcasa de cámara exterior, un adaptador para maquinaria de jardín o una tapa para un lugar soleado que en PLA. Sin embargo, para una carcasa grande y plana, tenga en cuenta la cámara y realice una prueba de adhesión.
El PLA es el más sencillo. El PETG sigue siendo fácil de dominar, pero requiere un mejor control de la primera capa, la humedad y el stringing. El ASA es el más exigente, sobre todo por la contracción, la deformación y la necesidad de un calor estable.
Orden para principiantes: PLA, PETG, ASA.
El PLA es el más débil. En piezas situadas en un interior cálido todavía puede cumplir su función, pero en un coche o al sol se arriesga a deformarse. El PETG es claramente mejor y suficiente para muchas piezas prácticas. El ASA va aún más allá y conserva mejor la forma en entornos donde el PLA ya se ablandaría.
Orden para el calor: ASA, PETG, PLA.
El PETG puede funcionar para un uso exterior de corta duración, pero para una exposición prolongada al sol es mejor el ASA. Utilice PLA en exteriores solo para objetos en los que no importe un envejecimiento más rápido, la deformación o la sustitución de la pieza.
Orden para exteriores: ASA, PETG, PLA.
El PLA es rígido y dimensionalmente preciso, pero más frágil. El PETG es más tenaz y suele ser mejor para piezas que deban ionarse ligeramente o absorber impactos. El ASA es bueno para piezas técnicas, especialmente si a la carga mecánica se suman el calor o un entorno exterior.
Sin embargo, para una carga puramente mecánica no olvide la orientación de las capas, el número de perímetros, el relleno y el diseño del modelo. Una pieza de ASA mal diseñada puede romperse antes que una pieza de PETG bien diseñada.
Elija PLA. Ahorrará tiempo, la impresión será más tranquila y la superficie normalmente será más bonita. Si desea una variante más resistente, considere PLA+ o PLA tenaz, pero no lo utilice como material para altas temperaturas.
Empiece con PETG. Es más práctico que el PLA si la pieza recibe algún golpe, soporta una carga o entra en contacto con la humedad. El PLA tiene sentido solo si busca una impresión lo más sencilla posible y sabe que la pieza no estará sometida a esfuerzos.
Tenga cuidado. El interior de un coche puede calentarse mucho al sol. El PLA no es adecuado. El PETG puede ser suficiente para piezas menos críticas y alejadas del calor directo, pero para disponer de una mayor reserva térmica elija ASA. En piezas que puedan afectar a la seguridad, es preferible no utilizar impresión 3D sin un diseño y unas pruebas profesionales.
Elija ASA si dispone de una impresora capaz de imprimir ASA de forma fiable. Si no, el PETG puede ser una opción temporal o menos exigente, pero tenga en cuenta que ofrecerá una menor reserva frente al sol y la radiación UV.
El PETG suele ser un mejor comienzo que el PLA, porque no se rompe con tanta facilidad. Con ASA depende de la forma, la dirección de las capas y el entorno de uso. Si necesita una ibilidad real, busque mejor TPU, no PLA, PETG ni ASA.
El primer error es imprimirlo todo en PLA solo porque se imprime bien. Sobre la mesa el PLA es excelente, pero en exteriores y en el coche alcanza rápidamente sus límites.
El segundo error es pasar directamente al ASA sin preparar la impresora. El ASA no es simplemente un PLA más resistente. Requiere calor, adherencia, ventilación y paciencia. Si tiene una impresora abierta e imprime una pieza grande y plana, el PETG puede ser una opción más realista.
El tercer error es ignorar la humedad. Tanto el PETG como el ASA pueden absorber humedad y después imprimir peor. Cuando un perfil nuevo empieza de repente a producir burbujas, hilos y una superficie rugosa, no busque el problema únicamente en el slicer.
El cuarto error es confiar en el material en lugar del diseño. Para obtener una pieza resistente, a menudo ayuda añadir perímetros, redondear las esquinas, aumentar la superficie de apoyo, orientar correctamente las capas y reforzar localmente la pieza. El material es solo una parte del resultado.
Empiece preguntándose dónde se utilizará la pieza. Interior y aspecto significan PLA. Función habitual, humedad e impactos significan PETG. Sol, exterior y temperaturas más altas significan ASA.
Después, imprima una pequeña prueba. En piezas técnicas merece la pena imprimir solo la parte crítica: el clip, el orificio, la rosca, el cierre o la esquina de una carcasa grande. Verificará las dimensiones y el comportamiento del material en unas decenas de minutos, no después de una impresión de ocho horas.
Por último, ajuste el perfil según el material. Con PLA controle la refrigeración y la primera capa. Con PETG revise la humedad, el stringing y la separación de la base. Con ASA controle la cámara, el brim, las corrientes de aire mínimas y una ventilación segura.
El PLA es la mejor opción si desea una impresión sencilla, una superficie bonita y un resultado rápido. El PETG es un material universal para piezas funcionales que deban soportar más que una simple decoración. Elija ASA cuando la pieza vaya a estar en exteriores, expuesta a radiación UV o a temperaturas más altas.
Si no está seguro, utilice PLA para el prototipo, PETG para la primera versión funcional y ASA para la pieza exterior final. Así reducirá el riesgo de una impresión fallida y no utilizará innecesariamente un material más exigente allí donde no necesita sus ventajas.


