Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
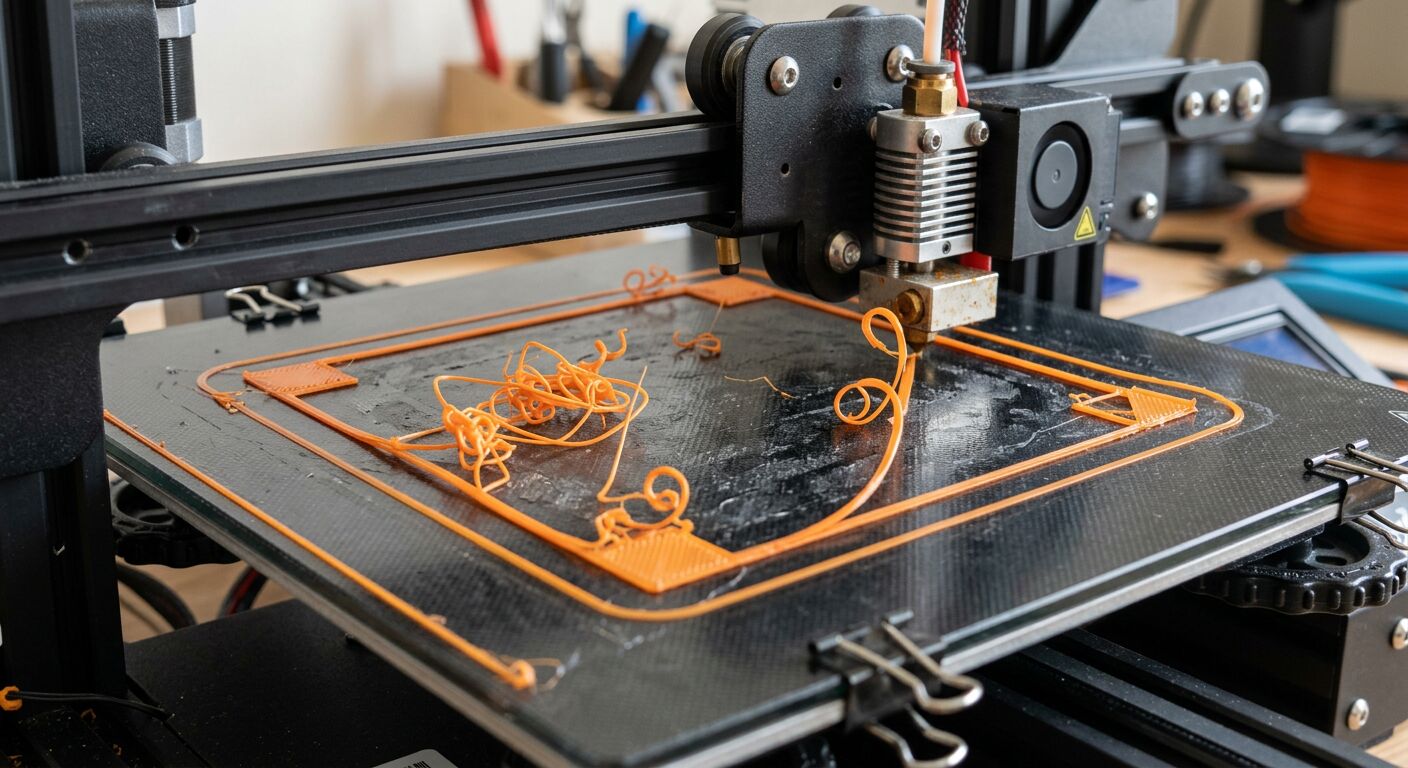
Todo el que imprime en una impresora 3D FDM se encuentra tarde o temprano con el mismo escenario: el modelo se ve perfecto en el laminador, la impresora comienza sin problemas, pero el resultado tiene esquinas levantadas, pelos entre las piezas, capas desplazadas o paredes frágiles. La buena noticia es que la mayoría de los errores de impresión 3D tienen causas bastante claras y pueden solucionarse de forma sistemática.
La regla más importante es la siguiente: no cambie cinco cosas a la vez. Ajuste un valor, imprima una prueba corta y anote el resultado. De lo contrario, no sabrá qué fue lo que realmente ayudó.
Antes de empezar a ajustar el perfil, hágase tres preguntas:
Si el error aparece en la primera capa, revise primero la superficie de impresión, la calibración de Z y la adherencia. Si aparece después de un tiempo más prolongado, las causas sospechosas son la temperatura, las corrientes de aire, la mecánica, la obstrucción de la boquilla o la calidad del filamento.
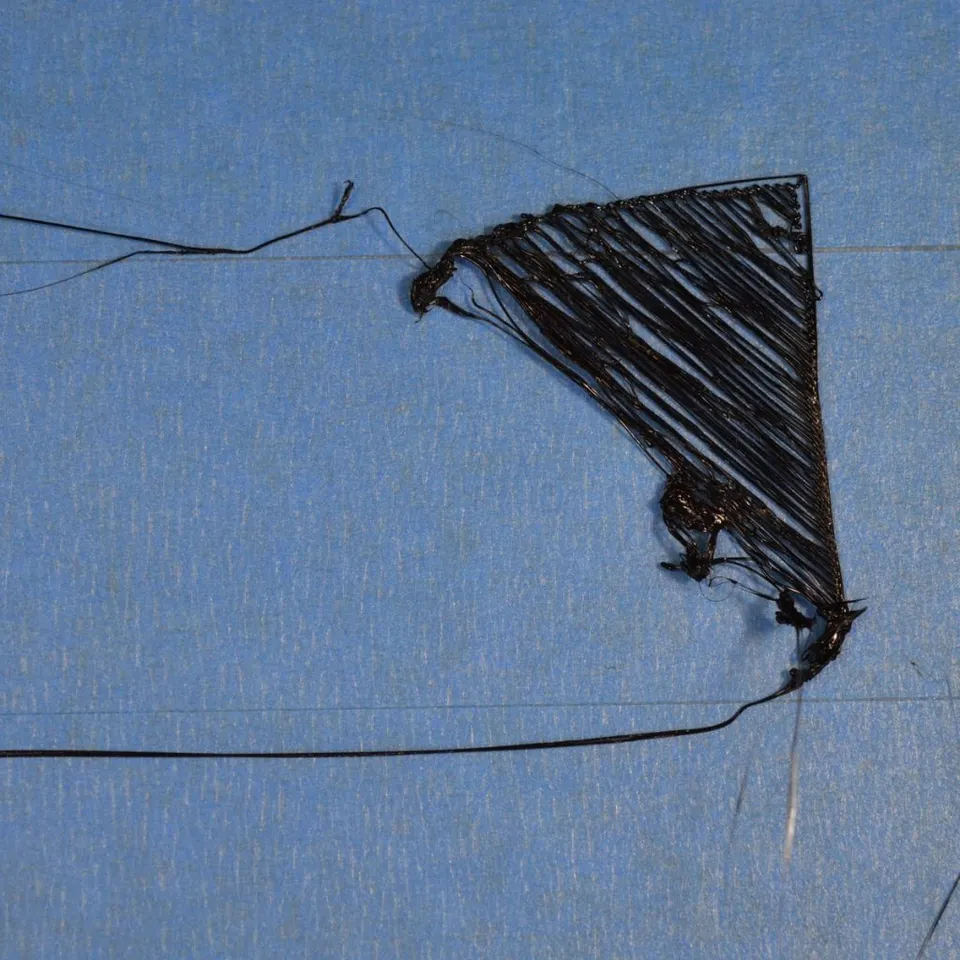
Una primera capa defectuosa es la causa más frecuente de una impresión fallida. Se manifiesta cuando las líneas no se adhieren a la superficie, se arrastran detrás de la boquilla, aparecen huecos o la pieza se despega después de unos minutos.
Primero, limpie la superficie de impresión. La grasa de los dedos basta para que el PLA o el PETG se adhieran mucho peor. En las placas PEI habituales, ayuda usar agua caliente con una gota de detergente para vajilla, aclarar bien y secar con un paño limpio. Utilice alcohol isopropílico según el tipo de superficie y las recomendaciones del fabricante. No use productos químicos agresivos a ciegas; podría dañar algunas superficies especiales.
Después, compruebe la altura de la primera capa. Cuando la boquilla está demasiado alta, las líneas son redondas y quedan huecos entre ellas. Cuando está demasiado baja, el material se desplaza hacia los lados, la superficie queda áspera y el extrusor puede hacer clic. Una primera capa correcta está ligeramente aplastada: las líneas individuales se unen, pero la boquilla no las ara.
También ayuda ralentizar la primera capa. En piezas problemáticas, ajuste la primera capa aproximadamente a 15 a 30 mm/s, añada un brim y compruebe que la temperatura de la superficie sea adecuada para el material.
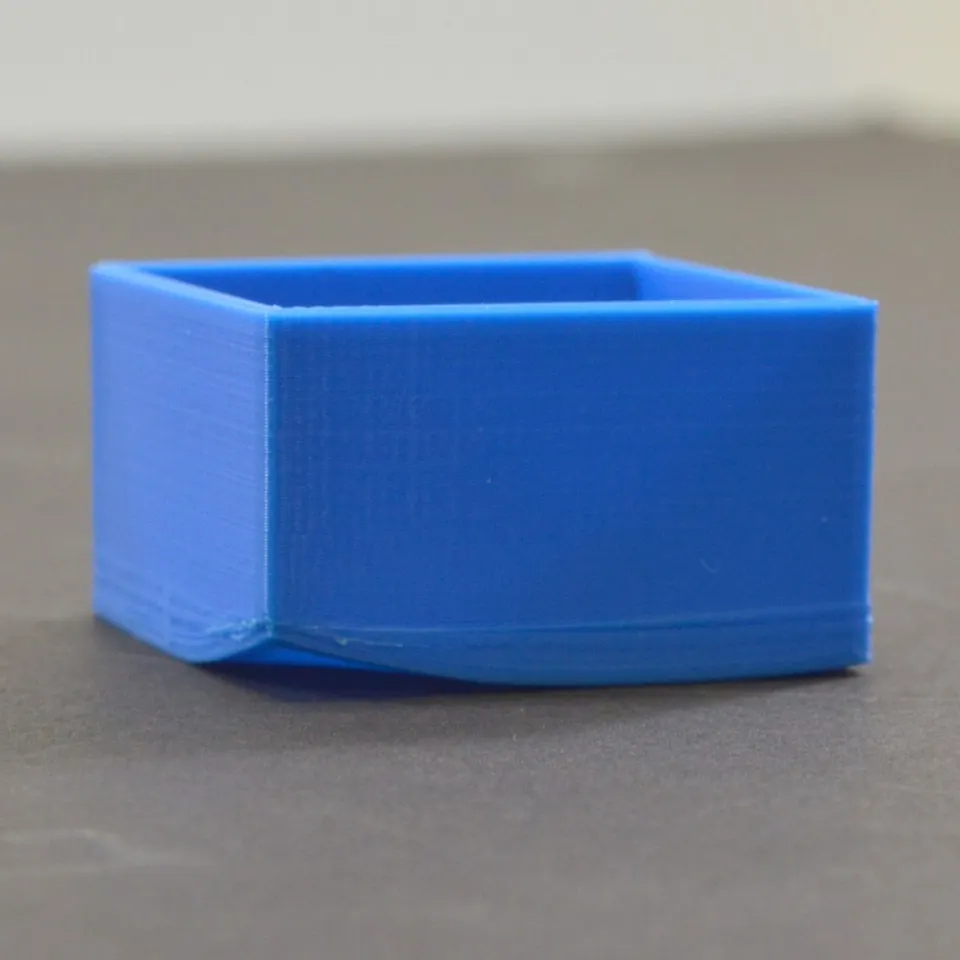
El warping se produce porque el material se contrae al enfriarse. Normalmente se levantan las esquinas de las superficies grandes, la pieza se deforma y, en el peor de los casos, se despega por completo. Es más frecuente en ABS, ASA, nylon y piezas grandes de PETG, pero también puede aparecer en PLA si la superficie está sucia o el modelo solo se apoya en una superficie pequeña.
Empiece por la adherencia: superficie limpia, primera capa correcta, temperatura adecuada de la superficie y brim. En piezas grandes ayuda utilizar un brim más ancho, de 5 a 10 mm. Si imprime un material sensible a la contracción, reduzca las corrientes de aire y la refrigeración brusca. Una ventana abierta, el aire acondicionado o un ventilador junto a la impresora pueden arruinar incluso una impresión bien configurada.
Con ABS y ASA suele ser necesario un espacio cerrado con una temperatura ambiente más alta y estable. Con PLA, en cambio, un espacio cerrado demasiado caliente puede provocar que el filamento se ablande en el extrusor, por lo que es necesario diferenciar entre materiales. Si la pieza se deforma repetidamente, pruebe a cambiar la orientación del modelo, dividirlo en partes más pequeñas o elegir un material con menor contracción.
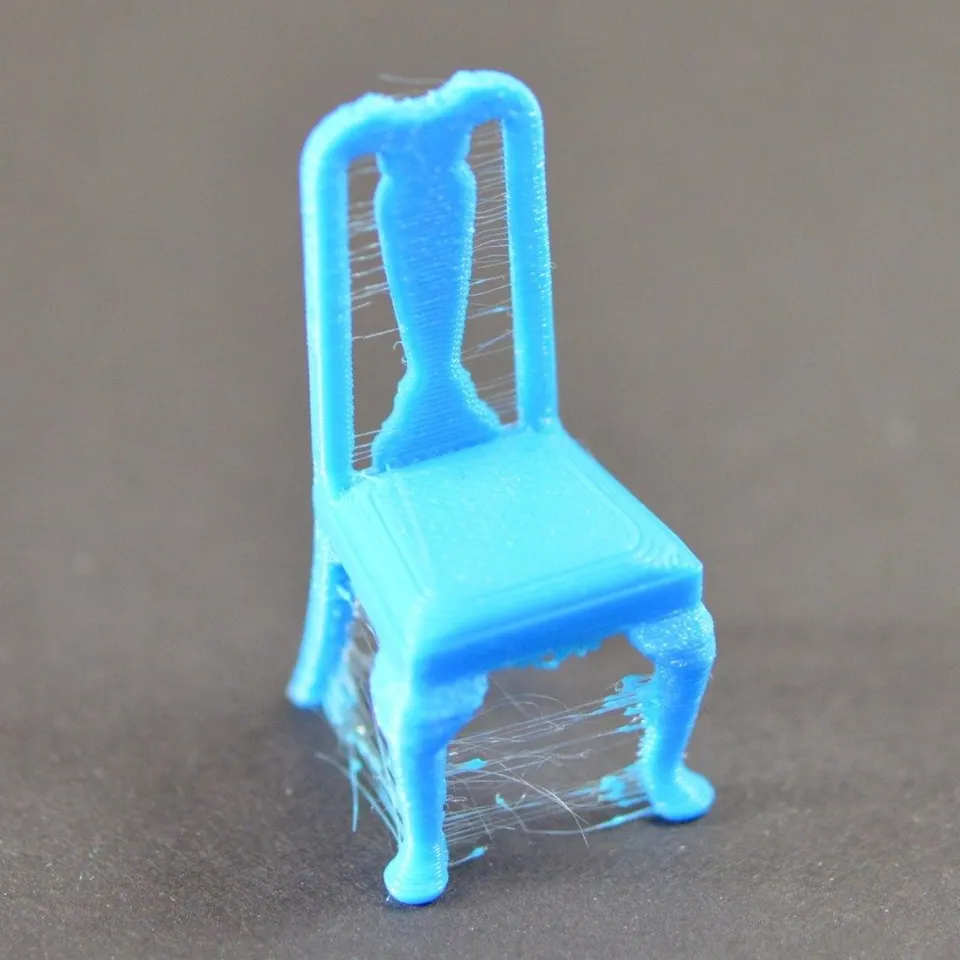
El stringing aparece como finos hilos entre torres, bordes o partes separadas de la pieza. Se produce cuando el material continúa saliendo de la boquilla durante los desplazamientos.
Primero reduzca la temperatura en pequeños pasos, por ejemplo, 5 °C. Una temperatura demasiado alta mejora el flujo del material, pero también aumenta la salida de material de la boquilla. Después, ajuste la retracción. En un extrusor directo suele ser más corta, mientras que en un sistema Bowden es más larga. No se exceda: una retracción demasiado larga o rápida puede provocar que el filamento se desgaste, obstrucciones o una extrusión irregular.
El filamento húmedo también influye mucho. El PETG, el TPU y el nylon pueden absorber humedad más rápido de lo que parece. Si la impresión cruje, sisea, la superficie es rugosa y además hay mucho stringing, seque el filamento. Guardarlo en una caja cerrada con gel de sílice es una prevención económica.
En el laminador también ayuda configurar los desplazamientos para que la boquilla no pase innecesariamente sobre los contornos visibles, activar el limpiado durante la retracción y comprobar que la boquilla no esté cubierta externamente de material antiguo.
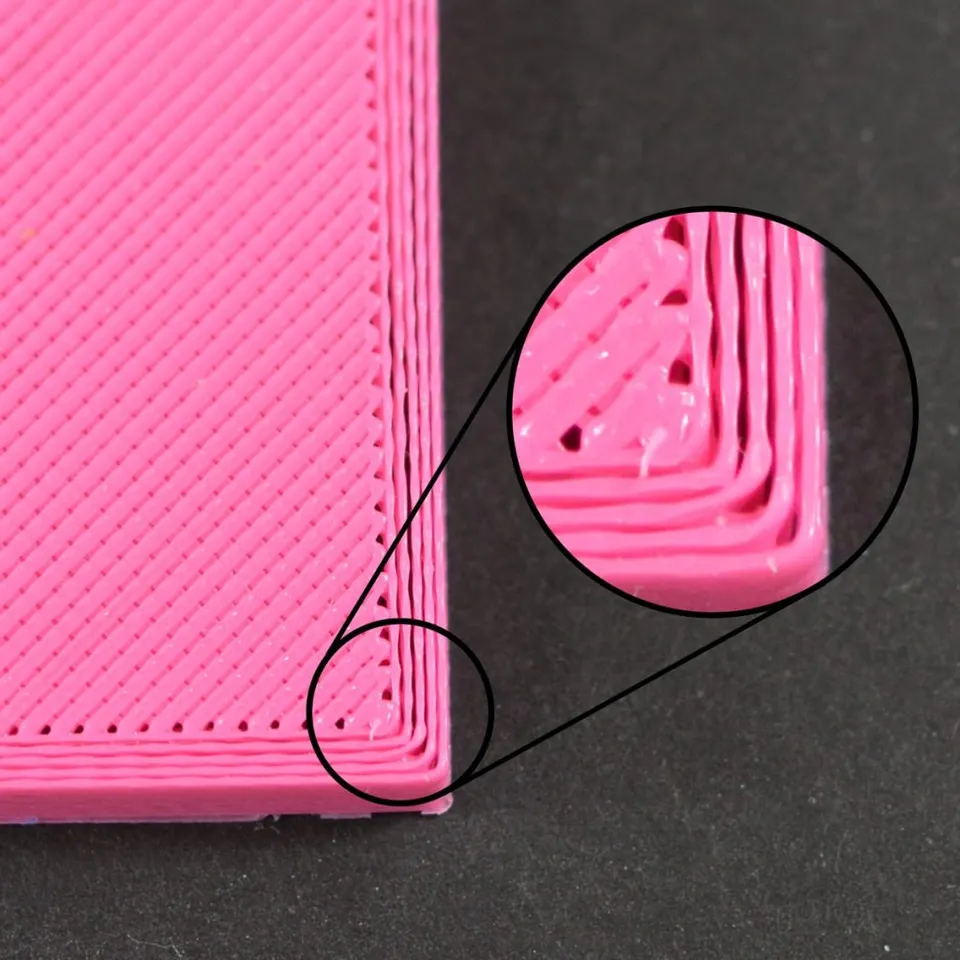
La subextrusión significa que la impresora extruye menos plástico del necesario. Se reconoce por los huecos entre los perímetros, una capa superior poco densa, líneas interrumpidas, paredes frágiles o chasquidos del extrusor.
Proceda de lo sencillo a lo complejo. Compruebe que la bobina se desenrolle libremente y que el filamento no esté cruzado. Observe la rueda de alimentación del extrusor para verificar que no esté obstruida por polvo del filamento. Compruebe que el filamento pase por la guía sin resistencia y que el tubo de PTFE no esté dañado.
Otra parte sospechosa es la boquilla. Una boquilla parcialmente obstruida puede imprimir con normalidad durante un tiempo y después producir líneas finas o interrumpidas. Puede ayudar limpiarla, hacer un cold pull o sustituirla. Si imprime materiales abrasivos, como filamentos con carbono o efecto glow, una boquilla de latón convencional puede desgastarse rápidamente.
Compruebe también el laminador. Una temperatura demasiado baja, una velocidad demasiado alta, una altura de capa excesiva o un flujo irreal para ese hotend harán que la impresora no pueda fundir el material a tiempo. Con una boquilla habitual de 0,4 mm, mantenga el ancho de extrusión y la altura de capa dentro de límites razonables. Si quiere imprimir más rápido, aumente la temperatura con cuidado y observe la calidad de la superficie.
La sobreextrusión es el problema contrario: hay demasiado material. La superficie es rugosa, las esquinas están abultadas, las capas superiores tienen surcos y la primera capa puede ensancharse hacia los lados. Una manifestación típica es el pie de elefante, es decir, un borde inferior ensanchado del modelo.
Primero compruebe que la primera capa no esté demasiado aplastada. A menudo se reduce Z para que la pieza se adhiera mejor, pero así se deforman las dimensiones inferiores. Después, compruebe el flujo en el laminador. Con un filamento nuevo, merece la pena imprimir una prueba sencilla de flujo y ajustar el multiplicador de flujo en pequeños pasos.
El pie de elefante puede reducirse con una temperatura más baja de la superficie después de las primeras capas, una refrigeración correcta y la compensación del pie de elefante en el laminador. En piezas técnicas que deban encajar entre sí, no olvide diseñar holguras. La impresión FDM no es mecanizado y un modelo demasiado ajustado rozará incluso en una impresora bien calibrada.
El desplazamiento de capas resulta espectacular: a partir de cierta altura, una parte del modelo se imprime desplazada hacia un lado. La causa suele ser un problema mecánico, un golpe de la boquilla contra la pieza, una velocidad demasiado alta o una tensión incorrecta de las correas.
Primero determine en qué eje se produjo el desplazamiento. Si el modelo se desplazó a la izquierda o a la derecha, busque el problema en el eje X. Si se desplazó hacia delante o hacia atrás, revise el eje Y. Compruebe las correas, el apriete de las poleas en los ejes, el movimiento libre del eje y posibles roces de los cables. Tanto el cabezal como la superficie de impresión deben moverse suavemente por todo el recorrido.
Otra causa frecuente es la colisión de la boquilla con la pieza. Cuando las esquinas del modelo se levantan o los soportes se deforman, la boquilla choca con ellos durante un desplazamiento y el motor pierde pasos. En ese caso no basta con tensar las correas; hay que solucionar el warping, la refrigeración, el Z-hop o los soportes.
Si imprime a velocidades muy altas, reduzca las aceleraciones y las velocidades para el material problemático. La impresora puede soportar altas velocidades en una prueba sencilla, pero un modelo complejo con cambios bruscos de dirección es más exigente.
Cuando las capas no se unen bien, el modelo es frágil y se agrieta siguiendo líneas horizontales. Lo más habitual es que la temperatura de la boquilla sea demasiado baja, que la refrigeración sea demasiado intensa o que haya corrientes de aire alrededor de la impresora.
Aumente la temperatura de la boquilla en pequeños pasos y observe si mejora la resistencia. Con materiales como ABS, ASA o nylon, reduzca el ventilador y utilice un espacio cerrado. Con PLA, en cambio, necesita refrigeración, pero no siempre al 100 %. Las piezas pequeñas y los voladizos necesitan más refrigeración, mientras que la resistencia de las piezas técnicas grandes suele beneficiarse de una temperatura algo mayor y menos flujo de aire.
La orientación del modelo también es importante. Una pieza FDM suele ser más débil entre las capas. Si la pieza debe soportar una carga, oriéntela de modo que la fuerza no actúe directamente contra las uniones entre capas.
Los pequeños granitos en la superficie pueden aparecer al principio y al final del perímetro, debido a un filamento húmedo, una retracción incorrecta, una temperatura elevada o un flujo inestable. Una costura visible no es necesariamente un error, pero puede ocultarse mejor.
En el laminador, ajuste la posición de la costura en una esquina o en la parte trasera del modelo. En modelos redondos, pruebe una costura aleatoria si es mejor dispersar pequeñas marcas que tener una única línea muy visible. También ayuda configurar correctamente la retracción, el pressure advance o el linear advance, si la impresora los admite.
Si los granitos van acompañados de crujidos y manchas mate, solucione el problema del filamento húmedo. Si aparecen principalmente después de desplazamientos largos, revise la retracción y la temperatura. Si el material sale alrededor de la rosca de la boquilla o del heatbreak, detenga la impresión y revise el hotend, ya que una fuga de plástico puede dañar todo el cabezal de impresión.
Los puentes se descuelgan cuando el material no tiene suficiente soporte, está demasiado caliente o no se enfría con la suficiente rapidez. Los voladizos se deforman cuando el ángulo es demasiado pronunciado para ese material y esa refrigeración.
Pruebe a reducir la temperatura, aumentar la refrigeración y ralentizar los puentes. En puentes largos ayuda cambiar la orientación del modelo o añadir soportes. En los voladizos, a menudo es mejor girar el modelo directamente en el laminador que intentar salvar una geometría imposible mediante ajustes.
Los soportes no son ninguna vergüenza. Lo importante es ajustar una distancia razonable entre el soporte y el modelo. Una separación demasiado pequeña hará que los soportes no puedan retirarse. Una separación demasiado grande empeorará la superficie inferior del modelo.
Cuando la impresora continúa funcionando, pero no sale material de la boquilla, puede tratarse de una obstrucción, un problema de alimentación o heat creep. El heat creep aparece cuando el calor sube demasiado hacia la parte fría del hotend y el filamento se ablanda antes de tiempo.
Compruebe el ventilador del hotend, la temperatura, las retracciones y el paso del filamento. Demasiadas retracciones en un detalle pequeño pueden calentar y deformar el material repetidamente. Con PLA en una caja demasiado caliente, el problema empeora.
Si hay una obstrucción, no intente empujar a la fuerza el filamento frío. Caliente el hotend a la temperatura correcta, pruebe la extrusión manual, limpie la boquilla con una aguja del diámetro adecuado o realice un cold pull. Si el problema vuelve a aparecer, cambie la boquilla y compruebe que no esté utilizando una temperatura inadecuada o un filamento de calidad demasiado baja.
Si no sabe por dónde empezar, siga este orden:
Guarde un perfil para cada filamento. Anote la marca, el material, el color, la boquilla, la temperatura, la superficie, la refrigeración y qué funcionó. Un mismo PETG de dos fabricantes puede comportarse de manera diferente, y un filamento negro puede imprimirse mejor que uno transparente.
Antes de una impresión larga, merece la pena realizar una breve comprobación:
La mayoría de los problemas de impresión 3D no son casualidad. Son una combinación de adherencia, temperatura, flujo, refrigeración, mecánica y filamento. Si procede revisando cada causa por separado, en lugar de cambiar los ajustes al azar, ahorrará material, tiempo y disgustos.


