Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
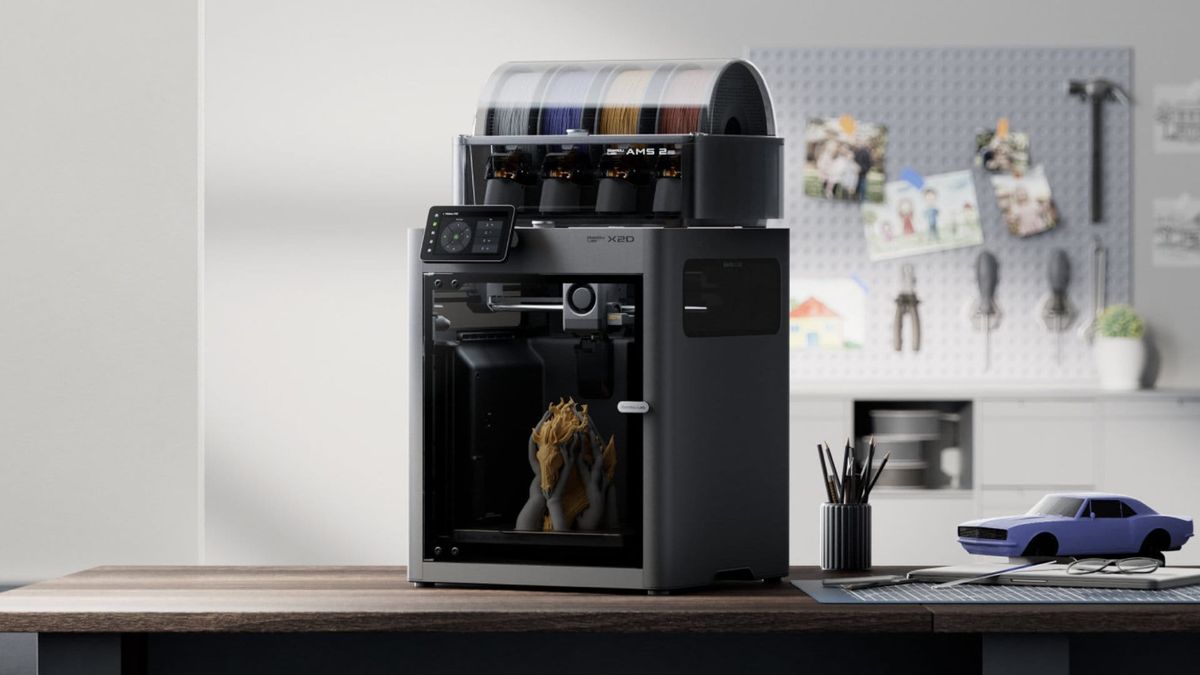
Durante mucho tiempo se consideró que la impresión FDM de doble boquilla pertenecía principalmente a las estaciones de trabajo más caras. El usuario doméstico o empresarial habitual solía optar por una sola boquilla y un sistema para alternar filamentos. Esto funciona bien para los colores, pero en los soportes tiene un inconveniente fundamental: el modelo y el soporte pasan por la misma boquilla. Cada cambio de material requiere limpiar el hotend, hacer una torre de purga o expulsar material a los residuos.
Las nuevas máquinas, como Bambu Lab X2D y la más grande Bambu Lab H2D, acercan la impresión de doble boquilla a quienes buscan principalmente mejores resultados sin ajustes de laboratorio. No se trata solo de un truco de marketing. La segunda boquilla resulta especialmente útil cuando se imprimen voladizos, piezas técnicas, cavidades cerradas o superficies inferiores visibles.
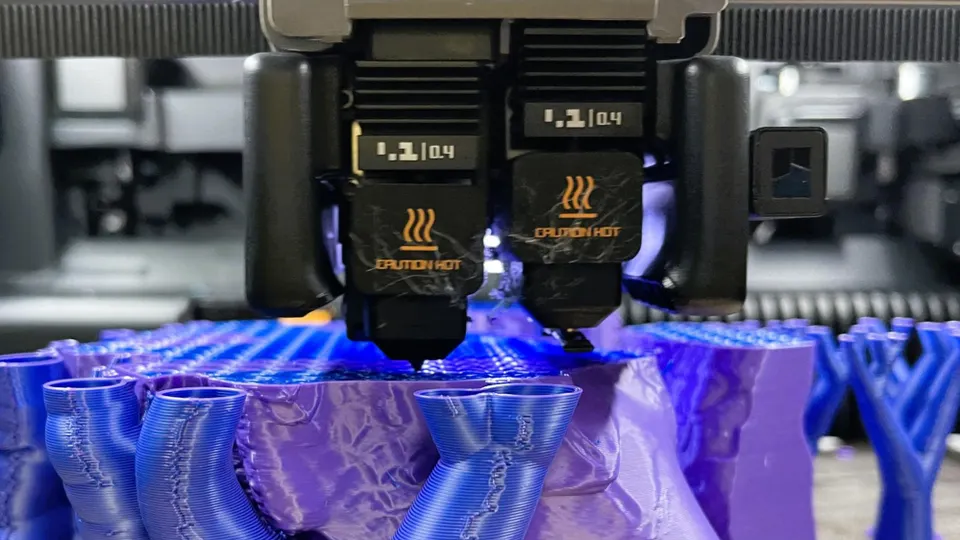
Con una sola boquilla, el mayor compromiso suele ser la distancia entre el soporte y el modelo. Si deja un espacio mayor, el soporte se desprende fácilmente, pero la superficie inferior del modelo queda más rugosa. Si reduce el espacio, la superficie inferior mejora, pero el soporte puede adherirse con tanta fuerza que tendrá que retirarlo con alicates, un cuchillo o lijando.
Dos boquillas permiten separar el material del modelo del material de soporte. Por ejemplo, el modelo se imprime en PLA y la capa de contacto de los soportes en PETG o con un filamento de soporte especial. Como estos materiales no se adhieren con tanta fuerza al plástico específico del modelo, puede utilizar en el slicer una distancia menor o nula en la interfaz del soporte. El resultado es una superficie inferior considerablemente más limpia y menos trabajo de acabado manual.
Ejemplo práctico: está imprimiendo un soporte con un alojamiento horizontal para una tuerca. Con una sola boquilla, la parte superior del alojamiento a menudo quedará peluda y necesitará acabado. Con una interfaz de soporte independiente, la superficie puede quedar más uniforme, la dimensión del alojamiento será más precisa y la tuerca encajará sin necesidad de lijado adicional.
Para el uso habitual, la combinación de PLA y PETG es la más interesante. Si imprime el modelo en PLA, el PETG puede funcionar como capa de contacto de los soportes. Si imprime en PETG, puede utilizar PLA de forma similar. El motivo es sencillo: con los ajustes adecuados, estos dos materiales no se adhieren entre sí tan fácilmente como dos capas del mismo plástico.
Esto no significa que deba imprimir todos los soportes con el material más caro o más lento. A menudo basta con utilizar el segundo material solo para la interfaz de los soportes, es decir, para varias capas superiores que están en contacto con el modelo. El resto de los soportes puede seguir siendo del mismo material que el modelo. Ahorrará filamento, reducirá el tiempo y seguirá obteniendo un contacto más limpio.
Con este método es necesario controlar las temperaturas. Al PLA no le gusta permanecer mucho tiempo en una cámara caliente, mientras que el PETG puede formar hilos si la refrigeración es inadecuada. Empiece con un perfil ya preparado para la impresora y el filamento específicos, no cambie diez cosas a la vez y haga la primera prueba con una pieza pequeña que tenga un solo voladizo.
Los soportes de PVA resultan atractivos porque se pueden disolver en agua. Son especialmente útiles en geometrías a las que físicamente no se puede acceder después de la impresión: canales internos, cavidades complejas, formas orgánicas o modelos con detalles delicados que podrían dañarse fácilmente al hacer palanca.
Al mismo tiempo, hay que reconocer que el PVA no es un milagro universal. Es más caro, sensible a la humedad y requiere un almacenamiento cuidadoso. Si absorbe humedad, puede formar burbujas, obstruir la boquilla o imprimir de forma inconsistente. Para un voladizo sencillo en un soporte, suele ser más barato y rápido utilizar una interfaz de PETG para PLA. Reserve el PVA para piezas en las que la retirada mecánica de los soportes sea realmente arriesgada.
Los sistemas como AMS y MMU se encargan principalmente de introducir automáticamente varios filamentos en una sola boquilla. Son excelentes para modelos a color, textos, logotipos o impresiones sencillas con varios materiales. Su punto débil aparece al alternar con frecuencia materiales incompatibles: la boquilla debe limpiarse después de cada cambio; de lo contrario, los materiales se mezclan.
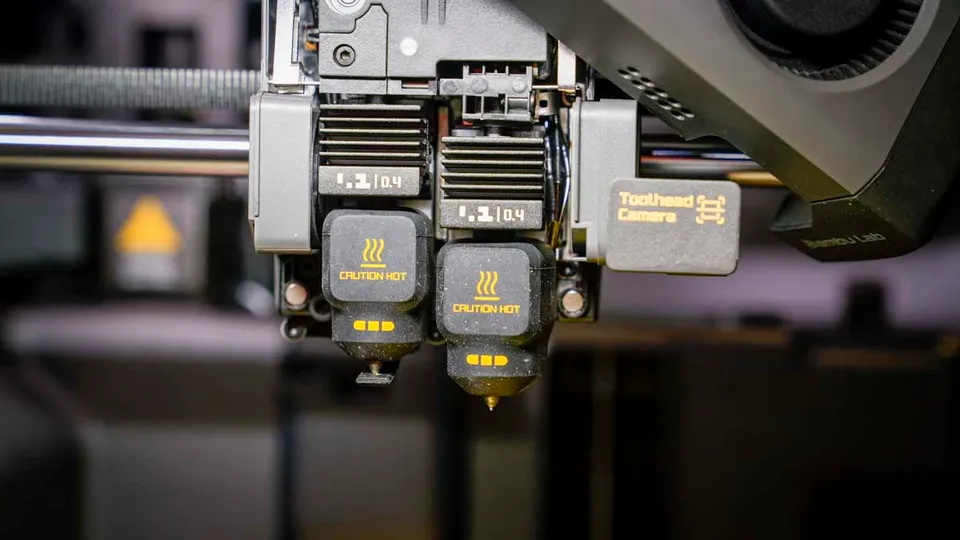
Una impresora de doble boquilla tiene una ventaja natural para los soportes. Cada material dispone de su propio hotend o de su propia salida, por lo que se reduce la limpieza entre cambios. Menos ciclos de purga significan menos residuos y pausas más cortas. Además, al imprimir soportes no es necesario purgar en cada capa los restos de material del modelo de una boquilla compartida.
Sin embargo, esto no significa que dos boquillas sustituyan siempre al AMS. Si desea imprimir un modelo con cuatro colores de PLA, el sistema de alimentación de filamento sigue siendo muy cómodo. A menudo, la combinación ideal es utilizar ambos: AMS para seleccionar los colores y el par de boquillas para separar el modelo del material de soporte.
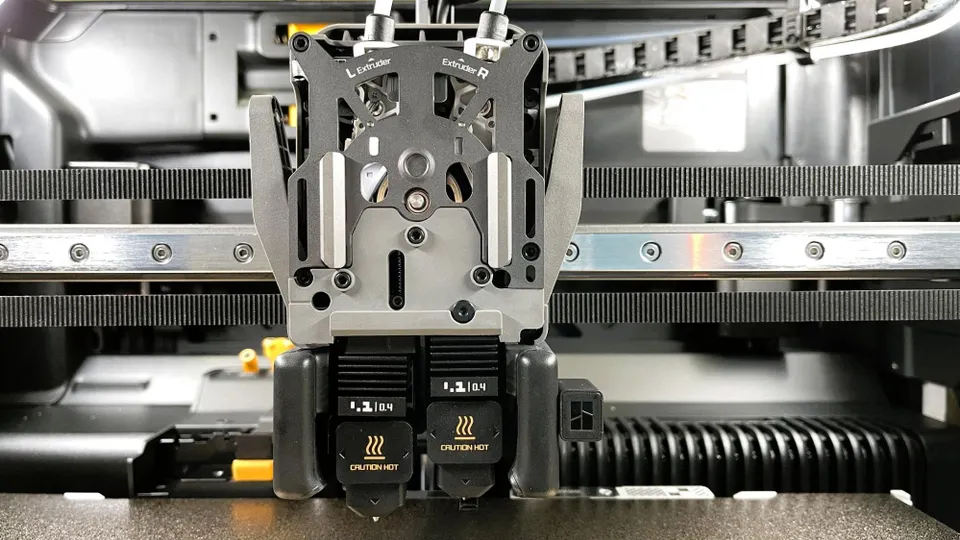
Bambu Lab X2D está dirigida a usuarios que quieren una impresora cerrada de doble boquilla más compacta y con un presupuesto inicial menor. La boquilla principal izquierda utiliza accionamiento directo, mientras que la boquilla auxiliar derecha funciona mediante alimentación Bowden. Esto reduce el peso del cabezal de herramientas, pero la boquilla auxiliar es más lenta. Para la interfaz de soporte normalmente no supone un problema, ya que el soporte no constituye el volumen principal del modelo.
H2D es una plataforma más grande y potente. Ofrece un mayor espacio de impresión, una temperatura de hotend más alta y una cámara calefactada para materiales técnicos. Tiene sentido cuando se imprimen piezas grandes, trabajos más orientados a series, materiales compuestos, ASA, ABS o nailon. Sin embargo, si imprime principalmente PLA, PETG y piezas funcionales pequeñas, X2D puede aportar la ventaja más importante de las dos boquillas sin necesidad de una máquina innecesariamente grande.
Por tanto, la decisión no consiste únicamente en qué modelo es mejor. Lo importante es con qué frecuencia utilizará realmente la segunda boquilla. Para una empresa que imprime a diario utillajes con soportes y quiere reducir el trabajo manual, una máquina de doble boquilla puede amortizarse rápidamente. Para un usuario que imprime decoraciones sin soportes, el beneficio será menor.
En el slicer, céntrese principalmente en el material de la interfaz de los soportes. No es necesario cambiar de inmediato la densidad de todos los soportes ni imprimirlos por completo con el segundo material. Empiece seleccionando el segundo material únicamente para la interfaz de los soportes. Ahorrará tiempo y filamento y podrá comprobar más fácilmente si la combinación funciona.
La segunda opción importante es la distancia entre el soporte y el modelo. Con un material de soporte separado, puede acercarse más que cuando utiliza el mismo material. Ahí es donde se obtiene una superficie inferior más limpia. Si el soporte sigue siendo difícil de retirar, aumente la distancia en pequeños pasos. Si la superficie inferior es rugosa, pruebe a reducirla.
Preste atención también al secado de los filamentos. El PETG, el PVA, el nailon y algunos materiales de soporte empeoran considerablemente la superficie cuando están húmedos. En el caso del PVA, considere una caja seca prácticamente como equipamiento obligatorio. Con el PETG, merece la pena secar el filamento antes de una impresión importante, aunque a primera vista parezca estar en buen estado.
Dos boquillas tienen más sentido en piezas en las que los soportes determinan la calidad o el trabajo necesario. Normalmente se trata de carcasas funcionales, soportes, utillajes, modelos con una superficie inferior plana y visible, prototipos técnicos complejos y piezas que combinan materiales rígidos y ibles.
Resultan menos útiles en modelos sencillos sin voladizos, en prototipos rápidos donde no importa el aspecto de la superficie inferior o en impresiones de PLA exclusivamente a color con muchos colores. En esos casos puede ser más práctico utilizar una máquina de una sola boquilla bien configurada y con un sistema de alimentación de filamento.
La mejor prueba es sencilla: tome un modelo en el que normalmente pasa diez minutos retirando los soportes e imprímalo con una interfaz de soporte separada. Si el soporte se desprende con la mano y la superficie inferior no necesita cuchillo ni papel de lija, la segunda boquilla no es un lujo para usted. Es una herramienta que ahorra tiempo después de cada impresión.
Las impresoras FDM de doble boquilla no eliminan todos los compromisos, pero mejoran considerablemente el trabajo con soportes. La mayor ventaja no está en que la impresora pueda utilizar dos materiales sobre el papel. Está en una interfaz de soporte más limpia, una menor cantidad de residuos, cambios de material más rápidos y un menor riesgo de dañar la pieza terminada al retirar los soportes.
Si imprime principalmente modelos sencillos de PLA, una sola boquilla seguirá siendo suficiente. Sin embargo, si trabaja a menudo con soportes, superficies inferiores, formas técnicas o combinaciones de PLA, PETG y materiales solubles, la impresión de doble boquilla es una de las innovaciones más prácticas que ahora están llegando a impresoras FDM más asequibles.


