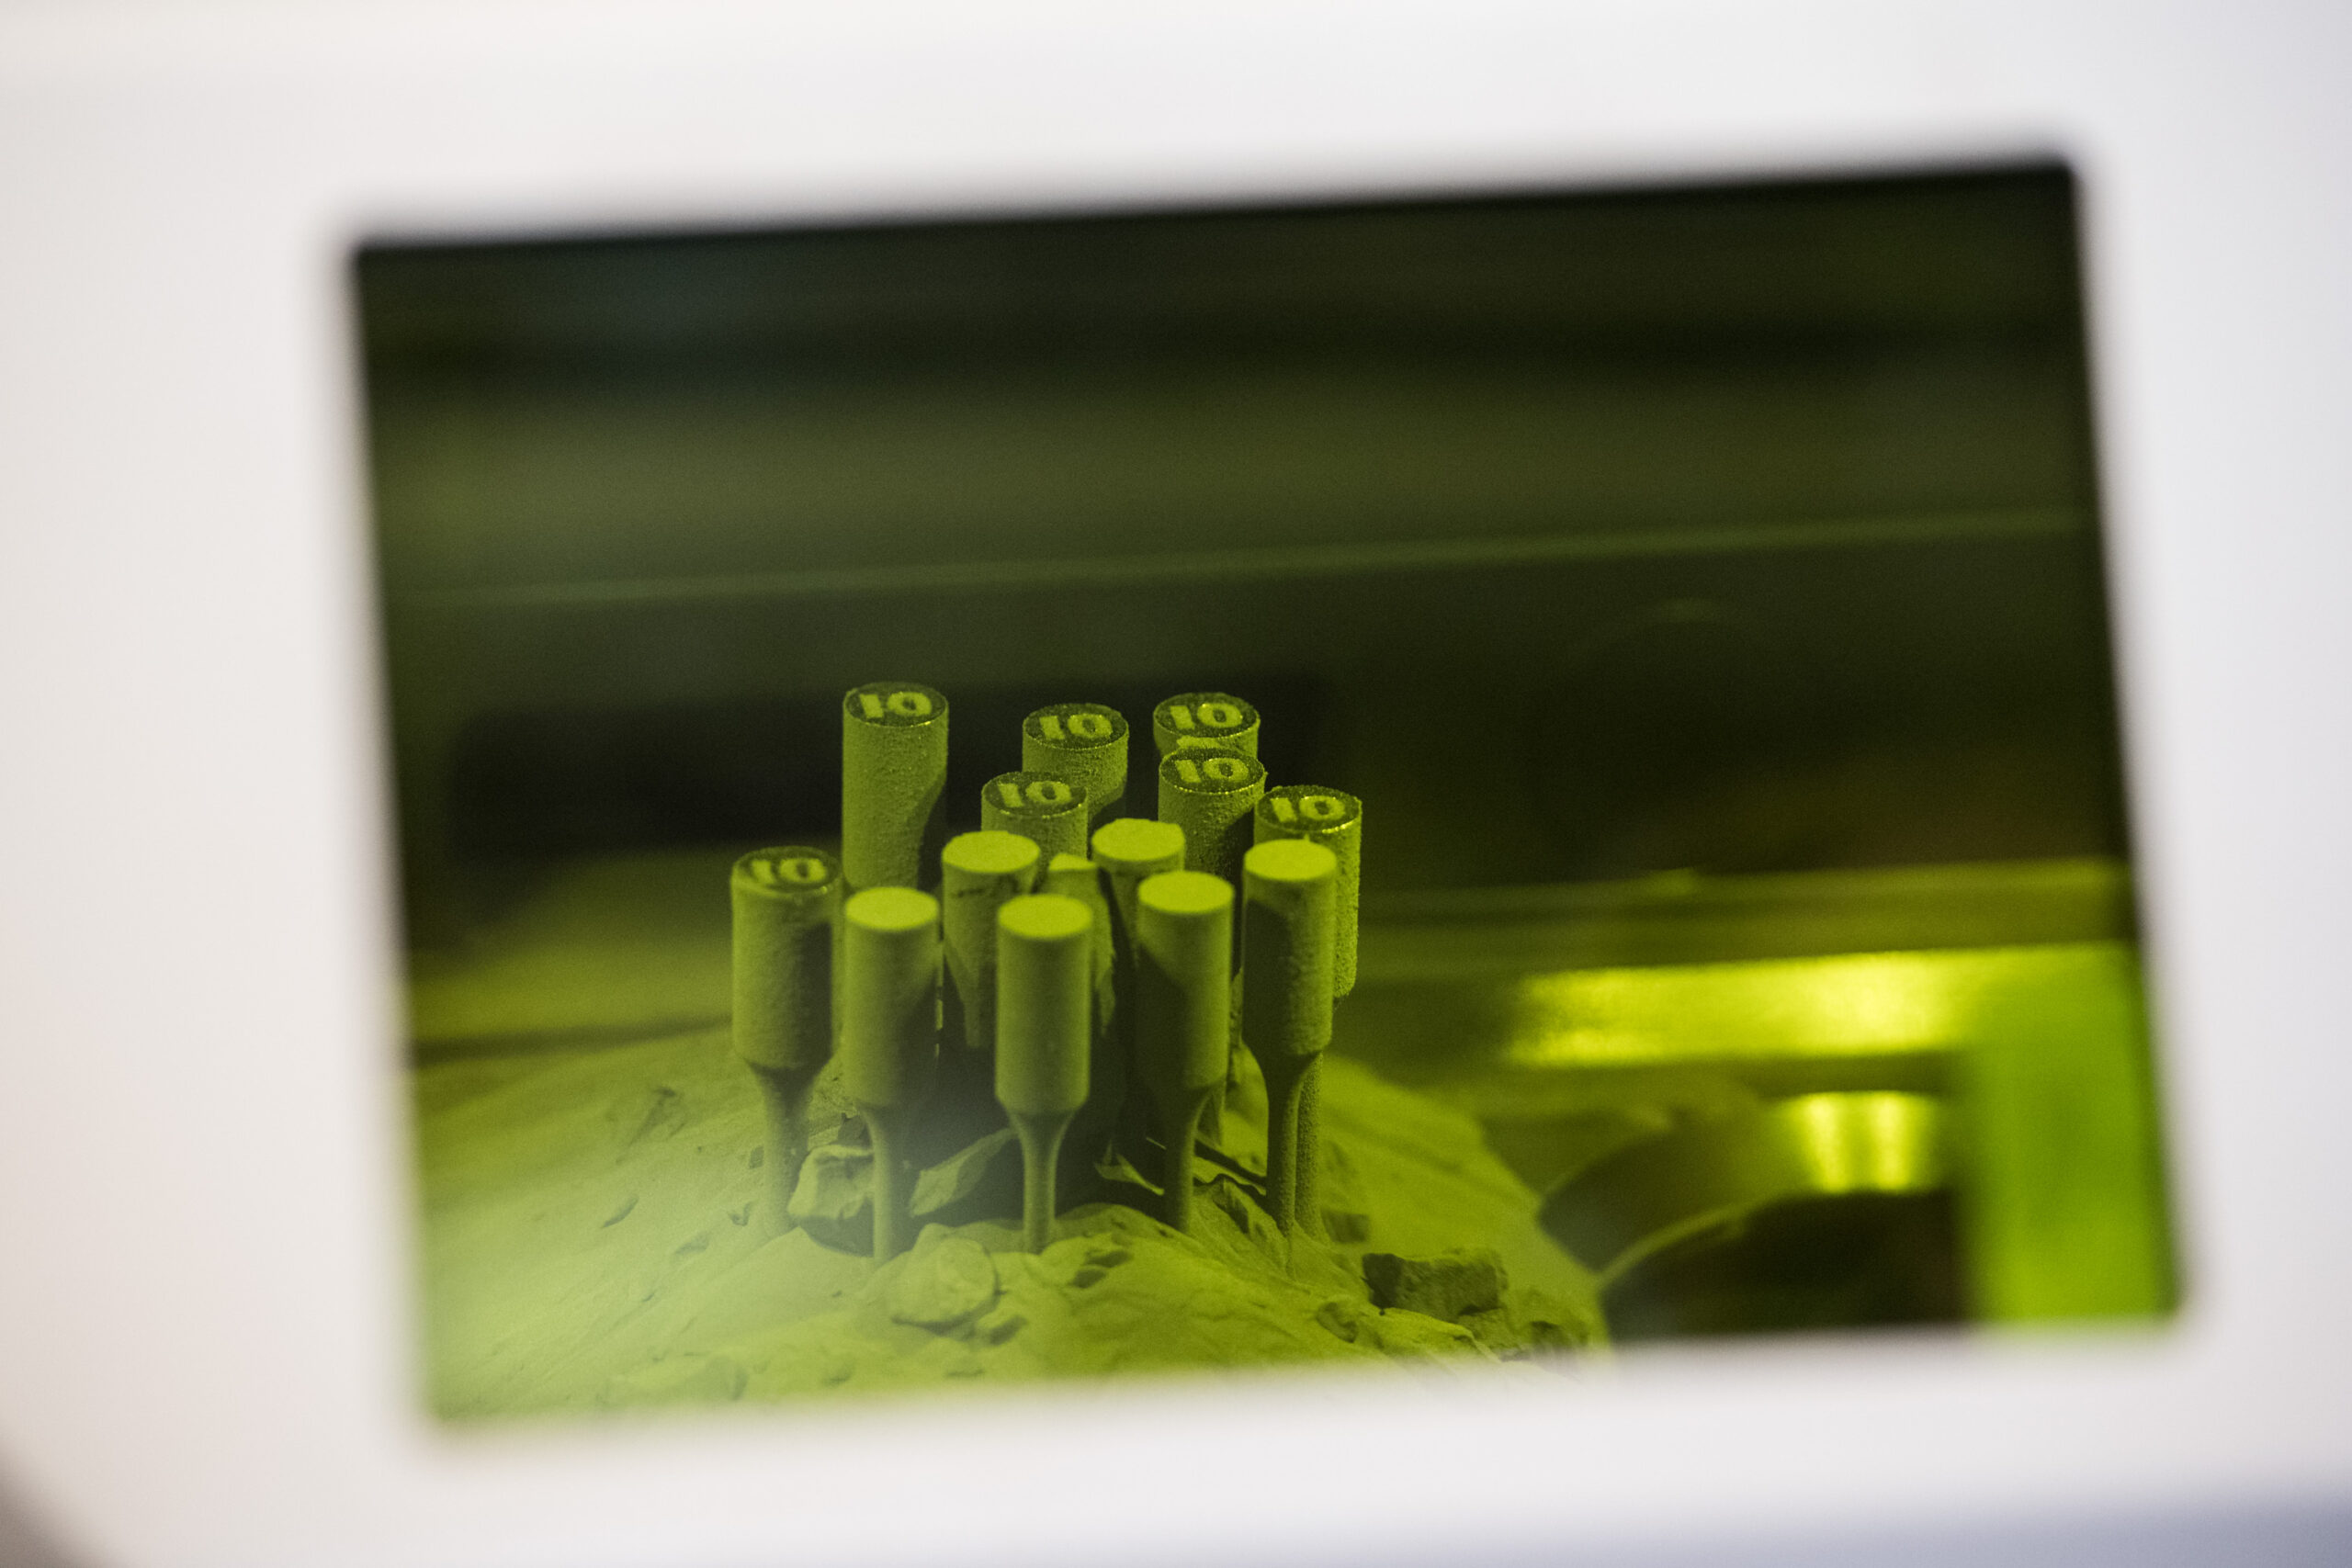
Was ist das 3D-Druckverfahren DLMS / DMLS?
In der Fachliteratur und Praxis begegnen Ihnen die Abkürzungen DMLS, SLM oder die allgemeine Bezeichnung PBF (Powder Bed Fusion). Im Tschechischen wird manchmal ungenau DLMS geschrieben, die korrekte Bezeichnung der Technologie lautet jedoch:
- DMLS – Direct Metal Laser Sintering – direktes Lasersintern von Metallpulver
DMLS ist ein Verfahren für den 3D-Druck von Metallen aus Pulver mithilfe eines Lasers. Ein leistungsstarker Laser trifft in einer geschlossenen Kammer auf eine dünne Schicht Metallpulver und schmilzt beziehungsweise versintert das Pulver selektiv entsprechend den Daten des 3D-Modells. Schicht für Schicht entsteht so ein voll funktionsfähiges Metallbauteil mit hoher Dichte und mechanischer Festigkeit.
Nach der ASTM-Klassifizierung gehört DMLS zur Familie der Powder Bed Fusion (PBF) – zu den Technologien, zu denen auch Selective Laser Melting (SLM) und Electron Beam Melting (EBM) gehören. DMLS und SLM sind in der Praxis sehr ähnlich – sie unterscheiden sich hauptsächlich historisch und je nach Maschinenhersteller.(en.wikipedia.org)
Wie funktioniert DMLS Schritt für Schritt?
Der DMLS-Prozess beginnt mit der Digitalisierung und endet mit einem vollständig aus Metall bestehenden Bauteil, das zur Bearbeitung oder Montage bereit ist.
1. Vorbereitung des 3D-Modells
- Konstruktion des Bauteils in CAD (SolidWorks, Fusion 360, Inventor usw.).
- Export in das Format STL / 3MF.
- Import in die Druckersoftware, Einstellung von Ausrichtung, Stützstrukturen und Prozessparametern.
- Aufteilung des Modells in dünne Schichten (typischerweise 20–60 μm).(en.wikipedia.org)
2. Vorbereitung der Maschine und des Pulvers
- In den Behälter wird Metallpulver eingefüllt (Edelstahl, Titan, Aluminium, Inconel, Kobalt-Chrom usw.).(us.arrk.com)
- Die Baukammer wird mit Inertgas (Argon oder Stickstoff) gefüllt und der Sauerstoffgehalt auf ein sehr niedriges Niveau gesenkt, damit das Pulver bei hohen Temperaturen nicht oxidiert.(sinterit.com)
3. Auftragen der Pulverschicht
- Der Recoater (Klinge oder Walze) verteilt gleichmäßig eine dünne Pulverschicht (im Bereich von mehreren Dutzend Mikrometern) auf der Bauplattform.
- Die Plattform wird in der Z-Achse höhenmäßig präzise gesteuert.
4. Lasersintern / Laserschmelzen
- Ein leistungsstarker Faserlaser scannt die Oberfläche der Schicht entsprechend der Form des jeweiligen Bauteilquerschnitts.
- Am Auftreffpunkt des Lasers kommt es zum Schmelzen und Verbinden der Pulverpartikel zu kompakt verdichtetem Metall.
- Nicht bearbeitete Bereiche bleiben als loses Pulver zurück, das später als Trägermaterial dient und recycelt werden kann.(element.com)
5. Wiederholung der Schichten
- Nach Abschluss einer Schicht fährt die Plattform um die Schichtdicke nach unten (z. B. 40 μm).
- Eine neue Pulverschicht wird aufgetragen und der Lasersinterprozess wiederholt sich.
- Auf diese Weise wird das Bauteil von unten nach oben „aufgebaut“, bis das gesamte Modell fertig ist.
6. Abkühlen und Entnehmen des Bauteils
- Nach dem Druck lässt man die Kammer abkühlen, um innere Spannungen zu minimieren.
- Überschüssiges Pulver wird abgesaugt und für die weitere Verwendung gefiltert.
- Das Bauteil ist weiterhin an der Bauplattform befestigt und enthält üblicherweise Stützstrukturen.
7. Nachbearbeitung
Es folgt eine Reihe von Schritten, die bei DMLS fester Bestandteil des Prozesses sind:
- Wärmebehandlung / „Stress Relief“ – Reduzierung innerer Spannungen.
- Entfernen der Stützstrukturen (Schneiden, Fräsen, Schleifen).
- Gegebenenfalls HIP (Hot Isostatic Pressing) zur Erreichung einer nahezu 100%igen Dichte und zur Beseitigung von Mik Mängeln.
- Endbearbeitung: CNC-Bearbeitung, Schleifen, Polieren, Oberflächenbehandlungen.
Welche Materialien können mit DMLS gedruckt werden?
Einer der größten Vorteile von DMLS ist die große Auswahl an Metallwerkstoffen, die verwendet werden können. Typischerweise handelt es sich um:
- Edelstähle – beispielsweise 316L für die chemische, Lebensmittel- und allgemeine Industrie.
- Titanlegierungen (Ti6Al4V) – Luftfahrt, Implantate, Sportausrüstung.
- Aluminiumlegierungen (z. B. AlSi10Mg) – Leichtbaukonstruktionen in der Automobilindustrie und Luftfahrt.
- Nickelbasierte Superlegierungen (Inconel) – hochtemperatur- und korrosionsbeständige Bauteile in Energieversorgung, Turbinen und Luftfahrt.
- Kobalt-Chrom – Zahnmedizin, medizinische Implantate.
- Spezialstähle für Werkzeugbau (konturnahe Kühlung von Formen, Presswerkzeuge).(us.arrk.com)
Dank der Materialien, die häufig mit den in der Serienproduktion eingesetzten Legierungen identisch sind, können DMLS-Bauteile vollwertig im Betrieb eingesetzt werden, nicht nur als Prototypen.
Vorteile von DMLS gegenüber der klassischen Bearbeitung
1. Geometrische Freiheit und topologische Optimierung
Dank des schichtweisen Drucks lassen sich sehr komplexe Formen konstruieren, die durch Fräsen, Drehen oder Gießen:
- extrem teuer
- oder völlig nicht realisierbar wären.
Dazu gehören:
- innere Kanäle (z. B. konturnahe Kühlung von Formen),
- Gitterstrukturen zur Gewichtseinsparung,
- organische Formen als Ergebnis der topologischen Optimierung.
2. Bauteilkonsolidierung und geringeres Gewicht
DMLS ermöglicht es, mehrere Bauteile zu einem Ganzen zu verbinden, wodurch sich:
- die Montage verkürzt,
- die Anzahl der Verbindungen und potenziellen Fehlerstellen reduziert,
- das Gewicht deutlich verringert – beispielsweise bei Luftfahrtbauteilen häufig um 20–25 %.(businessresearchinsights.com)
3. Kürzere Lieferzeiten und geringere Lagerbestände
Für die Einzel- und Kleinserienfertigung kann DMLS deutlich schneller sein als die Beschaffung von Werkzeugen und Formen sowie die klassische Fertigung. Dies eignet sich insbesondere für:
- Prototypen und Funktionsprüfungen,
- Ersatzteile auf Abruf,
- kundenspezifische Komponenten (z. B. patientenspezifische Implantate).
4. Hohe Dichte und mechanische Eigenschaften
Moderne DMLS-Systeme können eine sehr hohe Dichte der gedruckten Bauteile erreichen; bei geeigneten Parametern und anschließender HIP-Behandlung nähern sich die Ergebnisse den Bauteilen aus konventionell gefertigten Halbzeugen an oder entsprechen ihnen. Dies ist für die Luftfahrt- und Gesundheitsbranche entscheidend.(sinterit.com)
Einschränkungen und Nachteile von DMLS
DMLS ist jedoch kein universeller Ersatz für alle Technologien. Das Verfahren hat mehrere wesentliche Einschränkungen:
1. Hohe Anschaffungs- und Betriebskosten
- DMLS-Drucker sind deutlich teurer als FDM/FFF- oder Harzmaschinen – häufig im Bereich von Hunderttausenden Euro.
- Metallpulver sind kostspielig und erfordern eine sorgfältige Lagerung und Handhabung.
- Der Betrieb erfordert geschultes Personal und strenge Sicherheitsvorschriften (Staub, Inertgase, hohe Temperaturen).
Daher wird DMLS bisher vor allem dort eingesetzt, wo der Mehrwert die Kosten überwiegt – also in Luftfahrt, Gesundheitswesen, Energieversorgung und der High-End-Industrie.
2. Bedarf an Stützstrukturen und Bauteilorientierung
- Die meisten Überhänge unter etwa 45° erfordern Stützstrukturen, die das geschmolzene Metall an Ort und Stelle halten und Wärme ableiten.
- Eine falsche Ausrichtung des Bauteils kann zu Verformungen, Rissen oder schlechter Oberflächenqualität führen.
- Die Stützstrukturen müssen nach dem Druck entfernt werden, häufig durch Bearbeitung.
Bei DMLS sind daher Kenntnisse über das Design für die additive Fertigung (DfAM) entscheidend.(en.wikipedia.org)
3. Rauere Oberfläche und notwendige Nachbearbeitung
- Die Oberfläche gedruckter Bauteile ist in der Regel rauer als bei bearbeiteten Bauteilen (aufgrund der Pulvergröße von 50–100 μm und der Schichtdicke).(en.wikipedia.org)
- Für präzise Pass- und Funktionsflächen ist eine CNC-Bearbeitung erforderlich.
4. Begrenztes Bauvolumen
- Die Baukammer der meisten DMLS-Drucker liegt im Bereich von mehreren hundert Millimetern (z. B. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Größere Bauteile müssen segmentiert und anschließend verbunden werden – durch Schweißen, Schrauben oder Kleben.
DMLS vs. SLM – worin besteht der Unterschied?
Die Begriffe DMLS und SLM (Selective Laser Melting) werden häufig nahezu synonym verwendet.
- Historisch ist DMLS eine Handelsbezeichnung der Firma EOS, die ursprünglich das Sintern von Metallpulvern (insbesondere Legierungen) hervorhob.
- SLM bezeichnet das vollständige Schmelzen von Metallpulver zu einer homogenen Struktur.
In der Praxis erreichen heute die meisten als DMLS bezeichneten Industrieanlagen ein vollständiges Aufschmelzen des Pulvers, sodass der Unterschied eher in Details liegt:
- DMLS wird häufiger für Legierungen verwendet, bei denen kontrolliertes „Sintern“ den Umgang mit unterschiedlichen Schmelztemperaturen erleichtert.
- SLM wird häufig für reine Metalle (z. B. Titan, Aluminium) verwendet, bei denen ein vollständiges Schmelzen mit möglichst hoher Dichte erwünscht ist.
Für Konstrukteure und Anwender sind die konkrete Maschine, die Prozesseinstellungen und die anschließende Wärmebehandlung wichtiger als der sprachliche Unterschied zwischen diesen Abkürzungen.(sinterit.com)
Typische Anwendungen von DMLS in der Praxis
1. Luft- und Raumfahrtindustrie
DMLS ist heute eine der Schlüsseltechnologien für Luft- und Raumfahrt:
- Leichte und stabile Versteifungen, Halterungen, Konsolen.
- Bauteile für Raketentriebwerke und Kraftstoffsysteme.
- Turbinenkomponenten und Hochtemperaturteile von Motoren.
Marktstudien zeigen, dass der Luft- und Raumfahrt- sowie der Verteidigungssektor etwa 35–40 % des Marktanteils bei DMLS-Dienstleistungen ausmachen, vor allem aufgrund der Anforderungen an Gewichtseinsparung und hohe Leistung.(businessresearchinsights.com)
2. Gesundheitswesen und Zahnmedizin
In der Medizin ermöglicht DMLS:
- patientenspezifische Implantate (Hüft-, Wirbelsäulenimplantate, Schädelersatz),
- Zahnersatz und Brücken aus Kobalt-Chrom,
- leichte Titankonstruktionen, die die Osseointegration unterstützen (Gitterstrukturen).
Dank der Kombination aus Biokompatibilität, hoher Festigkeit und der Möglichkeit zur Individualisierung wird der Metall-3D-Druck zu einem festen Bestandteil der modernen Orthopädie und Zahnmedizin.(thebusinessresearchcompany.com)
3. Automobilindustrie und Motorsport
In der Automobilindustrie wird DMLS bisher hauptsächlich bei Entwicklungs- und Rennprogrammen eingesetzt:
- leichte Halterungen, Konsolen, Fahrwerksteile,
- komplexe Motor- und Auspuffkomponenten, optimiert für die Strömung,
- Werkzeuge und Spritzgussformen mit konturnaher Kühlung, die die Produktionszyklen verkürzen.
In der Serienproduktion spielt der Preis weiterhin eine Rolle, doch mit der allmählichen Verbilligung der Metalltechnologien wird eine breitere Nutzung in regulären Modellen erwartet.
DMLS ermöglicht die Herstellung von Spritzgussformen und Werkzeugen mit inneren Kanälen, die der Geometrie des Formteils folgen. Das Ergebnis ist:
- schnellere und gleichmäßigere Kühlung,
- kürzere Produktionszyklen für Kunststoffteile,
- bessere Oberflächenqualität.
Diese Anwendung ist beispielsweise typisch für die Herstellung von Formen für die Automobilindustrie, Unterhaltungselektronik oder Verpackungen.
Trends und Zukunft von DMLS (2025+)
Wachstum des Metall-3D-Druckmarktes
Der Markt für Metall-3D-Druck einschließlich DMLS wächst sehr schnell:
- Schätzungen zufolge wächst der globale Markt für Metal Additive Manufacturing von mehreren Milliarden Dollar im Jahr 2024 auf mehr als 30–40 Milliarden USD um 2034–2035.(thebusinessresearchcompany.com)
- DMLS-Dienstleistungen selbst sollen einigen Analysen zufolge um mehr als 20 % jährlich wachsen.
Die wichtigsten Wachstumstreiber sind Luft- und Raumfahrt, Gesundheitswesen, Automobilindustrie und Energieversorgung.
Multilasersysteme und größere Maschinen
Neue Generationen von DMLS-Maschinen nutzen mehrere Laser in einer Kammer, was den Druck deutlich beschleunigt. Auch der Anteil großformatiger Systeme mit einem Bauvolumen von über 300 mm in jeder Achse wächst; sie ermöglichen den Druck größerer Bauteile in einem einzigen Schritt.(businessresearchinsights.com)
Bessere Softwaretools und Überwachung
Die Werkzeuge für Folgendes werden weiterentwickelt:
- topologische Optimierung (Gewichtsreduzierung bei gleichbleibender Festigkeit),
- Simulation von Verformungen und Spannungen während des Drucks,
- Online-Überwachung von Schmelzbad und Schicht, die dabei hilft, Defekte bereits während des Aufbaus zu erkennen.
Dadurch wird DMLS zu einem reproduzierbaren und kontrollierten Fertigungsprozess, der sich für die Serienproduktion und nicht nur für das Prototyping eignet.
Nachhaltigkeit und Recycling von Pulvern
Pulver werden im DMLS-Prozess größtenteils recycelt – überschüssiges Material kann nach dem Sieben und Prüfen wiederverwendet werden. Zunehmende Aufmerksamkeit gilt außerdem:
- dem Energieverbrauch der Maschinen,
- der Nutzung recycelter Metalle in Pulverform,
- der Rückverfolgbarkeit des Materials über seinen gesamten Lebenszyklus.
Grundlegende Konstruktionsregeln für DMLS
Wenn Sie die Herstellung eines Bauteils mit DMLS in Betracht ziehen, sollten Sie einige praktische Konstruktionsregeln kennen:
- Achten Sie auf die Ausrichtung des Bauteils – versuchen Sie, große Flächen mit einem Winkel von < 45° zum Pulverbett zu minimieren, da sie massive Stützstrukturen erfordern würden.
- Lassen Sie Bearbeitungszugaben stehen – planen Sie für präzise Passflächen, Gewindebereiche oder Lagersitze eine Zugabe von 0,1–0,5 mm für die anschließende CNC-Bearbeitung ein.(en.wikipedia.org)
- Vermeiden Sie geschlossene, mit Pulver gefüllte Hohlräume – wenn überschüssiges Pulver nicht ausgeschüttet oder abgesaugt werden kann, sollten Sie alternativ Serviceöffnungen vorsehen.
- Optimieren Sie die Wandstärken – zu dünne Wände können sich verformen, während zu massive Volumen zur Ansammlung von Spannungen führen.
- Nutzen Sie Gitterstrukturen – wo kein Vollmaterial erforderlich ist, reduzieren sie das Gewicht und sparen Pulver sowie Druckzeit.
Bei den ersten Projekten lohnt es sich, die Konstruktion mit einem DMLS-Dienstleister abzustimmen – diese verfügen häufig über eigene Empfehlungen und Designrichtlinien für bestimmte Maschinen und Materialien.
Zusammenfassung: Wann ist DMLS sinnvoll?
DMLS (DLMS) ist ein hochmodernes Verfahren für den 3D-Druck von Metallen, mit dem sich leichte, stabile und sehr komplexe Metallbauteile direkt aus Pulver herstellen lassen – ohne Formen und umfangreiche Bearbeitung.
DMLS ist besonders sinnvoll, wenn Sie:
- maximale Leistung benötigen (Luftfahrt, Motorsport, Energieversorgung),
- kundenspezifische oder patientenspezifische Bauteile fertigen (Implantate, Zahnmedizin),
- topologische Optimierung und konturnahe Kühlung nutzen möchten,
- kleine Serien oder Prototypen mit hohem Mehrwert herstellen.
Für große Serien einfacher Bauteile aus gewöhnlichen Stählen oder Aluminium bleiben dagegen klassische Bearbeitung, Gießen oder Pressen wirtschaftlich vorteilhafter.
Für Anwender des 3D-Drucks ist DMLS ein wichtiger Meilenstein: Es zeigt, dass die additive Fertigung längst nicht mehr nur aus Kunststoffmodellen besteht, sondern zunehmend aus realen, belasteten Metallkomponenten, die in die Serienproduktion gelangen.