Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
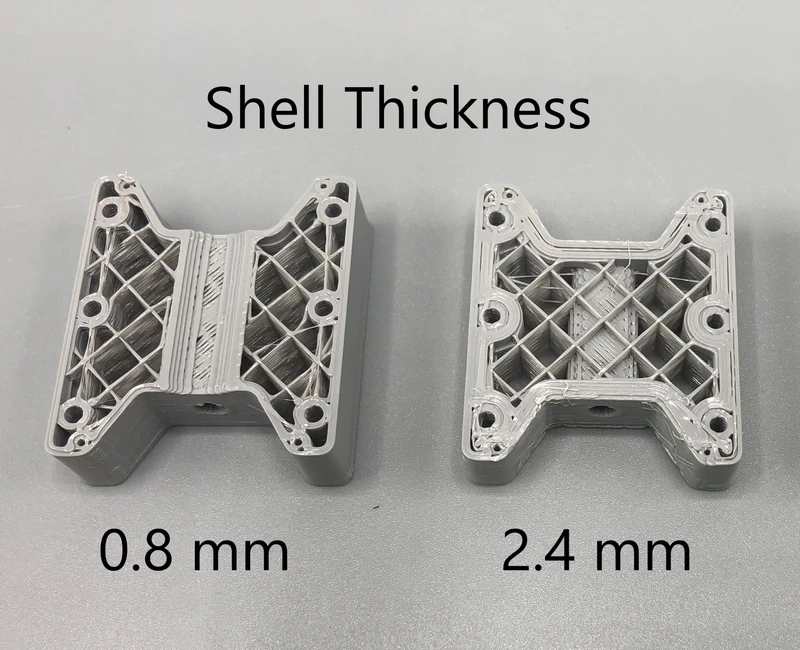
Der Perimeter ist einer der wichtigsten Werte im Slicer, wenn Sie einen stabileren 3D-Druck erstellen möchten. Trotzdem übersehen ihn Anfänger oft und erhöhen stattdessen zuerst den Füllanteil. Bei gewöhnlichen FDM-Drucken hängt die Festigkeit jedoch häufig gerade von den Wänden des Modells ab. Die Perimeter bilden die äußere Schale, halten die Form des Teils, schützen die Füllung und tragen beim Biegen oder bei einem Aufprall einen großen Teil der Belastung.
Die gute Nachricht ist, dass die Einstellung der Perimeter nicht kompliziert ist. Sie müssen nur verstehen, was Sie im Slicer genau ändern, wie dies mit der Düse zusammenhängt und wann es sinnvoller ist, eine weitere Wand statt zusätzlicher Prozente an Füllung hinzuzufügen.
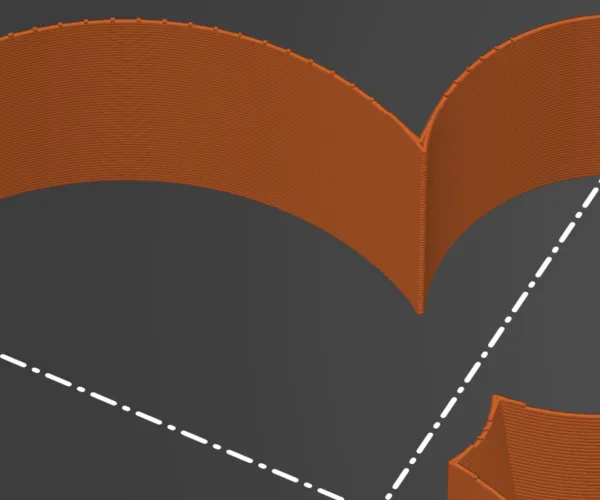
Ein Perimeter ist eine geschlossene Extrusionsbahn entlang des Umfangs einer Schicht. Wenn der Slicer das Modell in Schichten aufteilt, erstellt er zunächst äußere und innere Umrisslinien. Diese Linien liegen nebeneinander und bilden zusammen die Wand des Modells.
In verschiedenen Slicern können Sie auf unterschiedliche Bezeichnungen stoßen:
Das Prinzip ist dasselbe. Wenn Sie 2 Perimeter einstellen, druckt der Slicer zwei nebeneinanderliegende Materiallinien um den Umfang. Wenn Sie 4 Perimeter einstellen, wird die Wand deutlich stärker und im Inneren bleibt weniger Platz für die Füllung.
Bei einer üblichen 0,4-mm-Düse beträgt die Extrusionsbreite ungefähr 0,4 bis 0,45 mm. Drei Perimeter erzeugen also eine Wand von etwa 1,2 bis 1,35 mm. Der genaue Wert hängt vom Druckerprofil, dem Material und der Einstellung der Linienbreite ab.
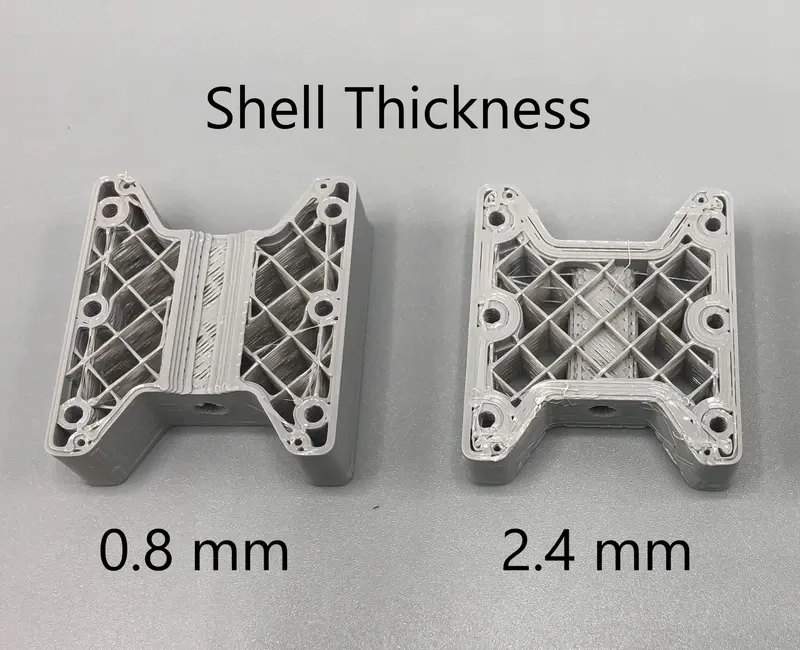
Stellen Sie sich ein hohles Rohr vor. Obwohl es nicht massiv ist, kann es sehr stabil sein, weil das Material weit vom Mittelpunkt entfernt ist und Biegung gut widersteht. Viele 3D-gedruckte Teile funktionieren ähnlich. Beim Biegen, Verdrehen oder bei einem Aufprall arbeiten vor allem die äußeren Schichten des Modells. Die Füllung im Inneren hilft, aber eine dichtere Füllung allein bringt oft keinen so großen Unterschied wie eine stabilere Wand.
Deshalb kann ein Teil mit 4 Perimetern und 25 % Füllung praktischer sein als ein Teil mit 2 Perimetern und 60 % Füllung. Es hat stabilere Kanten, bessere Gewinde, widerstandsfähigere Ecken und oft auch eine sinnvollere Druckzeit. Gleichzeitig wird weniger Material im Inneren des Modells verschwendet, wo zusätzlicher Kunststoff möglicherweise keine entsprechende Verbesserung bringt.
Perimeter helfen vor allem dort, wo das Teil:
Die Füllung ist die innere Struktur des Modells. Sie stützt die oberen Schichten, verringert Verformungen und erhöht die Druckfestigkeit. Perimeter sind dagegen eine durchgehende Schale entlang des Umfangs. Beide Einstellungen arbeiten zusammen, lösen aber nicht dasselbe Problem.
Wenn der Druck an einer Ecke oder bei einer Schraubenöffnung bricht, hilft es oft nicht, die Füllung einfach von 20 auf 50 % zu erhöhen. Besser ist es meist, einen Perimeter hinzuzufügen, den Radius im Modell zu vergrößern, das Teil auf dem Druckbett so zu drehen, dass die Schichten nicht auf Ablösung belastet werden, und erst danach die Füllung anzupassen.
Bei einem großen, massiven Teil, das zusammengedrückt wird oder über die gesamte Fläche Druck trägt, kann die Fülldichte dagegen eine größere Rolle spielen. Die praktische Einstellung hängt daher immer von der Belastungsrichtung ab.
Es gibt keine universelle Zahl, aber bei einer üblichen 0,4-mm-Düse können Sie folgendermaßen beginnen:
| Verwendung des Modells | Empfohlener Anfang | Hinweis |
|---|---|---|
| Dekorationen, Figuren, Designprototypen | 2 Perimeter | Schneller Druck, geringer Verbrauch, Festigkeit ist nicht das Hauptziel. |
| Gewöhnliche praktische Teile | 3 Perimeter | Eine gute Grundlage für Halter, Gehäuse, Abdeckungen und Haushaltsteile. |
| Belastete Halter, Montageteile, Gewinde | 4 bis 5 Perimeter | Bessere Kanten, stabilere Öffnungen und höhere Biegefestigkeit. |
| Teile für Schrauben, Einsätze und wiederholte Verwendung | 5 bis 6 Perimeter an kritischen Stellen | Wenn der Slicer dies ermöglicht, verwenden Sie lokale Verstärkungen nur dort, wo sie benötigt werden. |
| Vasen und dünnwandige Dekorationen | 1 Perimeter oder Vasenmodus | Geeignet für die Optik, nicht für mechanische Belastungen. |
Für einen PETG-Wandhalter würde ich typischerweise mit 4 Perimetern, 25 bis 35 % Füllung und größeren Abrundungen an den Ecken beginnen. Für ein PLA-Gehäuse für Elektronik reichen oft 3 Perimeter und 15 bis 20 % Füllung. Für eine kleine Figur oder einen Maßtest sind 2 Perimeter normalerweise ausreichend.
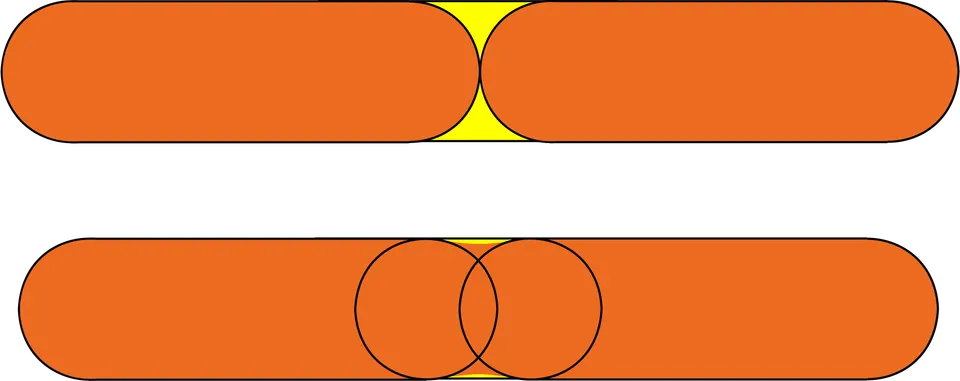
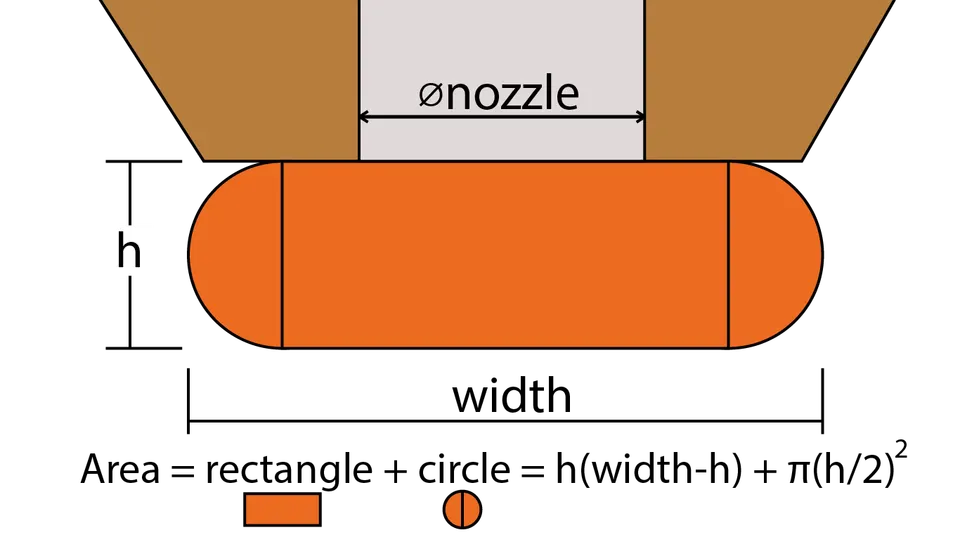
Die Anzahl der Perimeter allein reicht nicht aus. Wichtig ist auch die Extrusionsbreite. Eine 0,4-mm-Düse und 3 Perimeter ergeben eine andere Wand als eine 0,6-mm-Düse und 3 Perimeter. Bei einer größeren Düse können gleich viele Perimeter deutlich stabiler sein, da jede Linie breiter ist.
Die ungefähre Berechnung ist einfach:
Wandstärke = Anzahl der Perimeter × Linienbreite
Wenn Sie mit einer Linienbreite von 0,45 mm drucken und 4 Perimeter einstellen, ist die Wand ungefähr 1,8 mm stark. Wenn das Modell eine nur 1 mm dünne Wand enthält, passen vier Perimeter physisch nicht hinein. Der Slicer verwendet dann weniger Linien, passt die Extrusionsbreite an oder erstellt je nach Algorithmus einen Kompromiss.
Bei Funktionsteilen ist es daher sinnvoll, bereits beim Entwurf des Modells an die Perimeter zu denken. Wenn Sie 4 Linien mit einer Breite von 0,45 mm haben möchten, entwerfen Sie die Wand mindestens etwa 1,8 mm stark. Für 5 Linien sollten Sie ungefähr 2,25 mm einplanen.
Einen Perimeter hinzuzufügen ist sinnvoll, wenn Kanten, Öffnungen, Haken, dünne Wände oder Ecken reißen. Er hilft auch, wenn das Füllmuster auf der Oberfläche sichtbar ist, sich das Teil an einer Schraubenöffnung verzieht oder eine bessere Wasserdichtigkeit benötigt wird.
Die Füllung zu erhöhen ist sinnvoll, wenn das Teil eingedrückt wird, obere Flächen absinken, das Modell groß und hohl ist oder eine höhere Druckfestigkeit benötigt wird. Bei den meisten gewöhnlichen Teilen ist es sinnvoll, zunächst 3 bis 4 Perimeter einzustellen und die Füllung anschließend nur nach Bedarf zu erhöhen.
Ein häufiger Fehler ist, alles mit 100 % Füllung zu drucken. Ein solcher Druck dauert lange, ist teuer, kann sich stärker verziehen und muss nicht automatisch am zuverlässigsten sein. Ein massives Teil verzeiht außerdem Überhitzungen, schlechte Kühlung oder innere Materialspannungen schlechter.
Perimeter sind kein Wundermittel, wenn das Teil falsch ausgerichtet ist. Ein FDM-Druck ist zwischen den Schichten meist am schwächsten, da die Schichten zwar aneinander haften, aber nicht aus einem einzigen Materialstück bestehen. Wenn Sie einen Halter so drucken, dass die Belastung ihn entlang der Schichten aufspreizt, kann er auch bei einer hohen Anzahl von Perimetern brechen.
Fragen Sie sich bei einem Haken, einer Konsole oder einem Hebel immer: Wird die Kraft die Schichten voneinander wegziehen oder hauptsächlich entlang der Linien wirken? Wenn möglich, drehen Sie das Modell so, dass die Hauptzug- und Biegebelastung möglichst entlang durchgehender Materialstränge verläuft. Runden Sie scharfe Ecken ab, denn genau dort beginnt häufig ein Riss.
Beginnen Sie damit, festzulegen, wo das Modell belastet wird. Bei einem Halter ist dies meist der Bereich um die Schrauben und der Übergang zwischen Basis und Arm. Bei einem Gehäuse sind es Scharniere, Rastnasen und Ecken. Bei einem Zahnrad oder Hebel sind die Bereiche um die Achse und Zähne kritisch.
Stellen Sie den Slicer anschließend folgendermaßen ein:
Eine lokale Verstärkung ist oft der beste Weg. Statt das gesamte Teil mit 6 Perimetern zu drucken, können Sie Material nur um Öffnungen, Auflageflächen und Haken hinzufügen. Einige Slicer unterstützen Modifikatoren, mit denen sich eine andere Anzahl von Wänden oder eine andere Füllung nur in einem ausgewählten Bereich festlegen lässt.
Der Perimeter ist eine umlaufende Linie, aus der die Wand eines 3D-Drucks entsteht. Mehr Perimeter bedeuten eine stärkere Schale, stabilere Kanten und oft ein besseres Verhältnis zwischen Festigkeit, Gewicht und Druckzeit. Beginnen Sie bei gewöhnlichen Teilen mit 3 Perimetern, verwenden Sie bei funktionalen und belasteten Teilen 4 bis 5 und erhöhen Sie die Füllung erst entsprechend der konkreten Belastung.
Das beste Ergebnis entsteht jedoch nicht durch eine einzige Zahl im Slicer. Die Festigkeit des Modells wird durch das Zusammenspiel von Perimetern, Füllung, Material, Temperatur, Schichtaufbau, Ausrichtung auf dem Druckbett und dem eigentlichen Entwurf des Teils beeinflusst. Wenn Sie einen stabileren Druck möchten, füllen Sie das Modell nicht blind mit Kunststoff. Verstärken Sie zuerst die Wände und kritischen Stellen und stimmen Sie anschließend den Rest ab.


