Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
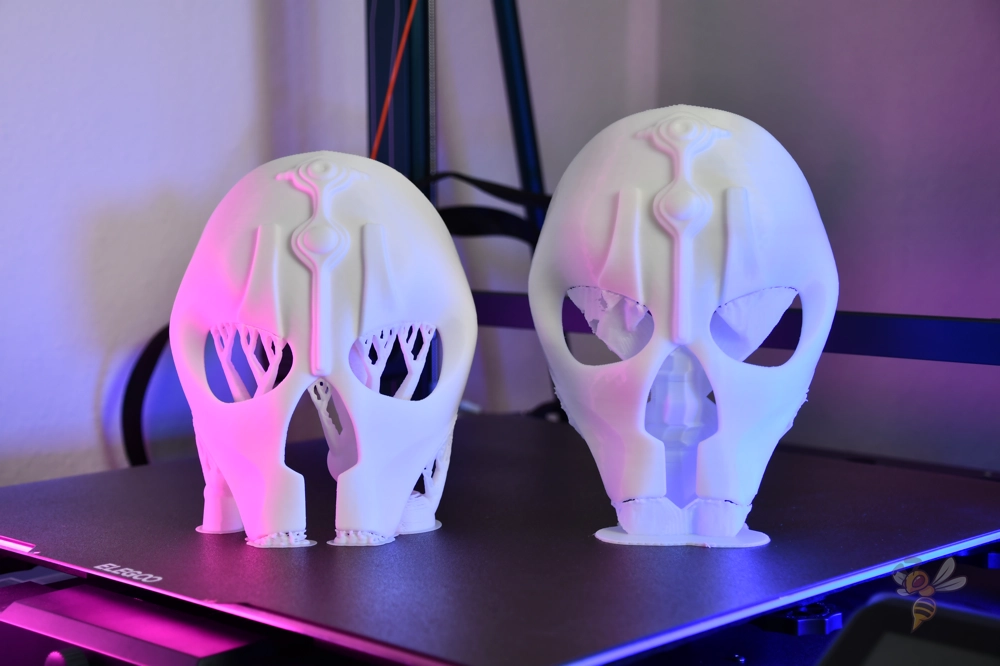
Stützen sind temporäre Konstruktionen, die Teile des Modells halten, unter denen beim Drucken sonst kein Material vorhanden wäre. Ohne sie würden sich einige Überhänge durchbiegen, Fäden würden in die Luft hängen und Details als Kunststoffgewirr enden. Gleichzeitig gilt jedoch: Jede Stütze verlängert den Druck, verbraucht Filament und kann nach dem Entfernen Spuren auf der Oberfläche hinterlassen.
Das Ziel ist also nicht, Stützen immer einzuschalten. Ziel ist es, nur so viele zu verwenden, wie das Modell wirklich benötigt, und sie so einzustellen, dass sie die Form während des Drucks halten, sich nach dem Abkühlen aber sauber entfernen lassen.
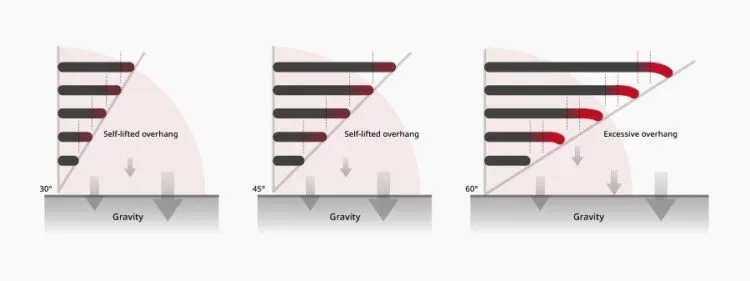
Ein FDM-Drucker legt das Material schichtweise ab. Eine neue Schicht muss zumindest teilweise auf der darunterliegenden Schicht aufliegen. Sobald das Modell einen frei schwebend beginnenden Bereich, einen langen Überhang oder ein Detail mit kleiner Kontaktfläche enthält, schlägt der Slicer eine Stütze vor.
Typische Situationen, in denen Stützen sinnvoll sind:
Ein Wert von 45 Grad ist ein sicherer Ausgangspunkt. Ein gut eingestellter Drucker mit PLA, niedrigerer Schichthöhe und starker Kühlung schafft oft auch 55 oder 60 Grad. PETG, ABS, ASA oder ible Materialien sind meist anspruchsvoller und erfordern häufig vorsichtigere Einstellungen.
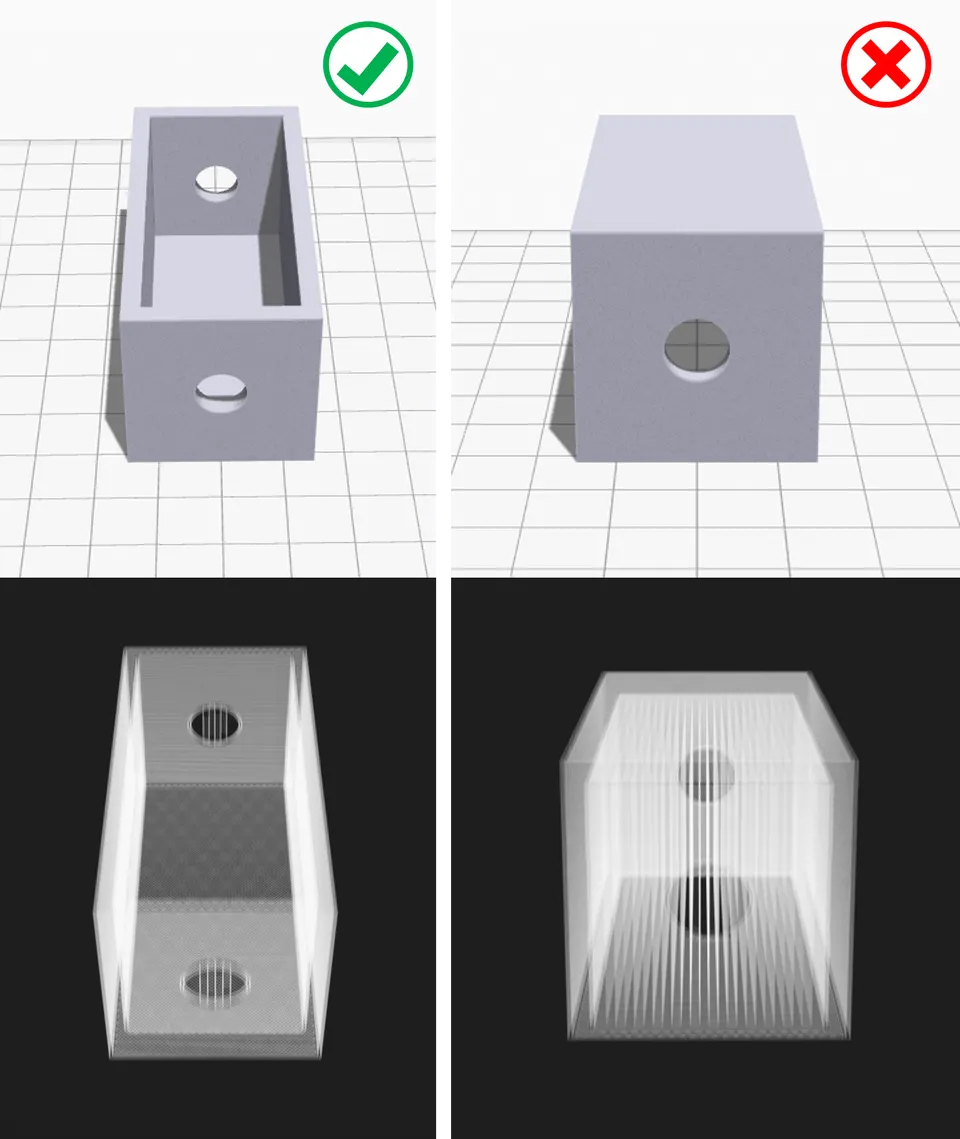
Die beste Stütze ist die, die Sie überhaupt nicht drucken müssen. Sehen Sie sich das Modell vor dem Slicen an und versuchen Sie, eine Ausrichtung zu finden, bei der wichtige Sichtflächen oben oder an der Seite liegen und problematische Überhänge kleiner werden.
Praktisches Vorgehen:
Dieser Schritt kann Dutzende Minuten Druckzeit und viel anschließendes Schleifen einsparen.
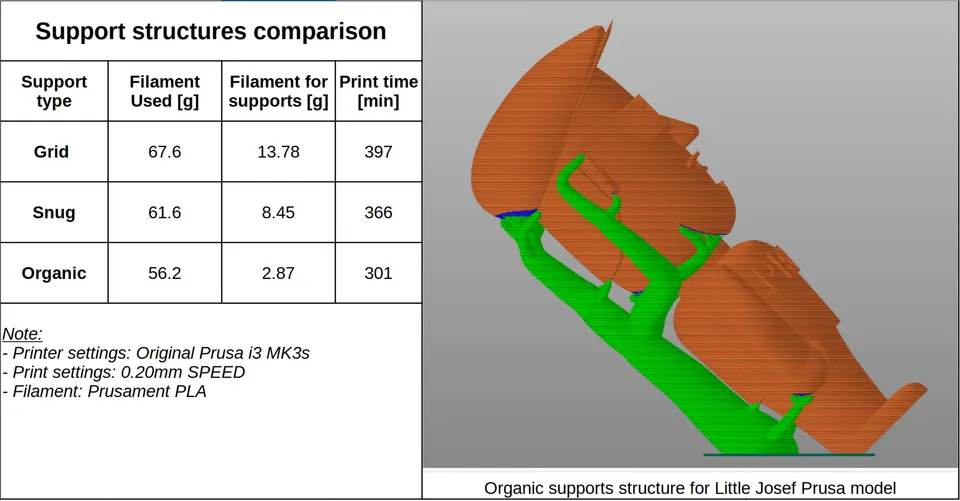
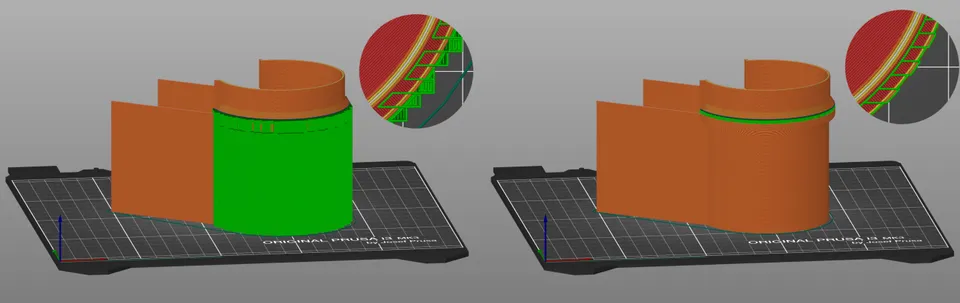
In den Slicern finden Sie mehrere Stützstile. Die Bezeichnungen unterscheiden sich, das Prinzip ist ähnlich.
Klassische Stützen bilden unter dem Überhang ein regelmäßiges Gitter oder Säulen. Sie sind stabil und eignen sich für größere ebene Flächen, technische Teile und Situationen, in denen die Stütze mehr Gewicht tragen muss. Der Nachteil ist der größere Kontakt mit dem Modell und häufigere Spuren nach dem Entfernen.
Baum- oder organische Stützen wachsen wie Äste und berühren das Modell nur an den erforderlichen Stellen. Sie eignen sich hervorragend für Figuren, Statuen, Dekorationen und organische Formen. In der Regel verbrauchen sie weniger Material und lassen sich leichter entfernen, bei sehr schweren Überhängen muss jedoch die Stabilität geprüft werden.
Stützen nur von der Druckplatte beginnen ausschließlich auf der Druckfläche. Das schont das Modell, da die Stützen nicht auf einem bereits gedruckten Teil des Drucks beginnen. Sie erreichen jedoch nicht immer alle Überhänge.
Stützen überall können auch von einem bereits gedruckten Modellbereich aus wachsen. Sie retten komplexe Geometrien, hinterlassen jedoch mehr Spuren und sind schwieriger zu reinigen.
Manuell gesetzte Stützen, Stützverstärker und Stützblocker sind die beste Wahl, wenn die Automatik unnötig viel Material hinzufügt. Sie erzwingen eine Stütze nur unter einer kritischen Stelle oder verbieten umgekehrt Stützen dort, wo sie sich schlecht entfernen ließen.
Jeder Drucker, jede Düse und jede Filamentmarke verhält sich etwas anders. Die folgenden Werte verstehen sich als praktischer Ausgangspunkt für eine Düse mit 0,4 mm, eine Schichthöhe von 0,2 mm und gewöhnliches PLA.
| Einstellung | Empfohlener Ausgangswert | Was ändern, wenn das Ergebnis nicht gut ist |
|---|---|---|
| Überhangwinkel | 50 Grad | Für mehr Sicherheit auf 45 Grad senken, für weniger Stützen auf 55 bis 60 Grad erhöhen |
| Platzierung der Stützen | Von der Druckplatte, wenn ausreichend | Nur bei wirklich komplexer Geometrie auf überall umstellen |
| Stützendichte | 10 bis 15 % | Bei schweren Überhängen erhöhen, zum leichteren Entfernen senken |
| Stützschnittstelle | Aktiviert, 2 bis 4 Schichten | Mehr Schichten verbessern die Unterseite, können aber das Entfernen erschweren |
| Oberer Z-Abstand | Ungefähr 1 Schichthöhe | Erhöhen, wenn die Stütze fest anschmilzt, senken, wenn der Überhang durchhängt |
| XY-Abstand | 0,35 bis 0,6 mm | Bei Verklebung mit den Wänden erhöhen, bei kleinen Details senken |
| Stützenmuster | Rectilinear, zig-zag oder Baumstil | Stabilere Muster halten besser, brechen sich aber normalerweise schwerer ab |
Die wichtigsten Werte sind der Z-Abstand, die Stützschnittstelle und die Dichte. Wenn sich die Stütze schlecht entfernen lässt, beginnen Sie nicht damit, wahllos alle Optionen umzuschalten. Vergrößern Sie zuerst den oberen Z-Abstand oder den XY-Abstand, senken Sie anschließend die Dichte und ändern Sie erst danach den gesamten Stütztyp.
PLA ist am unkompliziertesten. Es kühlt gut ab, bewältigt ordentliche Überhänge und Stützen lassen sich normalerweise sauber abbrechen. Bei PLA funktioniert häufig ein Z-Abstand von etwa einer Schicht als Ausgangswert.
PETG ist zäh und haftet gern an den Stützen. Verwenden Sie einen größeren Abstand, eine geringere Stützendichte und nach Möglichkeit organische oder Baumstützen, sofern das Modell dies zulässt. Eine zu dichte Schnittstelle kann sich bei PETG wie eine fest angeschweißte Fläche verhalten.
ABS und ASA benötigen eine stabile Temperatur und weniger aggressive Kühlung. Die Stützen müssen ausreichend stabil sein, damit sie sich beim Schrumpfen nicht ablösen. Rechnen Sie damit, dass die Oberfläche über den Stützen rauer sein kann als bei PLA.
TPU und andere ible Materialien sind für Stützen problematisch. Die Stützen biegen sich statt zu brechen, und die Reinigung dauert lange. Bei iblen Teilen lohnt es sich, das Modell neu auszurichten oder die Konstruktion so anzupassen, dass möglichst wenige Stützen erforderlich sind.
Lösliche oder Trennmaterialien sind beim Mehrmaterialdruck sinnvoll. Die Stützschnittstelle kann aus einem Material bestehen, das sich nicht mit dem Hauptmodell verbindet oder sich auflöst. Das Ergebnis ist sauberer, der Druck dauert jedoch länger, erfordert mehr Materialwechsel und erzeugt beim Reinigen der Düse mehr Abfall.
Sehen Sie sich nach dem Slicen nicht nur die Zeitschätzung an. Öffnen Sie die Schichtvorschau und gehen Sie die kritischen Stellen langsam durch.
Prüfen Sie insbesondere:
Bei einem komplexen Modell lohnt es sich, einen kleinen Ausschnitt oder eine verkleinerte Testversion zu drucken. So sparen Sie Filament und Nerven.
Beeilen Sie sich nicht mit dem Entfernen. Lassen Sie den Druck abkühlen. Warmer Kunststoff ist weicher, verformt sich leichter und kleine Details können sich verbiegen.
Empfohlenes Vorgehen:
Schneiden Sie bei der Arbeit mit einem Messer immer von der Hand und von dem Detail weg, das Sie erhalten möchten. Stützenteile können beim Brechen wegspringen; deshalb ist bei harten und spröden Materialien eine Schutzbrille sinnvoll.
Die Stützen sind mit dem Modell verschweißt. Vergrößern Sie den oberen Z-Abstand und den XY-Abstand, senken Sie die Stützendichte oder verringern Sie die Anzahl der Schnittstellenschichten. Prüfen Sie auch Drucktemperatur und Durchfluss, da ein Überextrudieren des Stützenmaterials die Situation verschlechtert.
Die Unterseite des Überhangs ist unschön und durchhängend. Verringern Sie den Z-Abstand, aktivieren oder verstärken Sie die Stützschnittstelle, senken Sie die Schichthöhe und verbessern Sie die Kühlung. Bei langen Brücken helfen eine niedrigere Geschwindigkeit und ein korrekt eingestellter bridge flow.
Die Stützen brechen während des Drucks. Erhöhen Sie die Dichte, fügen Sie einen Brim hinzu, verwenden Sie ein stabileres Muster oder wechseln Sie zu klassischen Stützen. Bei Baumstützen sollten Sie die aggressiven Astwinkel reduzieren und prüfen, ob sie ausreichend Kontakt mit der Druckplatte haben.
Die Stützen hinterlassen Spuren auf der Sichtfläche.Drehen Sie das Modell, verwenden Sie Stützen nur von der Druckplatte oder verbieten Sie den Kontakt an sichtbaren Stellen manuell. Bei dekorativen Modellen hilft oft ein organischer Stil.
Der Slicer erzeugt unnötig viele Stützen.Erhöhen Sie den Überhangwinkel, aktivieren Sie Stützen nur von der Druckplatte, verwenden Sie Blocker oder malen Sie die Stützen manuell nur an kritischen Stellen ein.
Figur mit Kinn, Armen und Haaren. Beginnen Sie mit organischen Stützen von der Druckplatte. Fügen Sie manuell eine Stütze unter dem Kinn und unter den Fingerspitzen hinzu. Halten Sie den sichtbaren Gesichtsbereich frei von Stützenkontakt, sofern die Geometrie dies zulässt.
Technische Halterung mit horizontalem Arm. Wenn die Festigkeit wichtiger ist als das Aussehen, verwenden Sie klassische Stützen mit Schnittstelle. Stellen Sie die Dichte auf etwa 15 bis 20 % ein und rechnen Sie nach dem Druck mit einer leichten Nachbearbeitung der Unterseite.
Box mit Öffnungen und innerer Auflage.Versuchen Sie zunächst, die Ausrichtung zu ändern. Stützen im Inneren einer kleinen Box lassen sich oft nur schwer herausnehmen. Wenn sie notwendig sind, verwenden Sie Blocker an Stellen, die nach dem Druck mit einem Werkzeug nicht erreichbar sind.
Lange Brücke zwischen zwei Wänden.Eine kurze Brücke schafft der Drucker oft ohne Stütze. Bei einer längeren Brücke fügen Sie besser eine schmale Stütze in der Mitte hinzu, damit aus einer langen Brücke zwei kürzere werden.
Stützen sind kein Zeichen für ein schlechtes Modell. Sie sind ein Werkzeug, mit dem sich Formen drucken lassen, die ein FDM-Drucker sonst nicht bewältigen würde. Die besten Ergebnisse entstehen jedoch durch die Kombination aus der richtigen Ausrichtung des Modells, einer angemessenen Anzahl von Stützen, einem gut eingestellten Abstand und der Kontrolle der Schichtvorschau.
Beginnen Sie mit einer einfachen Regel: Verwenden Sie Stützen nur dort, wo der Kunststoff unter sich keine Auflage hat, und überlegen Sie immer, wie Sie sie nach dem Druck entfernen werden. Je besser Sie dies im Slicer lösen, desto weniger Arbeit erwartet Sie am fertigen Druck.


