Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
Ein gut vorbereitetes 3D-Modell spart Zeit, Material und Geld. Bei einer Dekoration reicht es oft, wenn sich die Datei im Slicer öffnen lässt. Bei einem Funktionsteil sind jedoch Maßstab, das richtige Format, Wandstärken, Spiel zwischen den Teilen und die tatsächliche Druckbarkeit des Modells entscheidend.
Diese Anleitung fasst zusammen, was Sie vor dem Senden der Unterlagen für den 3D-Druck oder vor dem Slicen zu Hause überprüfen sollten. Sie eignet sich für technische Teile, Abdeckungen, Halterungen, Ersatzteile, Prototypen und Kleinserien.
Überprüfen Sie vor dem Export oder der Bestellung vor allem Folgendes:
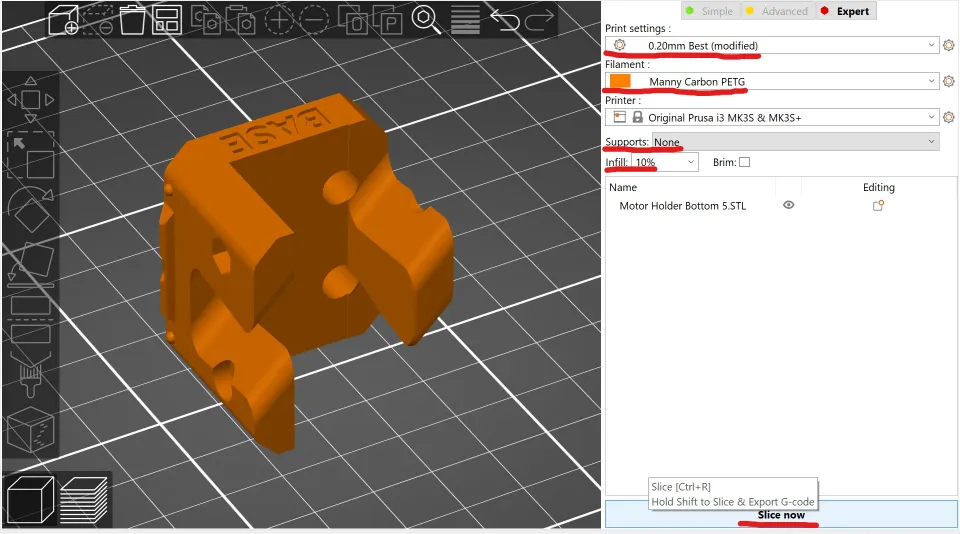
STL ist das gängigste Format für den 3D-Druck. Es beschreibt die Oberfläche des Modells als Netz aus Dreiecken. Es ist einfach, wird praktisch von allen Slicern unterstützt und reicht für viele Aufträge vollständig aus.
Es hat jedoch Einschränkungen. STL speichert weder Einheiten noch Farben, Material oder die Modellhistorie. Wenn das Modell in Zoll exportiert und vom Slicer als Millimeter geladen wird, kann das Teil 25,4-mal kleiner sein. Deshalb ist es wichtig, nach dem Import mindestens ein bekanntes Maß zu überprüfen.
STL ist geeignet, wenn:
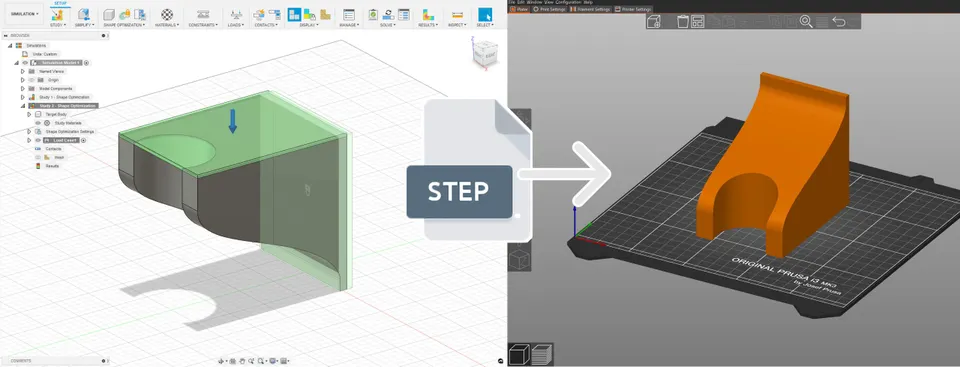
STEP ist ein CAD-Format für den präziseren Austausch technischer Modelle. Es handelt sich nicht um ein Dreiecksnetz, sondern um eine Beschreibung der Volumengeometrie. Dadurch lässt es sich besser bearbeiten, vermessen und überprüfen.
Bei Funktionsteilen ist STEP oft wertvoller als das STL allein. Wenn ein Loch angepasst, die Wandstärke geändert, eine Fase ergänzt oder eine Baugruppe überprüft werden muss, lässt sich mit einer STEP-Datei deutlich besser arbeiten. Moderne Slicer können STEP häufig direkt öffnen, für die Druckvorbereitung wird sie jedoch ebenfalls in ein druckbares Netz umgewandelt.
Senden Sie STEP vor allem, wenn:
Die beste Vorgehensweise beim kundenspezifischen Druck ist einfach: Senden Sie STEP als technisches Ausgangsmodell und STL als Vorschau darauf, wie Sie sich den Export für den Druck vorgestellt haben.
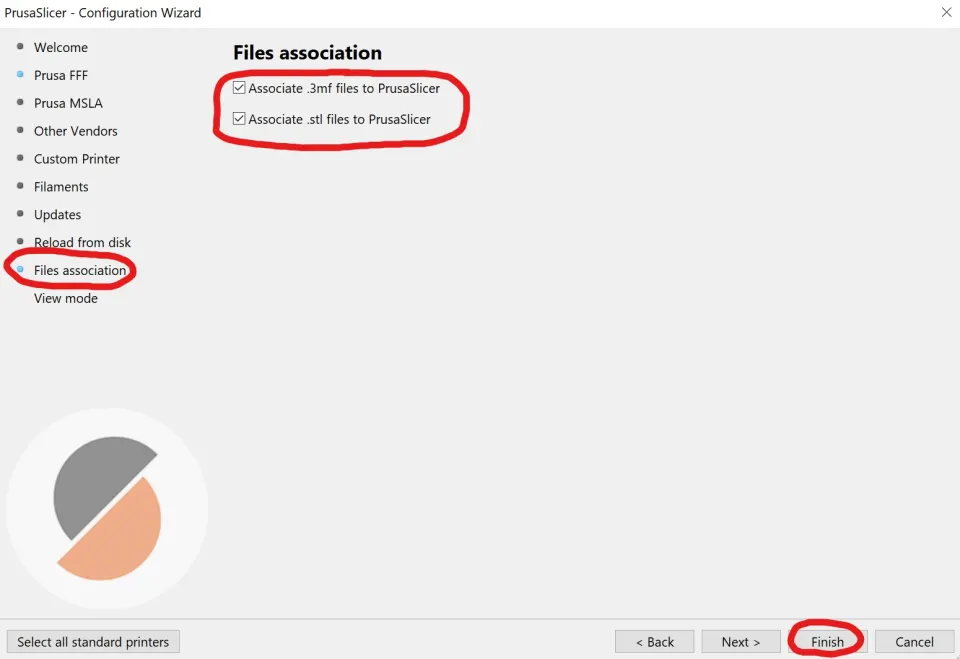
3MF eignet sich, wenn Sie mehr als nur die Form übergeben möchten. Es kann Informationen über mehrere Objekte, deren Position, Farben, Materialien und manchmal auch Slicer-Einstellungen enthalten. Es ist praktisch für den Mehrfarb- oder Mehrmaterialdruck, vorbereitete Projekte und Modelle mit mehreren Teilen auf einem Druckbett.
Bei einer gewöhnlichen Bestellung eines technischen Teils ersetzt es STEP jedoch nicht. Wenn jemand das Teil in CAD überprüfen oder bearbeiten soll, senden Sie weiterhin auch STEP.
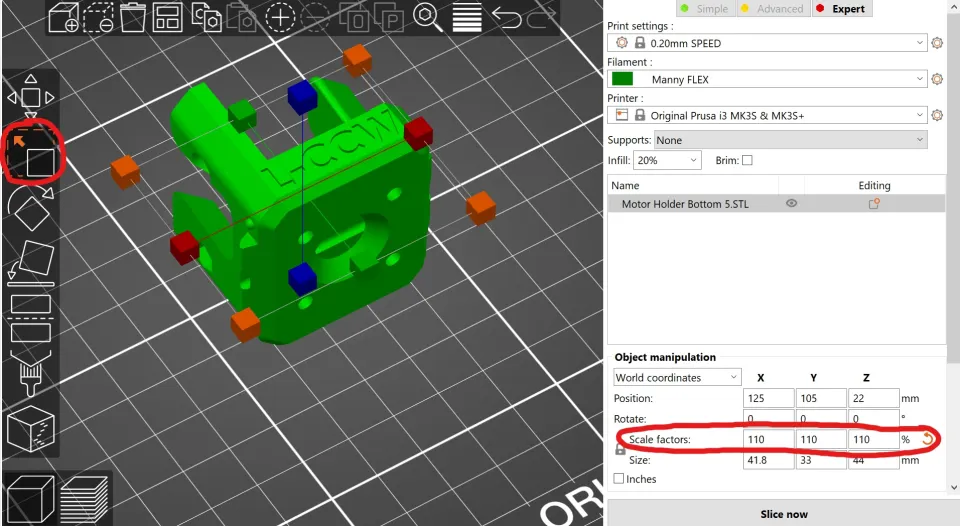
Der 3D-Druck wird in der Praxis in Millimetern vorbereitet. Auch wenn Sie in Zentimetern oder Zoll modellieren, stellen Sie den Export für den Druck auf Millimeter ein und überprüfen Sie nach dem Import das Maß.
Praktisches Vorgehen:
Wenn das Modell die falsche Größe hat, korrigieren Sie ein Funktionsteil nicht anhand geschätzter Prozentsätze im Slicer. Kehren Sie zu CAD zurück, stellen Sie die Einheiten richtig ein und exportieren Sie erneut. Die Skalierung im Slicer ist bei Dekorationen, Figuren oder Modellen sinnvoll. Bei Teilen mit Öffnungen, Gewinden und Auflageflächen kann sie das Spiel verändern und die Funktion beeinträchtigen.
Die Toleranz gibt an, welche Abweichung vom vorgesehenen Maß noch akzeptabel ist. Das Spiel ist ein absichtlich vorgesehener Abstand zwischen zwei Teilen, damit sie ineinandergreifen, sich verschieben oder drehen können.
Beispiel: Wenn Sie einen Stift mit 10,00 mm und eine Öffnung mit 10,00 mm konstruieren, ist das kein guter Entwurf für den gewöhnlichen 3D-Druck. Selbst wenn der Druck sehr präzise ist, wird die Oberfläche nicht vollkommen glatt sein und die Öffnung ist oft geringfügig kleiner. Zum Einsetzen des Stifts muss die Öffnung vergrößert oder der Stift verkleinert werden.
Orientierungswerte als Ausgangspunkt für Kunststoffteile:
| Verwendung | Empfohlenes Spiel als Ausgangspunkt |
|---|---|
| Feste Passung nach Feinabstimmung | 0,1 bis 0,2 mm |
| Gewöhnliches Einsetzen beim FDM-Druck | 0,3 bis 0,5 mm |
| Lockerere Führung oder Scharnier bei FDM | 0,5 bis 0,8 mm |
| Feinerer Resin-Druck | 0,1 bis 0,3 mm |
| Größere Teile oder längere Flächen | Reserve abhängig von der Kontaktlänge hinzufügen |
Betrachten Sie diese Werte als Ausgangspunkt und nicht als universelle Norm. Material, Druckausrichtung, Druckerkalibrierung, Teilegröße und Nachbearbeitung können das Ergebnis verändern. Bei einer Serie oder einem teureren Teil lohnt es sich, zunächst ein kleines Testmuster mit mehreren Spielmaßen zu drucken.
Wenn der Deckel auf eine Box aus dem FDM-Druck passen soll, beginnen Sie nicht mit null Spiel. Für ein einfaches Aufsetzen können Sie beispielsweise 0,3 mm auf jeder Seite ausprobieren. Bei einem kleinen Deckel kann das genau passen, bei einer größeren Abdeckung wird wegen der Verformung der Ecken möglicherweise mehr benötigt.
Für einen Zapfen mit 10 mm Durchmesser entwerfen Sie die Öffnung entsprechend der gewünschten Funktion. Für ein strammeres manuelles Einsetzen kann eine Öffnung von 10,2 bis 10,3 mm sinnvoll sein. Für eine freie Drehung sind 10,5 mm oder mehr möglicherweise besser. Bei Öffnungen nach dem FDM-Druck sollten Sie damit rechnen, dass der Innendurchmesser kleiner ausfallen kann als im Modell.
Bei einer selbstschneidenden Schraube sollten Sie nicht unüberlegt ein fertiges metrisches Gewinde drucken. Oft ist es besser, eine Pilotbohrung zu konstruieren, den Durchmesser an einem Muster auszuprobieren und gegebenenfalls einen Gewindeeinsatz zu verwenden. Für wiederholtes Verschrauben sind wärmeeingepresste Messing-Gewindeeinsätze zuverlässiger als ein Kunststoffgewinde.
Bei elastischen Rastnasen sollten Sie an die Ausrichtung der Schichten denken. Das Teil ist zwischen den Schichten schwächer als in der Schichtebene, daher kann eine dünne, falsch ausgerichtete Zunge brechen. Fügen Sie am Ansatz der Rastnase einen Radius hinzu, vermeiden Sie scharfe Innenkanten und planen Sie einen Prototypen ein.
Das Modell muss ein Volumen haben. Eine Fläche ohne Dicke, beispielsweise eine Schale aus einem Visualisierungsprogramm, ist für sich allein kein druckbares Teil. Jede Wand muss so dick sein, dass der Drucker sie erstellen kann.
Beim gewöhnlichen FDM-Druck mit einer 0,4-mm-Düse ist es sinnvoll, Wände als Vielfache der Extrusionsbreite zu konstruieren. Statt einer Wand mit 0,55 mm sind 0,8 mm, 1,2 mm oder 1,6 mm praktischer. Bei stabilen Halterungen ist es oft besser, je nach Belastung und Geometrie mit etwa 2 bis 3 mm zu beginnen.
Bei feinen Beschriftungen, Nuten und Reliefs sollten Sie bedenken, dass der Slicer kein Detail drucken kann, das kleiner ist, als es Düse, Material und Schichthöhe erlauben. Was auf dem Monitor gut aussieht, kann auf dem Druck verschwinden oder verlaufen.
Der Slicer muss erkennen können, was innen und was außen ist. Deshalb sollte das Modell geschlossen und als Volumenkörper ausgeführt sein und keine Netzfehler enthalten.
Überprüfen Sie insbesondere:
Bei CAD-Modellen ist es am besten, das Problem in der Quelle und nicht erst in der STL zu beheben. Eine automatische Netzreparatur kann helfen, bei einem technischen Teil jedoch gleichzeitig das Maß verändern oder ein Detail entfernen, das funktional sein sollte.
Beim STL-Export stellen Sie normalerweise die Feinheit des Dreiecksnetzes ein. Verschiedene Programme verwenden dafür unterschiedliche Bezeichnungen, zum Beispiel chord height, deviation, angle tolerance, refinement oder resolution.
Ein zu grober Export macht aus einem Zylinder ein sichtbar kantiges Vieleck. Ein zu feiner Export erzeugt eine riesige Datei, die sich langsam öffnet, wobei der Druck nicht unbedingt besser wird, da Düse und Technologie die Grenzen setzen.
Empfohlenes Vorgehen:
Als praktischen Ausgangspunkt kann bei gewöhnlichen CAD-Exporten eine Abweichung von etwa 0,01 bis 0,05 mm für kleine und mittelgroße Teile verwendet werden. Bei großen dekorativen Teilen kann eine gröbere Einstellung ausreichen. Bei präzisen kleinen Formen oder glatten sichtbaren Kurven wählen Sie einen feineren Export und überprüfen Sie das Ergebnis in der Vorschau.
Das Modell ist nicht allein dadurch fertig, dass es die richtige Form hat. Beim 3D-Druck ist auch entscheidend, wie es auf dem Druckbett liegt.
Die Ausrichtung beeinflusst:
Wenn Sie eine Halterung konstruieren, die Zug oder Biegung aufnehmen soll, überlegen Sie, in welcher Richtung die Schichten verlaufen. Wenn Sie eine sichtbare Abdeckung konstruieren, entscheiden Sie, welche Seite am besten aussehen soll und wo Spuren von Stützstrukturen akzeptabel sind. Wenn Sie unsicher sind, fügen Sie der Bestellung eine Notiz hinzu, welche Fläche funktional und welche sichtbar ist.
Die Datei allein reicht oft nicht aus. Schreiben Sie bei einem Funktionsteil eine kurze Aufgabenbeschreibung:
Wenn Sie eine Zeichnung haben, fügen Sie sie bei. Es muss keine komplizierte technische Dokumentation sein. Oft reicht ein Bild mit einigen Maßen, der Kennzeichnung der Funktionsflächen und einer Notiz wie: „Diese Öffnung muss auf eine M4-Schraube passen“ oder „Diese Fläche liegt an einem Aluminiumprofil an“.
Bei einem dekorativen Modell reichen eine hochwertige STL- oder 3MF-Datei, die Kontrolle des Maßstabs und eine Vorschau im Slicer. Bei einem technischen Teil gehen Sie sorgfältiger vor:
Gute Unterlagen sind nicht nur eine „Datei zum Herunterladen“. Sie enthalten Informationen, die dabei helfen, ein Teil so herzustellen, dass es passt, hält und nicht erneut gedruckt werden muss. Die meisten Probleme lassen sich bereits in CAD lösen: mit den richtigen Einheiten, sinnvollen Spielen, sauberer Geometrie und einer klaren Aufgabenbeschreibung.


