Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
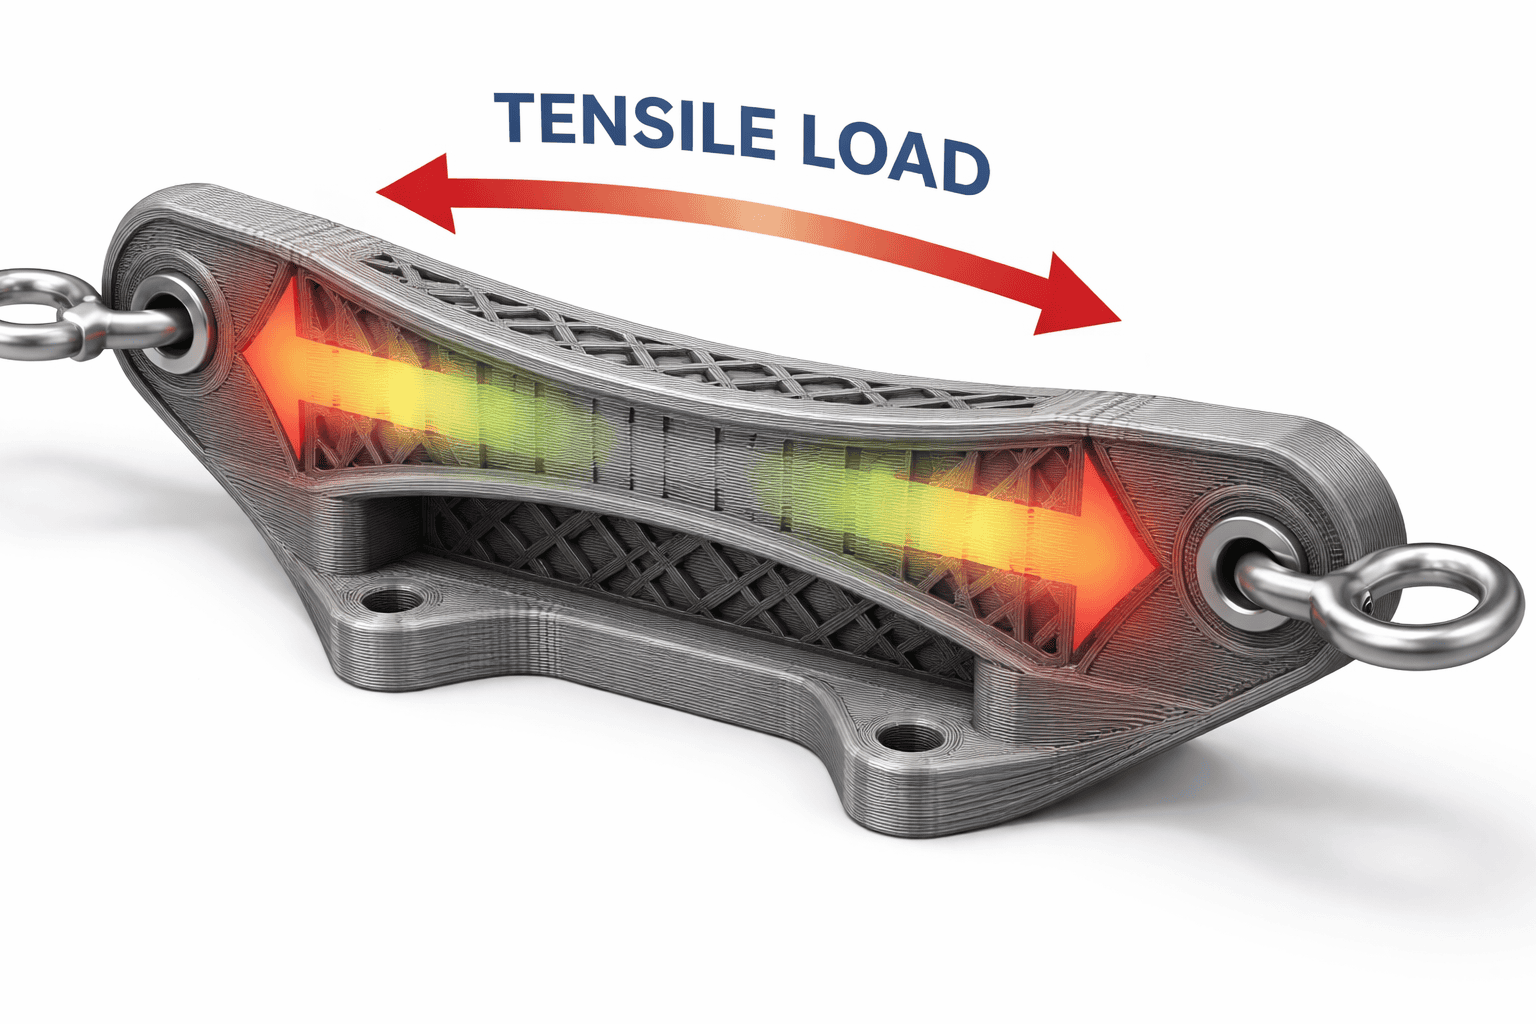
Die Festigkeit eines FDM-Drucks entsteht nicht durch eine einzige magische Einstellung im Slicer. Sie ist das Zusammenspiel von Material, Belastungsrichtung, Modellausrichtung, Anzahl der Wände, Füllung, Schichthöhe und Qualität der Verbindung zwischen den Schichten. Deshalb können sich zwei Teile aus demselben Filament völlig unterschiedlich verhalten: Das eine hält dem täglichen Gebrauch stand, das andere bricht beim ersten Anziehen einer Schraube.
Beim FDM-Druck ist es am wichtigsten zu verstehen, dass ein Druckteil nicht in alle Richtungen gleich fest ist. In der Ebene der Schichten führt die Düse eine durchgehende Kunststoffspur, während das Teil in Z-Richtung hauptsächlich durch die Haftung der einzelnen Schichten aneinander zusammengehalten wird. Wird ein Teil so belastet, dass die Schichten voneinander abgerissen werden, versagt es normalerweise deutlich früher als bei einer Belastung entlang der Schichten.
Nachfolgend finden Sie eine praktische Anleitung zum Einstellen stabiler FDM-Drucke für Halterungen, Abdeckungen, Griffe, Ersatzteile, Werkstattvorrichtungen und Prototypen.
Wenn Sie ohne langwierige Tests beginnen möchten, verwenden Sie dieses Ausgangsprofil für ein übliches Funktionsteil aus PETG oder hochwertigem PLA:
| Einstellung | Empfehlung |
|---|---|
| Material | PETG für Zähigkeit, PLA für Steifigkeit und Präzision, ASA/ABS für höhere Temperaturen |
| Ausrichtung | Hauptzug und Biegung entlang der Schichten führen, nicht quer zu den Schichten |
| Wände | 3-5 Perimeter bei einer 0,4-mm-Düse |
| Obere und untere Schichten | 5-7 Schichten je nach Schichthöhe und Größe des Teils |
| Füllung | 20-35 % für die meisten Funktionsteile, 40-60 % für stark belastete Teile |
| Füllmuster | Gyroid für universelle Belastungen, Grid oder Triangles für steifere technische Teile |
| Schichthöhe | 0,16-0,24 mm mit einer 0,4-mm-Düse |
| Temperatur | Eher im oberen Bereich des empfohlenen Filamentbereichs, nach Überprüfung ohne Überextrusion |
| Kühlung | Bei PETG, ASA, ABS und Nylon weniger Lüfter, bei PLA ein sinnvoller Kompromiss |
Betrachten Sie dies als Ausgangspunkt, nicht als Dogma. Drucken Sie bei einem kritischen Teil einen kurzen Test in derselben Ausrichtung und versuchen Sie, ihn von Hand zu brechen, mit einer Schraube zu belasten oder die Durchbiegung zu messen. Ein kleiner Test spart oft Stunden Druckzeit und ein zerstörtes Endteil.
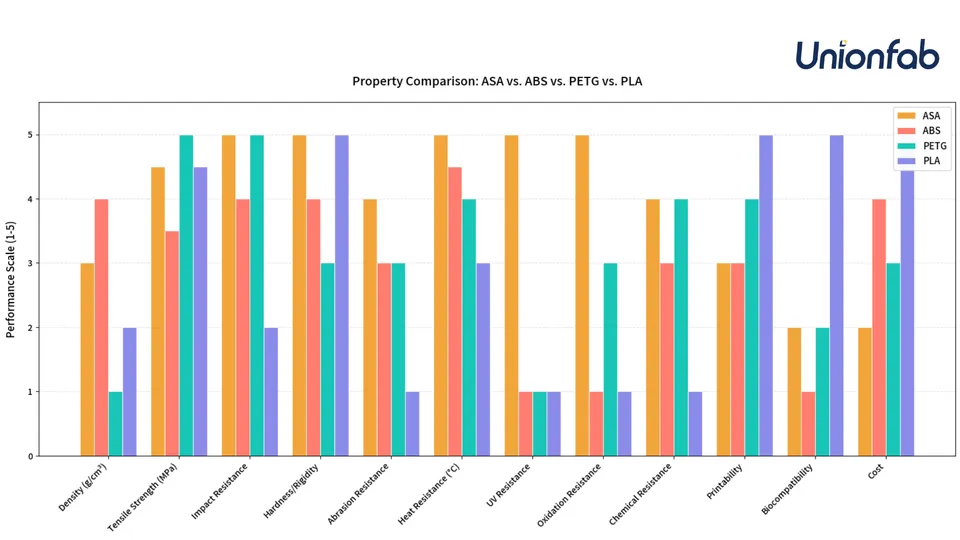
PLA weist eine hohe Steifigkeit und oft eine sehr gute Zugfestigkeit auf. Für präzise Teile, Schablonen, Halterungen bei Raumtemperatur und Prototypen ist es ausgezeichnet geeignet. Seine Schwächen sind Sprödigkeit und geringe Temperaturbeständigkeit. Eine Halterung im Auto, eine Abdeckung in der Nähe eines Motors oder ein der Sonne ausgesetztes Teil kann sich aus PLA verformen, auch wenn es bei Raumtemperatur sehr fest war.
PETG ist in der Regel die bessere Wahl für praktische Teile, die Stöße, ible Belastungen oder den Einsatz im Freien aushalten müssen. Es ist nicht so steif wie PLA, bricht aber weniger spröde und weist meist eine gute Verbindung zwischen den Schichten auf. Typische Beispiele sind ein Griff, eine Klammer, eine Maschinenabdeckung, ein Abstandshalter oder ein Teil, das gelegentlich zu Boden fällt.
ABS und ASA sind sinnvoll, wenn eine höhere Temperaturbeständigkeit und Zähigkeit entscheidend sind. ASA eignet sich dank seiner besseren UV-Beständigkeit außerdem besser für den Außenbereich. Rechnen Sie jedoch mit der Notwendigkeit eines stärker geschlossenen Druckers, der richtigen Kammertemperatur oder zumindest der Vermeidung von Zugluft. Ein schlecht gedrucktes ABS-Teil mit Rissen zwischen den Schichten wird nicht allein deshalb stabiler, weil das Material in der Tabelle besser aussieht.
Nylon, Polycarbonat und Verbundfilamente können sehr widerstandsfähig sein, sind aber anspruchsvoller. Nylon muss trocken sein, da es sonst sowohl an Oberflächenqualität als auch an mechanischen Eigenschaften verliert. Materialien mit Kohlefasern sind meist steif und formstabil, aber nicht automatisch in jeder Richtung zäher. Verwenden Sie bei abrasiven Filamenten eine gehärtete Düse.
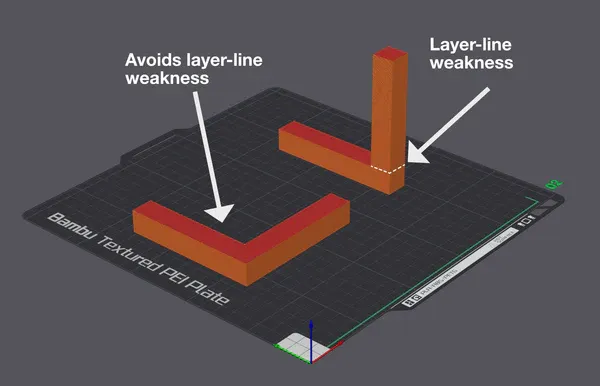
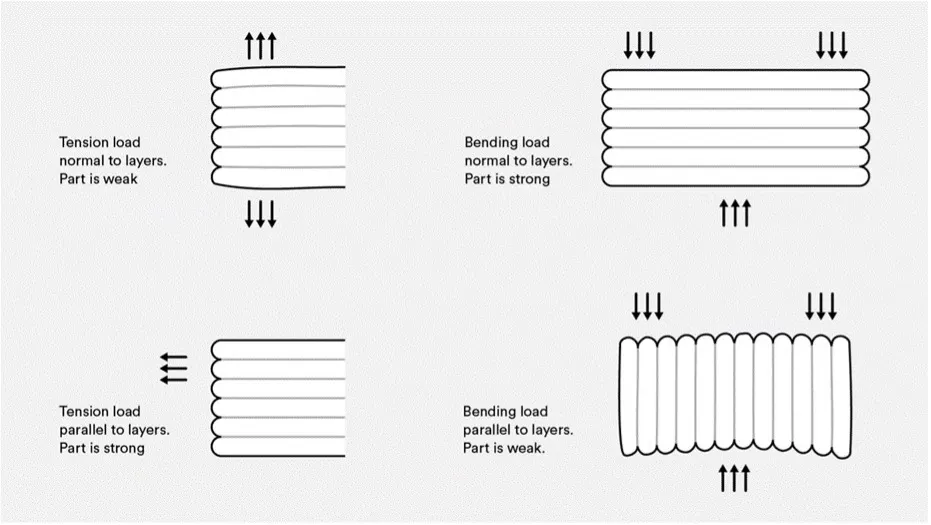
Die Ausrichtung ist oft wichtiger als die Füllung. Stellen Sie sich vor dem Slicen eine einfache Frage: Wo wird das Teil zu brechen versuchen?
Stellen Sie sich einen Haken zum Aufhängen eines Kabels vor. Wenn Sie ihn aufrecht drucken, liegen die Schichten wie horizontale Plättchen über dem Hals des Hakens. Die Belastung zieht die Schichten dann auseinander und der Haken kann sauber entlang einer Schicht brechen. Wenn Sie denselben Haken so hinlegen, dass die Zugrichtung entlang der extrudierten Linien verläuft, nutzen Sie die Festigkeit der durchgehenden Kunststoffspur.
Bei einer L-förmigen Konsole besteht ein ähnliches Problem an der Ecke. Wenn sich die Ecke unter Belastung über die Schichten hinweg öffnet, steigt das Delaminationsrisiko. Abhilfe schaffen das Drehen des Teils, ein größerer Radius an der Ecke, Rippen, mehr Wände oder die Aufteilung des Modells in zwei Teile, die nach dem Druck in einer günstigeren Ausrichtung verschraubt werden.
Überlegen Sie bei Schraubenöffnungen, ob die Schraube die Schichten nicht auseinanderdrückt. Für wiederholtes Verschrauben eignen sich wärmeverpresste Gewindeeinsätze, ein größerer Wanddurchmesser um die Öffnung und ausreichend Material zwischen Öffnung und Rand des Teils.
Anfänger erhöhen häufig die Füllung von 20 % auf 80 % und erwarten ein dramatisch stabileres Teil. Tatsächlich nimmt bei vielen Formen die äußere Hülle einen großen Teil der Biege- und Stoßbelastung auf. Daher ist das Hinzufügen von Perimetern oft effektiver als eine extreme Füllung.
Bei einer 0,4-mm-Düse bedeuten 2 Wände etwa 0,8 mm Kunststoff am Umfang. Drei Wände ergeben bereits ungefähr 1,2 mm, vier etwa 1,6 mm und fünf etwa 2,0 mm. Bei einer sich biegenden Halterung spüren Sie den Unterschied zwischen 2 und 4 Wänden oft stärker als den Unterschied zwischen 20 % und 40 % Füllung.
Praktische Regel:
Vergessen Sie die oberen und unteren Schichten nicht. Eine dünne Oberseite über einer spärlichen Füllung kann durchhängen, reißen oder weich wirken. Bei einer Schichthöhe von 0,2 mm sind 5-7 obere Schichten eine gute Grundlage für Funktionsteile.
Die Füllung stützt die oberen Schichten, verbindet die Wände und hilft, die Belastung im Inneren des Teils zu verteilen. Es ist jedoch nicht immer effizient, einen nahezu vollständig mit Kunststoff gefüllten Block zu drucken. Eine höhere Füllung erhöht Gewicht, Druckzeit und Materialverbrauch sowie bei manchen Materialien die inneren Spannungen.
Zur Orientierung:
| Verwendung | Füllung |
|---|---|
| Modelle zur Ansicht, Abdeckkappen, leichte Teile | 5-15 % |
| Übliche Halterungen, Gehäuse, Vorrichtungen | 15-30 % |
| Belastete Funktionsteile | 30-45 % |
| Lokal stark belastete Teile | 45-60 % oder lokale Verstärkung |
| Spezielle Fälle | 80-100 %, nur wenn Sie wissen, warum |
Eine vollständige Füllung ist nicht automatisch die beste Lösung. Bei einem großen Teil kann sie Spannungen, Verzug und eine lange Druckzeit verursachen. Oft ist es besser, Wände hinzuzufügen, die Ausrichtung zu ändern, den kritischen Querschnitt zu vergrößern oder einen lokalen Füllmodifikator nur um eine Schraube, einen Bolzen oder eine Aufprallstelle zu verwenden.
Gyroid ist eine ausgezeichnete universelle Wahl. Es verteilt die Belastung in mehrere Richtungen, hat keine harten Kreuzungen der Linien in einer Schicht und funktioniert gut für Teile, bei denen Sie nicht genau wissen, aus welcher Richtung die Kraft kommt. Es eignet sich für Abdeckungen, Halterungen, ergonomische Teile und allgemeine Funktionsteile.
Grid und Triangles ergeben eine steifere innere Struktur und können bei technischen Teilen unter Biegung gut funktionieren. Nachteile können die Ansammlung von Material an den Kreuzungen und ein höheres Risiko des Schleifens der Düse sein, wenn Drucker oder Filament nicht gut eingestellt sind.
Cubic und Adaptive Cubic eignen sich gut für größere Volumenteile, bei denen Sie eine stabile Unterstützung ohne unnötigen Verbrauch wünschen. Adaptive Cubic kann im Inneren großer Modelle Material sparen und die Struktur in Wandnähe verdichten.
Rectilinear ist schnell und einfach. Für Prototypen und übliche Teile reicht es aus, bei belasteten Komponenten greifen Sie jedoch meist zu Gyroid, Grid, Triangles oder einer lokal verstärkten Konstruktion.
Die Schichthöhe beeinflusst die Detailgenauigkeit, die Druckdauer und die Verbindung zwischen den Schichten. Eine niedrigere Schicht bedeutet eine feinere Oberfläche und oft einen besseren Kontakt zwischen den Spuren, der Druck dauert jedoch länger und der Unterschied in der Festigkeit ist nicht unbegrenzt. Eine zu hohe Schicht kann das Andrücken des Materials an die vorherige Schicht verschlechtern und den Zusammenhalt verringern.
Mit einer 0,4-mm-Düse ist ein Bereich von etwa 0,16-0,24 mm sinnvoll. Für präzise und ansprechende Funktionsteile versuchen Sie 0,16 oder 0,20 mm. Für größere Halterungen, bei denen eine gröbere Oberfläche nicht stört, kann 0,24 mm ein sinnvoller Kompromiss sein. Wenn Sie auf 0,28 mm und mehr gehen, überprüfen Sie die Festigkeit anhand eines Tests und achten Sie auf die Schichtqualität.
Die Extrusionsbreite wird oft unterschätzt. Eine etwas breitere Linie als der Düsendurchmesser kann die Verbindung benachbarter Spuren verbessern. Bei einer 0,4-mm-Düse ist eine Breite von 0,42-0,48 mm üblich; bei stabilen Teilen können Sie nach der Kalibrierung auch etwas mehr versuchen. Für große stabile Teile kann eine größere Düse, beispielsweise 0,6 mm, noch effektiver sein. Dickere Spuren erzeugen in kürzerer Zeit robustere Wände.
Die Festigkeit zwischen den Schichten hängt davon ab, wie gut sich die neue Kunststoffspur mit der vorherigen verbindet. Eine zu niedrige Temperatur, eine zu hohe Geschwindigkeit oder eine zu starke Kühlung können dazu führen, dass die Schichten zwar korrekt aussehen, sich unter Belastung aber voneinander lösen.
Drucken Sie Funktionsteile normalerweise eher im oberen Bereich des empfohlenen Temperaturbereichs des Filaments. Das bedeutet nicht, um jeden Preis möglichst heiß zu drucken. Ziel ist eine bessere Schichtverbindung ohne übermäßiges Stringing, Verformungen, Überextrusion und Detailverlust.
Stellen Sie die Kühlung je nach Material ein. PLA benötigt einen Lüfter, bei stabilen Teilen ist maximale Kühlung jedoch nicht immer erforderlich. PETG verträgt oft weniger Lüfter, ASA und ABS benötigen normalerweise eine begrenzte Kühlung und eine stabile warme Umgebung. Nylon, PC und andere technische Materialien erfordern noch stärker trockenes Filament und stabile Bedingungen.
Feuchtes Filament erkennen Sie an Knackgeräuschen, Blasen, einer haarigen Oberfläche, schwächeren Schichten und instabiler Extrusion. Bei PETG und Nylon ist das Trocknen vor dem Druck eine der besten Investitionen in die Festigkeit.
Ein stabiles Teil beginnt bereits im CAD. Scharfe Innenkanten konzentrieren die Spannung und brechen früher. Fügen Sie Radien und Rippen hinzu, vergrößern Sie die Querschnitte am Hals und sorgen Sie für ausreichend Material um Öffnungen. Wenn das Teil eine Schraube aufnehmen soll, platzieren Sie die Öffnung nicht direkt am Rand. Wenn das Teil federn soll, entwerfen Sie den iblen Abschnitt länger und gleichmäßiger statt als dünne scharfe Lasche.
Bei großen Halterungen ist es oft besser, Rippen hinzuzufügen, als das gesamte Füllvolumen zu erhöhen. Eine Rippe genau dort, wo die Biegung entsteht, erhöht die Festigkeit gezielt und ohne unnötiges Gewicht. Bei wiederholt belasteten Teilen helfen außerdem größere Radien und das Entfernen von Kerben, an denen ein Riss entstehen könnte.
Verwenden Sie für Gewinde je nach Belastung Gewindeeinsätze, Durchgangsschrauben mit Mutter oder ein größeres Kunststoffgewinde. Eine kleine selbstschneidende Schraube in einer dünnen Wand kann bei einer Abdeckung funktionieren, nicht jedoch bei einem Teil, das häufig zerlegt wird.
Wählen Sie PETG, 4 Wände, 25-35 % Gyroid, eine Schichthöhe von 0,2 mm und eine Ausrichtung, bei der die Biegung die Schichten nicht auseinanderzieht. Umgeben Sie die Schraubenöffnungen mit einer ausreichend starken Wand und fügen Sie am Übergang des Arms zur Basis eine Abrundung hinzu.
Verwenden Sie je nach Umgebungstemperatur PLA, PETG oder ASA. 2-3 Wände und 10-20 % Füllung reichen aus, da die Abdeckung meist keine großen Belastungen trägt. Die Festigkeit verbessern vor allem Säulen für Schrauben, Radien und eine ausreichende Dicke um die Gewinde.
Beginnen Sie je nach Temperatur und Chemikalien in der Umgebung mit PETG, ASA, Nylon oder PC. Verwenden Sie 5-6 Wände, 35-50 % Füllung und eine größere Düse, wenn gröbere Details nicht stören. Verstärken Sie kritische Bereiche um Bolzen, Schrauben und Kanten durch die Geometrie, nicht nur durch die Füllung.
PLA ist präzise, kann aber spröde brechen. PETG oder Nylon hält Biegung normalerweise besser aus. Richten Sie das Teil so aus, dass die Schichten nicht wie Buchseiten über der dünnsten Stelle liegen. Fügen Sie am Fuß des Hebels einen Radius hinzu und vermeiden Sie eine scharfe Kerbe.
Für einen stabilen FDM-Druck sollten Sie nicht nach einem universellen Prozentsatz für die Füllung suchen. Kümmern Sie sich zuerst um die Orientierung und die Richtung der Schichten, danach um Material, Wände und Geometrie. Die Füllung ist wichtig, aber bei vielen Bauteilen nicht der wichtigste Träger der Festigkeit. Eine sinnvolle Grundlage für ein funktionales Bauteil sind 3-5 Wände, 20-40 % geeignete Füllung, die richtige Orientierung, eine gute Verbindung der Schichten und ein Material, das entsprechend dem tatsächlichen Einsatz ausgewählt wurde.
Wenn ein Bauteil wirklich etwas aushalten muss, betrachten Sie den FDM-Druck als Konstruktionsprozess und nicht nur als Füllen eines Modells mit Kunststoff. Der stabilste Druck ist derjenige, bei dem Form, Material und Richtung der Schichten zusammenwirken.


