Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
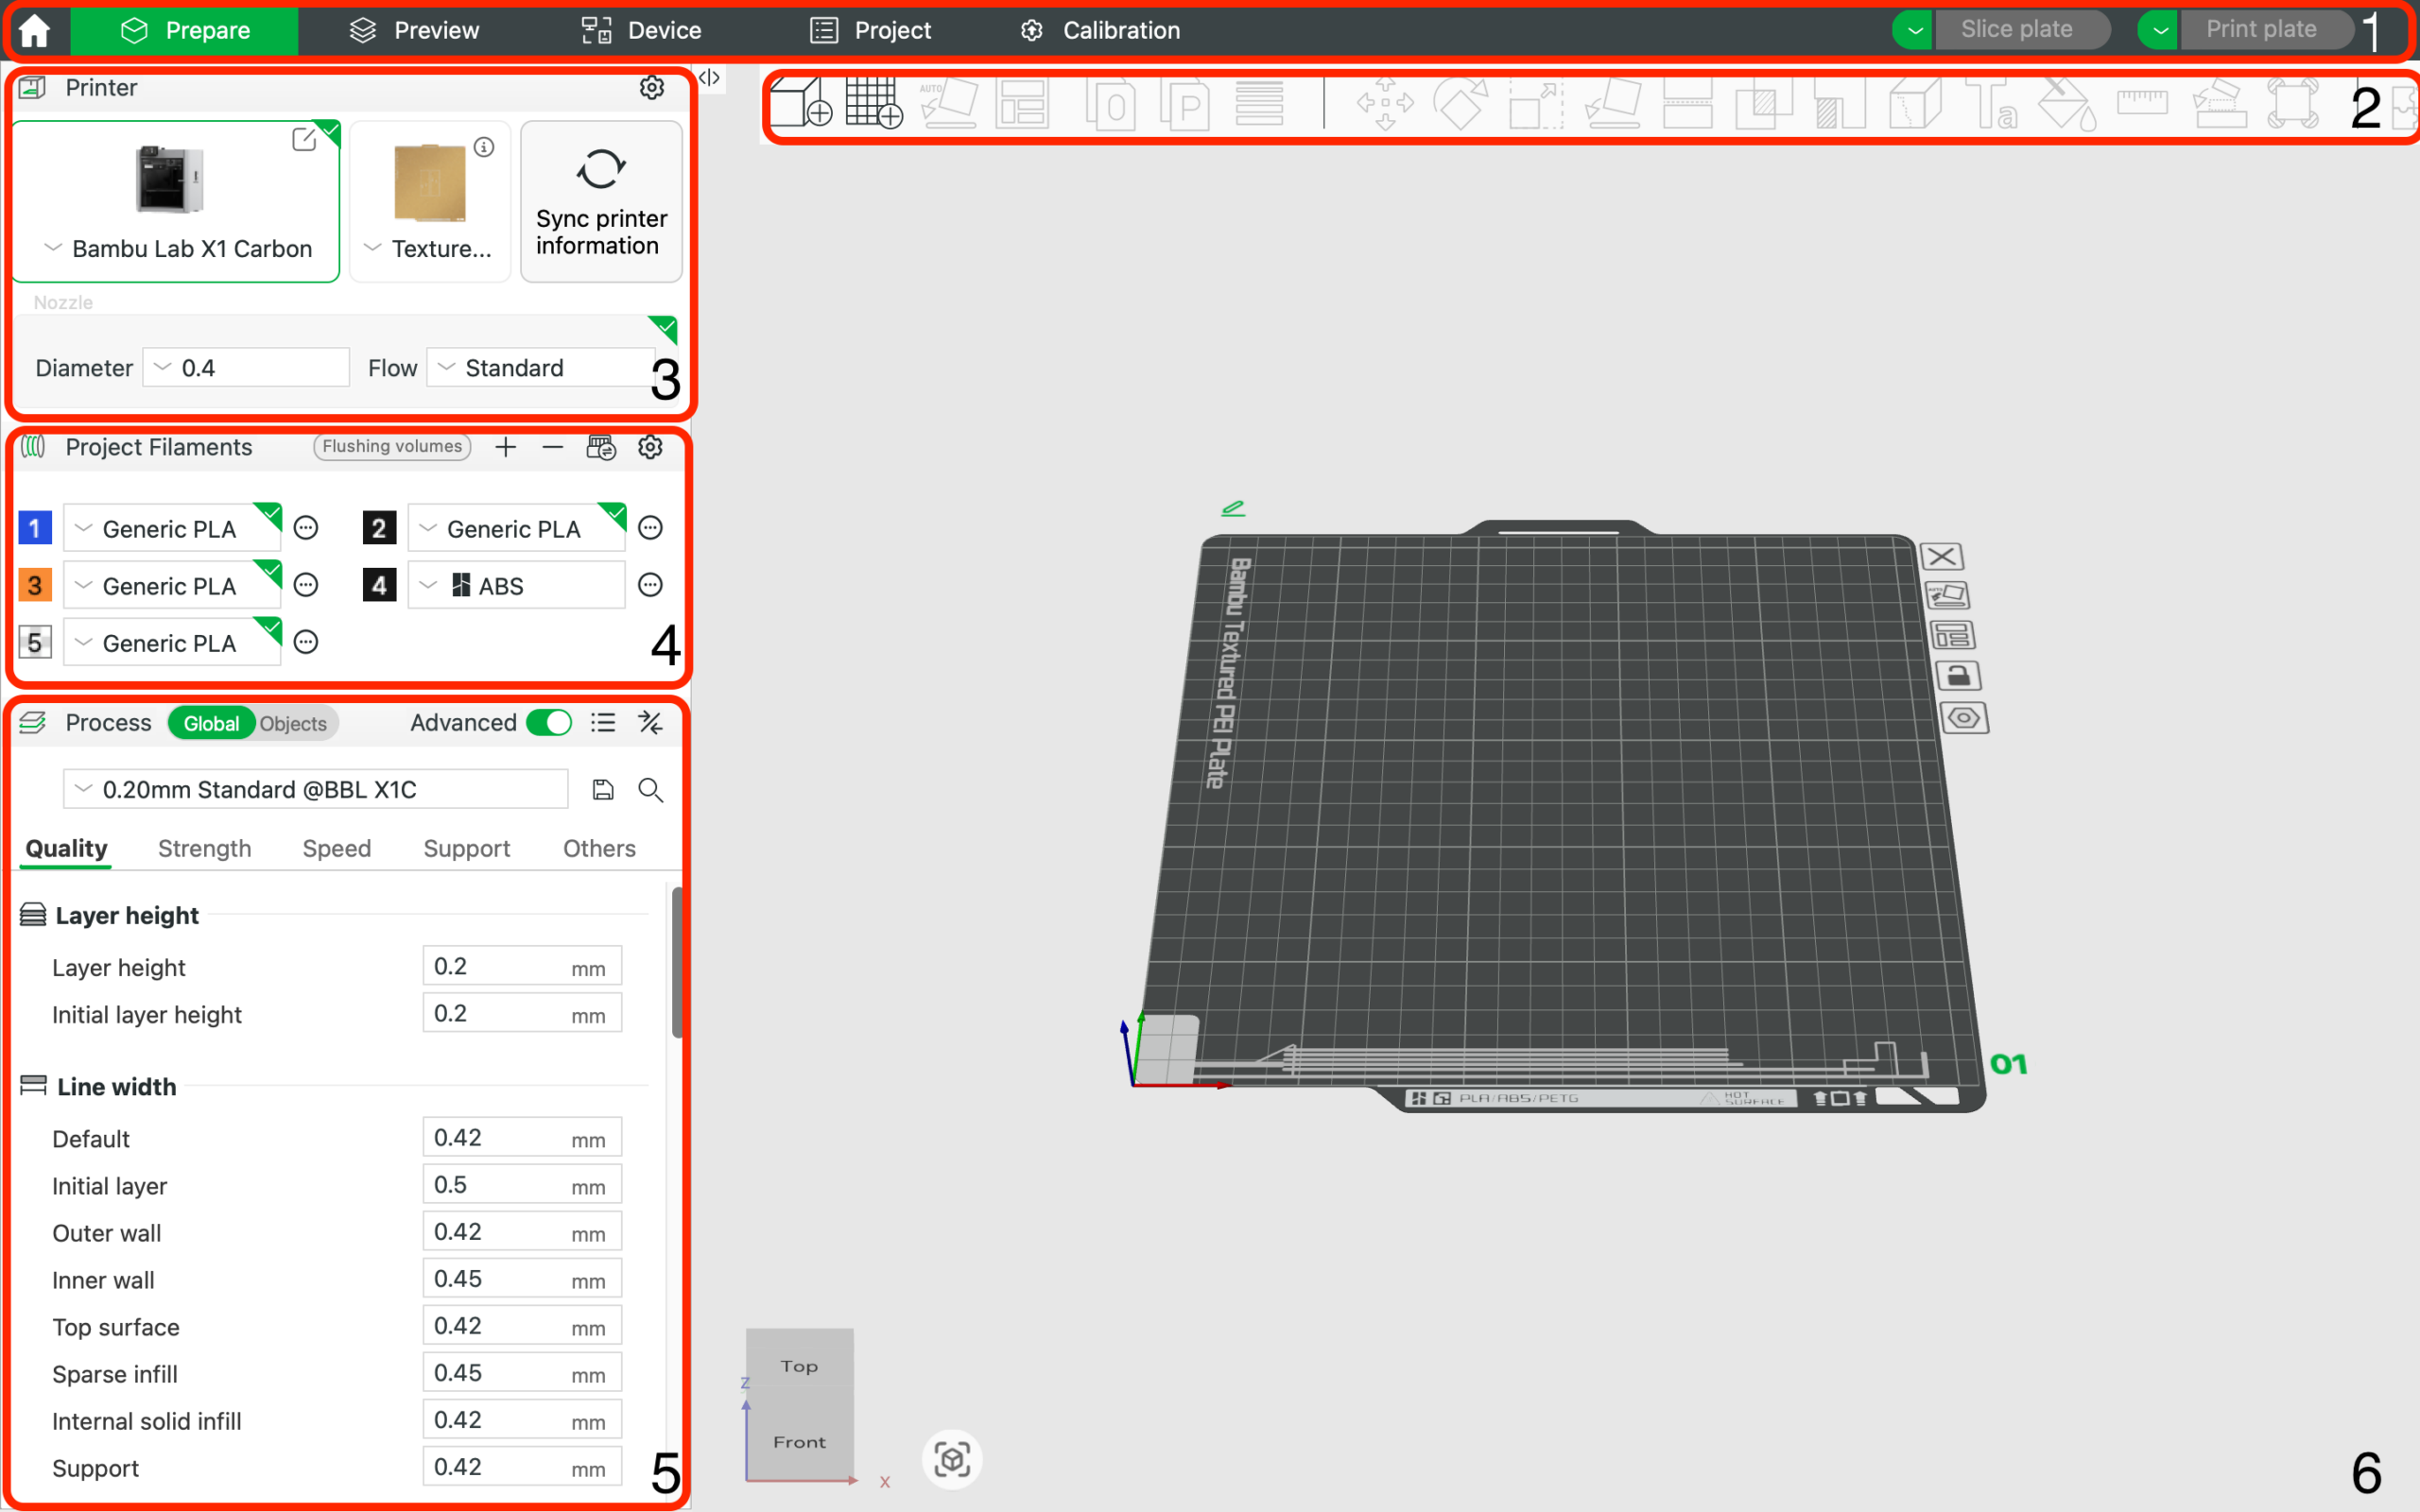
Bambu Studio ist ein Slicer, in dem die meisten Dinge festgelegt werden, die Sie später am Druck sehen: Schichten, Geschwindigkeit, Temperaturen, Kühlung, Stützstrukturen, Filamentfluss, Naht, Füllung und auch der Mehrfarbendruck. Bambu-Lab-Drucker automatisieren vieles, aber ein gutes Ergebnis hängt noch immer nicht nur vom Klick auf „Slice“ ab.
Den größten Unterschied machen normalerweise das richtig gewählte Drucker-, Platten- und Filamentprofil, anschließend die Durchflusskalibrierung und ein sinnvoller Umgang mit der Geschwindigkeit. Wenn Sie lernen, was Sie in Bambu Studio ändern sollten und was Sie besser unverändert lassen, erhalten Sie sauberere Wände, genauere Abmessungen, weniger Stringing und eine zuverlässigere erste Schicht.
Diese Anleitung beschreibt ein praktisches Vorgehen für gewöhnliche Benutzer von Bambu-Lab-Druckern. Sie eignet sich für die Baureihen A, P und X, und die meisten Prinzipien gelten auch für weitere von Bambu Studio unterstützte Drucker.
Überprüfen Sie vor dem Feinabstimmen drei Dinge:
Wenn Sie mit einer 0,4-mm-Düse drucken, im Slicer aber ein Profil für 0,2 mm oder 0,6 mm eingestellt ist, hilft Ihnen keine Kalibrierung. Ebenso ist ein PLA-Profil nicht ideal für PETG, ASA oder TPU. Bambu Studio verwendet eine Kombination aus Drucker-, Prozess- und Filamentprofil. Jedes davon beeinflusst etwas anderes:
Eine gute Vorgehensweise ist, mit dem Standardprofil zu beginnen und erst dann eine eigene Kopie zu speichern, wenn Sie wissen, warum Sie einen bestimmten Wert ändern. Überschreiben Sie die Standardprofile nicht chaotisch. Besser sind beispielsweise „PLA 3D-Druck CZ – glänzend“ oder „PETG schwarz – Festigkeit“, sodass der Name erkennen lässt, wofür das Profil gedacht ist.
Wenn Sie eine neue Spule öffnen, gehen Sie einfach folgendermaßen vor:
So ersparen Sie sich viel zufälliges Ausprobieren. Wenn Sie Temperatur, Geschwindigkeit, Durchfluss und Retraktion gleichzeitig ändern, wissen Sie nicht, welche Änderung tatsächlich geholfen hat.
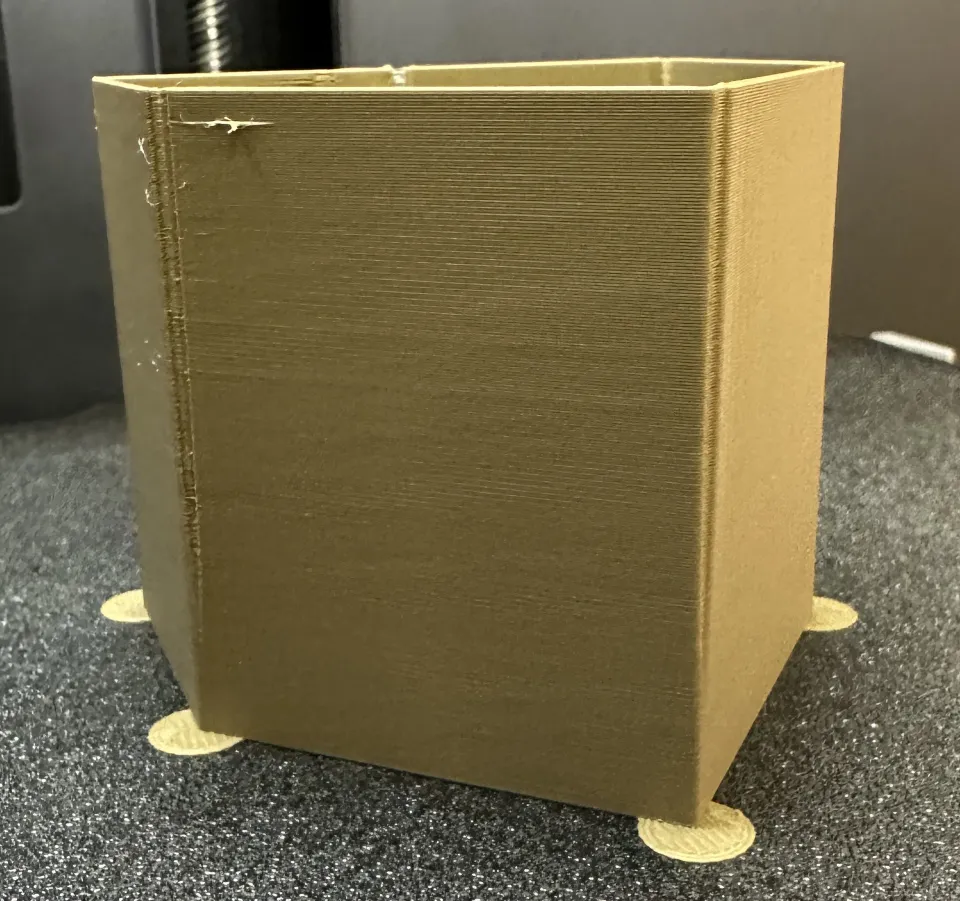
Flow Dynamics ist eine Kalibrierung, die festlegt, wie der Slicer den Druck des geschmolzenen Filaments in der Düse kompensiert. Oft wird sie als Pressure Advance oder K-Faktor bezeichnet. In der Praxis geht es vor allem darum, dass der Drucker an den Ecken nicht zu viel Material fördert und gleichzeitig die Linienanfänge nicht unterextrudiert sind.
Typische Anzeichen für falsch eingestellte Flow Dynamics:
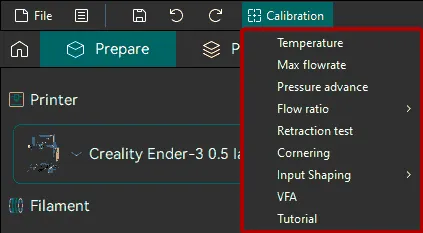
Starten Sie die Kalibrierung in Bambu Studio über die Kalibrierungswerkzeuge. Bei einigen Druckern und Firmware-Kombinationen kann sowohl eine automatische als auch eine manuelle Variante verfügbar sein. Wenn der Drucker die automatische Kalibrierung unterstützt, ist sie ein bequemer Einstieg. Die manuelle Kalibrierung ist sinnvoll, wenn Sie das Ergebnis im Filamentprofil speichern und wiederholt verwenden möchten.
Flow Dynamics zu kalibrieren ist vor allem bei einem Wechsel des Filaments, der Marke, der Farbe, der Düse, der Drucktemperatur oder des maximalen Volumenstroms sinnvoll. Bei derselben Spule müssen Sie die Kalibrierung nicht vor jedem Druck wiederholen, sofern die Ergebnisse stabil sind.
Praktisches Beispiel: Sie drucken PLA mit einem schnellen Profil und die Ecken kleiner technischer Teile sind leicht aufgebläht. Beginnen Sie nicht damit, die Geschwindigkeit zu halbieren. Überprüfen Sie zuerst Flow Dynamics, denn das Problem kann an der Druckkompensation und nicht an der Mechanik des Druckers liegen.
Flow Rate behandelt etwas anderes als Flow Dynamics. Während Flow Dynamics das Verhalten beim Starten und Abbremsen der Extrusion abstimmt, bestimmt Flow Rate die insgesamt extrudierte Materialmenge. Im Filamentprofil zeigt sich dies als Durchflussverhältnis.
Einen falschen Flow Rate erkennen Sie folgendermaßen:
Bei einem neuen Filament empfehle ich, zuerst Flow Dynamics und erst danach Flow Rate durchzuführen. Der Grund ist einfach: Wenn sich der Drucker bei Druckänderungen in der Düse nicht richtig verhält, kann dies auch die visuelle Beurteilung des Durchflusses verfälschen.
Achten Sie bei der manuellen Auswertung von Flow Rate nicht nur auf die schönste Stelle in der Mitte des Würfels. Betrachten Sie die Oberseite bei seitlicher Beleuchtung. Bei der idealen Einstellung sind die Linien miteinander verbunden, aber nicht überfüllt. Wenn die Oberfläche wie umgepflügt aussieht, ist der Durchfluss zu hoch. Wenn Sie feine Lücken zwischen den Linien sehen, ist er zu niedrig.
Die Düsentemperatur beeinflusst Glanz, Schichthaftung, Stringing, Überhänge und auch die maximale Geschwindigkeit. Das Standardprofil ist meist ein guter Ausgangspunkt, aber zwischen den Filamentmarken gibt es Unterschiede. Auch zwei Farben desselben PLA können sich etwas unterschiedlich verhalten.
Verwenden Sie kleine Schritte, typischerweise 5 °C. Wenn PLA Stringing verursacht, versuchen Sie es mit einer niedrigeren Temperatur. Wenn die Schichten spröde sind oder die Perimeter schlecht miteinander verbunden werden, versuchen Sie es mit einer höheren Temperatur. Bei PETG ist es oft wichtig, einen Kompromiss zwischen Festigkeit und Fädenbildung zu finden. Bei ASA und ABS sollten Sie vor allem auf eine stabile Umgebung, die Kammer und die Begrenzung von Zugluft achten.
Orientierung für gängige Materialien:
| Material | Was zuerst abgestimmt werden sollte | Typisches Problem |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, Kühlung | Stringing, glänzende Überextrusion, schwächere Überhänge |
| PETG | Temperatur, Durchfluss, Kühlung | Fäden, anhaftende Stützstruktur, raue Oberseite |
| TPU | Geschwindigkeit, Durchfluss, Trocknung | unregelmäßige Extrusion, Stringing |
| ASA/ABS | Temperatur, Kammer, Kühlung | Verziehen der Ecken, Risse in den Schichten |
| PA/Nylon | Trocknung, Temperatur, Durchfluss | Bläschen, schwache Schichten, instabile Oberfläche |
Vergessen Sie nicht, dass feuchtes Filament eine falsche Slicer-Einstellung imitieren kann. Wenn Sie Knacken hören, Bläschen sehen oder die Oberfläche matt und porös ist, trocknen Sie zuerst das Filament.
Bambu-Drucker sind schnell, aber jedes Filament hat eine Grenze dafür, wie viel Material rechtzeitig geschmolzen und extrudiert werden kann. In Bambu Studio wird dies über den maximalen Volumenstrom geregelt. Wenn der Grenzwert zu hoch ist, erlaubt der Slicer Geschwindigkeiten, die das Hotend oder das jeweilige Filament nicht bewältigen kann.
Anzeichen für einen zu hohen Volumenstrom:
Wenn Sie die Festigkeit optimieren, achten Sie nicht nur auf die Druckzeit. Ein schneller Druck kann gut aussehen, aber das Teil wird schwächer sein, weil die Schichten schlechter miteinander verbunden werden. Bei technischen Teilen hilft es oft, den maximalen Volumenstrom zu reduzieren oder ein konservativeres Prozessprofil zu verwenden.
Praktisches Beispiel: Ein PETG-Halter hat eine schöne Oberfläche, bricht aber an der belasteten Stelle. Statt die Füllung von 25 % auf 60 % zu erhöhen, versuchen Sie zunächst, die Geschwindigkeiten zu reduzieren, die Temperatur um 5 bis 10 °C zu erhöhen und zu überprüfen, dass das Filament nicht feucht ist.
Die erste Schicht entscheidet darüber, ob der Druck überhaupt fertig wird. In Bambu Studio können Sie den Plattentyp auswählen; daraufhin werden Temperaturen und Verhalten der ersten Schicht angepasst. Überprüfen Sie immer, ob die im Projekt ausgewählte Platte der tatsächlich im Drucker eingesetzten Platte entspricht.
Wenn die erste Schicht nicht haftet:
Wenn die erste Schicht zu stark zerdrückt wird, ist die Unterkante des Teils meist breiter. Bei präzisen technischen Bauteilen hilft anschließend eine Kompensation der ersten Schicht oder eine kleine Anpassung des Modelldesigns. Versuchen Sie nicht, das Problem durch übermäßiges Ablösen des Modells von der Platte zu lösen, da Sie die Plattenoberfläche beschädigen können.
Die häufigste Kombination ist eine 0,4-mm-Düse mit einer Schichthöhe von 0,2 mm. Sie ist schnell und universell. Für detailreichere Modelle können Sie 0,16 mm oder 0,12 mm verwenden. Bei großen Funktionsteilen sind dagegen 0,24 mm oder 0,28 mm sinnvoll, sofern Profil und Geometrie dies zulassen.
Eine niedrigere Schicht bedeutet nicht automatisch ein besseres Teil. Sie erhalten eine feinere Oberfläche in Z-Richtung, aber der Druck dauert länger und manchmal treten andere Fehler stärker hervor, beispielsweise die Überhitzung kleiner Details. Eine höhere Schicht verkürzt die Druckzeit, benötigt aber einen höheren Materialdurchfluss und kann die Überhänge verschlechtern.
Für die praktische Entscheidung:
Bambu Studio bietet mehrere Stützstrukturtypen, einschließlich Baumstützen. Bevor Sie Stützstrukturen für das gesamte Modell aktivieren, versuchen Sie, das Modell zu drehen. Oft reicht es, die Ausrichtung um 45 oder 90 Grad zu ändern, und die Stützstrukturen verschwinden nahezu.
Bei Stützstrukturen sollten Sie vor allem auf Folgendes achten:
Wenn Sie ein AMS haben, ist es sehr verlockend, PETG als Trennschicht für PLA oder umgekehrt zu verwenden. Das funktioniert gut, weil die Materialien schlechter aneinander haften. Rechnen Sie jedoch mit einer längeren Druckzeit und einem höheren Verbrauch durch das Spülen. Für einen einzelnen kleinen Kontakt der Stützstruktur lohnt sich das oft nicht. Bei einem komplexen Modell mit großer Kontaktfläche dagegen schon.
Wenn sich eine Stützstruktur schlecht entfernen lässt, vergrößern Sie den Abstand nicht sofort drastisch. Ein zu großer Abstand verschlechtert die Unterseite des Modells. Ändern Sie die Werte schrittweise und drucken Sie einen kleinen Ausschnitt des problematischen Bereichs.
Eine sichtbare Naht ist eine gewöhnliche Eigenschaft des FDM-Drucks. In Bambu Studio können Sie beeinflussen, wo die Naht platziert wird. Bei dekorativen Modellen können Sie sie auf der Rückseite oder in einer Ecke verstecken. Bei zylindrischen Teilen kann eine zufällige Verteilung besser sein, allerdings nur, wenn Sie kleine Punkte rund um den Umfang nicht stören.
Für sauberere Wände helfen:
Die Oberseite wird hauptsächlich über den Durchfluss, die Anzahl der oberen Schichten und das Füllmuster abgestimmt. Wenn die Oberseite Löcher aufweist, fügen Sie weitere obere Schichten hinzu oder erhöhen Sie die Fülldichte darunter. Wenn sie rau und überfüllt ist, überprüfen Sie Flow Rate.
Funktionsteile benötigen normalerweise mehr Wände und nicht nur mehr Füllung. Versuchen Sie statt 2 Wänden und 50 % Füllung 4 Wände und 25 bis 35 % Füllung. Oft erhalten Sie so ein stabileres und saubereres Teil, ohne dass unnötig viel zusätzliche Zeit benötigt wird.
Beim AMS ist es am wichtigsten, die Filamente richtig zuzuweisen und das Spülen nicht zu unterschätzen. Bambu Studio macht den Mehrmaterialdruck sehr komfortabel, aber die Physik lässt sich nicht umgehen. Beim Wechsel von Schwarz zu Weiß benötigen Sie deutlich mehr Spülmaterial als zwischen ähnlichen Farben.
Praktische Tipps:
Neuere Versionen von Bambu Studio bieten außerdem Funktionen zum Mischen und Steuern von Farbübergängen. Betrachten Sie diese als fortgeschrittene Werkzeuge. Drucken Sie bei einem wichtigen Auftrag immer zuerst eine kleine Probe, da die Farbvorschau möglicherweise nicht genau dem Ergebnis bei einem bestimmten Filament und einer bestimmten Geometrie entspricht.
Trocknen Sie zuerst das Filament, vor allem PETG, TPU und Nylon. Senken Sie anschließend die Temperatur in 5-°C-Schritten und überprüfen Sie, ob der Durchfluss nicht unnötig hoch ist. Bei sehr glänzenden Filamenten kann ein etwas langsamerer Druck helfen.
Starten Sie die Flow-Dynamics-Kalibrierung. Wenn das Problem bestehen bleibt, reduzieren Sie die Geschwindigkeit der Außenwand oder die Beschleunigung. Bei kleinen technischen Teilen ist eine saubere Ecke wichtiger als eine Rekorddruckzeit.
Überprüfen Sie Flow Rate. Eine überfüllte Oberseite bedeutet zu viel Material, Lücken bedeuten zu wenig Material oder zu wenige obere Schichten. Auch eine geringere Geschwindigkeit der oberen Schicht kann helfen.
Erhöhen Sie die Temperatur, reduzieren Sie die Geschwindigkeit, überprüfen Sie den Volumenstrom und trocknen Sie das Filament. Verwenden Sie bei Teilen, bei denen es auf Festigkeit ankommt, mehr Wände und eine geeignete Ausrichtung des Modells.
Reinigen Sie die Druckplatte, überprüfen Sie die Auswahl der Druckplatte in Bambu Studio und starten Sie die Nivellierung. Wenn sich die Ecken ablösen, fügen Sie einen Brim hinzu und vermeiden Sie Zugluft.
Nach einigen Wochen der Nutzung können Sie in Bambu Studio viele eigene Profile haben. Wenn Sie sie nicht sinnvoll benennen, verlieren Sie schnell den Überblick. Ich empfehle ein einfaches Format:
Materiál - značka/barva - účel - tryska
Zum Beispiel:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Wenn Sie nur den Prozess ändern, benennen Sie ihn nach dem Ergebnis: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl. So vermeiden Sie Profile wie test2 final opravdu final, die in einem Monat niemand mehr verstehen wird.
Für den normalen PLA-Druck mit einer 0,4-mm-Düse beginnen Sie so:
Bei PETG sollten Sie stärker auf das Trocknen, eine vorsichtigere Kühlung und eine saubere Druckplatte achten. Bei ASA und ABS müssen Sie sich mit der Umgebung rund um den Drucker befassen, nicht nur mit dem Slicer. Bei TPU sollten Sie langsamer drucken und nicht versuchen, mit der Geschwindigkeit von PLA zu drucken.
Bambu Studio kann vieles automatisch erledigen, aber die besten Ergebnisse entstehen, wenn Sie wissen, welche Einstellung welches Problem behebt. Erstellen Sie für neues Filament ein einfaches Ritual: das richtige Profil, die erste Schicht, Flow Dynamics, Flow Rate, danach Temperatur und Geschwindigkeit.
Wenn der Druck misslingt, ändern Sie nicht zehn Werte auf einmal. Ermitteln Sie das Symptom, passen Sie eine Sache an und drucken Sie einen kleinen Test. Genau dieses ruhige Vorgehen ist der Unterschied zwischen zufälligem Optimieren und reproduzierbarem Drucken.


