Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
Mit Kohlenstoff gefüllte Polyamide gehören zu den Materialien, zu denen man greift, wenn PLA, PETG und ASA nicht mehr ausreichen. Sie bieten eine hohe Steifigkeit, eine bessere Maßhaltigkeit als reines Nylon, eine gute Wärmebeständigkeit und eine professionell matte Oberfläche. Gleichzeitig sind sie kein universelles Wundermittel. Sie erfordern trockenes Filament, eine verschleißfeste Düse, eine geeignete Druckplatte und bei größeren Teilen oft auch eine beheizte oder zumindest geschlossene Druckkammer.
Am häufigsten begegnet man drei Abkürzungen: PA6-CF, PAHT-CF und PPA-CF. Alle bezeichnen Polyamid mit einer Beimischung geschnittener Kohlenstofffasern, aber jedes Material ist auf einen etwas anderen Zweck ausgerichtet. PA6-CF ist ein festes und steifes technisches Nylon, PAHT-CF eine praktischere Variante für Teile, die Hitze und Feuchtigkeit ausgesetzt sind, und PPA-CF die leistungsstärkste Wahl für anspruchsvolle Konstruktionsteile.
CF steht für carbon fiber, also Kohlenstofffaser. Bei Filamenten handelt es sich nicht um durchgehende lange Fasern wie bei Verbundwerkstoffen für die Luftfahrt, sondern um fein geschnittene Fasern, die im Kunststoff verteilt sind. Ihre Aufgabe besteht darin, das Material zu verstärken, die Steifigkeit zu erhöhen und die Schrumpfung beim Drucken zu begrenzen.
Kohlenstofffasern bieten normalerweise folgende Vorteile:
Sie haben jedoch auch Nachteile. Kohlenstofffasern sind abrasiv und zerstören Messingdüsen daher schnell. Außerdem verringern sie die Dehnbarkeit des Materials. Die Teile sind steif und fest, können aber bei einer schlechten Konstruktion oder falschen Schichtausrichtung früher brechen als ibleres ungefülltes Nylon.
PA6-CF ist mit Kohlenstofffasern verstärktes Nylon 6. Es wird gerne für Halterungen, Konsolen, Vorrichtungen, Abdeckungen, Maschinenteile und funktionale Prototypen verwendet, bei denen Festigkeit und Steifigkeit wichtig sind. Im trockenen Zustand bietet es oft sehr gute mechanische Werte und eine hohe Temperaturbeständigkeit.
Typische Anwendungen:
Die größte Schwäche von PA6-CF ist Feuchtigkeit. PA6 gehört zu den Polyamiden, die Wasser sehr bereitwillig aufnehmen. Eine feuchte Filamentschnur knistert beim Drucken, bildet Blasen, die Oberfläche wird faserig und die Festigkeit des Teils nimmt ab. Bei präzisen Teilen kann die aufgenommene Feuchtigkeit nach dem Drucken außerdem die Abmessungen verändern.
Wenn Sie mit PA6-CF gute Ergebnisse erzielen möchten, betrachten Sie das Trocknen als zwingenden Schritt. Es reicht nicht aus, dass das Filament neu und vakuumverpackt war. Bei technischen Nylonfilamenten ist es üblich, auch eine neue Spule zu trocknen, direkt aus einer Trockenbox zu drucken und das Material nach dem Drucken wieder zusammen mit Silikagel luftdicht zu verschließen.
PAHT-CF steht für high temperature polyamide mit Kohlenstofffasern. In der Praxis handelt es sich häufig um eine Polyamidmischung, die so entwickelt wurde, dass sie höhere Temperaturen aushält, eine gute Maßhaltigkeit besitzt und weniger wasserempfindlich ist als klassisches PA6.
PAHT-CF ist eine gute Wahl, wenn Sie ein Teil benötigen, das im realen Betrieb funktioniert, sich aber nicht an die teuersten und anspruchsvollsten PPA-Materialien heranwagen möchten. Es eignet sich für Werkstattvorrichtungen, Teile in der Nähe von Motoren und Elektronik, Halterungen, Abdeckungen, Klemmen oder Kleinserien funktionaler Bauteile.
Im Vergleich zu PA6-CF ist PAHT-CF in folgenden Situationen meist angenehmer:
PAHT-CF erfordert weiterhin Trocknung, eine gehärtete Düse und eine gute Einstellung der ersten Schicht. Es ist kein Material für einen offenen, günstigen Drucker ohne Anpassungen. Im Vergleich zu PA6-CF kann es jedoch toleranter gegenüber dem normalen Betrieb sein und bei manchen Mischungen seine Eigenschaften auch nach Feuchtigkeitsaufnahme besser beibehalten.
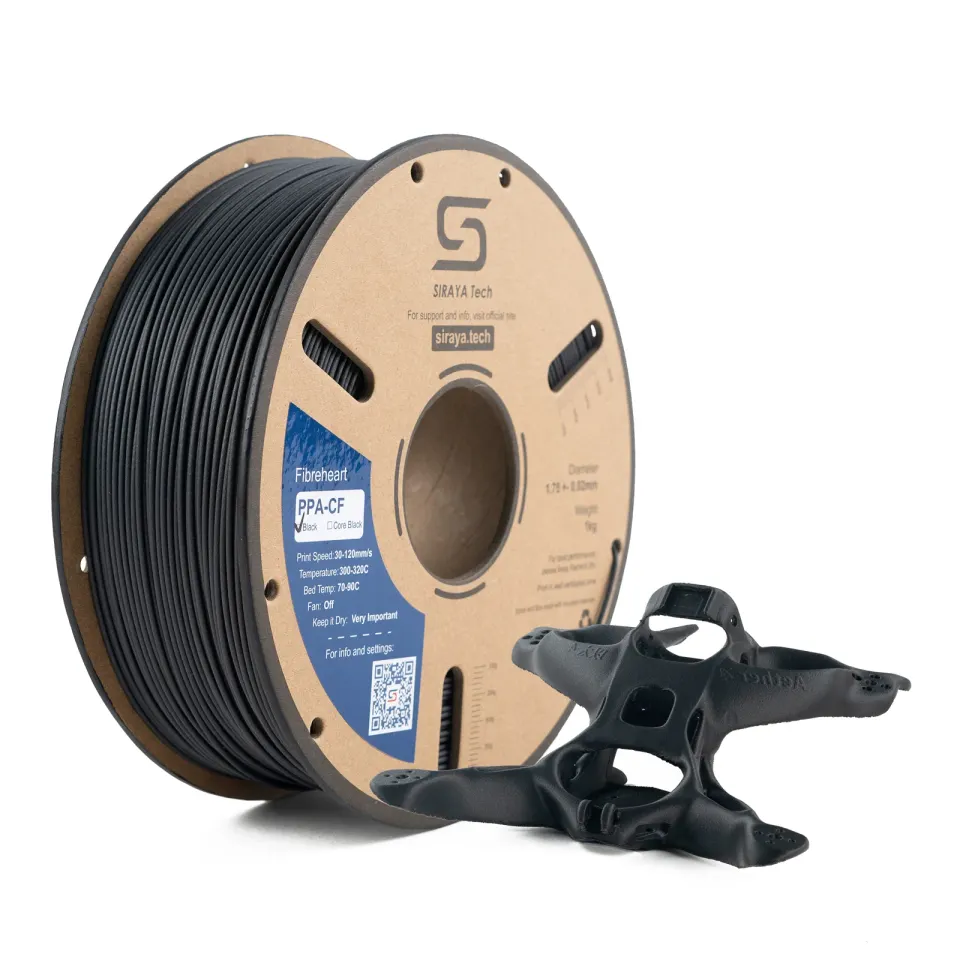
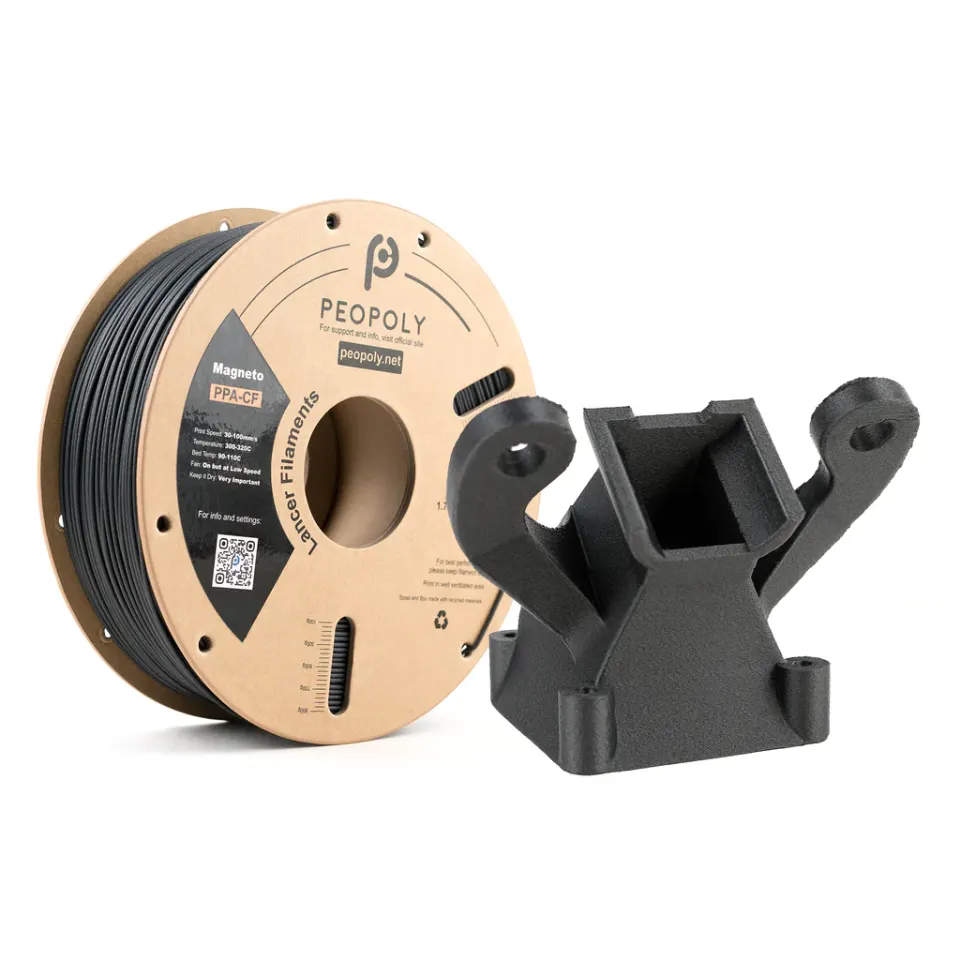
PPA-CF ist mit Kohlenstoff verstärktes Polyphthalamid. PPA gehört zu den leistungsfähigeren Polyamiden und wird dort eingesetzt, wo höhere Festigkeit, Steifigkeit, Chemikalienbeständigkeit und thermische Stabilität erforderlich sind. In der Praxis ist es ein Material für Teile, die sich industriellen Anwendungen annähern sollen.
PPA-CF ist sinnvoll für:
Im Vergleich zu PA6-CF und PAHT-CF kann PPA-CF eine höhere Zugfestigkeit, einen höheren Elastizitätsmodul und größere thermische Reserven bieten. Gleichzeitig stellt es höhere Anforderungen an den Drucker. Es erfordert eine hohe Düsentemperatur, eine hohe Druckplattentemperatur, eine stabile Druckkammer und sorgfältige Trocknung. Bei größeren Teilen lohnt es sich, Testdrucke einzuplanen, da Geometrie, Ausrichtung und Tempern das Ergebnis stark beeinflussen.
| Material | Stärke | Schwäche | Wann auswählen |
|---|---|---|---|
| PA6-CF | Sehr gute Steifigkeit und Festigkeit | Hohe Feuchtigkeitsempfindlichkeit | Mechanisch belastete Teile, Vorrichtungen, Konsolen |
| PAHT-CF | Bessere Stabilität bei Hitze und Feuchtigkeit | Erfordert weiterhin Trocknung und einen geschlossenen Druckraum | Funktionale Betriebsteile, Abdeckungen, Klemmen, Kleinserien |
| PPA-CF | Höchste Leistung und thermische Reserve | Höherer Preis und höhere Anforderungen an den Drucker | Konstruktionsteile, Automotive, industrielle Anwendungen |
Wenn Sie Ihr erstes Carbonnylon auswählen, ist PAHT-CF oft die vernünftigste Einstiegswahl. Wählen Sie PA6-CF, wenn Sie eine hohe Festigkeit wünschen und die Trocknung beherrschen. Greifen Sie erst dann zu PPA-CF, wenn Sie seine höhere Leistung wirklich benötigen und Ihr Drucker einen stabilen Hochtemperaturdruck bewältigt.
Für alle drei Materialien gelten einige gemeinsame Anforderungen.
Verwenden Sie eine gehärtete, rostfreie, Rubin-, Wolfram- oder andere verschleißfeste Düse. Eine Messingdüse verschleißt beim Drucken von Carbonfilamenten sehr schnell. Das führt zu schlechterer Präzision, einer breiteren Spur, Materialüberfluss und letztlich zu unvorhersehbaren Abmessungen.
Für technische Teile lohnt sich häufig eine 0,6 mm Düse. Sie lässt gefülltes Material besser durch, verringert das Risiko einer Verstopfung und ermöglicht stärkere Außenwände. Eine 0,4 mm Düse ist verwendbar, muss aber hochwertig und sauber sein.
Rechnen Sie je nach Filament mit Temperaturen von etwa 260-310 °C. PAHT-CF wird häufig in einem Bereich von ungefähr 260-290 °C gedruckt, PA6-CF bei etwa 280-300 °C und PPA-CF ungefähr bei 280-310 °C. Richten Sie sich immer nach dem Profil der jeweiligen Marke, da sich die Mischungen unterscheiden.
Polyamide stellen oft besondere Anforderungen an die Haftung. Gut funktionieren spezielle Nylonoberflächen, Garolit, eine geeignete technische Druckplatte oder PEI mit einer Trennschicht gemäß den Empfehlungen des Herstellers. Klebstoff dient nicht nur der besseren Haftung, sondern häufig auch als Trennschicht, damit die Oberfläche beim Entfernen des Teils nicht beschädigt wird.
Eine geschlossene Druckkammer erhöht die Wahrscheinlichkeit für ein gerades Teil ohne Risse und Verzug erheblich. Bei kleineren Teilen kann der Druck manchmal auch ohne aktive Beheizung gelingen, bei größeren technischen Bauteilen ist eine stabile Umgebungstemperatur jedoch entscheidend. Für PPA-CF und größere PA-Teile ist eine Druckkammer praktisch unverzichtbar.
Eine Trockenbox ist kein Komfortzubehör, sondern Bestandteil des Prozesses. Trocknen Sie das Material vor dem Drucken, drucken Sie direkt aus der Box und lagern Sie es nach dem Drucken verschlossen. Ziel ist es, die relative Luftfeuchtigkeit am Filament niedrig zu halten, idealerweise unter 20 %.
Stimmen Sie das konkrete Profil immer auf die Filamentmarke und den Drucker ab. Für den ersten Test können Sie sich jedoch an diesen Grundsätzen orientieren:
Bei technischen Teilen sind 4-6 Außenwände und 30-50% Infill oft sinnvoller als 2 Außenwände und 100% Infill. Die Festigkeit im realen Einsatz hängt typischerweise von der Schichtausrichtung, den Außenwänden und der Geometrie ab, nicht nur vom prozentualen Füllgrad.
Bei Carbonpolyamiden ist der Unterschied zwischen der Festigkeit in der Schichtebene und der Festigkeit zwischen den Schichten sehr wichtig. Teile sind in Richtung der Fasern und Außenwände meist am stabilsten. Wenn Sie eine Halterung, einen Haken oder einen Hebel konstruieren, richten Sie das Modell so aus, dass die Hauptzugspannung nicht quer zu den Schichten verläuft.
Praktisches Beispiel: Eine durch Biegung belastete Konsole sollte nicht so ausgerichtet sein, dass die Kraft versucht, die Schichten voneinander abzulösen. Besser ist eine Ausrichtung, bei der die durchgehenden Außenwände die Hauptzugkraft aufnehmen. Wenn die Geometrie dies nicht zulässt, fügen Sie Radien, Rippen, einen größeren Querschnitt oder eine mechanische Verschraubung hinzu.
Carbonfilament ist kein Ersatz für eine schlechte Konstruktion. Ein festes Material hilft, aber scharfe Innenkanten, dünne Übergänge und Zug über die Schichten bleiben Schwachstellen.
Tempern kann die thermische Stabilität und manchmal auch die mechanischen Eigenschaften verbessern. Bei PA6-CF werden häufig Temperaturen um 80-100 °C verwendet, bei PAHT-CF etwa 80-130 °C und bei PPA-CF je nach Herstellerempfehlung auch höhere Bereiche. Die Dauer beträgt mehrere Stunden.
Das Tempern kann jedoch die Abmessungen verändern, Verformungen verursachen oder innere Spannungen verstärken. Daher sollten Sie nicht direkt mit dem fertigen Teil beginnen. Drucken Sie zunächst ein Teststück mit ähnlicher Dicke und Form, messen Sie es vor und nach dem Tempern und legen Sie erst danach die Kompensationen fest.
Der häufigste Fehler ist das Drucken mit feuchtem Filament. Sie erkennen es an Knistern in der Düse, Blasen, ungleichmäßiger Extrusion, einer faserigen Oberfläche und schwächeren Schichten. Die Lösung ist einfach: trocknen und aus einer Trockenbox drucken.
Der zweite häufige Fehler ist die Verwendung einer Messingdüse. Bei einigen Gramm Material muss nichts Dramatisches passieren, aber bei längeren Drucken wird die Öffnung größer und das Profil stimmt nicht mehr. Verwenden Sie für Carbonfilamente von Anfang an eine verschleißfeste Düse.
Der dritte Fehler ist eine zu aggressive Kühlung. Der Lüfter hilft bei Überhängen, kann bei Nylon jedoch die Verbindung zwischen den Schichten verschlechtern und Verformungen verstärken. Beginnen Sie mit niedriger Kühlung oder ganz ohne und erhöhen Sie sie nur so weit, wie es die Geometrie erfordert.
Der vierte Fehler ist eine falsche Ausrichtung des Modells. Das Material kann hervorragende Tabellenwerte aufweisen, aber wenn das Teil quer zu den Schichten belastet wird, ist das Ergebnis enttäuschend. Planen Sie die Ausrichtung bei Konstruktionsteilen bereits während der Modellierung.
Wählen Sie PA6-CF, wenn Sie ein sehr steifes und festes Teil benötigen, über einen Trockner und eine Trockenbox verfügen und die Feuchtigkeit kontrollieren können. Es eignet sich für Vorrichtungen, technische Halterungen und mechanische Teile, die nicht langfristig in einer feuchten Umgebung eingesetzt werden, ohne die Maßhaltigkeit zu überprüfen.
Wählen Sie PAHT-CF, wenn Sie ein zuverlässiges Betriebsteil mit guter Wärmebeständigkeit und einem praktischeren Verhalten gegenüber Feuchtigkeit benötigen. Für die meisten fortgeschrittenen Anwender ist es die vielseitigste Variante dieses Trios.
Wählen Sie PPA-CF, wenn Sie maximale Leistung, hohe Steifigkeit sowie chemische und thermische Reserven benötigen und auf einen anspruchsvolleren Druck vorbereitet sind. Es ist für Teile sinnvoll, bei denen der Materialpreis nicht der wichtigste Parameter ist und sich die Optimierung des Prozesses lohnt.
PPA-CF, PA6-CF und PAHT-CF sind Materialien für wirklich funktionalen 3D-Druck. Sie können robuste Halterungen, Vorrichtungen, Abdeckungen und Konstruktionsteile herstellen, die außerhalb der Vitrine und außerhalb des Prüfstands eingesetzt werden. Der Schlüssel zum Erfolg besteht jedoch nicht nur darin, eine teure Spule zu kaufen. Wichtig sind die Trocknung, die richtige Düse, eine stabile Temperatur, eine geeignete Druckplatte und eine an der Belastungsrichtung orientierte Konstruktion des Teils.
Wenn Sie gerade beginnen, wählen Sie PAHT-CF als ausgewogenes Material. Wenn Sie maximale Festigkeit aus Nylon wünschen und die Feuchtigkeit beherrschen, greifen Sie zu PA6-CF. Wenn es um wirklich anspruchsvolle industrielle Anwendungen geht, bietet PPA-CF die größten Reserven, bestraft aber auch einen nicht vollständig optimierten Druckprozess am stärksten.


