Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
Kompositfilament mit Kohlenstofffasern ist kein automatischer Ersatz für herkömmliches PETG, ASA oder Nylon. Es ist ein Spezialmaterial für Teile, bei denen Sie höhere Steifigkeit, weniger Verformung, stabilere Abmessungen und eine technische, matte Oberfläche benötigen. Wenn Sie dagegen Flexibilität, hohe Schlagzähigkeit oder ein günstiges Material für gewöhnliche Halterungen benötigen, reicht ein normales Filament oft besser aus.
Bei den Abkürzungen PETG-CF, ASA-CF, PA6-CF und PAHT-CF steht CF für den Zusatz kurzer Kohlenstofffasern. Diese wirken gewissermaßen wie eine Verstärkung in einer Kunststoffmatrix. Das Teil ist beim Biegen meist fester und vor allem steifer, verformt sich weniger und lässt sich mit geringerer Schrumpfung drucken. Gleichzeitig ist das Filament abrasiv, empfindlicher gegenüber unzureichender Trocknung und in der Regel teurer.
| Material | Wählen Sie es, wenn Sie | Es ist nicht geeignet, wenn |
|---|---|---|
| PETG-CF | ein einfach zu druckendes, steifes Teil, Halterungen, Vorrichtungen, Abdeckungen, eine schöne matte Optik | das Teil langfristig hohen Temperaturen, direkter Sonneneinstrahlung oder extremer mechanischer Belastung ausgesetzt ist |
| ASA-CF | Außenteile, UV-Beständigkeit, hitzebeständigere Abdeckungen und Montageelemente | Sie keinen geschlossenen Drucker haben oder sich nicht mit Dämpfen und der Schrumpfung von ASA befassen möchten |
| PA6-CF | stabile technische Teile in trockener Umgebung, Klemmen, Hebel, Vorrichtungen, Zahnräder und Reibungsteile | das Teil ohne Behandlung in feuchter Umgebung eingesetzt wird oder Sie keine zuverlässige Filamenttrocknung haben |
| PAHT-CF | Teile, die höheren Temperaturen, Chemikalien und langfristiger Belastung ausgesetzt sind | Sie ein günstiges Material benötigen oder auf einem offenen Hobbydrucker ohne geeigneten Hotend drucken |
Den größten Unterschied bemerken Sie bei der Steifigkeit. Ein Kompositteil biegt sich bei gleicher Geometrie weniger durch als ein Teil aus reinem Kunststoff. Das ist bei Sensorarmen, Halterungen für Linearführungen, Montagevorrichtungen, Elektronikabdeckungen oder Schablonen von Vorteil, die ihre Abmessungen präzise beibehalten müssen.
Der zweite Vorteil ist die Stabilität beim Drucken. Kohlenstofffasern verringern die Schrumpfung und helfen dabei, scharfe Kanten beizubehalten. Deshalb lassen sich CF-Materialien oft sauberer drucken als ihre Basiskunststoffe. Die matte Oberfläche kaschiert außerdem Schichten und kleine Unebenheiten.
Der Nachteil ist der Verschleiß der Düse. Eine Messingdüse wird bei CF-Filament schnell ausgeschliffen, die Öffnung wird größer und die Druckqualität nimmt ab. Rechnen Sie mit gehärtetem Stahl, einer gehärteten Düse oder gegebenenfalls einer Rubin- beziehungsweise einer anderen abrasionsbeständigen Variante. Bei Nylon- und Hochtemperatur-Kompositen ist eine Düse mit 0,6 mm sinnvoll, da sie das Verstopfungsrisiko verringert und die Fasern besser durchlässt.
PETG-CF ist eine gute erste Wahl, wenn Sie ein steiferes und schöneres Teil als aus herkömmlichem PETG möchten, aber nicht sofort Nylon verwenden wollen. Es lässt sich relativ einfach drucken, neigt weniger zu Verformungen als reines PETG und die Oberfläche ist meist matt und technisch.
Verwenden Sie es für Kamerahalterungen, Montageadapter, einfache Werkstattvorrichtungen, Elektronikabdeckungen, Abstandshalter oder funktionale Prototypen. Im Vergleich zu herkömmlichem PETG erhalten Sie weniger Elastizität und eine bessere Maßhaltigkeit. Das macht sich beispielsweise bei einer Endschalterhalterung bemerkbar, die sich beim Anziehen der Schraube nicht durchbiegen darf.
Erwarten Sie jedoch kein Wunder bei der Temperaturbeständigkeit. PETG-CF basiert weiterhin auf PETG und ist daher nicht ideal für Teile neben einem Motor, in einem Auto hinter der Scheibe oder in einem geschlossenen Schaltschrank mit höherer Temperatur. Auch für Teile, die sich biegen oder plötzliche Stöße aushalten sollen, ist es möglicherweise nicht die beste Wahl.
Praktische Einstellung: Verwenden Sie eine gehärtete Düse mit 0,4 oder 0,6 mm, drucken Sie eher langsamer als PLA und trocknen Sie das Filament vor dem Druck. Wenn Fäden, Prasseln in der Düse oder eine raue Oberfläche auftreten, liegt das Problem häufig an Feuchtigkeit und nicht an einem falschen Profil.
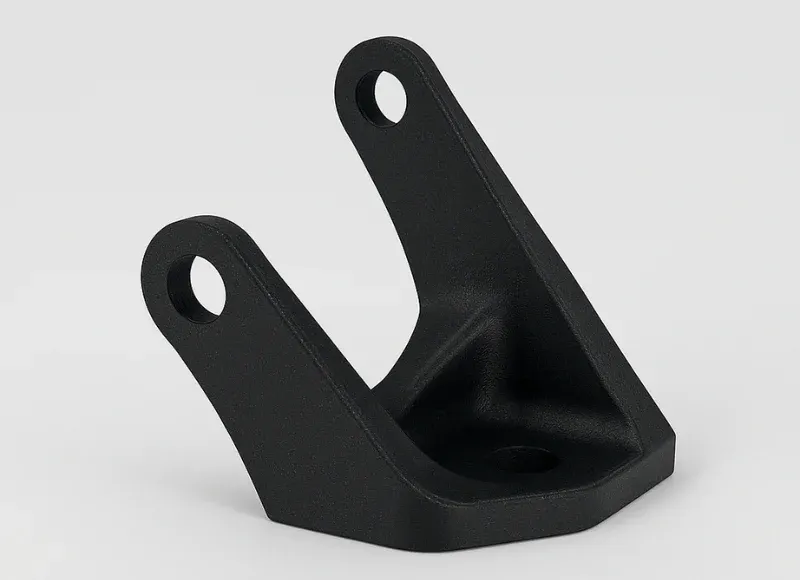
ASA-CF ist die richtige Wahl für Teile, die im Freien, in der Sonne oder in einer wärmeren Umgebung eingesetzt werden. Das Basismaterial ASA bietet eine gute Beständigkeit gegen UV-Strahlung und Witterung, während die Kohlenstofffasern Steifigkeit, Stabilität und eine matte Oberfläche hinzufügen. Typische Anwendungen sind Antennenhalterungen, Sensorabdeckungen, Außenhalterungen, Teile von Gartengeräten oder technische Abdeckungen an Maschinen.
Im Vergleich zu PETG-CF hält es einer Außenumgebung besser stand. Gegenüber reinem ASA ist es maßhaltiger und verzieht sich weniger, verhält sich aber weiterhin wie ASA. Ideal sind ein geschlossener Drucker, eine stabile Kammertemperatur und eine gute Belüftung. Bei größeren Teilen helfen eine beheizte Kammer, ein breiterer Brim und eine langsamere Kühlung.
ASA-CF ist nicht sinnvoll für Teile, die Sie ohne Filterung und Belüftung im Wohnzimmer drucken. Beim Drucken von ASA müssen die Dämpfe ernst genommen werden. Rechnen Sie außerdem damit, dass die Haftung auf dem Druckbett und innere Spannungen wichtiger sind als bei PETG-CF.
Beispiel: Die Abdeckung eines Außentemperatursensors ist aus ASA-CF besser als aus PETG-CF, da sie langfristig der Sonne ausgesetzt ist. Eine einfache Halterung im Inneren eines Druckers, bei der es nicht auf UV-Beständigkeit ankommt, kann dagegen günstiger und einfacher aus PETG-CF hergestellt werden.
PA6-CF ist ein deutlich technischeres Material. Die Basis bildet PA6-Nylon, das eine gute Zähigkeit, chemische Beständigkeit und mechanische Belastbarkeit aufweist. Die Kohlenstofffasern erhöhen die Steifigkeit und verringern Verformungen beim Drucken. Das Ergebnis sind Teile, die sich für Vorrichtungen, Spannbacken, Klemmen, Hebel, Getriebeteile, Führungselemente oder Maschinenteile eignen.
Die Stärke von PA6-CF liegt in der mechanischen Anwendung in trockener Umgebung. Wenn ein Teil unter Belastung seine Form behalten und gleichzeitig nicht so spröde wie manche harten Kunststoffe sein soll, ist PA6-CF oft die bessere Wahl als PETG-CF oder ASA-CF. Es eignet sich gut für Werkstatthilfsmittel, die häufig angezogen, angedrückt werden oder dynamischen Belastungen ausgesetzt sind.
Die Schwachstelle ist Feuchtigkeit. Nylon nimmt bereitwillig Wasser aus der Luft auf. Feuchtes Filament prasselt, bildet Blasen, verschlechtert die Oberfläche und kann das Teil deutlich schwächen. Auch das fertige Teil kann in feuchter Umgebung seine Abmessungen und mechanischen Eigenschaften verändern. Daher gehört PA6-CF in eine Trockenbox und vor einem wichtigen Druck in einen Filamenttrockner.
Bei PA6-CF stellt sich nicht mehr die Frage, ob ein gewöhnliches Hotend und eine Messingdüse ausreichen. Sie benötigen eine abrasionsbeständige Düse, eine ausreichend hohe Hotend-Temperatur, einen geschlossenen Drucker und eine zuverlässige Trocknung. Bei größeren Teilen helfen auch ein langsamerer Druck und eine begrenzte Kühlung.
PAHT-CF bezeichnet ein Hochtemperatur-Polyamid mit Kohlenstofffasern. Unter dieser Bezeichnung können sich je nach Hersteller jedoch unterschiedliche Polyamidtypen verbergen. Verlassen Sie sich daher nicht nur auf den Namen auf der Spule und prüfen Sie immer das Datenblatt des jeweiligen Filaments.
Wählen Sie PAHT-CF, wenn PETG-CF bei der Temperaturbeständigkeit nicht mehr ausreicht, ASA-CF mechanisch nicht genügt und PA6-CF zu feuchtigkeitsempfindlich oder im Betrieb nicht maßstabil genug ist. Typische Anwendungen sind Hitzeschutzabdeckungen, Halterungen in der Nähe von Motoren, Fertigungsvorrichtungen, funktionale Maschinenteile, robuste Adapter und Teile, die auch in anspruchsvolleren Umgebungen steif bleiben müssen.
Ein Vorteil gegenüber PA6-CF kann eine bessere Stabilität bei höheren Temperaturen und bei einigen Rezepturen eine geringere Feuchtigkeitsaufnahme sein. Nachteile sind der Preis, der anspruchsvollere Druck und höhere Anforderungen an die Ausstattung. PAHT-CF benötigt häufig eine Düse mit 0,6 mm, eine höhere Temperatur, eine geschlossene Kammer und sehr gut getrocknetes Material. Wenn der Drucker die Bedingungen nicht stabil halten kann, kann das Ergebnis schlechter ausfallen als bei einem günstigeren Material.
Beispiel: Eine Vorrichtung, die an einer beheizten Maschine verwendet wird und wiederholt eine genaue Position halten muss, ist ein Kandidat für PAHT-CF. Eine Kameraabdeckung im Innenbereich ist aus PAHT-CF unnötig teuer; PETG-CF reicht vollkommen aus.
Beginnen Sie mit der Umgebung. Wird das Teil im Freien eingesetzt? Greifen Sie zu ASA-CF. Wird es warm oder befindet es sich an einer Maschine? Ziehen Sie PAHT-CF in Betracht. Wird es in einer trockenen Werkstatt eingesetzt und mechanisch belastet? PA6-CF. Geht es hauptsächlich um ein steifes, schönes und einfach zu druckendes Teil? PETG-CF.
Klären Sie anschließend die Art der Belastung. Komposite mit kurzen Kohlenstofffasern zeichnen sich durch hohe Steifigkeit aus, sind aber nicht in alle Richtungen gleich fest. Die Ausrichtung der Schichten bleibt entscheidend. Ein Haken oder eine Halterung, die senkrecht zu den Schichten belastet wird, kann auch aus einem teuren Material versagen. Wenn das Teil eine Last tragen soll, richten Sie die Schichten so aus, dass die Hauptzugkraft nicht zwischen den Schichten wirkt, fügen Sie größere Radien hinzu und unterschätzen Sie nicht die Anzahl der Perimeter.
Prüfen Sie schließlich, ob das Material zu Ihrem Drucker passt. Ein offener Drucker mit Messingdüse eignet sich nach einem Düsenwechsel höchstens für anspruchslose Versuche mit PETG-CF. Für ASA-CF und Nylon-Komposite ist ein geschlossener Drucker praktisch unerlässlich. Bei PAHT-CF müssen Sie damit rechnen, dass Profil, Trocknung und Haftung auf dem Druckbett über das Ergebnis entscheiden.
Konstruieren Sie Teile aus CF-Filamenten wie technische Spritzgussteile, nicht wie Dekorationen. Ersetzen Sie scharfe Innenkanten durch Radien, geben Sie um Schrauben herum ausreichend Material hinzu und vermeiden Sie dünne Stege, die sich biegen sollen. Das Komposit ist steif, aber ein dünner Abschnitt kann früher brechen als ein iblerer Kunststoff.
Bei Funktionsteilen funktionieren 4 bis 6 Perimeter oft besser als eine extreme Füllung. Die Perimeter tragen die Hauptbelastung und verbessern die Festigkeit von Öffnungen, Rippen und Kanten. Stellen Sie die Füllung je nach Anwendung ein, beispielsweise 25 bis 40 Prozent für gewöhnliche Vorrichtungen und mehr für lokal stark belastete Blöcke. Bei verschraubten Verbindungen sollten Sie Metเรียally-Gewindeeinsätze in Betracht ziehen.
Wenn das Teil ein genaues Maß halten soll, drucken Sie zunächst einen kurzen Test: eine Schraubenöffnung, einen Bolzen, eine Rastnase oder eine Auflagefläche. CF-Materialien können eine andere Toleranz als ihre unverstärkten Varianten aufweisen, und die härtere Oberfläche lässt sich nachträglich schlechter bearbeiten.
Der erste Fehler ist das Drucken von einer feuchten Spule. Bei PETG-CF verschlechtert dies das Aussehen, bei Nylon kann es die mechanischen Eigenschaften zerstören. Der zweite Fehler ist eine Messingdüse. Auch wenn das erste kleinere Teil gelingt, verschleißt die Düse allmählich und die nächsten Drucke werden schlechter. Der dritte Fehler sind übertriebene Erwartungen an die Festigkeit. CF-Filament kann keine schlecht ausgerichteten Schichten, eine zu dünne Wand oder eine scharfe Ecke an einer Spannungskonzentration ausgleichen.
Der vierte Fehler ist die Wahl des teuersten Materials ohne Grund. PAHT-CF ist großartig, wenn Sie seine Eigenschaften wirklich benötigen. Für eine Halterung auf dem Tisch bringt es jedoch hauptsächlich höhere Kosten und einen anspruchsvolleren Druck. Bei Kompositen lohnt es sich, von den Anforderungen des Teils auszugehen und nicht davon, was am professionellsten klingt.
Betrachten Sie PETG-CF als praktischen Einstieg in die Welt der Komposite. Verwenden Sie ASA-CF im Freien und bei Sonneneinstrahlung. Wählen Sie PA6-CF für mechanisch belastete Teile in trockener Umgebung. Setzen Sie PAHT-CF erst ein, wenn Sie eine höhere Temperaturbeständigkeit, Stabilität und professionelle technische Eigenschaften benötigen.
Das wichtigste Zubehör ist nicht nur eine teure Spule. Es sind eine Trockenbox, ein Filamenttrockner, eine abrasionsbeständige Düse, eine gut gewählte Ausrichtung des Teils und ein realistischer Test unter den Bedingungen, unter denen das Teil eingesetzt wird.


