Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
Nylon gehört zu den Materialien, zu denen man greift, wenn PLA oder PETG nicht mehr ausreichen. Nicht wegen des Aussehens, sondern wegen der Funktion. Nylonteile können zäh und verschleißfest sein, Reibung und Stöße aushalten und oft auch anspruchsvolleren chemischen Umgebungen standhalten. Typische Anwendungen sind Zahnräder, Gleitbuchsen, Halterungen in der Werkstatt, Vorrichtungen, Abdeckungen, Scharniere, Rasten oder mechanische Ersatzteile.
Das hat allerdings einen Haken: Nylon ist kein Filament, das man einfach auspackt, in den Drucker einlegt und wie PLA druckt. Es ist hygroskopisch, nimmt also schnell Feuchtigkeit aus der Luft auf. Feuchtes Filament knistert in der Düse, erzeugt Bläschen, Fäden, schwächere Schichten und eine matte oder raue Oberfläche. Bei Nylon entscheidet daher nicht nur das Profil im Slicer, sondern vor allem das Trocknen, die Lagerung und die richtige Wahl des konkreten Typs.
PA ist die Abkürzung für Polyamid, das allgemein als Nylon bezeichnet wird. Die Zahl hinter PA gibt an, um welchen Polyamidtyp es sich handelt. In der Praxis begegnen Sie beim FDM-Druck am häufigsten PA6, PA12 und Varianten, die mit Kohlenstofffasern verstärkt sind, also PA-CF.
PA6 ist ein festes und zähes Nylon mit sehr guten mechanischen Eigenschaften, lässt sich jedoch meist anspruchsvoller drucken. Es nimmt mehr Feuchtigkeit auf, verzieht sich beim Abkühlen stärker und erfordert häufig einen geschlossenen Druckraum. Es eignet sich dort, wo es sinnvoll ist, den höheren Druckaufwand zugunsten der mechanischen Belastbarkeit in Kauf zu nehmen.
PA12 ist normalerweise die benutzerfreundlichere Nylonvariante. Es nimmt weniger Feuchtigkeit auf, verzieht sich weniger und behält die Abmessungen besser bei. Es eignet sich oft besser für die gewöhnliche Werkstatt, wenn Sie ein funktionales Teil ohne allzu langes Abstimmen möchten. Für viele Anwender ist PA12 ein besseres erstes Nylon als PA6.
PA-CF steht für Polyamid mit Kohlenstofffasern. Die Basis kann PA6, PA12, PA11, PA612 oder ein anderes Nylon-Copolymer sein. Kohlenstofffasern erhöhen die Steifigkeit, verbessern die Maßhaltigkeit und reduzieren häufig den Verzug. Gleichzeitig schleift das Material die Düse stärker ab, weshalb eine gehärtete, Rubin- oder andere verschleißfeste Düse erforderlich ist.
Greifen Sie zu Nylon, wenn das Teil mechanisch beansprucht werden soll. Gute Beispiele sind Teile, die Stößen, Biegung, Reibung oder wiederholter Belastung ausgesetzt sind. In der Werkstatt kann es sich um eine Werkzeughalterung, einen Anschlag, eine Führung, ein Gleitelement, einen Hebel, ein Schloss, eine Klammer oder eine Abdeckung handeln, die einen Sturz auf den Boden überstehen soll.
Nylon ist auch für Teile interessant, die Metall berühren oder aufeinander gleiten. Es hat einen niedrigen Reibungskoeffizienten und eine gute Abriebfestigkeit und wird daher für Buchsen, Getriebe, Abstandselemente und technische Vorrichtungen verwendet. Bei solchen Teilen ist es PLA, das zwar hart, aber spröder ist, und PETG, das sich unter Belastung stärker verformen kann, oft überlegen.
Für dekorative Modelle, einfache Prototypen oder Teile, bei denen eine normale Festigkeit ausreicht, ist Nylon hingegen nicht die beste Wahl. Wenn Sie eine Abdeckung, eine Regalhalterung oder einen einfachen Organizer drucken, kann PETG, ASA oder hochwertiges PLA die günstigere, schnellere und zuverlässigere Wahl sein.
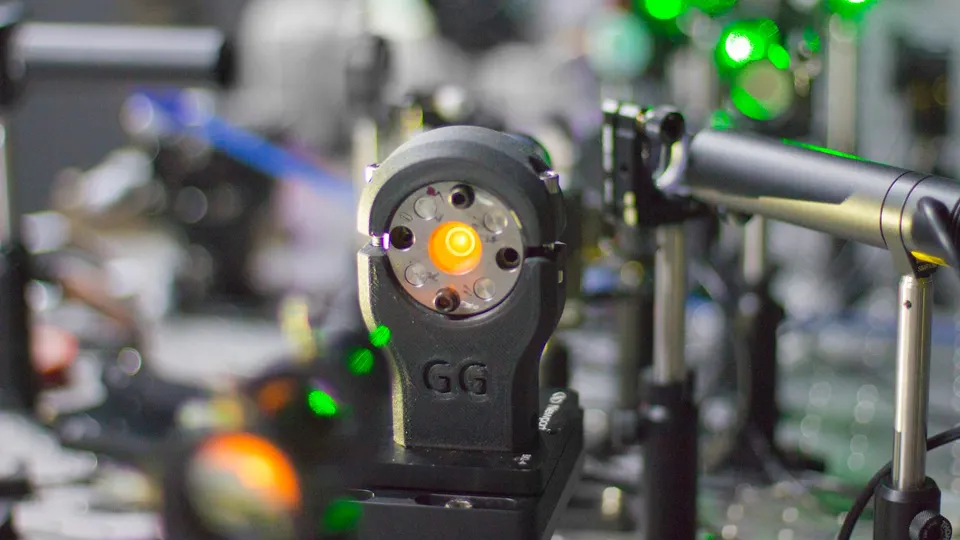
PA6 ist ein Material für technische Teile, bei denen Zähigkeit und mechanische Belastbarkeit wichtig sind. Im trockenen Zustand kann es sehr gute Eigenschaften bieten, doch Feuchtigkeit kann seine Leistung deutlich verschlechtern. Deshalb ist PA6 nicht nur beim Drucken, sondern auch bei der Lagerung und Verwendung empfindlich.
Bei PA6 sollten Sie vor dem Drucken mit gründlichem Trocknen rechnen. In der Praxis liegen Sie je nach Empfehlung des Herstellers des konkreten Filaments häufig bei etwa 70-90 °C für mehrere Stunden. Bei einer stark feucht gewordenen Spule kann ein längeres Trocknen erforderlich sein. Ideal ist das Drucken direkt aus einer Trockenbox, da PA6 auch während eines längeren Drucks schnell Feuchtigkeit aufnehmen kann.
PA6 profitiert außerdem von einem geschlossenen Drucker. Größere Teile können sich ohne stabile Umgebungstemperatur verziehen, von der Druckplatte lösen oder zwischen den Schichten reißen. Auf einem offenen Drucker lassen sich kleine Teile drucken, bei größeren technischen Komponenten ist ein enclosure jedoch praktisch unerlässlich.
Wählen Sie PA6 für stark beanspruchte Funktionsteile, bei denen es auf Zähigkeit, mechanische Reserven und Verschleißfestigkeit ankommt. Es ist nicht das ideale erste technische Filament, aber wenn Sie PETG, ASA und das Trocknen von Materialien bereits beherrschen, ist es sehr sinnvoll.
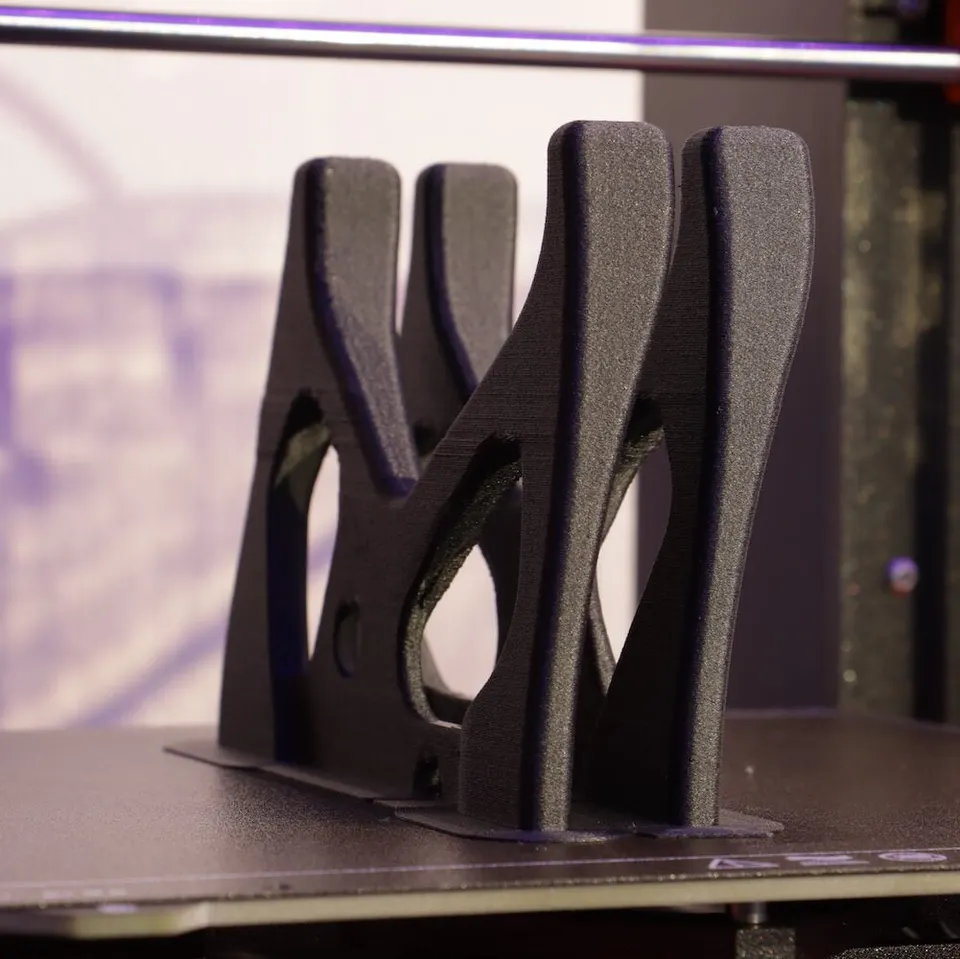
PA12 ist beim FDM-Druck meist angenehmer. Es ist weiterhin Nylon, sodass Sie um das Trocknen nicht herumkommen, verhält sich aber normalerweise ruhiger als PA6. Es verzieht sich weniger, behält die Abmessungen besser bei und nimmt nicht so schnell Feuchtigkeit auf. Dadurch eignet es sich für Anwender, die die Eigenschaften von Nylon möchten, aber nicht jeden Druck in einen Laborprozess verwandeln wollen.
PA12 ist eine gute Wahl für Rasten, Abdeckungen, Halterungen, leicht ible Teile, Vorrichtungen und mechanische Komponenten, bei denen Belastbarkeit und Maßhaltigkeit wichtig sind. Wenn das Teil in einer gewöhnlichen Werkstatt, im Auto außerhalb extremer Temperaturen oder in einer Maschine als unauffälliges Hilfsteil funktionieren soll, bietet PA12 oft ein sehr gutes Verhältnis von Leistung und Aufwand.
Ein Nachteil können der höhere Preis und bei manchen Mischungen die geringere Steifigkeit im Vergleich zu PA-CF sein. Wenn das Teil möglichst wenig ibel sein soll, ist reines PA12 möglicherweise nicht ideal. In diesem Fall lohnt sich ein Blick auf PA12-CF.
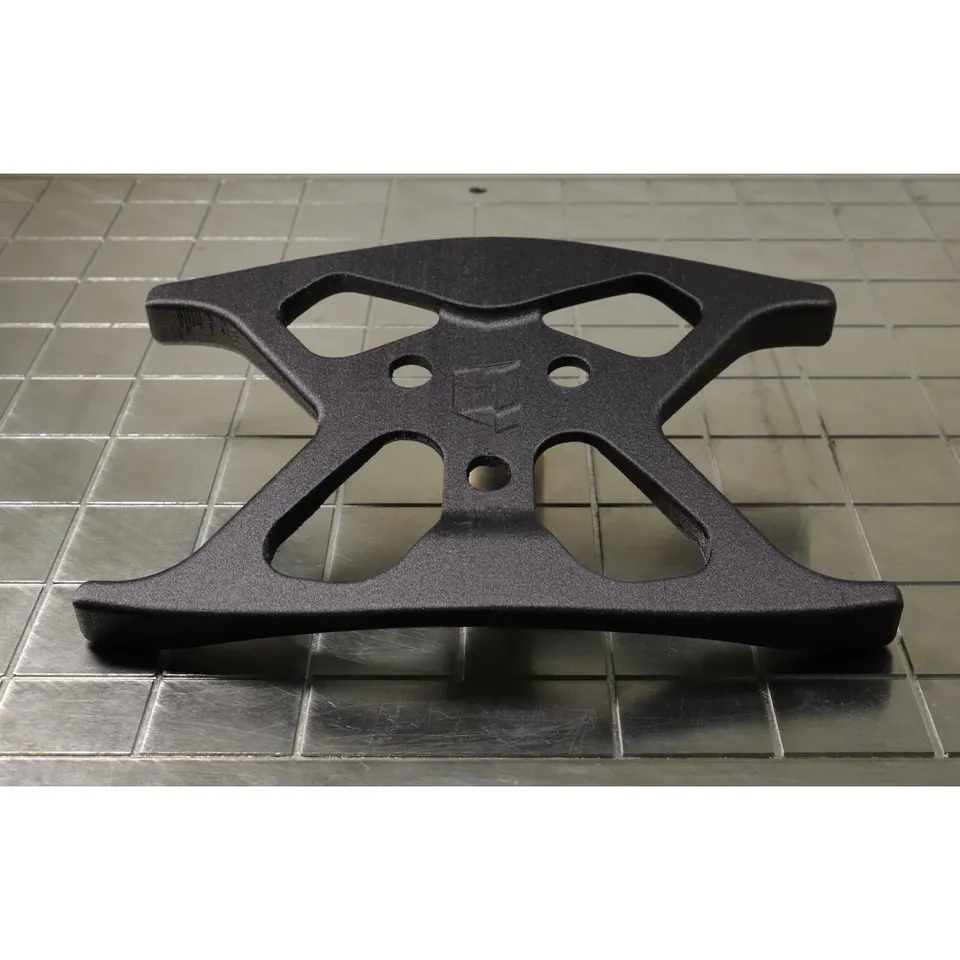
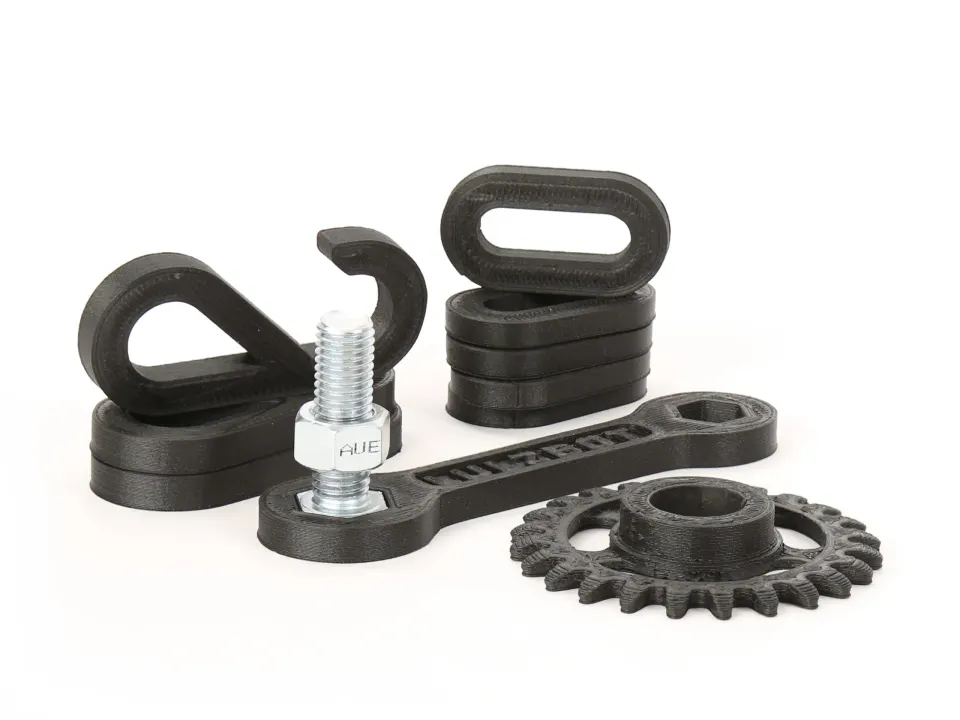
PA-CF ist für Anwender moderner geschlossener Drucker oft das attraktivste Nylon. Die Kohlenstofffasern verstärken das Material, erhöhen die Steifigkeit und helfen, den Verzug zu begrenzen. Die fertigen Teile haben meist eine ansprechende technische, matte Oberfläche, behalten ihre Form gut bei und wirken sehr professionell.
PA-CF eignet sich für feste Halterungen, Arme, Vorrichtungen, Spannelemente, Elektronikabdeckungen, Konstruktionsteile und Komponenten, die steif sein sollen. Wenn reines Nylon zu ibel wäre, helfen die Kohlenstofffasern. Erwarten Sie jedoch nicht, dass PA-CF automatisch für alles die beste Wahl ist. Die Fasern erhöhen die Steifigkeit vor allem in Druckrichtung, zwischen den Schichten entscheiden jedoch weiterhin die Qualität der Schichthaftung, das Trocknen und die Ausrichtung des Teils.
Wichtig ist die Verwendung der richtigen Düse. PA-CF ist abrasiv und kann eine gewöhnliche Messingdüse nach und nach aufweiten. Dadurch verschlechtern sich Dosiergenauigkeit, Oberfläche und Abmessungen. Für PA-CF sollten Sie gehärteten Stahl, Bimetall, Rubin oder eine andere für abrasive Materialien geeignete Düse verwenden.
Der häufigste Fehler bei Nylon ist das Drucken von einer feuchten Spule. Er zeigt sich durch Knistern im Hotend, Bläschen in den Wänden, Fäden, eine schlechte Oberfläche, geringere Festigkeit und manchmal auch einen instabilen Materialfluss. Bei einem technischen Teil ist das problematisch, denn ein schlechtes Aussehen bedeutet häufig auch schlechtere mechanische Eigenschaften.
Trocknen Sie die Spule vor dem Drucken gemäß den Empfehlungen des Herstellers. Als Richtwert werden bei Nylons häufig 70-90 °C für 6-12 Stunden verwendet, doch beachten Sie immer das konkrete Material und den Spulentyp. Manche Kunststoffspulen vertragen keine hohen Temperaturen; deshalb sollten Sie auch die Temperaturbeständigkeit der Spule prüfen.
Lagern Sie das Filament nach dem Trocknen in einem geschlossenen Behälter mit Silikagel. Drucken Sie bei längeren Druckaufträgen direkt aus einer Trockenbox. Bei Nylon reicht es nicht, die Spule einmal zu trocknen und sie eine Woche auf dem Tisch liegen zu lassen. Wenn die Luft im Raum feucht ist, kehrt das Material allmählich in einen ungünstigen Zustand zurück.
Nylon benötigt normalerweise eine höhere Düsentemperatur als PLA oder PETG. Häufig liegt sie ungefähr zwischen 250-300 °C, bei manchen Mischungen auch höher. Die Druckplatte liegt je nach Material ungefähr bei 40-110 °C. Die Unterschiede zwischen PA12, PA6 und PA-CF sind groß. Betrachten Sie das Herstellerprofil daher als Ausgangspunkt und nicht als nebensächliches Detail.
Bei größeren Teilen hilft ein geschlossener Bauraum. Es geht nicht nur um die maximale Temperatur, sondern um die Stabilität der Umgebung. Zugluft und schnelles Abkühlen erhöhen das Risiko von Verzug. Verwenden Sie den Bauteillüfter vorsichtig. Zu viel Kühlung kann die Schichthaftung verschlechtern, zu wenig Kühlung kann Überhänge beeinträchtigen. Bei Funktionsteilen ist ein etwas schlechterer Überhang besser als schwache Schichten.
Wichtig ist auch die Druckplatte. Nylon verhält sich nicht wie PLA. Oft helfen ein spezieller Nylonkleber, eine Trennschicht, ein geeignetes Druckblech oder ein empfohlenes Haftmittel. Verlassen Sie sich nicht darauf, dass dieselbe Oberfläche, die PETG perfekt hält, automatisch auch für PA funktioniert.
Wenn Sie mit Nylon beginnen, wählen Sie PA12 oder PA12-CF. Diese Materialien verzeihen mehr Fehler, verziehen sich weniger und lassen sich leichter abstimmen. Für gewöhnliche Funktionsteile ist dies oft der schnellste Weg zu einem brauchbaren Ergebnis.
Wenn Sie eine höhere Zähigkeit benötigen und bereit sind, sich mit Trocknen, enclosure und einem präziseren Prozess zu befassen, sollten Sie PA6 in Betracht ziehen. Es ist für mechanisch beanspruchte Komponenten sinnvoll, bei denen sich der höhere Aufwand lohnt.
Wenn Sie hauptsächlich Steifigkeit, Präzision und Stabilität benötigen, wählen Sie PA-CF. Achten Sie jedoch darauf, aus welchem Nylon die Mischung hergestellt ist. PA6-CF ist in der Regel feuchtigkeitsempfindlicher, während PA12-CF oft angenehmer zu drucken und zu lagern ist.
Für eine kleine Rastverbindung, die wiederholt gebogen werden soll, kann reines PA12 geeignet sein. Es behält eine gewisse Flexibilität und hält mechanische Belastungen besser aus als sprödere Materialien.
Für eine steife Halterung für eine Kamera, Sensoren oder Elektronik ist PA-CF oft besser geeignet. Das Teil wird sich weniger durchbiegen, maßstabiler sein und die Oberfläche wird technisch sauber wirken.
Für eine Gleitbuchse, Führung oder ein Zahnrad ist Nylon aufgrund seiner Verschleißfestigkeit und geringen Reibung sinnvoll. Bei solchen Teilen sind jedoch die richtige Schichtausrichtung, ausreichend viele Perimeter und sehr trockenes Filament entscheidend.
Für eine große Abdeckung auf einem offenen Drucker ist PA6 kein guter erster Versuch. Wenn Sie kein enclosure und keinen Trockner haben, ist PA12, PA-CF mit geringem Verzug oder je nach Temperatur und Anwendung ein völlig anderes Material die vernünftigere Wahl.
Der erste Fehler ist, die Feuchtigkeit zu unterschätzen. Wenn Nylon knistert, Fäden zieht oder eine raue Oberfläche hat, suchen Sie nicht zuerst nach einer magischen Retraktion. Beginnen Sie mit dem Trocknen.
Der zweite Fehler ist die Verwendung einer Messingdüse für PA-CF. Eine Zeit lang kann das funktionieren, aber die Düse verschleißt und die Druckqualität verschlechtert sich. Bei abrasiven Mischungen sollten Sie eine harte Düse als Pflichtausrüstung betrachten.
Der dritte Fehler ist eine falsche Ausrichtung des Teils. Planen Sie den Druck bei Funktionsteilen so, dass die Hauptkräfte die Schichten nicht voneinander abheben. Bei PA-CF ist das besonders wichtig, denn Kohlenstofffasern machen aus der Z-Achse kein Wunder.
Der vierte Fehler ist der übermäßige Glaube an eine universelle Temperatur. Nylonfilamente unterscheiden sich je nach Hersteller, Füllstoff und Basispolymer. Betrachten Sie das Profil als Ausgangspunkt und stimmen Sie Temperatur, Fluss, Geschwindigkeit und Kühlung auf dem konkreten Drucker ab.
Nylon ist ein hervorragendes Material für den funktionalen 3D-Druck, erfordert jedoch Disziplin. PA6 bietet hohe Leistung, reagiert aber empfindlich auf Feuchtigkeit und schlechte Druckbedingungen. PA12 ist praktischer und oft die bessere erste Wahl. PA-CF sorgt für zusätzliche Steifigkeit, Stabilität und eine technische Optik, benötigt jedoch eine verschleißfeste Düse und weiterhin trockenes Filament.
Wenn Sie aus Nylon gute Teile herstellen möchten, beginnen Sie mit der richtigen Materialwahl, trocknen Sie es vor dem Drucken, lagern Sie es trocken und drucken Sie unter Berücksichtigung der Schichtausrichtung. Dann wird Nylon zu einem der nützlichsten Filamente für echte mechanische Bauteile und nicht nur zu einem weiteren Eintrag in der Materialliste.


