Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
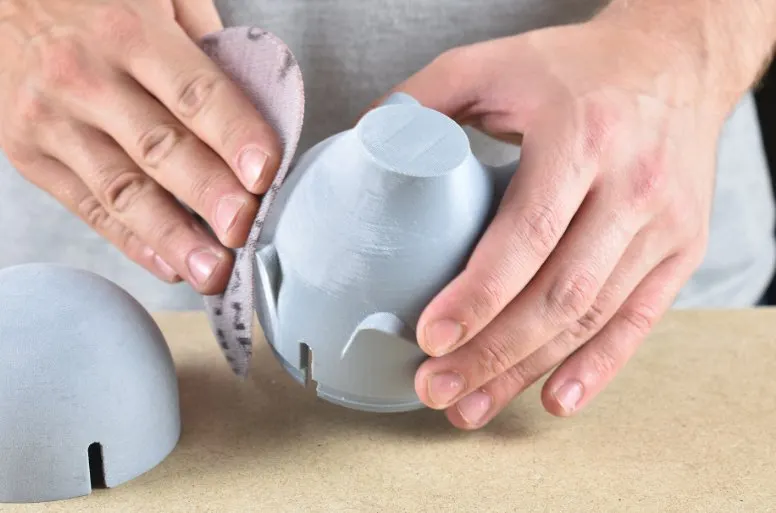
Ein Druckteil muss nach dem Abnehmen vom Druckbett noch kein fertiges Produkt sein. Bei einer funktionalen Halterung reicht es oft aus, die Stützstrukturen zu entfernen und die Kanten zu versäubern. Bei Dekorationen, Cosplay-Zubehör, Elektronikgehäusen oder Geschenkmodellen entscheidet jedoch gerade die Nachbearbeitung. Durch sie verschwinden sichtbare Schichten, Verbindungen zwischen den Teilen und kleinere Druckfehler. Das Ergebnis kann dann wie spritzgegossener Kunststoff, ein lackierter Prototyp oder ein handgefertigtes Modell aussehen.
Die gute Nachricht ist, dass Sie keine professionelle Lackiererei benötigen. Sie müssen wissen, welches Material Sie bearbeiten, wie glatt die Oberfläche werden soll und in welcher Reihenfolge die einzelnen Schritte durchgeführt werden. Der häufigste Fehler besteht darin, mit zu feinem Schleifpapier zu beginnen, zu viel Spachtelmasse aufzutragen, beim Lackieren zu eilen oder ein Lösungsmittel für ein ungeeignetes Material zu verwenden.
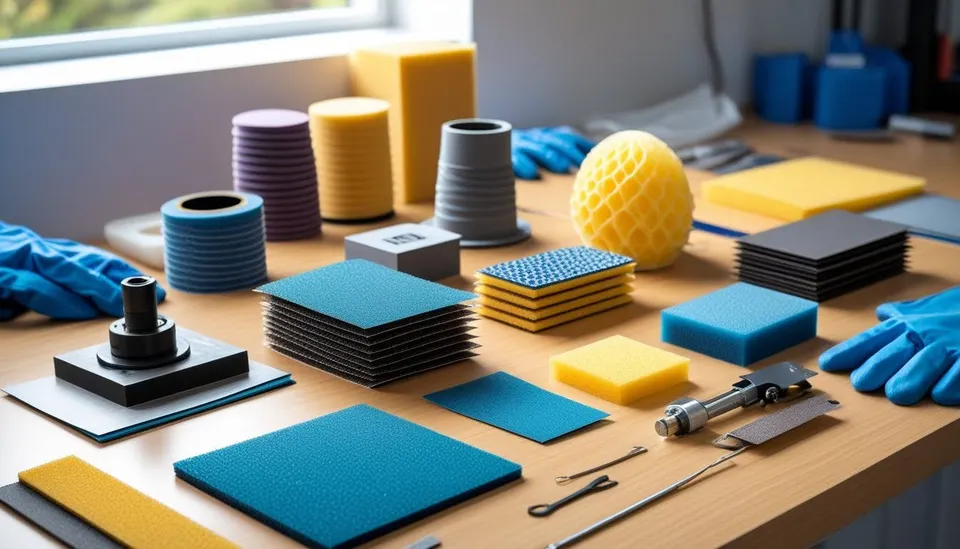
Das Grundset für die meisten FDM-Drucke ist einfach: ein scharfes Abbrechmesser oder Skalpell, Nadelfeilen, Schleifpapiere mit Körnungen von etwa 120, 180, 240, 400, 600 und 1000, ein Schleifschwamm, Sekundenkleber, Zweikomponenten-Epoxidharz, Sprühfüller, feine Modellbauspachtelmasse, Grundierung, Decklack und gegebenenfalls Klarlack. Außerdem sind eine Atemschutzmaske, Handschuhe, Schutzbrille und eine gute Belüftung sinnvoll.
Bei größeren Modellen lohnt sich ein Schleifklotz. Die Finger folgen den Unebenheiten und erzeugen leicht Wellen, während ein gerader Klotz die Fläche eben hält. Für gewölbte Oberflächen eignet sich ein ibler Schleifschwamm besser. Für kleine Details verwenden Sie eine Feile, ein Wattestäbchen mit aufgeklebtem Schleifpapier oder einen über einen Zahnstocher gefalteten Streifen Schleifpapier.
Für eine Figur im Regal wählen Sie ein anderes Verfahren als für eine belastete Halterung im Auto. Bei einem dekorativen Modell können die Schichten unter Spachtelmasse, Füller und Lack verborgen werden. Ein Funktionsteil darf jedoch weder Präzision, Flexibilität noch Festigkeit verlieren. Jede Schicht aus Spachtelmasse und Farbe fügt Material hinzu. Schützen Sie daher bei Öffnungen, Gewinden, Rastnasen und Passflächen die Abmessungen mit Abdeckband oder versäubern Sie sie nach der Fertigstellung vorsichtig erneut.
Bei Teilen, die im Freien oder in der Sonne eingesetzt werden, sollten Sie auch an das Material denken. PLA wird bei Wärme weich, und durch die Nachbearbeitung wird daraus kein hitzebeständiger Kunststoff. PETG ist zäher, lässt sich aber schlechter schleifen, und manche Farben haften ohne eine gute Grundierung schwächer darauf. ASA und ABS lassen sich chemisch sehr schön glätten, erfordern bei der Arbeit mit Lösungsmitteln jedoch deutlich strengere Sicherheitsmaßnahmen.
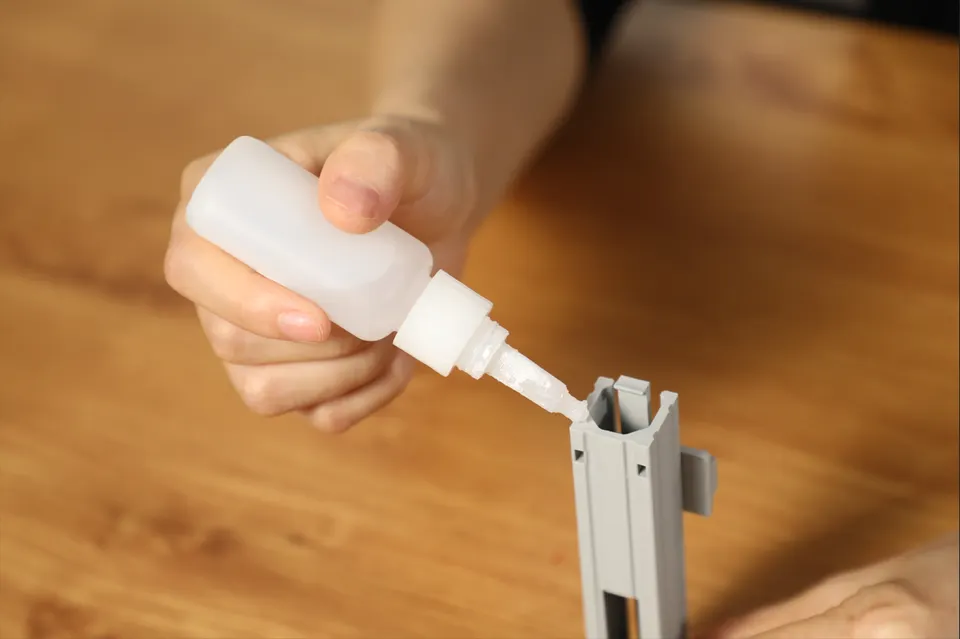
Bevor Sie den Klebstoff öffnen, setzen Sie die Teile trocken zusammen. Entfernen Sie Reste der Stützstrukturen, Fäden, den Elefantenfuß und Unebenheiten an der Verbindungsstelle. Rauen Sie die Kanten mit Schleifpapier um Körnung 180 bis 240 leicht an, damit der Klebstoff mechanisch Halt findet. Für lange Verbindungen sollten Sie Klemmen, Gummibänder oder Malerkrepp bereitlegen. Bei komplexen Modellen bringen Sie auf der Innenseite kleine Markierungen an, damit sich die Teile beim Kleben nicht verdrehen.
Für PLA ist Sekundenkleber die schnellste Wahl. Dünnflüssiger Klebstoff läuft in eine präzise Verbindung, Gelkleber füllt kleine Spalten besser aus und läuft weniger ab. Aktivator beschleunigt die Aushärtung, kann jedoch einen weißlichen Belag hinterlassen. Verwenden Sie ihn daher sparsam und möglichst außerhalb sichtbarer Flächen.
PETG ist beim Kleben oft widerspenstiger. Für leichte dekorative Verbindungen kann Sekundenkleber funktionieren, für stabilere Baugruppen ist Zweikomponenten-Epoxidharz oder ein für Kunststoffe geeigneter Klebstoff besser. Entfetten und rauen Sie die Verbindung vorher an. Wenn die Verbindung belastet wird, sollten Sie sich nicht ausschließlich auf den Klebstoff verlassen. Fügen Sie Stifte, Verriegelungen, Schrauben, eingelegte Drähte oder gedruckte Zapfen hinzu.
ABS und ASA können auch mit Lösungsmitteln geklebt werden, da die Oberfläche teilweise angelöst wird und sich die Verbindung nach dem Verdunsten des Lösungsmittels eher wie verschweißter Kunststoff verhält. Das ist stabil, verzeiht jedoch weniger Fehler und erfordert Belüftung, Handschuhe und Vorsicht. Bei großen Teilen ist Epoxidharz praktischer, da es Zeit für eine präzise Positionierung lässt.
Bei iblen Materialien wie TPU sollten Sie damit rechnen, dass eine harte, spröde Verbindung beim Biegen abblättern kann. Verwenden Sie einen iblen Kontaktkleber oder Polyurethankleber und testen Sie immer zuerst an einem Reststück.
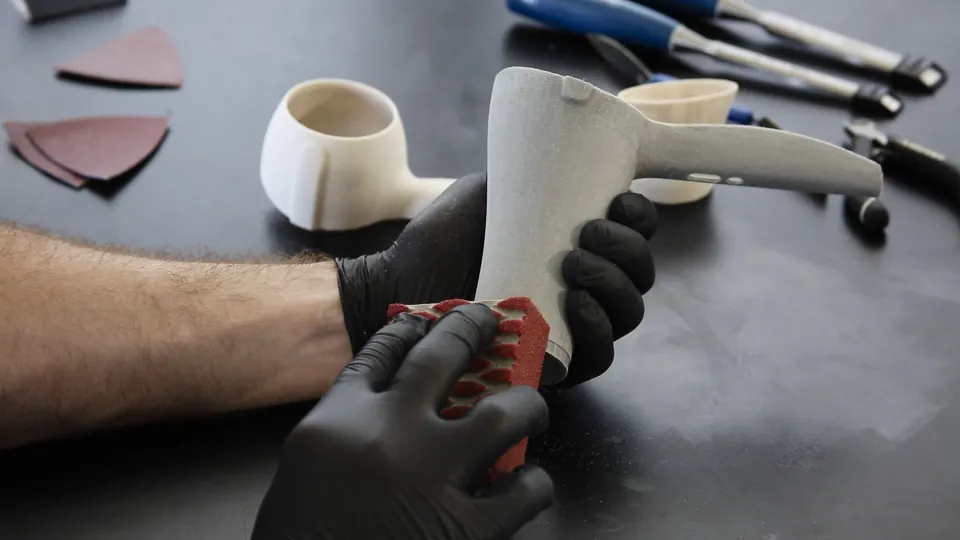
Schleifen bedeutet nicht, das feinste Papier zu nehmen und lange zu warten. Beginnen Sie so grob wie nötig, aber nicht grober. Wenn Sie Schichten, Reste der Stützstrukturen oder den Übergang zwischen zwei geklebten Teilen ausgleichen müssen, beginnen Sie ungefähr mit Körnung 120 bis 180. Sobald die Form stimmt, wechseln Sie zu 240, anschließend zu 400 und für eine lackierte Oberfläche zu 600 bis 1000. Das Überspringen von Körnungen spart scheinbar Zeit. Feines Papier kann die Riefen des groben Schleifens dann jedoch nicht schnell entfernen.
Schleifen Sie PLA am besten mit leichtem Druck. Beim langen Trockenschleifen erwärmt sich der Kunststoff, wird weich und beginnt zu schmieren. Kurze Bewegungen, häufiges Reinigen des Papiers und Nassschleifen bei den feineren Schritten helfen. Auch PETG kann beim Schleifen schmieren und Fäden ziehen. Verwenden Sie daher scharfes Schleifpapier, weniger Druck und mehr Geduld. ABS und ASA lassen sich angenehmer schleifen, aber den Schleifstaub sollten Sie bei keinem Material einatmen.
Reinigen Sie das Teil nach jedem Schritt. Staub in den Riefen täuscht das Auge und erscheint nach dem Auftragen der Grundierung als schmutzige Flecken. Für die trockene Reinigung genügt eine weiche Bürste, zum Schluss Wasser mit einem Tropfen Spülmittel oder ein je nach Material geeigneter Entfetter. Vor dem Lackieren muss das Teil vollständig trocken sein.
Verwenden Sie Spachtelmasse für Fehler, nicht als Putz über das gesamte Modell. Für kleine Spalten, Riefen und Spuren der Stützstrukturen genügt Modellbau- oder Acrylspachtelmasse. Tragen Sie sie mit einem Spachtel oder einer alten Karte auf, drücken Sie sie in die Lücke und ziehen Sie den Überschuss sofort ab. Je weniger Spachtelmasse außerhalb des Fehlers zurückbleibt, desto weniger müssen Sie schleifen.
Für größere Verbindungen und tiefere Spalten eignet sich Zweikomponenten-Polyester- oder Epoxidspachtel. Er haftet besser und sinkt weniger ein, härtet jedoch schnell aus und riecht stark. Arbeiten Sie deshalb in kleinen Mengen. Bei geklebten Modellen ist meist folgende Vorgehensweise am besten: kleben, die Verbindung von innen verstärken, die Spalte verspachteln, schleifen, Füller aufsprühen, prüfen und erneut lokal spachteln.
Sprühfüller eignet sich ideal für feine Schichten nach dem FDM-Druck. Sprühen Sie keine einzelne dicke Schicht auf. Besser sind zwei bis drei dünne Schichten mit ausreichend Zeit zum Ablüften. Nach dem Aushärten schleifen Sie die Oberfläche mit Körnung 400 bis 600. Füller hebt Fehler hervor. Erschrecken Sie daher nicht, wenn der erste Auftrag mehr Fehler zeigt als der blanke Kunststoff. Genau dafür wird er verwendet.
Bei sehr glatten dekorativen Drucken können Sie auch eine dünne Epoxidharzschicht verwenden. Sie füllt die Schichten auf und erzeugt eine feste Oberfläche, kann jedoch Details auffüllen, scharfe Kanten abrunden und zusätzliches Gewicht erzeugen. Sie eignet sich eher für Cosplay, Requisiten und große organische Formen als für präzise mechanische Teile.
Der Decklack kann niemals eine schlechte Vorbereitung verbergen. Wenn nach der Grundierung Riefen sichtbar sind, werden sie auch nach dem Lackieren sichtbar sein, nur noch deutlicher. Waschen Sie das Teil nach dem Schleifen, entfetten Sie es und lassen Sie es trocknen. Entfernen Sie Staub mit einem weichen Pinsel oder durch Abblasen. Verwenden Sie für Bereiche, die maßhaltig bleiben müssen, Abdeckband.
Zuerst kommt die Grundierung oder der Füller. Für PLA und PETG verwenden Sie am besten eine für Kunststoffe geeignete Grundierung. Sprühen Sie aus der vom Hersteller des Sprays empfohlenen Entfernung und beginnen Sie neben dem Teil, damit die ersten Tropfen keine Flecken verursachen. Bewegen Sie sich gleichmäßig und tragen Sie lieber eine weitere dünne Schicht auf als eine nasse Schicht, die verläuft.
Nach der Grundierung folgt ein Kontrollschliff. Die matte Oberfläche zeigt glänzende Vertiefungen, die noch nicht ausgeglichen sind, besonders deutlich. Sobald die Grundierung gleichmäßig ist, können Sie die Farbe auftragen. Für Modelle und Prototypen eignen sich Acrylsprays, Airbrush und Pinsel. Spray ist bei größeren Flächen schnell, mit der Airbrush haben Sie bei kleinen Modellen die beste Kontrolle, und der Pinsel eignet sich für Details.
Wählen Sie den Klarlack entsprechend dem Verwendungszweck. Matter Lack kaschiert kleinere Unvollkommenheiten und wirkt bei Figuren realistisch. Glänzender Lack betont die Form, zeigt aber auch jede Welle. Seidenglanz ist ein guter Kompromiss für Gehäuse, Halterungen und technische Modelle. Lassen Sie den Lack bei belasteten Teilen länger aushärten, als es bis zur Berührungstrocknung nötig ist. Die Oberfläche kann nach einer Stunde trocken sein, mechanisch belastbar wird sie jedoch erst später.
Chemisches Glätten ist verlockend, weil es Schichten ohne langes Schleifen glätten kann. Es ist jedoch nicht universell einsetzbar. Am bekanntesten ist das Glätten von ABS und ASA mit Aceton. Die Dämpfe ätzen die Oberfläche an, die Schichten verschmelzen und das Teil erhält ein glattes bis glänzendes Aussehen. Bei zu langer Einwirkzeit gehen jedoch scharfe Details verloren, Kanten werden abgerundet und die Abmessungen können sich verändern.
Aceton ist entzündlich und seine Dämpfe sind für geschlossene Räume ohne Belüftung nicht geeignet. Verwenden Sie keine offene Flamme, erhitzen Sie das Lösungsmittel nicht improvisiert und arbeiten Sie nicht in der Nähe von Zündquellen. Lassen Sie das Teil nach dem Glätten lange auslüften, da die weiche Oberfläche anfällig für Abdrücke und Verformungen ist.
PLA und PETG lassen sich mit Aceton normalerweise nicht zuverlässig glätten. Bei diesen Materialien sind mechanisches Schleifen, Füller, Spachtelmasse oder eine Epoxidbeschichtung sicherer. PVB ist ein Material, das zum Glätten mit Alkohol entwickelt wurde. Wenn Sie jedoch normales PLA, PETG, ABS oder ASA drucken, richten Sie sich immer nach dem konkreten Filament und testen Sie zunächst ein Stück des Drucks.
| Material | Geklebte Verbindungen | Schleifen | Glätten | Hinweis |
|---|---|---|---|---|
| PLA | Sekundenkleber, Epoxidharz | Einfach, auf Erwärmung achten | Eher Spachtelmasse, Füller, Epoxidharz | Gut für Dekorationen und Prototypen, schlechter bei Wärme |
| PETG | Epoxidharz, Kunststoffkleber, angeraute Verbindung | Zäh, schmiert manchmal | Eher mechanisch und mit Füller | Hervorragend für Funktionsteile, benötigt eine gute Grundierung unter der Farbe |
| ABS | Epoxidharz, lösungsmittelbasiertes Kleben | Gut schleifbar | Glätten mit Aceton | Erfordert Belüftung und Vorsicht bei Lösungsmitteln |
| ASA | Epoxidharz, lösungsmittelbasiertes Kleben | Gut schleifbar | Glätten mit Aceton | Für den Außenbereich geeignet, gute Wahl für glatte technische Gehäuse |
| TPU | Flexible Klebstoffe | Schwieriger | Nicht für gewöhnliches chemisches Glätten geeignet | Testen Sie die Flexibilität der Verbindung an einem Reststück |
| Resin | Sekundenkleber, Epoxidharz | Sehr feines Schleifen | Polieren, Lack | Verwenden Sie beim Schleifen einen Staubschutz |
Für ein schnelles Funktionsteil entfernen Sie die Stützstrukturen, brechen Sie scharfe Kanten mit einer Feile, schleifen Sie die Kontaktflächen mit Körnung 240 bis 400 und lassen Sie das Teil unlackiert. Verwenden Sie bei Öffnungen einen Bohrer von Hand oder mit niedriger Drehzahl, damit sich der Kunststoff nicht überhitzt.
Für ein glattes Elektronikgehäuse kleben Sie die Teile mit Epoxidharz oder Sekundenkleber und Zapfen, verspachteln Sie die Spalten, schleifen Sie mit Körnung 240 bis 400, sprühen Sie Füller auf, schleifen Sie mit Körnung 600, tragen Sie Grundierung, Farbe und Seidenglanzlack auf. Maskieren Sie Montageflächen und Gewinde.
Für einen Cosplay-Helm oder eine Requisite verbinden Sie zunächst die Segmente von innen, verstärken Sie sie mit einem Kunststoffstreifen, Glasgewebe oder Epoxidharz, verspachteln Sie die Spalten von außen und wiederholen Sie Füller und Schleifen, bis die Schichten verschwunden sind. Erst danach beginnen Sie mit Farbe, Patina und Lack.
Bei einer Figur oder Dekoration lohnt es sich, bereits mit geringerer Schichthöhe zu drucken. Die Nachbearbeitung muss dann nicht gegen tiefe Stufen ankämpfen. Verwenden Sie feine Feilen, lokal Spachtelmasse und Füller in dünnen Schichten. Tragen Sie die Farbe lieber schrittweise auf, damit sie feine Details nicht auffüllt.
Der erste Fehler ist die falsche Reihenfolge. Wenn Sie ein Teil vor dem Ausgleichen der Spalten lackieren, reparieren Sie anschließend den Lack statt des Modells. Die richtige Reihenfolge lautet normalerweise: reinigen, kleben, verstärken, verspachteln, schleifen, füllen, erneut schleifen, grundieren, lackieren und versiegeln.
Der zweite Fehler ist zu viel Druck beim Schleifen. Druck beschleunigt die Arbeit nicht so sehr wie die richtige Körnung des Papiers. Stattdessen erwärmt er den Kunststoff, setzt das Schleifmittel zu und erzeugt Unebenheiten. Lassen Sie das Schleifmittel arbeiten und wechseln Sie es häufig.
Der dritte Fehler besteht darin, die Kompatibilität nicht zu testen. Manche Sprays reagieren mit dem Untergrund, manche Klebstoffe werden spröde und manche Lösungsmittel beschädigen Details. Ein Reststück, ein misslungener Druck oder die Innenseite des Teils bewahren Sie vor einem zerstörten Modell.
Der vierte Fehler ist, die Aushärtung zu überstürzen. Berührungstrocken bedeutet nicht, dass das Teil zum Schleifen, Abkleben oder Montieren bereit ist. Spachtelmasse, Füller, Farbe und Lack benötigen Zeit. Wenn das Schleifpapier klebt oder die Oberfläche Krümel bildet, warten Sie länger.
Nachbearbeitung ist ein Handwerk. Nach dem ersten Druck verschwindet vielleicht nicht jede Schicht, aber Sie werden sehr schnell feststellen, welche Schritte den größten Effekt haben. Für die meisten gängigen Modelle gilt eine einfache Regel: eine gute Verbindung, geduldiges Schleifen, dünne Schichten Spachtelmasse und Füller, eine hochwertige Grundierung und erst danach Farbe. Wenn Sie in dieser Reihenfolge vorgehen, kann selbst ein gewöhnlicher FDM-Druck wie ein fertiges Produkt aussehen.


