Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
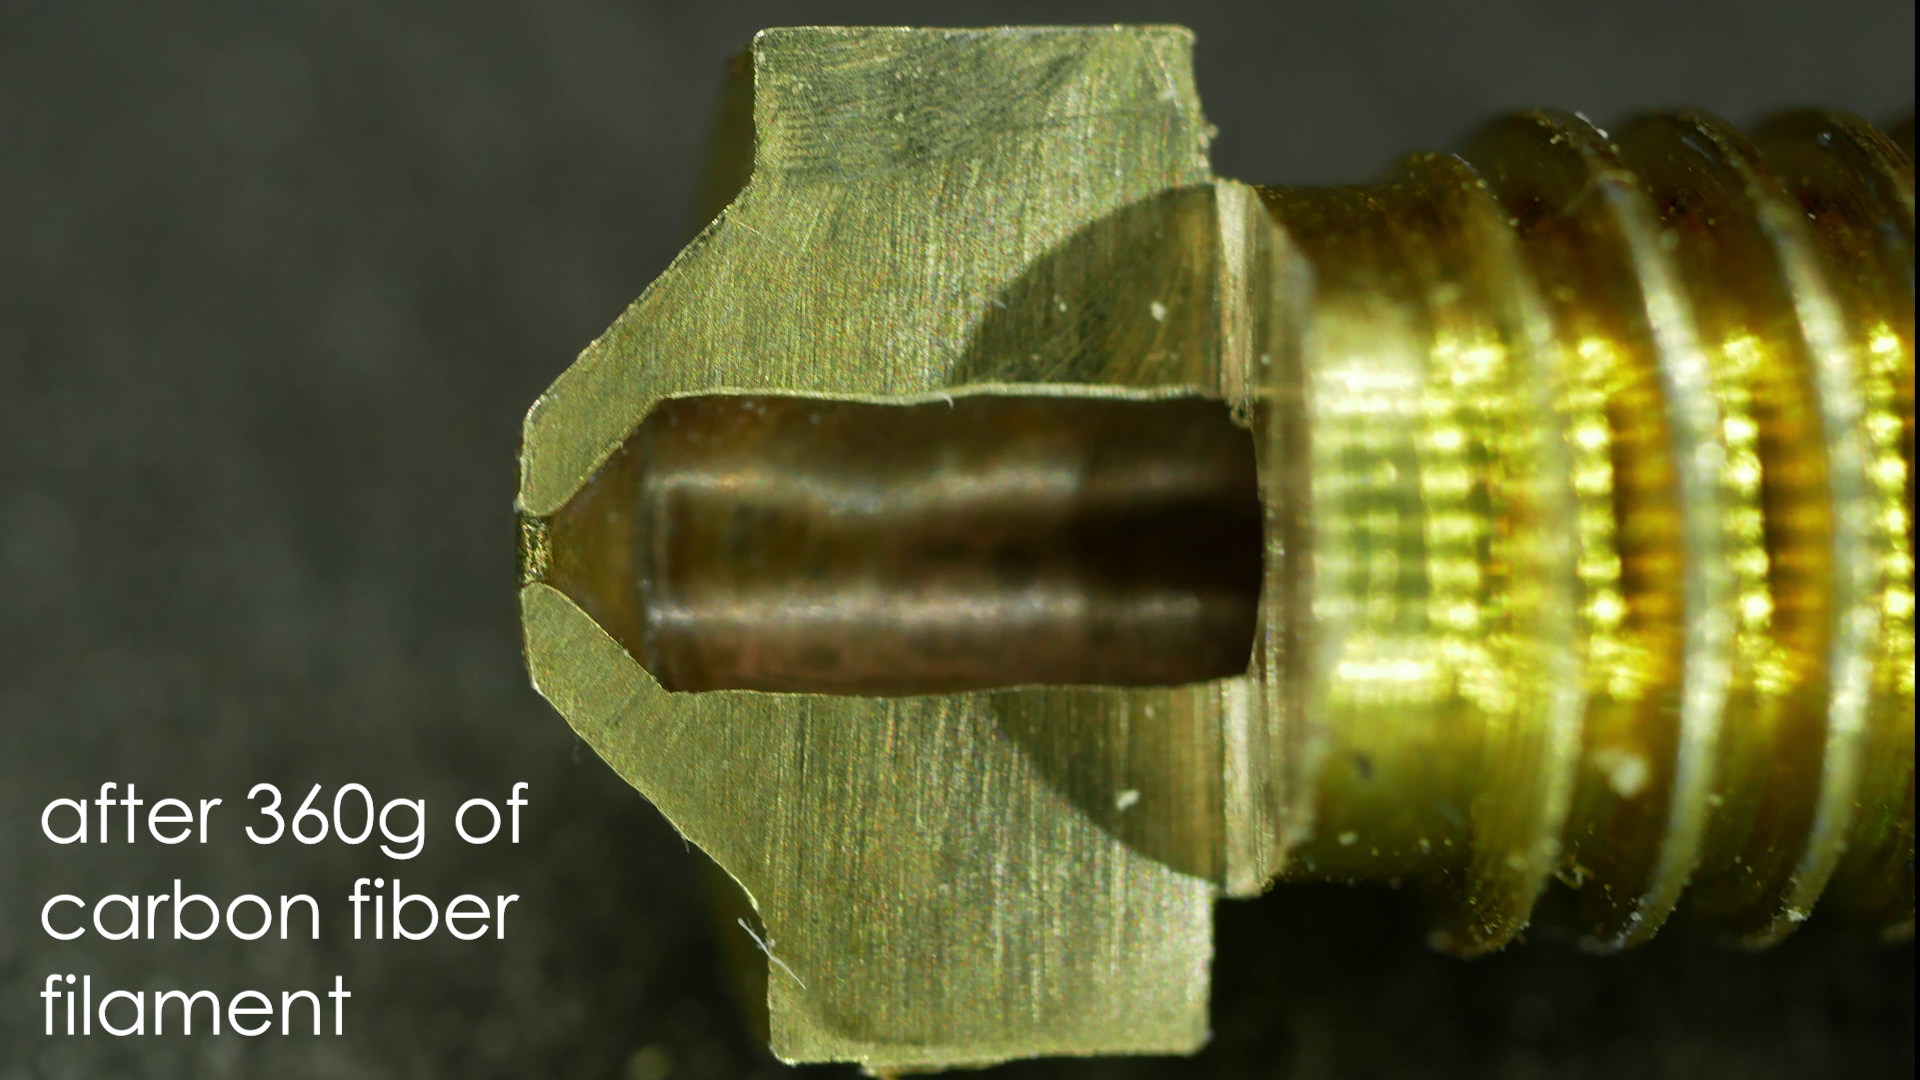
Karbonfilamente wirken verlockend: eine matte technische Oberfläche, steifere Teile, weniger Verzug und das Gefühl, dass der Drucker plötzlich echte Funktionsteile bewältigt. Doch PLA-CF, PETG-CF, PA-CF sowie Glow- oder Holzfilamente sind keine gewöhnlichen Materialien in einer anderen Farbe. Sie enthalten harte Partikel oder Fasern, die die Düse beim Durchlaufen des Hotends abschleifen.
Bei gewöhnlichem PLA hält eine Messingdüse lange. Bei abrasiven Filamenten kann sich die Düsenöffnung jedoch bereits nach einigen hundert Gramm Material vergrößern. Das Ergebnis ist meist unauffällig: Die Teile werden maßlich ungenau, die oberen Schichten sind rauer, der Drucker fördert zu viel Material und ein Profil, das letzte Woche noch funktioniert hat, ergibt plötzlich keinen Sinn mehr.
Dieser Artikel erklärt, wann Messing noch ausreicht, wann eine gehärtete Düse die bessere Wahl ist, warum häufig eine 0,6-mm-Düse empfohlen wird und wie der Slicer angepasst werden sollte, damit sich Karbonfilament zuverlässig drucken lässt.
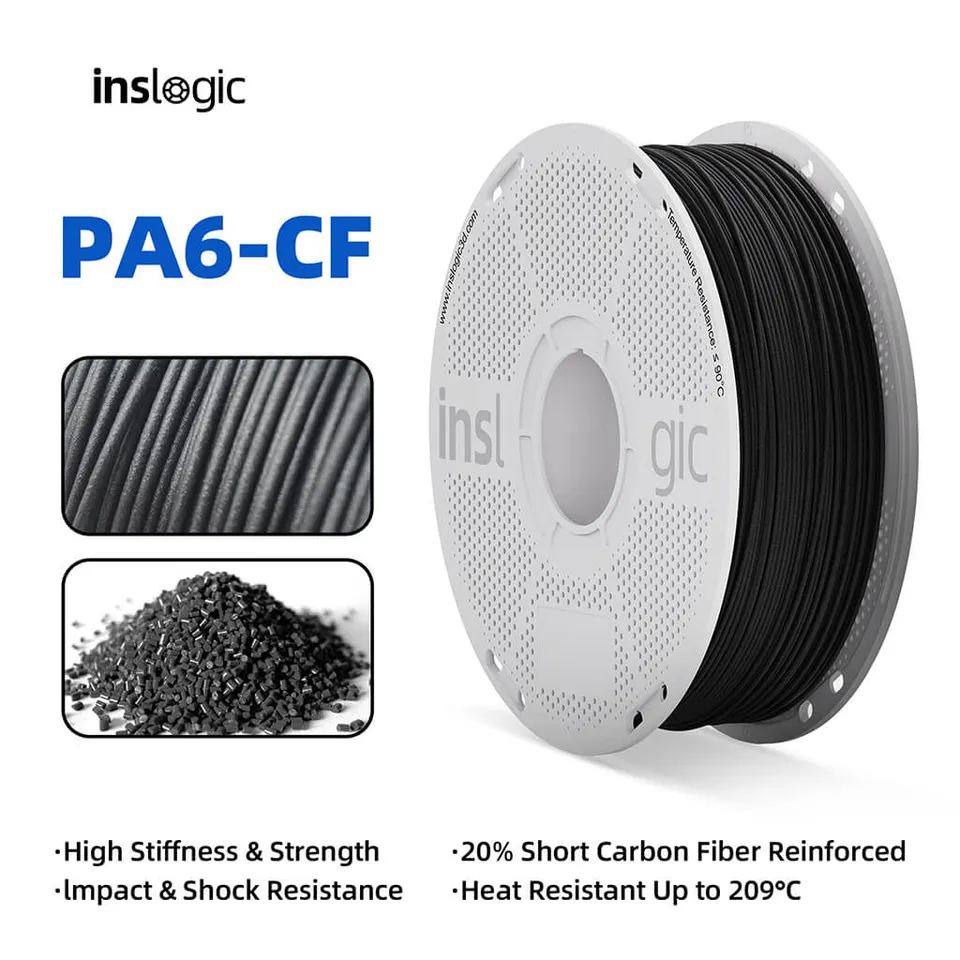
Abrasives Filament ist ein Material, das einen Zusatz enthält, der die Düse oder Teile des Feeders mechanisch abnutzen kann. Es geht nicht nur um Karbon.
Zu den typischen abrasiven Materialien gehören:
Der Grundkunststoff ist weiterhin wichtig. PLA-CF lässt sich anders drucken und verhält sich anders als PA-CF. Der Karbonzusatz erhöht normalerweise die Steifigkeit, verbessert die Maßstabilität und erzeugt eine schöne matte Oberfläche, macht aus PLA aber kein Nylon und aus PETG kein industrielles Laminat. Wählen Sie das Material immer zuerst nach dem Grundpolymer und erst danach nach der Füllung aus.
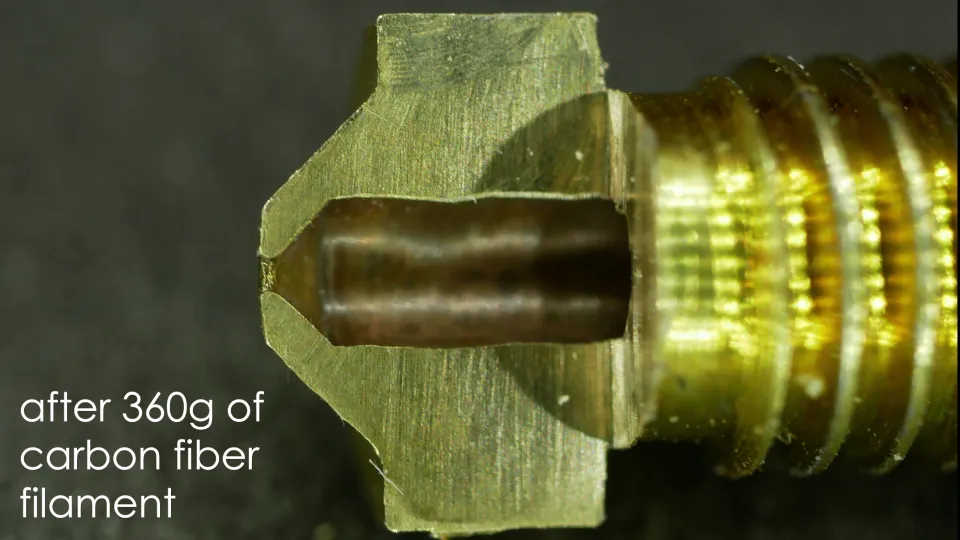
Messing ist aus gutem Grund bei FDM-Druckern beliebt. Es leitet Wärme gut, ist günstig, lässt sich leicht herstellen und funktioniert hervorragend für PLA, PETG, ABS oder ASA. Das Problem ist die Härte. Kohlenstoff- oder Glasfasern und harte Pigmente verhalten sich bei der Extrusion wie sehr feines Schleifmittel.
Eine Düse verschleißt nicht so, dass sie plötzlich nicht mehr druckt. Meist vergrößert sich die Öffnung langsam. Aus einer 0,4-mm-Düse können mit der Zeit 0,45 mm, 0,5 mm oder mehr werden. Der Slicer rechnet jedoch weiterhin mit dem ursprünglichen Durchmesser. Der Drucker extrudiert deshalb mehr Material, als das Profil vorsieht.
Typische Anzeichen einer abgenutzten Messingdüse:
Wenn Sie ein kleines Teil aus PLA-CF mit einer Messingdüse drucken, wird der Drucker wahrscheinlich nicht sofort beschädigt. Wenn Sie jedoch eine ganze Spule Karbon- oder Glow-Material drucken möchten, ist Messing die falsche Sparmaßnahme. Der Preis einer neuen Messingdüse ist niedrig, aber ungenaue Teile, verlorene Zeit und wiederholtes Anpassen des Profils kosten mehr.
Verwenden Sie Messing für gewöhnliche, ungefüllte Materialien:
Messing kann auch dann sinnvoll sein, wenn Sie ausschließlich detaillierte Modelle aus gewöhnlichem PLA drucken und eine möglichst gute Wärmeleitfähigkeit wünschen. Bei kleinen Durchmessern, beispielsweise 0,25 mm oder 0,2 mm, ist Messing für nicht abrasive Materialien weiterhin eine praktische Wahl.
Sobald jedoch Karbon, Glas, Leuchtpigment, Metallpulver, Holz oder Stein im Filament enthalten ist, sollten Sie Messing als vorübergehende Notlösung betrachten. Für regelmäßiges Drucken ist der Wechsel zu einer widerstandsfähigeren Düse die bessere Wahl.
Eine gehärtete Düse ist das gängigste Upgrade für abrasive Filamente. In der Praxis bedeutet sie vor allem eine widerstandsfähigere Düsenöffnung, die durch Karbon oder Glow-Pigmente nicht so schnell abgenutzt wird wie Messing.
Vorteile von gehärtetem Stahl:
Nachteile von gehärtetem Stahl:
Erwarten Sie nach dem Austausch einer Messingdüse durch eine gehärtete Düse nicht, dass das alte Profil immer perfekt funktioniert. Oft reicht es aus, die Temperatur um 5 bis 15 °C zu erhöhen, den maximalen Volumenstrom zu reduzieren und den Durchfluss neu zu kalibrieren. Bei schnellen Druckern ist die Durchflussgrenze wichtiger als die eigentliche Geschwindigkeit in mm/s.
Eine 0,4-mm-Düse ist ein universeller Standard, aber bei gefüllten Filamenten nicht immer die beste Wahl. Eine größere Öffnung verringert das Risiko von Verstopfungen und lässt kurze Fasern oder harte Partikel besser passieren. Deshalb wird für karbon- und glasfasergefüllte Filamente häufig eine 0,6-mm-Düse empfohlen.
Eine 0,6-mm-Düse eignet sich, wenn Sie:
Im Vergleich zu 0,4 mm verlieren Sie einen Teil der Details, was bei technischen Teilen jedoch oft keine Rolle spielt. Dafür erhalten Sie breitere Bahnen, schnelleres Drucken größerer Bauteile und einen gleichmäßigeren Materialfluss. Für viele Wartungs- und Funktionsteile ist eine gehärtete 0,6-mm-Düse praktischer, als jeden Verbundwerkstoff durch eine 0,4-mm-Düse zu pressen.
Eine 0,8-mm-Düse ist vor allem für große Teile, schnelle Prototypen und gröbere mechanische Bauteile sinnvoll. Für kleine Präzisionsteile kann sie unnötig groß sein.
Gehärteter Stahl ist ein guter Anfang, aber nicht die einzige Möglichkeit. Wenn Sie abrasive Materialien häufig drucken, lohnt es sich, eine hochwertigere Düse in Betracht zu ziehen.
Rubindüsen haben eine sehr widerstandsfähige Spitze und bewältigen abrasive Materialien gut. Sie sind teurer, und bei der Handhabung ist Vorsicht geboten, da die Spitze ein Präzisionsbauteil und kein Werkzeug zum mechanischen Hebeln ist.
Düsen aus Wolframkarbid oder ähnlich widerstandsfähigen Materialien kombinieren hohe Verschleißfestigkeit mit einer besseren Wärmeleitfähigkeit als gewöhnlicher gehärteter Stahl. Sie eignen sich hervorragend für häufiges Drucken mit Karbon, Glas oder technischen Verbundwerkstoffen, kosten aber mehr.
Bimetall- und beschichtete Düsen versuchen, die Vorteile mehrerer Materialien zu verbinden: gute Wärmeübertragung, eine widerstandsfähige Spitze und eine geringere Materialhaftung. Bei diesen Düsen lohnt es sich, nach dem konkreten Drucker und den verfügbaren Profilen auszuwählen.
Praktische Faustregel:
Die Düse ist nicht das einzige Bauteil, das leidet. Abrasives Filament kann mit der Zeit auch Förderzahnräder, Führungsbahnen und bei einigen Systemen Teile der automatischen Materialzufuhr abnutzen. Dies betrifft vor allem Filamente mit Glas, Karbon und harten Pigmenten.
Bei Druckern mit optionalen gehärteten Förderzahnrädern ist es sinnvoll, diese beim regelmäßigen Drucken von Verbundwerkstoffen zu verwenden. Wenn Sie über ein Mehrfarb- oder automatisches Zuführsystem drucken, prüfen Sie, ob der Hersteller das betreffende Filament empfiehlt. Einige spröde oder abrasive Materialien können in langen Führungen brechen, zerbröseln oder die Zuführkomponenten schneller abnutzen.
Beginnen Sie beim Wechsel zu einem Karbon- oder anderen abrasiven Filament nicht blind mit dem Profil für gewöhnliches PLA. Verwenden Sie ein Profil für dasselbe Grundpolymer und passen Sie es gemäß den Empfehlungen des Filamentherstellers an.
Karbon-PLA wird häufig etwas heißer gedruckt als gewöhnliches PLA. PETG-CF basiert auf PETG und PA-CF auf Nylon, daher benötigen sie völlig andere Temperaturen, Trocknung und Umgebungsbedingungen. Gehärteter Stahl überträgt Wärme außerdem schlechter als Messing, sodass einige zusätzliche Grad erforderlich sein können.
Beginnen Sie folgendermaßen:
Drucken Sie immer einen Temperaturturm oder zumindest ein kleines Testteil. Achten Sie auf eine Kombination aus guter Festigkeit der Schichten, sauberer Oberfläche und stabilem Materialfluss.
Verbundwerkstoffe können anders fließen als reiner Kunststoff. Kalibrieren Sie nach dem Düsen- oder Materialwechsel den Durchfluss. Reduzieren Sie bei schnellen Druckern den maximalen Volumenstrom, bis die Unterextrusion in langen geraden Abschnitten verschwindet.
Wenn der Druck bei langsamer Geschwindigkeit gut aussieht, beim schnellen Infill jedoch schwach oder löchrig wird, liegt das Problem nicht unbedingt an der Temperatur. Häufig ist es genau die Durchflussgrenze.
Gehen Sie bei den ersten Tests nicht an die maximale Geschwindigkeit. Beginnen Sie bei PLA-CF und PETG-CF ruhig langsamer als bei gewöhnlichem Material. Bei PA-CF sind eine stabile Temperatur, Trockenheit und gute Schichthaftung wichtiger als eine rekordverdächtige Druckzeit.
Ein guter Ausgangspunkt für Funktionsteile ist eine mittlere Geschwindigkeit, mehr Perimeter und eine konservative Beschleunigung. Karbonfilament sieht oft auch bei geringerer Schichthöhe gut aus, da die matte Oberfläche die Schichten besser kaschiert als glänzendes PLA.
Bei einer 0,6-mm-Düse liegt der praktische Bereich meist ungefähr zwischen 0,2 und 0,32 mm. Beginnen Sie für stabile und saubere Teile mit etwa 0,24 mm. Verwenden Sie dünnere Schichten für die Optik, höhere Schichten für Geschwindigkeit und robuste Wartungsteile.
Halten Sie sich im Allgemeinen unter etwa 80 % des Düsendurchmessers. Bei einer 0,6-mm-Düse ergibt es daher keinen Sinn, die Schichthöhe nur deshalb zu stark zu erhöhen, weil der Slicer dies zulässt.
Die Kühlung richtet sich hauptsächlich nach dem Grundpolymer. PLA-CF verträgt normalerweise mehr Kühlung, PETG-CF weniger und PA-CF erfordert häufig einen vorsichtigeren Ansatz. Der Karbonzusatz bedeutet nicht automatisch, dass Sie die Regeln für Nylon, PETG oder PLA ignorieren können.
Karbonnylon ist hygroskopisch und nimmt daher Feuchtigkeit auf. Feuchtes PA-CF knistert, erzeugt eine raue Oberfläche, verschlechtert die Festigkeit der Schichten und kann die Düse verstopfen. Auch PETG-CF profitiert von der Trocknung. PLA-CF ist meist toleranter, aber auch hier kann Feuchtigkeit die Oberfläche verschlechtern.
Wenn das Teil funktional sein soll, trocknen Sie das Filament gemäß den Empfehlungen des Herstellers und lagern Sie die Spule in einer verschließbaren Box mit Silikagel. Bei PA-CF ist es ideal, direkt aus der Trockenbox zu drucken.
Für die meisten Anwender ist folgendes Set sinnvoll:
Wenn Sie gelegentlich dekoratives Glow-PLA drucken, beginnen Sie mit einer gehärteten Düse. Wenn Sie Halterungen, Vorrichtungen oder Teile aus PA-CF fertigen möchten, rechnen Sie mit einer größeren Investition: verschleißfeste Düse, Trocknung, geschlossener Drucker und ein sorgfältig abgestimmtes Profil.
PLA-CF ist ein gutes erstes Karbonfilament. Es hat eine schöne matte Oberfläche, lässt sich leicht drucken und eignet sich für Abdeckungen, Vorrichtungen, technische Prototypen und Teile, die steif sein sollen. Verwenden Sie eine gehärtete Düse, idealerweise 0,6 mm für mehr Zuverlässigkeit.
PETG-CF ist praktischer für Teile, die etwas höheren Temperaturen und einer anspruchsvolleren Nutzung standhalten müssen als PLA-CF. Rechnen Sie mit einer gehärteten Düse, Trocknung und sorgfältiger Abstimmung des Stringings.
PA-CF ist ein technisches Material für Funktionsteile, erfordert aber die meiste Disziplin. Es benötigt Trocknung, einen geeigneten Drucker, die richtige Druckplatte und stabile Temperaturen. Eine gehärtete oder hochwertige, verschleißfeste Düse ist Pflicht.
Glow-Filament sieht nicht wie ein technischer Verbundwerkstoff aus, aber das Leuchtpigment kann eine Messingdüse überraschend schnell abnutzen. Für größere Drucke oder eine ganze Spule sollten Sie eine gehärtete Düse verwenden.
Woodfill und Metalfillsollten Sie ähnlich wie andere gefüllte Materialien behandeln. Häufig helfen ein größerer Düsendurchmesser, eine niedrigere Geschwindigkeit und ein auf die jeweilige Marke abgestimmtes Profil.
Eine Messingdüse ist hervorragend für gewöhnliche Materialien geeignet, aber nicht für das regelmäßige Drucken von Karbon- und anderen abrasiven Filamenten. Sobald Sie PLA-CF, PETG-CF, PA-CF, Glow, Woodfill oder glasfasergefüllte Materialien drucken, sollten Sie mindestens auf eine gehärtete Düse umsteigen.
Für die meisten Heim- und Werkstattdrucker ist die Kombination aus einer 0,6 mm gehärteten Düse, einer konservativen Geschwindigkeit, einem korrekt eingestellten Durchfluss und trockenem Filament am praktischsten. Beim häufigen Drucken technischer Verbundwerkstoffe lohnen sich eine bessere Düse, ein robusterer Filamentförderer und ein eigenes Profil für jedes Material.
Der wichtigste Ratschlag ist einfach: Wählen Sie Carbon nicht nur nach dem Namen aus. Kümmern Sie sich zuerst um den Basiskunststoff, dann um die Abrasivität, danach um die Düse und erst ganz zum Schluss um die Geschwindigkeit. So erhalten Sie Teile, die nicht nur gut aussehen, sondern auch maßhaltig sind und reproduzierbar gedruckt werden können.