Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
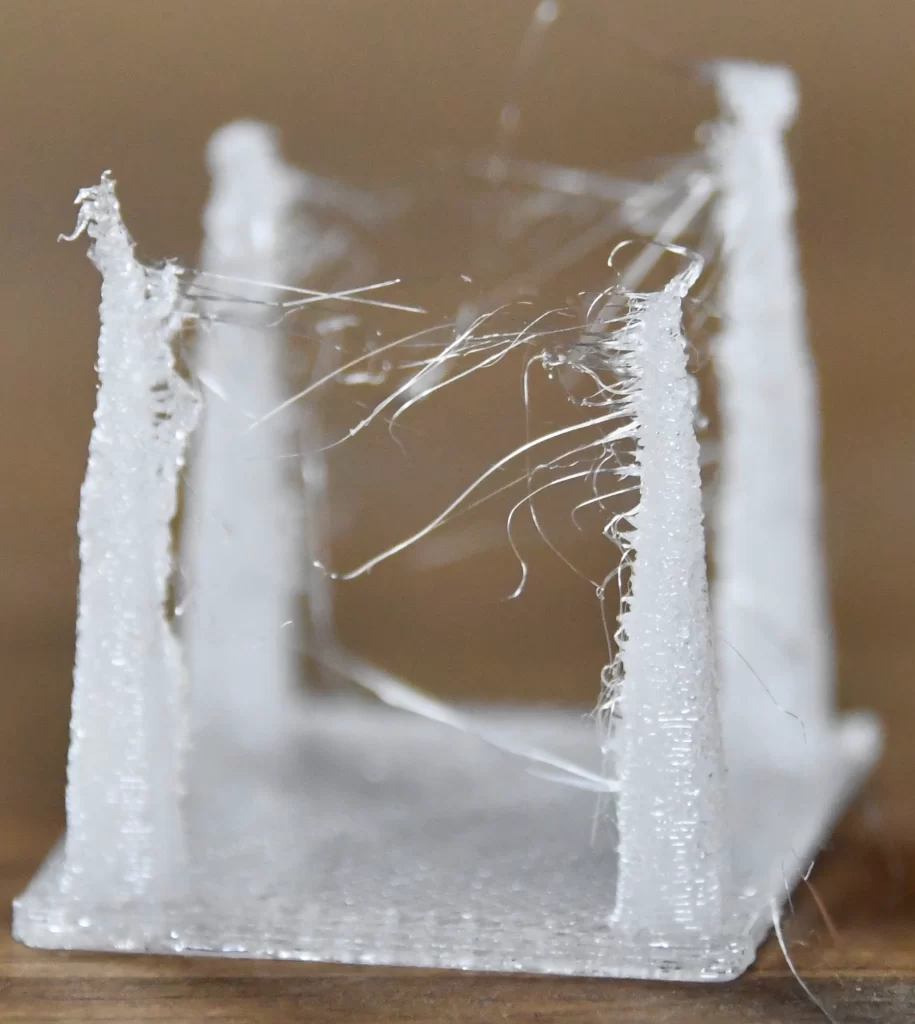
Im Sommer treten beim 3D-Druck häufig Probleme auf, mit denen Sie sich im Winter kaum beschäftigen: mehr Stringing, eine mattere oder rauere Oberfläche, kleine Bläschen in den Wänden, Knacken aus der Düse und gelegentliches Verklemmen beim Materialwechsel. Schuld muss nicht sofort ein falsches Slicer-Profil sein. Oft reicht es schon, dass eine Spule einige Tage oder Wochen in einem Raum mit höherer Luftfeuchtigkeit gelegen hat.
Das bedeutet jedoch nicht, dass Sie jede Spule vor jedem Druck trocknen müssen. Bei PLA ist Feuchtigkeit seltener das Hauptproblem als bei Nylon, TPU oder Stützmaterialien. PETG liegt irgendwo dazwischen: Es lässt sich auch ohne perfekte Trocknung drucken, aber sobald es Feuchtigkeit aufgenommen hat, verhält es sich deutlich schlechter. Ziel ist es zu erkennen, wann Trocknen wirklich hilft und wann es besser ist, zuerst nach einem Fehler bei Temperatur, Retraktionen, Kühlung oder Durchfluss zu suchen.
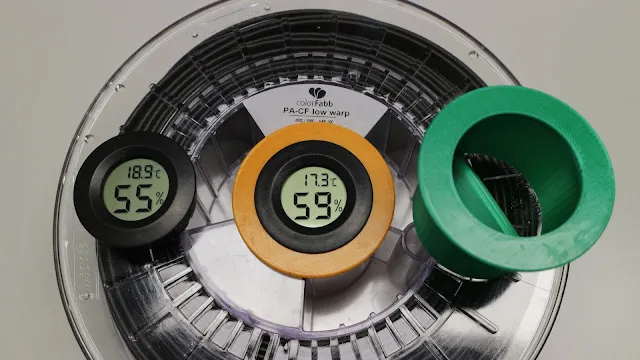
Filamente sind in unterschiedlichem Maß hygroskopisch, nehmen also Wasser aus der Luft auf. Im tschechischen Sommer wechseln sich Wärme, offene Fenster, Gewitter und höhere relative Luftfeuchtigkeit ab. Eine Spule, die neben dem Drucker auf dem Halter bleibt, kann daher nach einigen Tagen anders drucken als frisch ausgepacktes Material.
Das Problem zeigt sich vor allem beim Erhitzen im Hotend. Das im Kunststoff eingeschlossene Wasser beginnt, sich in Dampf umzuwandeln, stört die gleichmäßige Extrusion und verschlechtert die Verbindung der Schichten. Manchmal hört man ein leises Knacken oder Zischen. In anderen Fällen ist kein Geräusch zu erkennen, aber der Druck ist haariger, weniger stabil oder weist kleine Krater auf der Oberfläche auf.
Deutlicher zeigt sich dies bei Druckern mit automatischem Materialwechsel, mehreren Werkzeugen oder langen Zuführungswegen. Beim Wechsel wird das Material wiederholt erhitzt, abgekühlt, zurückgezogen und erneut eingeführt. Feuchtes Filament stringt dann im Hotend leichter, zieht dünne Fäden und kann beim Einführen der nächsten Farbe oder des nächsten Materials Probleme verursachen.
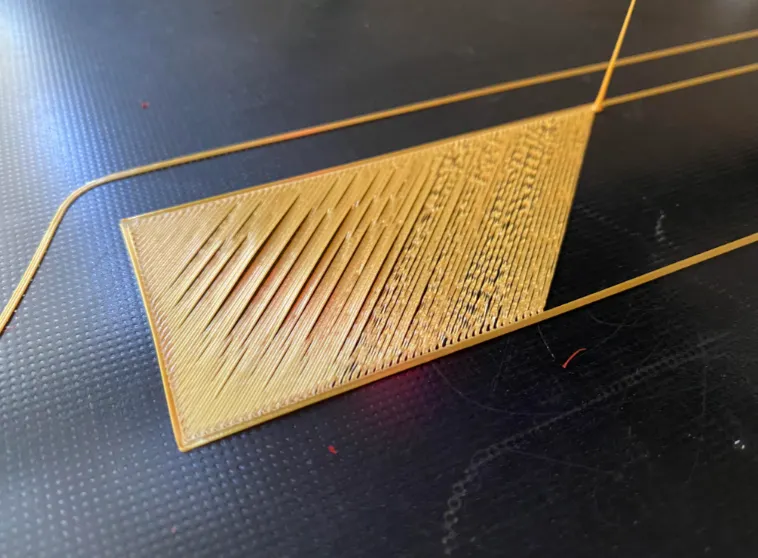
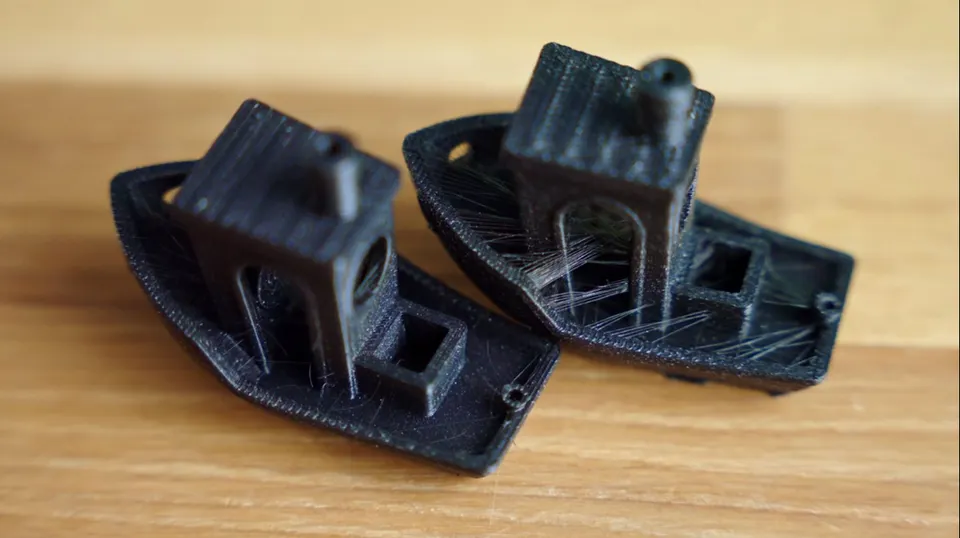
Am zuverlässigsten ist die Kombination mehrerer Anzeichen. Ein einzelnes Härchen am Modell ist noch kein Beweis dafür, dass die Spule feucht ist.
Bei PETG und TPU muss man berücksichtigen, dass ein gewisses Maß an Stringing auch bei trockenem Material normal ist. Wenn dasselbe Profil früher sauber gedruckt hat und nach einigen feuchten Tagen plötzlich Spinnennetze erzeugt, ist Trocknen ein sehr sinnvoller erster Schritt.
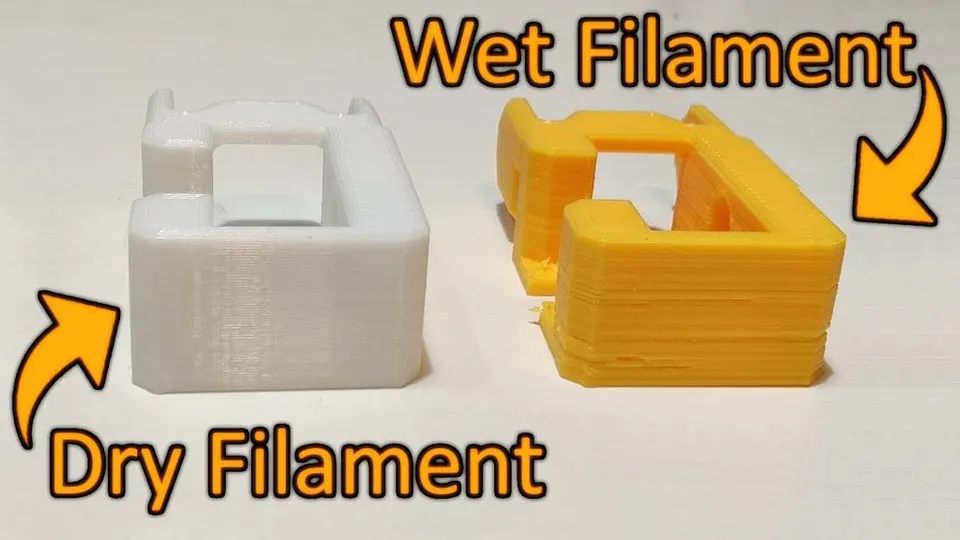
Bevor Sie die Spule für mehrere Stunden in den Trockner legen, führen Sie eine kurze Kontrolle durch. So sparen Sie Zeit und vermeiden, einen Einstellungsfehler durch Trocknen beheben zu wollen.
Praktische Faustregel: Wenn Sie Knacken aus der Düse hören und gleichzeitig Bläschen oder eine unregelmäßige Oberfläche sehen, hilft Trocknen mit hoher Wahrscheinlichkeit. Wenn Sie nur Stringing ohne weitere Anzeichen sehen, überprüfen Sie zuerst Temperatur und Retraktionen.
PLA ist das häufigste Material und zugleich ein Material, bei dem Feuchtigkeit oft überschätzt wird. Eine normale PLA-Spule, die einige Tage in einer normalen Wohnung geöffnet war, muss in der Regel nicht sofort getrocknet werden. Wenn sie sauber druckt, die Schichten gut haften und nicht stärker als üblich stringt, lassen Sie sie einfach in Ruhe.
Das Trocknen von PLA ist vor allem in folgenden Situationen sinnvoll:
Halten Sie sich bei PLA an niedrige Temperaturen. Typischerweise reichen 45 bis 50 °C für 4 bis 6 Stunden aus. Überhitzen Sie es nicht in einem Ofen ohne Temperaturkontrolle. PLA wird relativ früh weich, und ein ungenauer Ofen kann sowohl die Spule als auch den Filamentstrang verformen oder verkleben.
PETG verträgt Feuchtigkeit schlechter als PLA und neigt gleichzeitig von Natur aus dazu, aus der Düse zu laufen. Daher ist manchmal schwer zu erkennen, ob das Problem am Material oder am Profil liegt. Wenn PETG plötzlich deutlich stärker stringt, kleine Erhebungen auf der Oberfläche hinterlässt, aus der Düse spritzt oder schaumig aussieht, ist Trocknen sinnvoll.
Für PETG sollten Sie je nach Dauer der offenen Lagerung ungefähr 55 bis 65 °C für 4 bis 8 Stunden einplanen. Bei transparentem und glänzendem PETG ist Feuchtigkeit auf der Oberfläche oft schneller sichtbar, da Bläschen und Trübungen die optische Erscheinung beeinträchtigen. Bei technischen Teilen sind die Festigkeit der Schichten und eine gleichmäßige Extrusion wichtiger.
Lassen Sie PETG nach dem Trocknen nicht mehrere Tage erneut auf einem offenen Halter liegen. Idealerweise drucken Sie direkt aus einer Drybox oder legen die Spule nach dem Druck wieder in einen geschlossenen Behälter mit Silikagel.
Nylon, also PA, sollten Sie als Material betrachten, das vorbeugend getrocknet werden sollte. Bei ihm ist nicht die Frage, ob es irgendwann Feuchtigkeit aufnimmt, sondern wie schnell. Eine offene Nylonspule kann die Druckqualität bei sommerlicher Luftfeuchtigkeit sehr schnell verschlechtern. Bei längeren Drucken lohnt es sich, das Material direkt aus einer trockenen oder beheizten Box zuzuführen.
Typische Anzeichen für feuchtes Nylon sind Knacken aus der Düse, Bläschen, eine haarige Oberfläche, schwächere Schichten und eine schlechtere Maßhaltigkeit. Bei gefülltem Nylon, zum Beispiel mit Carbon, sollten Sie sich immer nach den Empfehlungen des Herstellers des jeweiligen Filaments richten. Allgemein wird Nylon häufig bei etwa 70 bis 80 °C für 6 bis 12 Stunden getrocknet. Einige Materialien erfordern ein genaueres Verfahren und eine höhere Temperaturstabilität, als ein gewöhnlicher Haushaltsbackofen bieten kann.
Bei Nylon reicht es nicht, die Spule einmal zu trocknen und sie dann eine Woche auf dem Tisch liegen zu lassen. Trocknen, aus der Drybox drucken und nach dem Druck wieder verschließen – das ist bei PA die sinnvollste Vorgehensweise.
Überprüfen Sie die konkreten Werte immer beim Hersteller des Filaments. Die Mischungen unterscheiden sich, und die Spulen halten möglicherweise nicht dieselbe Temperatur aus wie das Material selbst.
| Material | Wann trocknen | Richtwert Temperatur | Richtwert Dauer |
|---|---|---|---|
| PLA | Bei Anzeichen, nach längerer offener Lagerung, vor anspruchsvollen Mehrfarbendrucken | 45 bis 50 °C | 4 bis 6 h |
| PETG | Bei zusätzlichem Stringing, Bläschen, Knacken oder schlechterer Oberfläche | 55 bis 65 °C | 4 bis 8 h |
| Nylon / PA | Vorbeugend vor dem Druck, idealerweise aus einer Drybox drucken | 70 bis 80 °C | 6 bis 12 h |
| TPU | Bei Stringing, Bläschen und weicher, unregelmäßiger Extrusion | 50 bis 60 °C | 4 bis 8 h |
| PVA / BVOH | Fast immer vor Luft schützen, nach Herstellerangaben trocknen | nach Herstellerangaben | nach Herstellerangaben |
Wenn Sie Kartonspulen oder Spulen mit geklebtem Kern verwenden, achten Sie auch auf die Widerstandsfähigkeit der Spule selbst. Das Material hält möglicherweise eine höhere Temperatur aus, aber die Spule kann sich verformen, auseinanderlösen oder in der Zuführung schleifen.
Am besten eignet sich ein spezieller Filamenttrockner mit Ventilator und einstellbarer Temperatur. Für gängige Materialien reicht ein Modell aus, das die Temperatur stabil hält und das Abführen feuchter Luft ermöglicht. Einige Trockner erlauben das Drucken direkt aus der Box, was vor allem bei PETG, TPU und Nylon von Vorteil ist.
Auch ein Dörrautomat funktioniert gut, wenn die Spule hineinpasst und niedrige Temperaturen gehalten werden können. Der Vorteil ist die Luftzirkulation. Nachteile sind meist die höhere Lautstärke und die Notwendigkeit, Ebenen oder Deckel anzupassen.
Ein Backofen ist eine Notlösung. Haushaltsbacköfen schwanken häufig stärker, als das Display anzeigt, und eine kurze Temperaturspitze kann PLA beschädigen oder die Spule verformen. Wenn Sie den Backofen verwenden, stellen Sie ein separates Thermometer hinein, warten Sie, bis sich die Temperatur stabilisiert hat, und verwenden Sie keinen Modus, der eine starke lokale Überhitzung verursacht.
Verwenden Sie keine Mikrowelle. Filament und Spule sind keine Lebensmittel, und das Ergebnis lässt sich nur schlecht kontrollieren.
Silikagel eignet sich hervorragend, um die Luftfeuchtigkeit in einem geschlossenen Raum niedrig zu halten, ist aber kein schneller Ersatz für einen Trockner. Wenn die Spule bereits deutlich Feuchtigkeit aufgenommen hat, trocknen Sie sie zunächst mit Wärme und verschließen Sie sie erst danach in einer Box mit Trockenmittel.
Für den normalen Betrieb hat sich ein einfaches System bewährt:
Bei geschlossenen Multimaterialsystemen hilft es, zusätzlich Trockenmittel einzulegen und die Luftfeuchtigkeit im Inneren zu überwachen. Offene Systeme ohne Abdeckung sind jedoch keine Drybox. Wenn die Spulen frei im Raum stehen, betrachten Sie sie als offen gelagertes Filament.
Im Sommer müssen Sie nicht aus jeder Spule ein Laborprojekt machen. Ein paar Gewohnheiten reichen aus.
Lassen Sie neue Spulen im Beutel, bis Sie sie wirklich benötigen. Bringen Sie ausgepacktes Material nach dem Druck wieder in die Box. Trocknen Sie PLA erst bei entsprechenden Anzeichen oder vor einem wichtigen Druck. Trocknen Sie PETG häufiger, besonders wenn die Oberfläche sauber sein soll. Trocknen Sie Nylon vor der Verwendung und drucken Sie es aus einer Drybox.
Wenn Probleme auftreten, raten Sie nicht. Hören Sie auf die Düse, betrachten Sie die Oberfläche, vergleichen Sie mit einer anderen Spule und ändern Sie erst danach das Profil. Richtig getrocknetes und gut gelagertes Filament spart Ihnen Zeit, Material und unnötiges Tuning im Slicer.


