Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
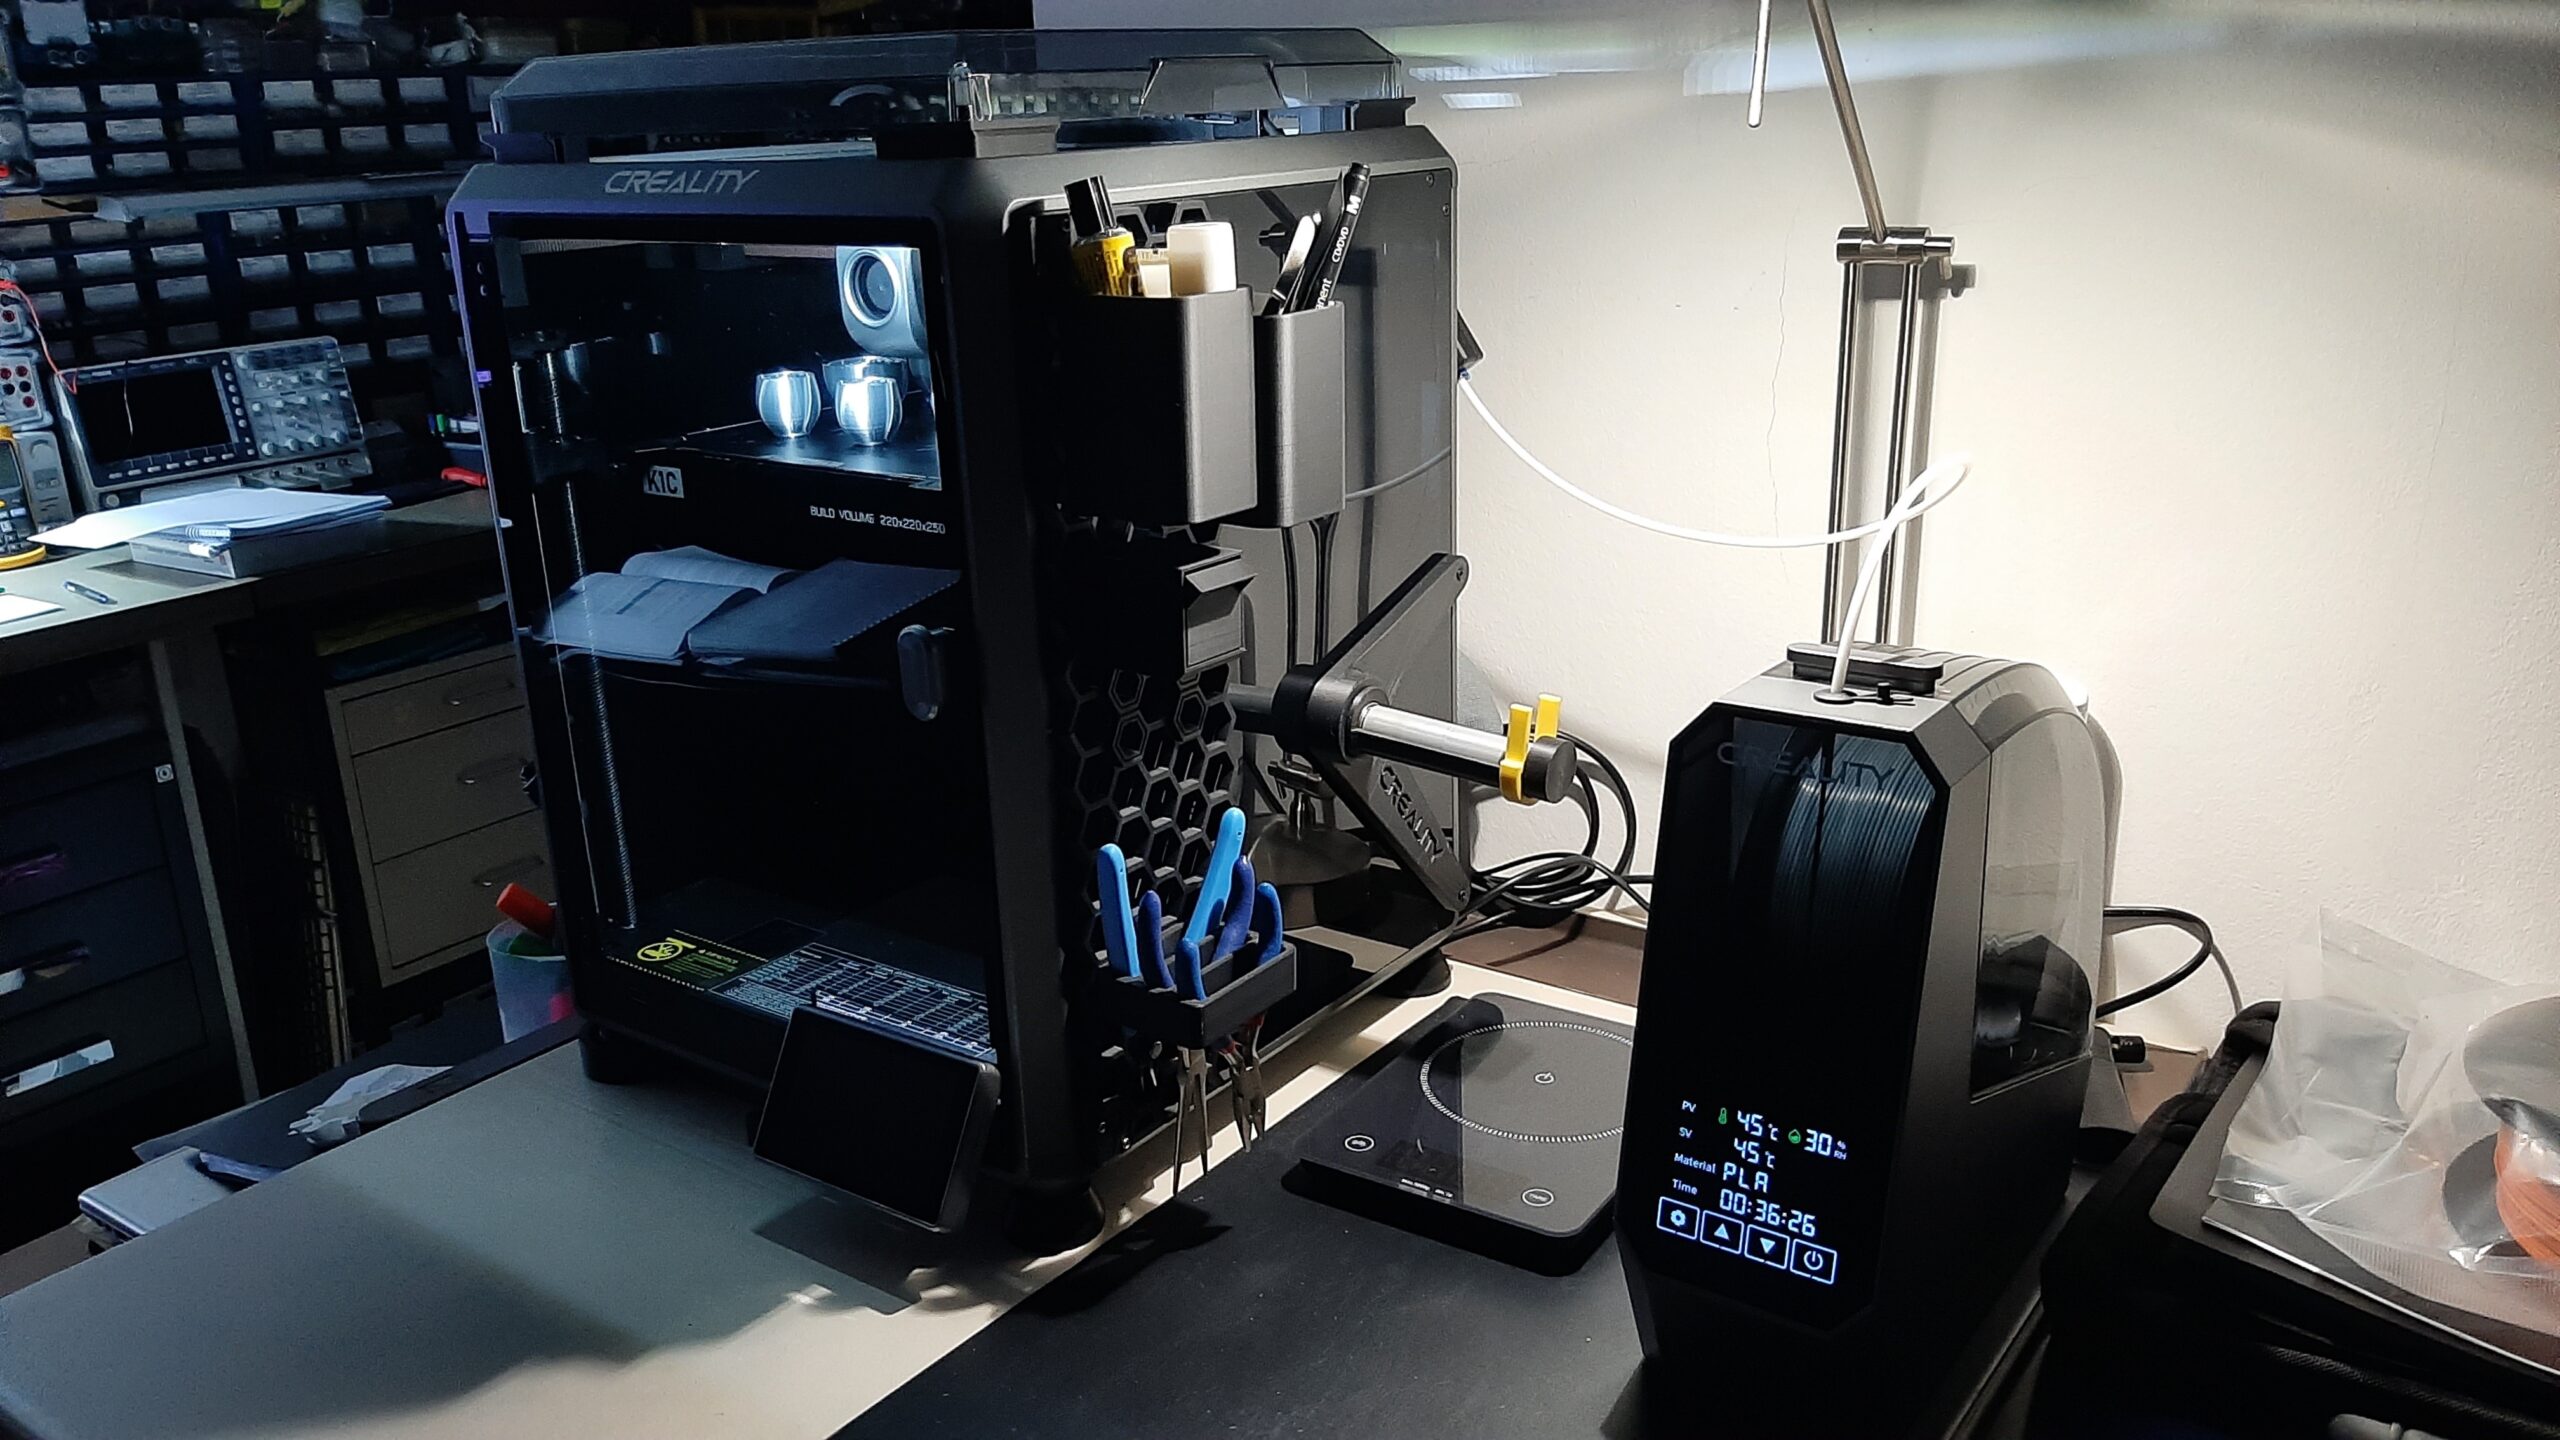
Feuchtes Filament ist keine Neuigkeit. Heute macht es sich jedoch schneller und sichtbarer bemerkbar. Die Drucker sind schneller geworden, Standardprofile verwenden höhere Durchflussraten und viele Hobbywerkstätten drucken nicht mehr nur PLA. PETG, TPU, Nylon, Stützmaterialien und Verbundwerkstoffe reagieren wesentlich empfindlicher auf Feuchtigkeit als gewöhnliches PLA. Ein Problem, das früher wie ein leichtes Stringing aussah, bedeutet heute oft einen misslungenen mehrteiligen Druck über Nacht.
Die gute Nachricht ist, dass die Lösung nicht teuer sein muss. Ein Teil der Anwender benötigt lediglich eine vernünftige Lagerung: verschließbare Boxen, Beutel und regenerierbares Silikagel. Ein aktiver Trockner ist erst dann sinnvoll, wenn Sie hygroskopische Materialien drucken, Spulen längere Zeit offen stehen lassen oder ein zuverlässiges Ergebnis bei Auftragsarbeiten benötigen.
Die wichtigste Regel ist einfach: Eine Drybox ist nicht dasselbe wie ein Trockner. Eine Drybox hält trockenes Filament in gutem Zustand. Ein aktiver Trockner kann bereits feuchtem Filament die Feuchtigkeit wieder entziehen.
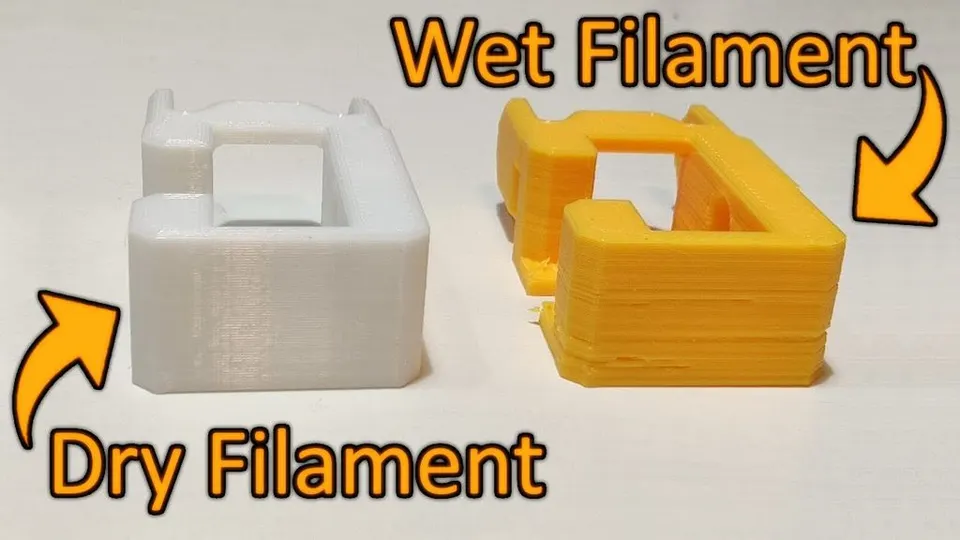
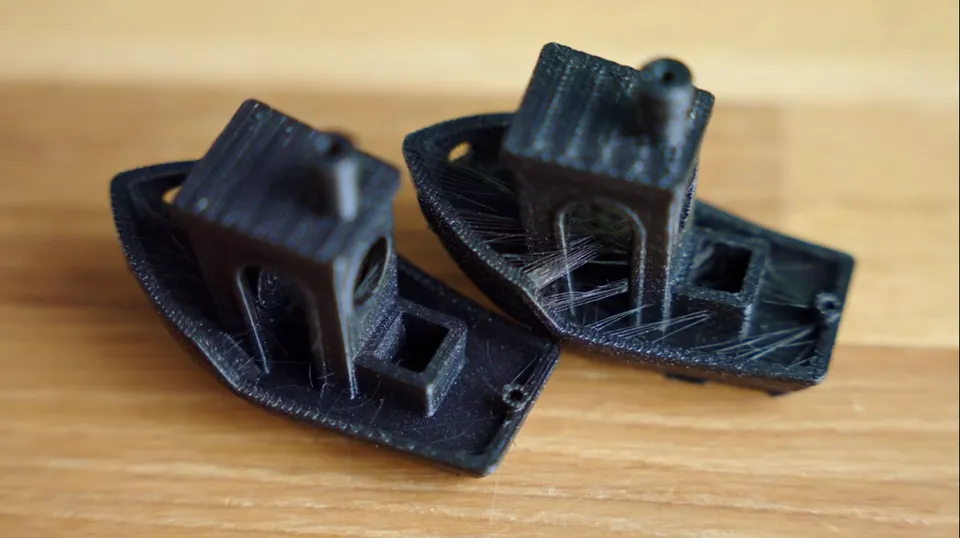
Feuchtigkeit wird im Hotend zu Dampf. Dieser beeinträchtigt den Fluss des geschmolzenen Kunststoffs, erzeugt kleine Blasen und bringt den Druck in der Düse durcheinander. Das Ergebnis wird häufig mit einer falsch eingestellten Retraktion, einer zu hohen Temperatur oder einer schlechten Kühlung verwechselt.
Typische Anzeichen sind:
Der praktische Test ist einfach: Wenn derselbe G-Code im vergangenen Monat sauber gedruckt wurde und heute mit derselben Spule plötzlich Fäden zieht, trocknen Sie zuerst das Filament. Erst danach sollten Sie Retraktion, Temperatur und Geschwindigkeiten anpassen.
PLA nimmt Feuchtigkeit langsamer auf als PETG, TPU oder Nylon. Eine frisch geöffnete PLA-Spule muss normalerweise nicht vorsorglich getrocknet werden, wenn sie in einem Beutel mit Silikagel gelagert wurde und Sie nicht in einem extrem feuchten Raum drucken.
Trocknen Sie PLA vor allem dann, wenn die Spule wochenlang offen im Regal lag, im Extruder zu knacken begann oder der Druck plötzlich eine raue Oberfläche aufweist. Ein sicherer Arbeitsbereich liegt in der Regel bei etwa 45-50 °C für 4-7 Stunden. Erhöhen Sie bei PLA die Temperatur nicht nur, damit es schneller fertig ist. Eine zu hohe Temperatur kann das Filament auf der Spule weich machen, einzelne Windungen können zusammenkleben und das Problem verlagert sich von der Druckqualität zu einem Verstopfen des Feeders.
Für gewöhnliches PLA zu Hause reicht daher oft Folgendes: Die Spule nach dem Druck wieder in einen verschließbaren Beutel legen, getrocknetes Silikagel hinzufügen und sie nicht den ganzen Sommer über neben dem Fenster, in der Garage oder im Keller liegen lassen.
PETG ist ein Material, bei dem sich Feuchtigkeit sehr häufig bemerkbar macht. Ein typisches Szenario: Sie drucken eine Halterung oder eine Box, plötzlich ist das Modell mit feinen Fäden überzogen und eine Erhöhung der Retraktion hilft nicht. Wenn die PETG-Spule länger als einige Tage oder Wochen geöffnet war, ist das Trocknen ein sinnvollerer erster Schritt als weiteres Anpassen des Profils.
Für PETG werden in der Praxis etwa 55-65 °C für 6-8 Stunden verwendet. Bei kritischen Drucken, transparenten Teilen oder einem schnellen Profil lohnt sich vorsorgliches Trocknen. Trockenes PETG extrudiert stabiler, bildet weniger Blasen und verbindet die Schichten besser.
Lagern Sie PETG in einer geschlossenen Box oder einem Vakuumbeutel mit Silikagel. Wenn Sie häufig PETG drucken, ist es praktisch, eine aktive Spule in einer Drybox mit Durchführung für einen PTFE-Schlauch zu haben und die übrigen Spulen separat zu lagern.
TPU und andere ible Materialien reagieren sowohl auf Feuchtigkeit als auch auf die Mechanik der Filamentzufuhr empfindlich. Wenn TPU feucht ist, entsteht nicht nur Stringing. Es schäumt häufig, verliert seine schöne Oberfläche, die Verbindung zwischen den Schichten verschlechtert sich und bei weichen Materialien kann der gesamte Druck unruhig werden.
Bei TPU sollten Sie häufiger trocknen als bei PLA. Der typische Bereich liegt je nach Härte und Herstellerempfehlung bei etwa 50-60 °C für 6-8 Stunden. Erhöhen Sie bei weichen TPUs die Temperatur nicht vorschnell, da sich sowohl das Filament als auch die Spule verformen können.
Für lange ible Teile ist es ideal, direkt aus einer Drybox oder einem Trockner mit Filamentausgang zu drucken. Dadurch vermeiden Sie die Situation, dass die erste Stunde gut aussieht und das Ende des Drucks bereits Feuchtigkeit aus dem Raum aufnimmt.
Nylon spielt in einer anderen Liga. Es nimmt schnell Feuchtigkeit auf und kann in der Praxis bereits innerhalb eines Tages in einem offenen Raum an Druckqualität verlieren. Für Funktionsteile, Zahnräder, Halterungen, Vorrichtungen oder technische Prototypen ist das Trocknen von Nylon praktisch Pflicht.
Die üblichen Werte liegen je nach Datenblatt des Materials bei etwa 70-90 °C für 8-16 Stunden, bei manchen Nylons auch höher. Hier reicht eine gewöhnliche Kunststoffbox mit Silikagel nicht mehr aus. Sie benötigen einen aktiven Trockner, der die gewünschte Temperatur tatsächlich hält, über eine Luftzirkulation verfügt und einen sicheren langen Betrieb ermöglicht.
Drucken Sie Nylon nach dem Trocknen nicht von einer offenen Spule. Ideal ist der Druck direkt aus dem Trockner oder einer geschlossenen Drybox. Wenn Sie die Spule nach dem Trocknen einfach auf einen Halter neben dem Drucker legen, verlieren Sie einen Teil der Arbeit noch vor Abschluss eines längeren Drucks.
Eine Drybox ist ein geschlossener Behälter mit Dichtung, Silikagel und idealerweise einem Hygrometer. Sie eignet sich hervorragend zur Lagerung und zum Drucken von einer bereits trockenen Spule. Sie ist für PLA, PETG und TPU geeignet, sofern das Filament zuvor nicht stark feucht geworden ist. Eine kostengünstige Lösung kann eine stabile Kunststoffbox mit Dichtung, Spulenhalter, PTFE-Durchführung und einem Beutel regenerierten Silikagels sein.
Ein aktiver Trockner ergänzt dies durch kontrollierte Erwärmung und Luftzirkulation. Das ist der entscheidende Unterschied bei PETG, TPU, Nylon und Stützmaterialien. Ein guter Trockner verfügt über eine einstellbare Temperatur, einen Timer, Platz für gewöhnliche 1kg-Spulen und die Möglichkeit, direkt daraus zu drucken. Bei technischen Materialien sollten Sie vor allem auf die maximale Temperatur achten. Ein Trockner, der bei 55 oder 60 °C endet, kann für PLA und einen Teil des PETG ausreichen, ist aber für Nylon nicht ideal.
Ein AMS mit aktiver Trocknung kombiniert die automatische Zuführung mehrerer Materialien, geschlossene Lagerung und kontrollierte Trocknung. Bei modernen Systemen wie dem AMS 2 Pro ist eine praktische Grenze wichtig: Eine maximale Trocknungstemperatur von etwa 65 °C ist für PLA, PETG und einige gängige Materialien sehr nützlich, reicht aber nicht zum vollständigen Trocknen aller technischen Filamente aus. Für Nylon, einige PA-CF-, PC- oder besonders anspruchsvolle Stützmaterialien kann eine leistungsfähigere Trocknereinheit erforderlich sein.
Prüfen Sie vor dem Kauf außerdem, ob Ihr konkreter Drucker, die Firmware und die Stromversorgung das gewünschte Nutzungsszenario unterstützen. Bei manchen Kombinationen ist es möglicherweise nicht möglich, dieselbe Einheit aktiv zu trocknen, aus der gerade gedruckt wird. Das bedeutet nicht, dass das System unnötig ist, sondern lediglich, dass Sie planen müssen: Eine Spule kann getrocknet werden, während der Druck aus einer anderen Einheit oder einem externen Halter erfolgt.
Eine Drybox reicht aus, wenn Sie hauptsächlich PLA drucken, die Spulen schnell verbrauchen und sie nach dem Druck wieder in einen verschlossenen Beutel oder eine Box legen. Eine Drybox ist auch ein guter erster Schritt für PETG, wenn Sie keine Aufträge drucken und die Spule vor einem kritischen Druck gegebenenfalls an anderer Stelle nachtrocknen können.
Erwägen Sie einen aktiven Trockner, wenn Sie:
Für eine kleinere Werkstatt ist eine Kombination sinnvoll: ein bis zwei aktive Trockner zur Vorbereitung des Materials und mehrere passive Dryboxen zur Lagerung angebrochener Spulen. Das ist günstiger und praktischer, als für jede Spule eine aktive Trocknung anzuschaffen.
Im Winter ist die Raumluft häufig trockener, aber achten Sie auf Keller, Garagen und unbeheizte Lager. Im Sommer und bei regnerischem Wetter treten Probleme mit PETG, TPU und Nylon häufiger auf. Deshalb lohnt es sich, eine einfache Routine einzuführen.
Bei PLA sollten Sie vor allem auf Sprödigkeit und die Oberfläche achten. Wenn die Spule länger als einen Monat offen lag, trocknen Sie sie vor einem wichtigen Druck kurz. Bei PETG sollten Sie vor einem längeren oder sichtbaren Druck trocknen, wenn die Spule länger als eine Woche geöffnet war. Trocknen Sie TPU vor jeder wichtigeren Drucksession. Nylon sollten Sie immer trocknen und direkt aus einer geschlossenen Umgebung drucken.
Regenerieren Sie das Silikagel regelmäßig. Indikator-Silikagel ist praktisch, weil Sie sehen, wann es gesättigt ist. Betrachten Sie das Hygrometer in der Box als Orientierungshilfe, nicht als Laborinstrument. Wenn die Box dauerhaft eine hohe Luftfeuchtigkeit anzeigt, tauschen Sie die Dichtung aus, geben Sie frisches Silikagel hinzu oder verkleinern Sie das Volumen der Box.
| Material | Wann trocknen | Richtwerte für die Trocknung | Empfohlene Lagerung |
|---|---|---|---|
| PLA | Bei Knacken, Sprödigkeit oder schlechterer Oberfläche | 45-50 °C, 4-7 h | Beutel oder Box mit Silikagel |
| PETG | Bei Stringing, nach längerer Öffnung, vor kritischen Drucken | 55-65 °C, 6-8 h | Drybox oder Vakuumbeutel |
| TPU | Vor längeren Drucken, bei Schaumbildung und Fädenziehen | 50-60 °C, 6-8 h | Drybox mit Druck durch eine PTFE-Durchführung |
| Nylon | Praktisch immer vor dem Druck | 70-90 °C, 8-16 h | Direkt aus dem Trockner oder einer geschlossenen Box drucken |
Wenn Sie die Werte als Ausgangspunkt und nicht als unumstößliche Vorgabe betrachten, vermeiden Sie die meisten Probleme. Das konkrete Filament kann je nach Mischung, Farbe, Zusatzstoffen und Spulentyp andere Grenzwerte haben. Bei teureren technischen Materialien sollten Sie sich immer an die Empfehlungen des Herstellers halten.
Der erste Fehler ist das Trocknen bei zu hoher Temperatur. Eine höhere Temperatur bedeutet nicht zwangsläufig ein besseres Ergebnis. Bei PLA kann sie die gesamte Spule zerstören, bei TPU Verformungen verursachen und bei Kunststoffspulen früher zum Problem werden als beim Material selbst.
Der zweite Fehler ist der Glaube, dass Silikagel nasses Filament trocknet. Silikagel senkt die Luftfeuchtigkeit in der Box, entfernt aber die im Material gebundene Feuchtigkeit ohne Wärme und Zeit nicht zuverlässig.
Der dritte Fehler ist, den Slicer vor dem Trocknen anzupassen. Wenn das Filament feucht ist, kaschiert eine höhere Retraktion lediglich die Ursache. Bei PETG landen Sie so leicht bei einem Profil, das nur zufällig funktioniert und beim nächsten Mal wieder problematisch ist.
Der vierte Fehler ist die offene Lagerung nach dem Trocknen. Wenn Sie die Spule trocknen und sie eine Woche am Halter lassen, beginnen Sie wieder von vorn. Trocknung und Lagerung müssen als ein zusammenhängender Prozess funktionieren.
Wenn Sie hauptsächlich PLA und gelegentlich PETG drucken, kaufen Sie zunächst gute verschließbare Boxen, Silikagel und ein Hygrometer. Wenn Sie häufig PETG drucken, ergänzen Sie einen aktiven Trockner mit der Möglichkeit, direkt aus der Box zu drucken. Wenn Sie TPU oder Nylon verwenden, ist ein aktiver Trockner kein Komfort mehr, sondern Teil der Materialvorbereitung.
Ein AMS mit aktiver Trocknung ist vor allem für Anwender sinnvoll, die mehrere Farben oder Materialien kombinieren und die Spulen gleichzeitig in einer besser kontrollierten Umgebung aufbewahren möchten. Betrachten Sie es jedoch nicht als universellen Ersatz für einen leistungsfähigen Trockner für alle technischen Materialien. Es ist ein sehr praktisches System für den täglichen Druck, während Nylon und anspruchsvolle Verbundwerkstoffe weiterhin besondere Aufmerksamkeit verdienen.


